Від Марка Рейнольдса, старшого інженера з технологічних процесів у компанії Precision Polymer Dynamics
У швидкоплинному світі лиття під тиском стабільність процесу є найважливішою умовою. Як старший інженер з технологічних процесів, відповідальний за підтримку жорстких допусків на кольорокритичні автота електронні компоненти, я дійшов висновку, що найбільш непомітним ворогом ефективності виробництва є не механічна несправність, а хімічна нестабільність самих сировинних матеріалів. Зокрема, при роботі з червоного оксиду заліза пігментами в середовищах з високою температурою обробки явище зсуву відтінку може перетворити звичайний виробничий цикл на катастрофічне відхилення партії. Протягом багатьох років ми боролися з непередбачуваною поведінкою стандартних оксидів заліза під термічним навантаженням, що призводило до неконсистентних відтінків та значних відсотків браку. Однак недавній перехід на спеціально розроблені, термостабілізовані червоного оксиду заліза продукти кардинально змінили спосіб, яким ми підходимо до керування кольором у процесі лиття під тиском. У цій статті розглядається наука, що стоїть за термічним розкладом, обмеження звичайних пігментів і те, як використання сертифікованих високоефективних червоного оксиду заліза рішень дозволяє нам оптимізувати вікна процесів і забезпечити абсолютну точність кольору.
Щоб зрозуміти, чому червоного оксиду заліза не працює в деяких застосуваннях, потрібно розглянути його молекулярну структуру. Хоча червоний оксид заліза (гематит, -Fe O) загалом стабільніший за жовтий оксид заліза (гетит, FeOOH), однак він не є стійким до теплових впливів, особливо при поєднанні з іншими пігментами або під час впливу екстремального нагріву зсуву. Ще важливіше те, що багато «червоних» формул на ринку насправді є сумішами або гематитами нижчого ґатунку, які містять домішки чи нестійкі кристалічні структури. Коли такі матеріали піддаються інтенсивному теплу циліндра лиття під тиском — часто понад 250 °C — кристалічна решітка може зазнати незначних змін. У разі жовтих оксидів заліза, які часто використовують разом із червоними для отримання певних відтінків, добре відома реакція дегідратації від FeOOH до -Fe Oця перетворення спричиняє чіткий зсув від жовтого до червоно-коричневого. Якщо формула ґрунтується на балансі жовтих і червоних червоного оксиду заліза компонентів, будь-яка термічна деградація жовтої складової змістить остаточний відтінок у бік темнішого, тьмянішого червоно-коричневого. червоного оксиду заліза може страждати від агломерації частинок через зміни поверхневої енергії при високих температурах, що призводить до нерівномірного розподілу та видимих смуг або плям, які змінюють сприйняття кольору.
Наслідки цієї термічної нестабільності є серйозними. Партія, яка починається з яскравого, узгодженого червоного оксиду заліза може закінчитися деталями, що виглядають мутними або зміщеними в бік оранжевого чи фіолетового, залежно від часу перебування в циліндрі. Ця змінність робить неможливим підтримання стабільного стандарту контролю якості. Ми постійно коригували тиск на звороті та швидкість гвинта, щоб компенсувати поведінку пігменту замість оптимізації для потоку й охолодження, що врешті-решт погіршило точність розмірів деталей.
Традиційно технічні паспорти постачальників для червоного оксиду заліза були нечіткими щодо теплових меж. Багато виробників вказували максимальну температуру переробки навіть на рівні 120°C або взагалі не надавали чітких рекомендацій, обмежуючись фразою «підходить для загальних пластиків». Ця відсутність прозорості змушувала інженерів, як я, покладатися на метод проб і помилок. Ми запускали невеликі партії, вимірювали ΔE (різницю у кольорі) і корегували формулу, якщо червоного оксиду заліза зміщувався. Такий підхід був неефективним і ризикованим. Це означало, що кожна нова марка смоли або зміна форми вимагала нового циклу випробувань. Крім того, без суворої документації — наприклад, MSDS/SDS, COA (сертифікат аналізу) або сертифікатів ISO — ми не могли гарантувати стабільність ланцюга поставок. Якщо постачальник трохи змінював свій процес кальцинації, теплостійкість червоного оксиду заліза могла непомітно знизитися, що призводило до раптових відмов у масовому виробництві. Відсутність стандартизованих протоколів випробувань ускладнювала порівняння різних брендів червоного оксиду заліза об’єктивно.
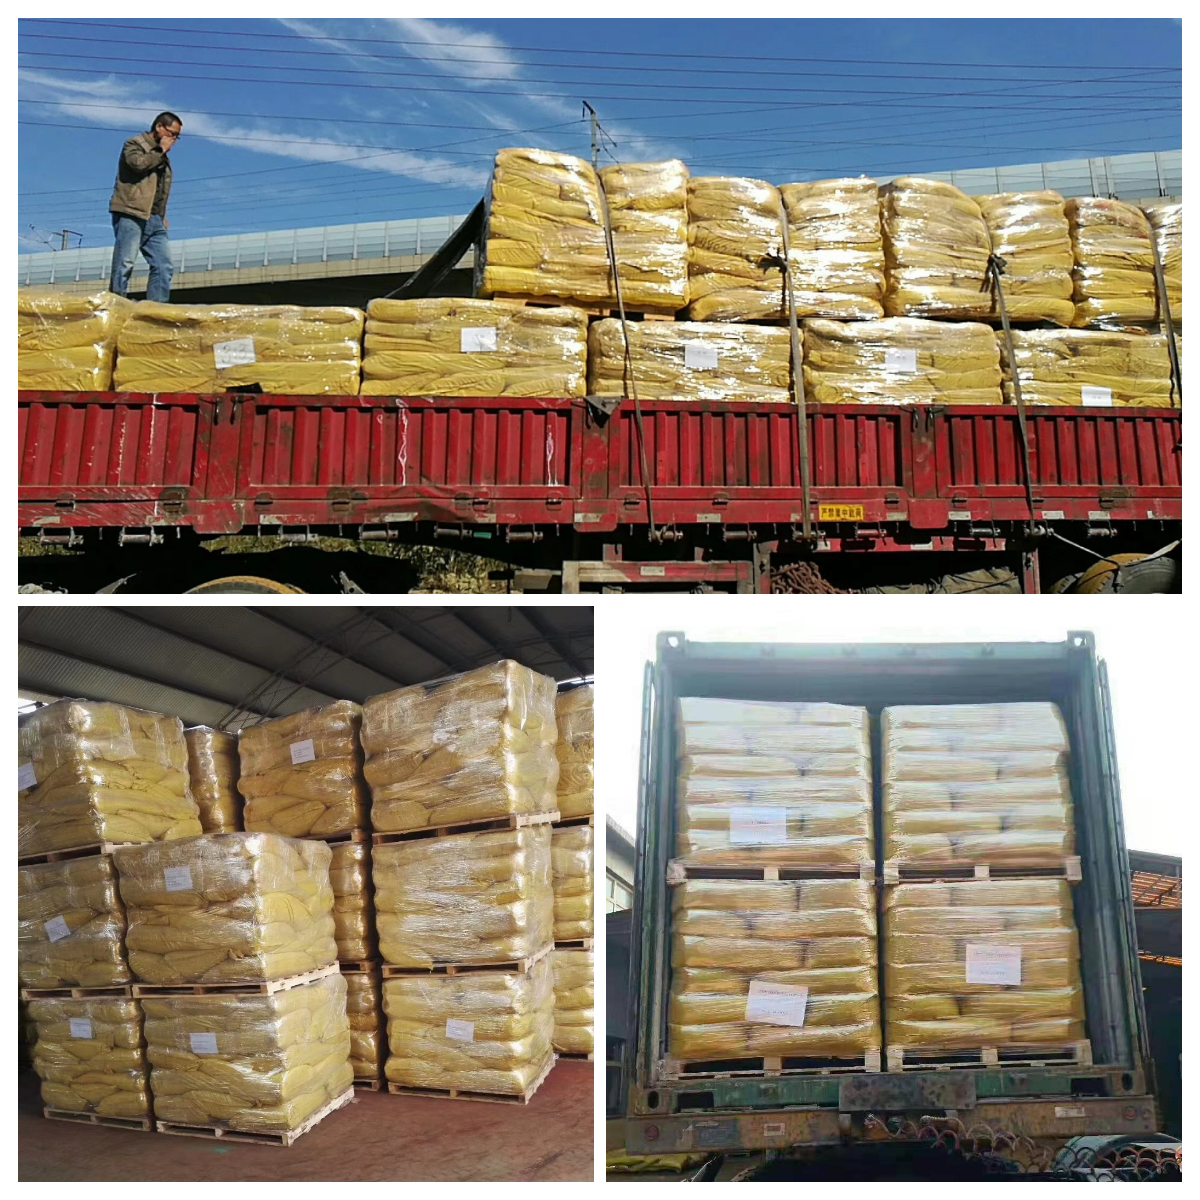
Наш прорив стався, коли ми співпрацювали з компанією Hebei Tianhuibao Technology Co., Ltd., яка запропонувала лінійку модифікованих червоного оксиду заліза спеціально розроблених для високотемпературного лиття під тиском. На відміну від товарних марок, ці пігменти проходять просунуту обробку поверхні, у тому числі неорганічне покриття та високотемпературне кальцинування. Ці модифікації стабілізують кристалічну ґратку й запобігають злипанню частинок під час переробки в розплаві. Найважливіше — вони надали прозорі й перевірені дані, що підтверджують їхні заяви. Вони надали Протоколи випробувань на основі стандарту HG/T 4767.2-2014 — китайського національного стандарту для оцінки термостійкості кольору пігментів у пластмасових процесах за допомогою лиття під тиском. Цей стандарт забезпечує суворий метод вимірювання того, наскільки змінюється червоного оксиду заліза за визначених теплових умов (наприклад, 260 °C протягом 5 хвилин).
Використовуючи цей стандартизований метод випробувань, ми могли точно передбачити, як червоного оксиду заліза поводилася б у нашому спеціалізованому обладнанні. Дані показали, що, хоча стандартні жовті пігменти можуть значно деградувати, вибрані нами червоні зберігали ΔE менше 1,5 навіть після тривалого впливу високого зсувного навантаження та температури. Такий рівень стабільності дозволив нам розширити вікно технологічного процесу. Ми могли трохи збільшити тривалість циклу, щоб покращити тиск упаковки, не боячись зміни кольору. Цей червоного оксиду заліза залишався вірним заданому відтінку незалежно від незначних коливань температури циліндра.
Крім того, приверженість постачальника забезпеченню якості була очевидною завдяки його комплексному пакету сертифікації. Кожна партія червоного оксиду заліза надходила з детальним сертифікатом відповідності (COA), що гарантував прослідковуваність. Їх дотримання стандартів ISO 9001 (система управління якістю) та ISO 14001 (система управління навколишнім середовищем) надавало нам впевненості в тому, що виробничий процес контролюється й відбувається стабільно. Ця документація зменшувала навантаження на нашу внутрішню команду контролю якості, оскільки ми могли довіряти специфікаціям вхідного матеріалу замість повторного тестування кожної барабанної ємності червоного оксиду заліза .
Щоб продемонструвати реальні переваги переходу на термостабілізовані червоного оксиду заліза , розглянемо наш нещодавній проект для одного з провідних постачальників автокомпонентів.
Отже, оптимізація лиття під тиском із використанням червоного оксиду заліза вимагає виходу за межі базового вибору матеріалів до глибшого розуміння теплових процесів. Вибираючи пігменти, розроблені для стабільності й підтверджені суворими, стандартизованими даними випробувань, виробники можуть усунути невизначеність, пов’язану зі зміною відтінку. Наявність сертифікатів, таких як MSDS/SDS, COA, та відповідність стандартам ISO, забезпечує те, що червоного оксиду заліза ви купуєте сьогодні, працюватиме ідентично завтра. Для інженерів з технологічних процесів це означає скорочення термінів розробки, зменшення відходів та підвищення якості продукції. Давайте скористаємося потужними можливостями наукових матеріалів, заснованих на даних, й обрати червоного оксиду заліза які витримують температуру сучасного виробництва. Майбутнє фарбування пластмас — стабільне, передбачуване й блискуче червоне, завдяки передовим червоного оксиду заліза технологіях.
 Гарячі новини
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN