×
Demir oksit sarısı ısı dayanıklılığı, bir veri sayfasından bir süreç spesifikasyonuna kopyalayabileceğiniz tek bir rakam değildir. Demir oksit sarısı, goetit — hidratlı demir oksidi, α-FeOOH — olarak bilinir; bu sarı renk, kristal yapısının içinde tuttuğu suyun orada kalması süresince var olur. Pigmenti yeterli sıcaklıkta yeterli süre boyunca ısıtırsanız, su buharlaşır, kristal hematite (α-Fe₂O₃) dönüşür ve renk tonu sarıdan turuncuya, ardından kırmızıya doğru kayar. Dolayısıyla anlamlı soru hiç "bu pigment ısıya dayanıklı mıdır" değil, "hangi sıcaklıktan itibaren, ne kadar süreyle ve hangi renk toleransına karşı"dır.
Goetit ve hematit, iki farklı kristal düzenlemesinde aynı demir ve aynı oksijendir. Goetit, kafes yapısında hidroksil grupları taşırken, hematit bunu taşımaz. Bu fark, tek bir satırda yazılan mekanizmadır:
2 FeOOH → Fe₂O₃ + H₂O
Kütle açısından: İki mol goethit 177,7 g ağırlığındadır (2 × 88,85 g/mol) ve açığa çıkan su 18,0 g ağırlığındadır. Dolayısıyla stokiyometrik sarı demir oksitin her 100 g’ında yaklaşık 10,1 g’si, hematite dönüşümü sırasında kristal yapıdan su olarak ayrılır. Bu %10,1 oranındaki su, partikül yüzeyinde serbest olarak bulunan nem değil, kafes içinde yer alan yapısal sudur; bu iki su türü farklı yöntemlerle ölçülür ve süreçte farklı davranışlar gösterir.
Tepkime termal olarak aktive edilir ve işlem sıcaklıklarında etkili bir şekilde tersinmezdir: Bir kez kafes suyu ayrıldıktan sonra soğutma ve tekrar ısıtma işlemi suyun geri dönmesine neden olmaz. Bu dönüşüm pigment sektörünün dışında da belgelenmiştir. Pomiès, Morin ve Vignaud bu dönüşümü doğrudan X-ışını kırınımı (XRD) yöntemiyle incelemiş ve ısıtma sırasında sarı goethitin dehidrasyona uğrayıp kırmızı hematite dönüştüğünü açıklamıştır ( XRD study of the goethite–hematite transformation , 1998).
Sentetik bir pigment için bu dehidrasyonun başlangıcı genellikle 180–200 °C aralığında bildirilir; renk tonu, sıcaklık yükseldikçe daha hızlı değişir. Belirli bir sınıfın harekete geçmeye başladığı sıcaklık, kristalliği, partikül boyutu ve yüzey işlemine bağlıdır; bu nedenle bu sınıf için tek bir sayı yoktur. Tedarikçiden aldığınız herhangi bir tek rakamı, kendi denemeleriniz için bir başlangıç noktası olarak kabul edin; aileye ait bir özellik olarak değil.
Yalnızca "180 °C" şeklinde verilen bir ısı dayanıklılığı iddiası bir spesifikasyon değildir, çünkü dehidrasyon bir hız sürecidir: sıcaklık ile bekleme süresi birbirleriyle karşılıklı etkileşime girer. Yüksek bir sıcaklıkta birkaç dakika tutulan bir numune, daha düşük bir sıcaklıkta çok daha uzun süre tutulan bir numunenin durumuna benzer bir duruma ulaşabilir. Bekleme süresi belirtilmeden verilen bir rakam, başka bir tedarikçinin rakamıyla karşılaştırılamaz ve üretim sürecinize aktarılamaz.
İkinci sayı, renk toleransını gösterir. Isıya dayanıklılık genellikle ısıya maruz bırakılmış bir numune ile maruz bırakılmamış bir kontrol numunesi arasındaki renk farkı olarak ifade edilir — CIELAB’de bir spektrofotometre ile ölçülen ΔE; kaymanın yönü a\ (kırmızı–yeşil) ve b\ (sarı–mavi) eksenlerinde görünür. Kısmen kırmızıya doğru dehidrate olan bir sarı rengin b\ değeri düşerken a\ değeri yükselir. Geçme sınırı kendisi bir proje kararına dayanır: renk açısından kritik işler genellikle dekoratif ürünlerden daha sıkı bir ΔE sınırına tabidir. Üçlü (sıcaklık, bekleme süresi ve uygulanan ΔE sınırı) tamamlanana kadar iki tedarikçinin ısıya dayanıklılık değerleri birbiriyle karşılaştırılamaz.
Üçüncü rakam, pigmentin nasıl test edildiğini gösterir. Aynı pigmentten yapılan kalıplı plastik çip ile kurumuş çizim filmi, aynı sıcaklıkta tutulsa bile aynı ΔE değerini vermez; ayrıca pigment yükleme oranı ve formüldeki herhangi bir eş-pigment, kaymanın hem büyüklüğünü hem de yönünü değiştirir. Dolayısıyla test ortamı ve yükleme oranı, sıcaklık kadar iddianın bir parçasıdır.
| Başvuru | Pigmentin maruz kaldığı sıcaklık (tipik sektör uygulaması) | Demir oksit sarısı için bu ne anlama gelir? |
|---|---|---|
| Entegre olarak renklendirilmiş beton, kaplama kiremitleri, bloklar — ortam sıcaklığında veya buharla sertleştirilmiş | Ortam sıcaklığı; buharla sertleştirme genellikle yaklaşık 80 °C’ye kadar yapılır | Dehidrasyon bandının çok altındadır. Burada sınırlayıcı özellik ısı değildir — ışık dayanıklılığı ve alkali direncidir; her ikisi de ASTM C979 / C979M-16 standardındaki test programı tarafından kapsanmıştır. |
| Otoklavla (yüksek basınçlı buharla) üretilen ürünler | Genellikle yaklaşık 180–200 °C arasındadır | Dehidrasyon bandı içinde yer alır; bu üretim yöntemi için sarı tonu yanlış bir spesifikasyondur |
| Ortam koşullarında kuruyan ve zorla kurutulan mimari kaplamalar, mürekkepler, kağıt | Yaklaşık 60 °C'nin altında | Pigment üzerinde ısı kısıtlaması yoktur |
| Toz kaplamalar ve fırınlanan emayeller | Nesnenin sıcaklığı genellikle 10–20 dakika boyunca 170–200 °C arasındadır | Sınırda veya sınırın üstünde; ısıya dayanıklı bir sınıf belirtin ve doğrulayın ya da pişirme işleminden sonra formülü gölgelendirin |
| PVC bileşenleri — kuru karışım, ekstrüzyon, kalenderleme | Genellikle 160–200 °C | Sınırın yakınında ve pencerenin üst kısmında matris, pigmentin rengi değişikliğine ek olarak kendi rengini de değiştirir |
| Poliolefinler — ekstrüzyon ve enjeksiyon kalıplama | Genellikle 180–260 °C | Değiştirilmemiş sarı için sınırın üzerinde; tonun sarı kalması gerekiyorsa, ısıya dayanıklı sarı kimyası genellikle çözüm olur |
| Mühendislik termoplastikleri (PA, PBT, PC) | Genellikle 240–300 °C | Demir oksit sarısı bu pencereler için uygun renklendirici değildir |
| Seramik gövdeler | 1.000 °C üzeri fırınlanma | Götit yapısı dayanmaz; bunun yerine hematit kırmızıları ve spinel tipi pigmentler kullanılır |
O tablodaki her sıcaklık, endüstride tipik bir işlem aralığıdır; bunlar fabrikamızdaki ölçümler değildir. Ayar noktalarınız, vida geometriniz, kesit kalınlığınız ve çevrim süreniz, pigmentin aslında hangi koşullara maruz kaldığını belirler; kalın bir kesit, ince bir kesitten daha uzun süre ayar noktasının üzerinde kalabilir.
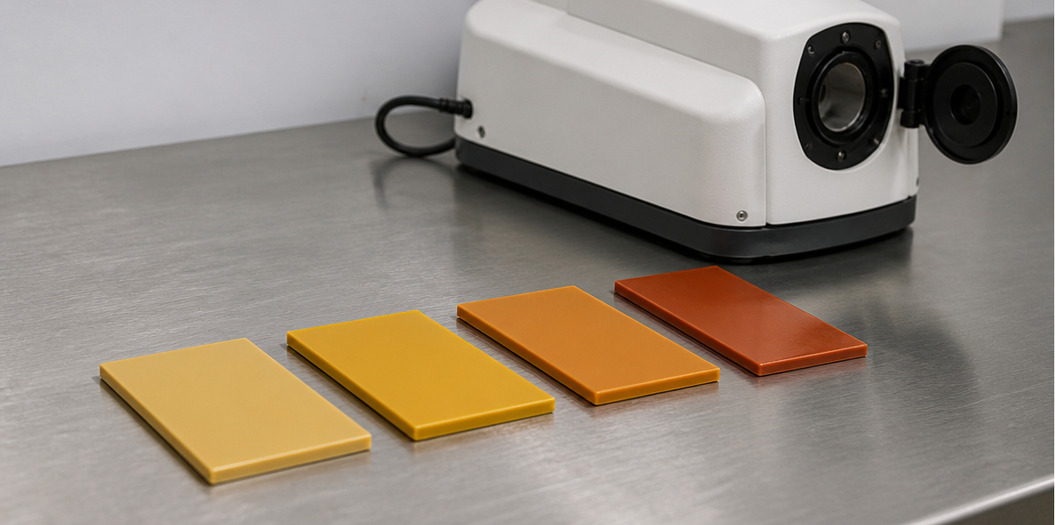
Sayılar, veri sayfası için değil, üretim hattınız için anlamlı hale gelir; bunun için aşağıdaki sırayla altı adım izleyin:
İki sınır değeri belirtmek faydalıdır. Bir termoplastikte ölçtüğünüz ΔE, aynı sıcaklıkta polimerin kendi sararma veya kararma etkisini de içerir; bu nedenle pigmentin katkısı, boyasız bir numuneyle aynı koşullarda çalıştırılarak ayrılmalıdır. Bir PVC bileşimi için stabilizatör paketi işin bir kısmını yapar ve stabilizatör değişikliği, pigment tedarikçisi değişikliğinden daha fazla sonuç değişimine neden olabilir.
Maliyet sırasına göre yaklaşık dört dürüst yol vardır:
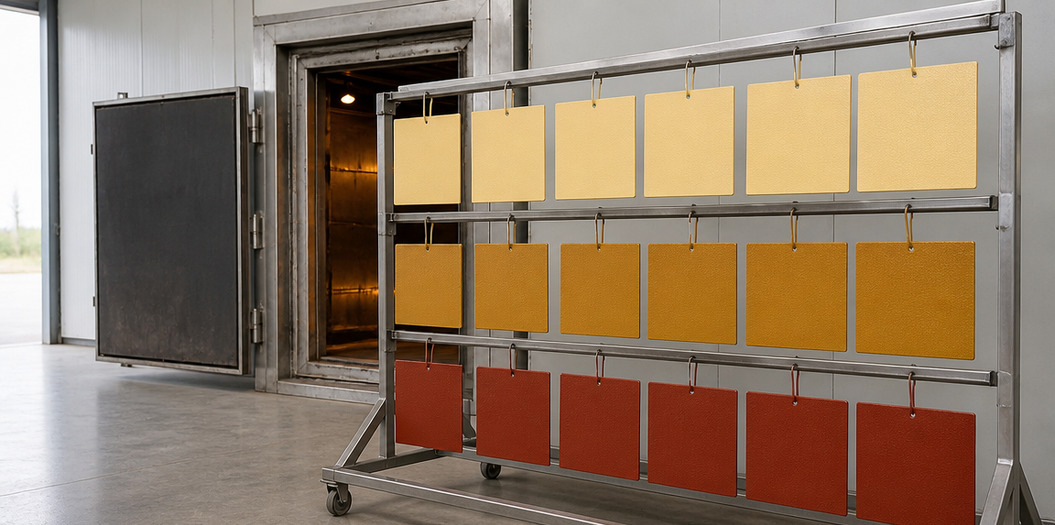
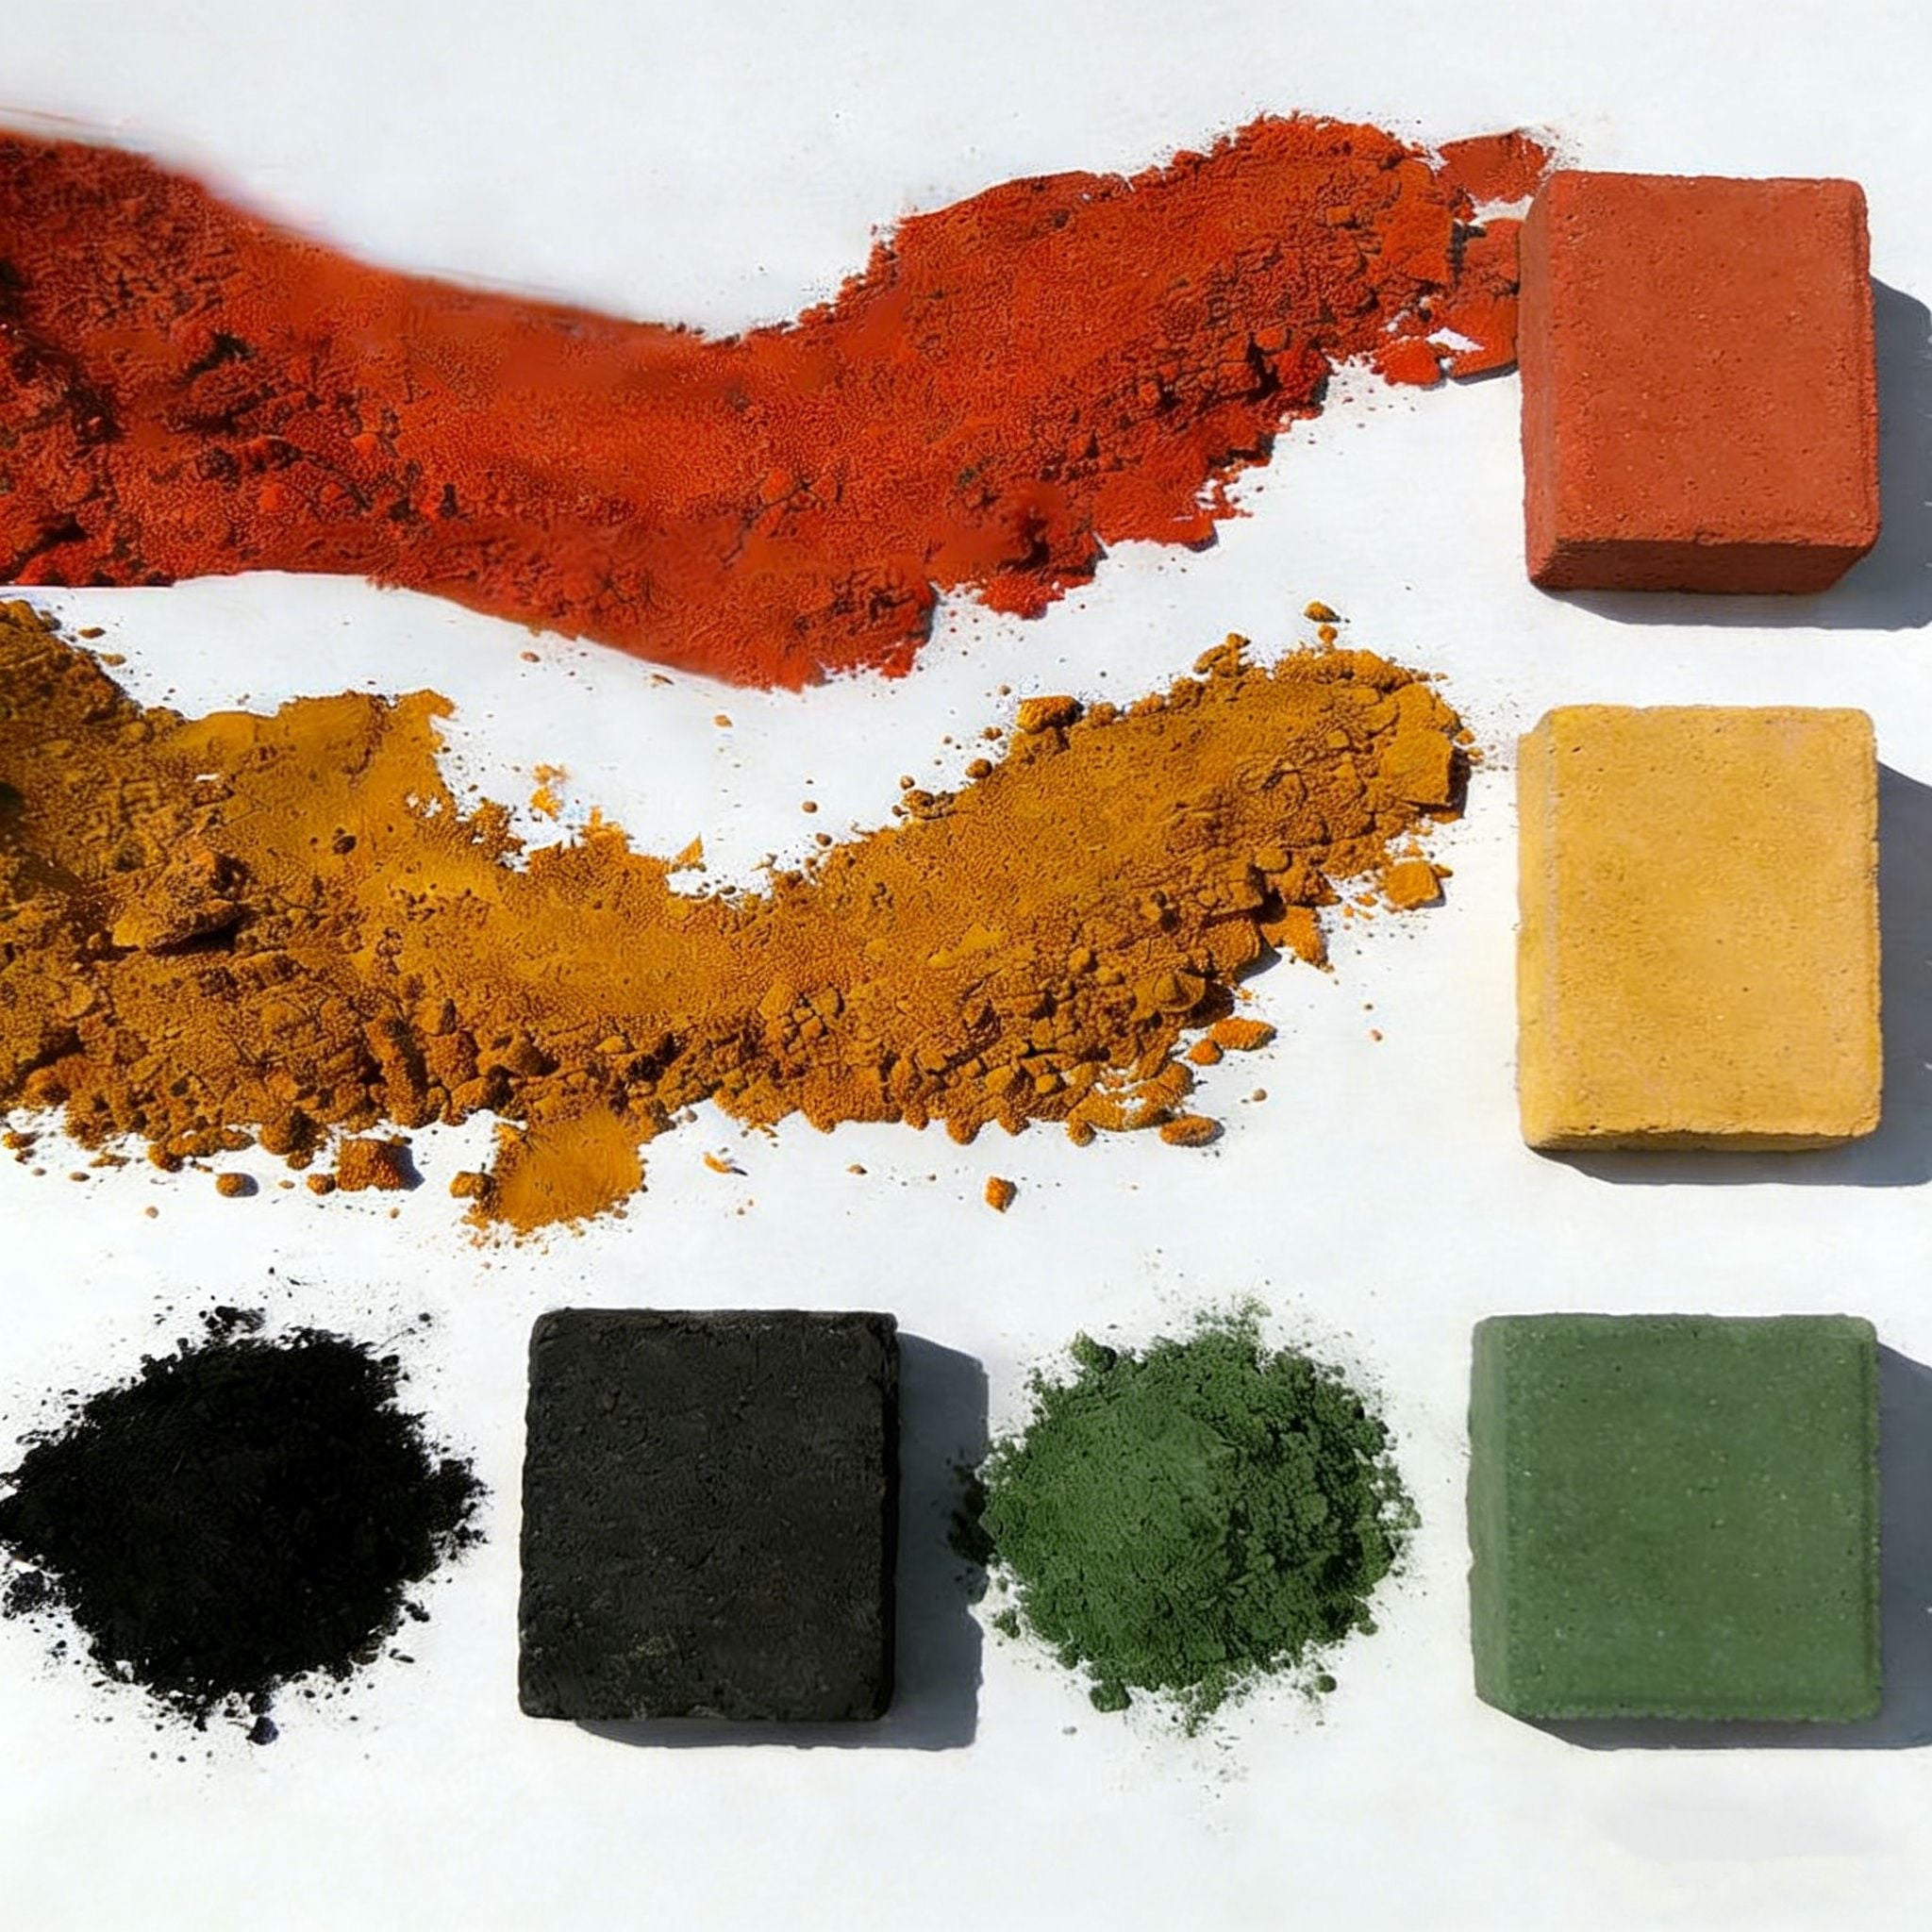
Demir oksit sarısı olarak 311 ve 313 numaralı kaliteleri, kırmızı, siyah, kahverengi, yeşil ve mavi serilerle birlikte temin ederiz. Teklif ile birlikte sağlayabileceğimiz bilgiler şunlardır: kalite kimliği, parti numarası, uçucu madde oranı ve çoklu parti renk tutarlılığı verileri (isteğe bağlı olarak ΔE cinsinden). Ancak sizin polimeriniz için, fırın programınız için veya seramik pişirme eğriniz için bir ısı dayanıklılık değeri veremeyiz; çünkü bu değer sizin sürecinize ve matrisinize bağlıdır — ölçüm, sizin tesisinizde, sizin malzemeniz üzerinde ve sizin bekleme sürenizde yapılır.
Demir oksit sarısı ısı dayanıklılığı, bir veri sayfası değil, sizin sürecinize bağlıdır. Hebei Tianhuibao Technology, 26 yıldır demir oksit pigmentleri üretmektedir; yıllık üretim kapasitesi 50.000 tondur ve 150’den fazla ülkeye ve bölgeye ihracat yapmaktadır. Pigmentler, stoktan 25 kg’lık dokuma torbalarda temin edilir; stoktaki ürünler 3–5 iş günü içinde, özel siparişler ise 7–15 iş günü içinde sevk edilir. Şirket, REACH, RoHS, CE ve ISO belgelerine sahiptir; sınıflandırılmış pigment yüklerini hava yoluyla IATA DGR’ye ve deniz yoluyla IMDG Kodu’na uygun olarak taşır. Asgari sipariş miktarı 1 metrik tondur. Eğer yüksek sıcaklıkta çalışan bir sürece sarı bir pigment belirtiyorsanız, lütfen bize sıcaklık değerinizi, temas sürenizi ve renk toleransınızı gönderin — hangi sınıfın beklenebileceğini ve beklenemeyeceğini size bildireceğiz ve kendi testiniz için bir örnek sağlayacağız. İletişim: [email protected] / +86-13400211655.
 Son Haberler
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN