×
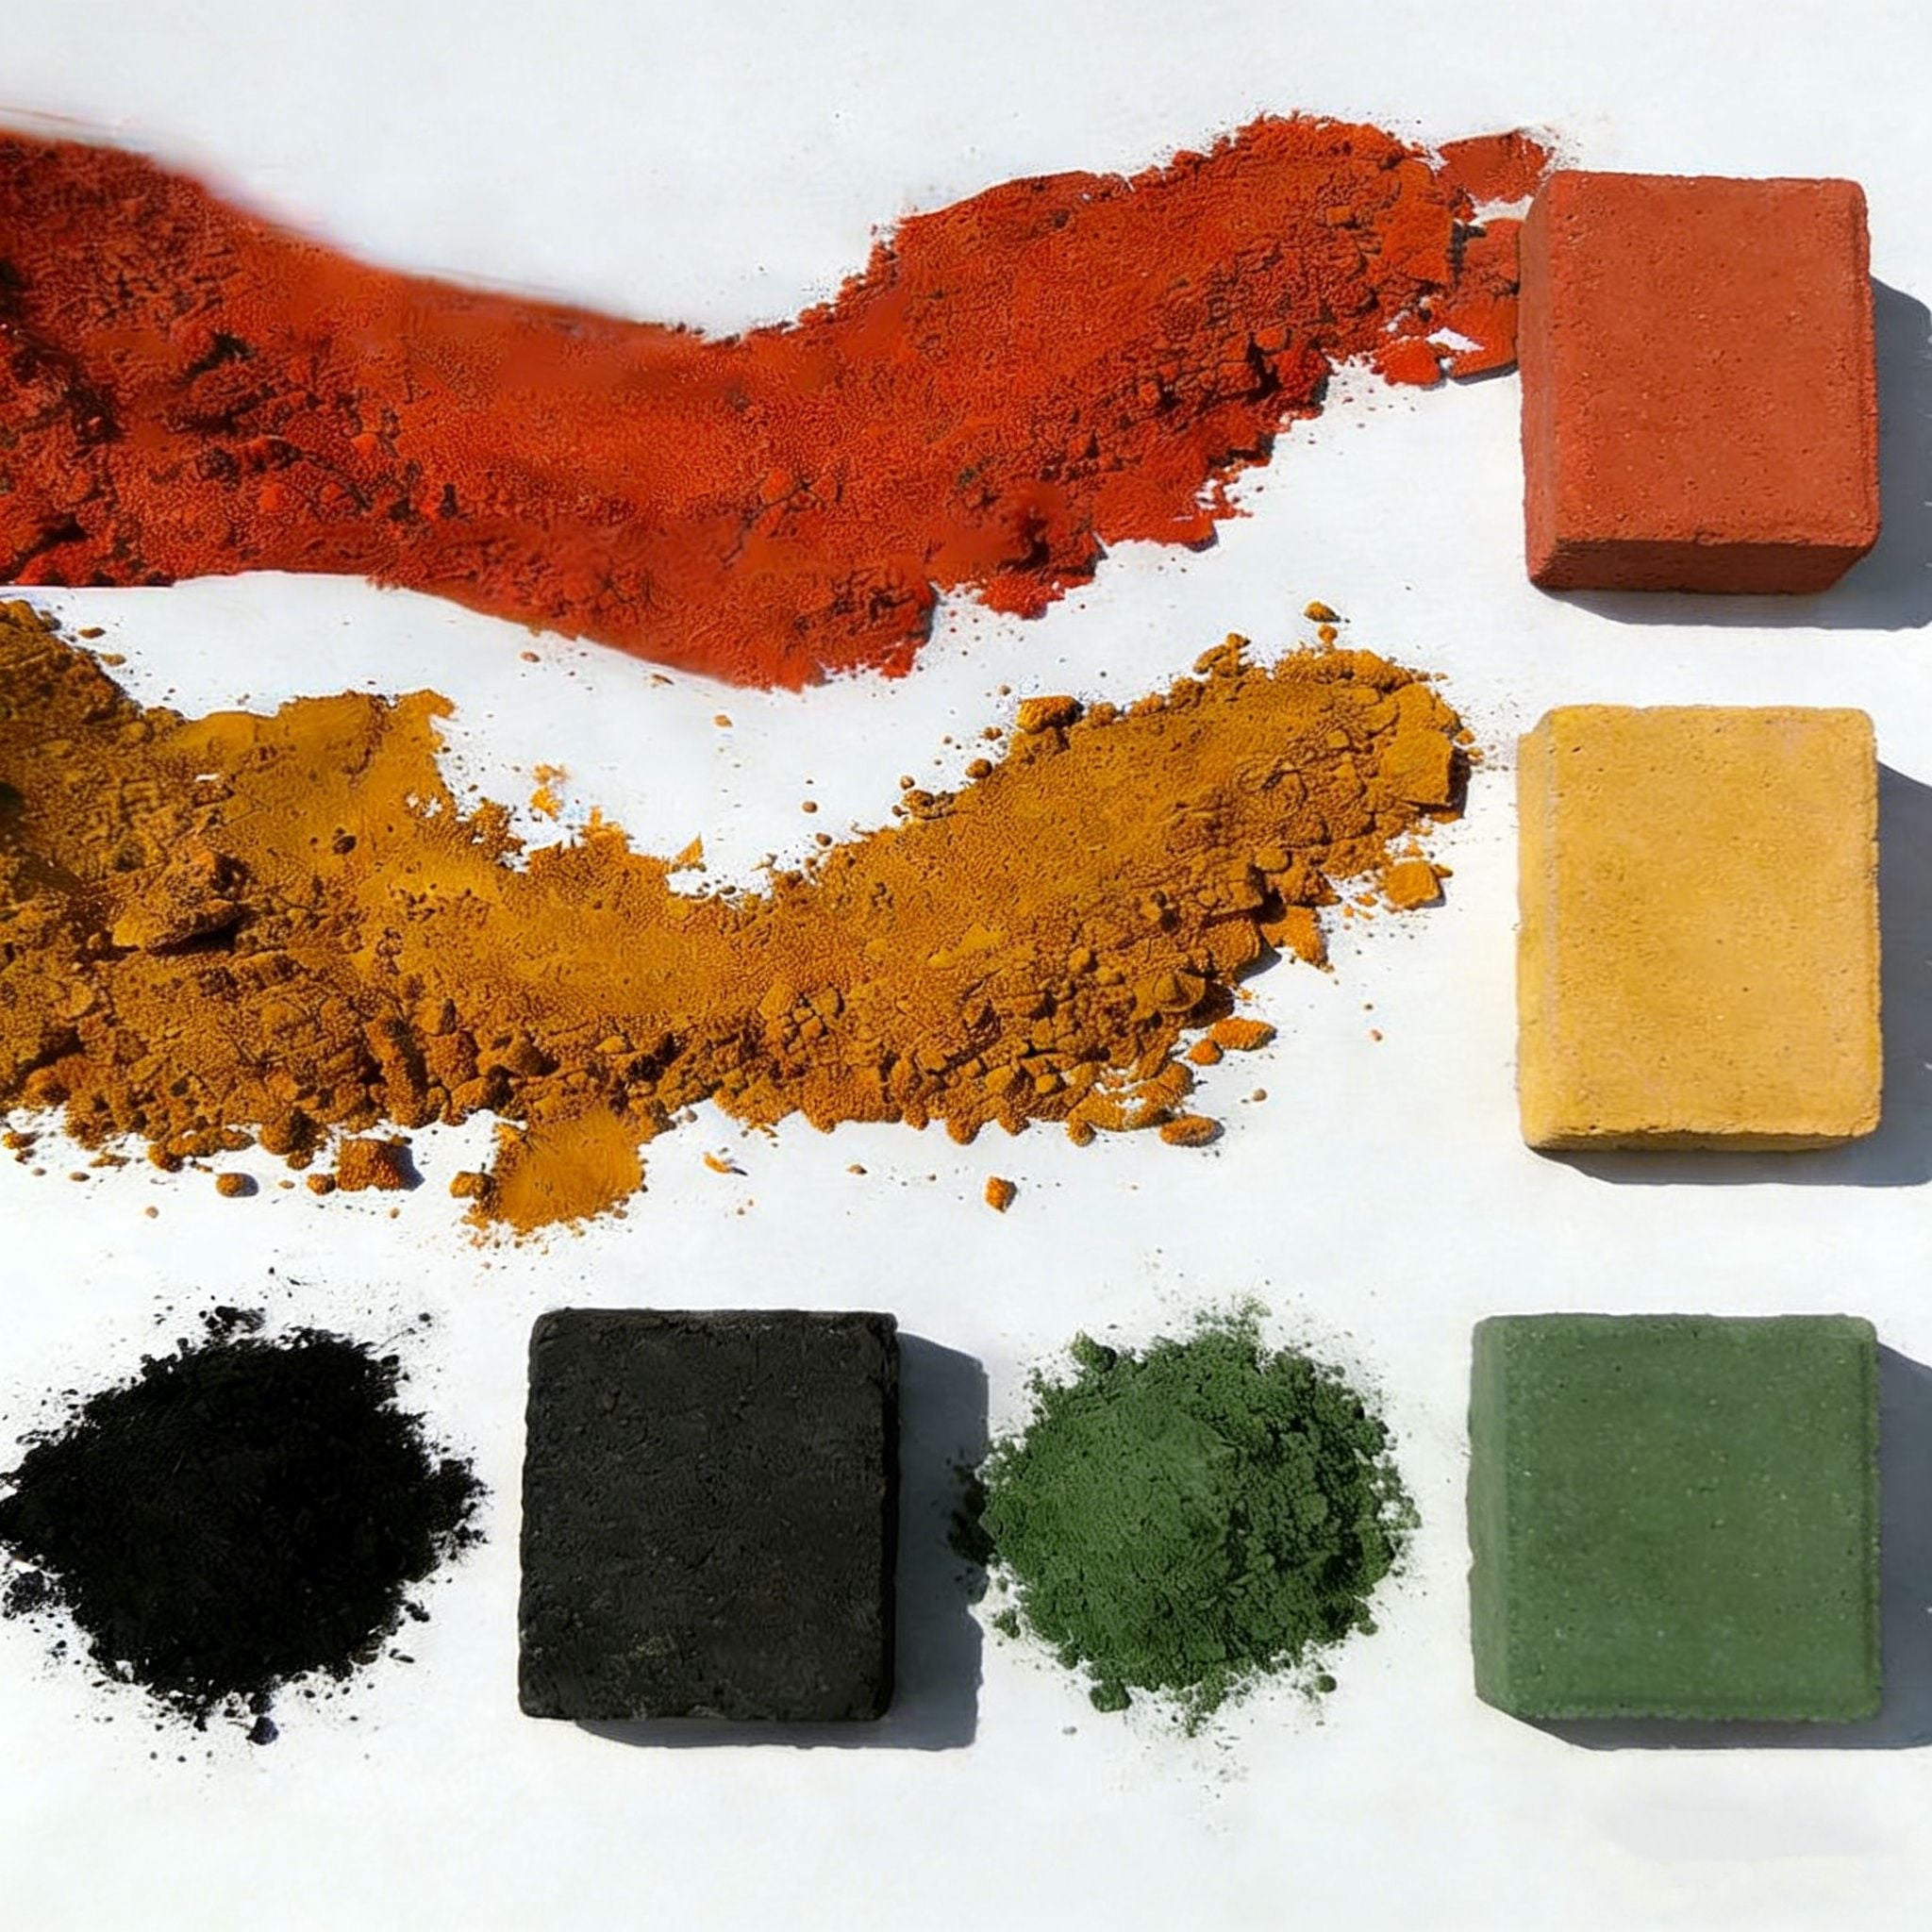
יציבות החום של אוקسيد ברזל צהוב אינה ערך בודד שניתן להעתיק מדף נתונים לתיעוד תהליך. אוקسيد הברזל הצהוב הוא גויתיט — אוקسيد ברזל מומס במים, α-FeOOH — והצבע הצהוב קיים רק כל עוד המים הנמצאים בתוך מבנה הגביש הזה נשארים בו. אם מספקים לפסיגמנט טמפרטורה גבוהה מספיק לאורך זמן מספיק, המים נדפים, הגביש הופך להמטיט (α-Fe₂O₃), והגוון עובר מצהוב דרך כתום לאדום. לכן השאלה המועילה איננה אף פעם "האם פסיגמנט זה יציב בחום", אלא "באיזו טמפרטורה, למשך כמה זמן, ובהתאם לאילו סובלנות צבעונית".
גויתיט והמטיט מכילים את אותו ברזל ואת אותו חמצן, אך בסדר גבישי שונה. בגויתיט קיימים קבוצות הידרוקסיל ברשת הגבישית; בהמטיט אין כאלה. ההבדל הזה הוא המנגנון, שמתואר בשורה אחת:
2 FeOOH → Fe₂O₃ + H₂O
במונחים של מסה: שני מול גואיטית שוקלים 177.7 גרם (2 × 88.85 גרם/מול), והמים המוסרים שוקלים 18.0 גרם. לפיכך, בערך 10.1 גרם מכל 100 גרם של אוקسيد ברזל צהוב סטוכיומטרי עוזבים את הגביש כמים בעת המרה להמטיט. האחוז הזה – 10.1% – הוא מים מבניים בתוך הסריג, לא לחות חופשית על פני החלקיקים; שני סוגי הלחות נמדדים באופן שונה ומתנהגים באופן שונה בתהליך.
התגובה מופעלת חום, ובטמפרטורות תהליך היא בלתי הפיכה בפועל: לאחר שמי הסריג עוזבים, קירור וחימום מחדש אינם מחזירים אותם. ההמרה מתועדת גם מחוץ לענף הצבעים. פומייס, מורין וויניאוד חקרו אותה ישירות באמצעות פיזור קרני־איקס ותיארו את הייבוש של גואיטית צהובה והמרה שלה להמטיט אדום בחימום ( מחקר פיזור קרני־איקס של המרה מגואיטית להמטיט , 1998).
לצבע סינתטי, תחילת התהליך הזה של ניקוז מים מדווחת בדרך כלל בטווח של 180–200 °C, כאשר המראה משתנה מהר יותר ככל שטמפרטורת הסביבה עולה. הנקודה שבה דרגה מסוימת מתחילה להשתנות תלויה בקריסטאליות שלה, בגודל החלקיקים ובמעבדת הפנים שלה, ולכן לא קיים מספר יחיד המייצג את כל הקבוצה. יש לתייחס לכל נתון בודד שמציין יצרן כנקודת התחלה לבדיקות שלכם, ולא כמאפיין של הקבוצה כולה.
הצהרה על יציבות חום של "180 °C" בלבד איננה مواדרה טכנית, משום שניקוז המים הוא תהליך תלוי זמן: טמפרטורה ומשך החשיפה מתאזנות זו את זו. דוגמה שנשמרה למספר דקות בטמפרטורה גבוהה עשויה להגיע למצב דומה לזה של דוגמה שנשמרה זמן רב בהרבה בטמפרטורה נמוכה יותר. נתון שצויין ללא ציון משך החשיפה אינו ניתן להשוואה לנתון של יצרן אחר, וגם אינו ניתן להעברה לתהליך הייצור שלכם.
המספר השני הוא סובלנות הצבע. יציבות החום מובעת בדרך כלל כהבדל צבע בין דגימה שחשפה לחום לבין דגימה בקרתית שלא חשפה לחום — ΔE שנמדד בספקטרופוטומטר במערכת CIELAB, וכיוון ההסטה נראה ב- a\ (אדום–ירוק) ו-b\ (צהוב–כחול). צבע צהוב שמתנשף לכיוון אדום מראה ירידה ב-b\ ועלייה ב-a\ . הגבול המותר עצמו הוא החלטת פרויקט: בעבודות שרגישות לצבע נהוג להשתמש בגבול ΔE צמוד יותר מאשר במוצרים דקורטיביים. עד שהשלישיה הושלמה — הטמפרטורה, זמן החשיפה והגבול ΔE שהוחל — לא ניתן להשוות את נתוני יציבות החום של שני ספקים.
המספר השלישי מציין את האופן שבו נבדק הצבעון. שבב פלסטיק מיוצר וסרט דק של הצבעון היבש, שנמדדו באותה טמפרטורה, אינם נותנים את אותו ערך ΔE, ועומס הצבעון בתערובת, יחד עם כל צבעון נוסף בתערובת, משנים הן את גודל ההשתנות והן את כיוונה.
| יישום | הטמפרטורה אליה נחשף הצבעון (הנוהג התעשייתי הנפוץ) | מה זה אומר לצבעון חלבון-ברזל צהוב |
|---|---|---|
| בטון צבוע באופן אינטגרלי, אריחי מדרכות, בלוקים — ייבוש באטמוספרה או בזרם אדים | ייבוש באטמוספרה; ייבוש באדים נפוץ עד כ־80° צלזיוס | מתחת לתחום היבוש המורכב; חום אינו הגורם המגביל כאן — עמידות לאור ועמידות בסביבה אלקלית הן הגורמים המגבילים, ושניהם נבדקים במסגרת תכנית הבדיקות בתקן ASTM C979/C979M-16 |
| מוצרים מיובשים באוטוקלב (אדים בלחץ גבוה) | לרוב סביב 180–200° צלזיוס | בתוך תחום היבוש המורכב; צבע צהוב הוא مواصفת לא מתאימה למסלול זה |
| ציפויים אדריכליים ומדפסות לנייר שמתחרקים בסביבה או על ידי חום מאולץ | למטה מ-60° צלזיוס | אין אילוץ חום על הפקולור |
| ציפויי אבקה ואנמלים לשתייה | טמפרטורת החפץ נפוצה 170–200° צלזיוס במשך 10–20 דקות | בגבול או מעליו; יש לציין דרגה עמידה לחום ולאמת, או לערבב את הנוסחה לאחר השתייה |
| תערובות PVC — ערבוב יבש, דחיסה, גלגלון | נפוץ 160–200° צלזיוס | קרוב לגבול, ובחלק העליון של התחום המטריצה משנה את צבעה בעצמה בנוסף לשינוי הצבע של הפקולור |
| פוליאולפינים — דחיסה ועיצוב בזריקה | לרוב 180–260 מעלות צלזיוס | מעל הגבול לכתום לא معدل; כאשר הצבע חייב להישאר כתום, התשובה הנפוצה היא כימיה כתומה עמידה בחום |
| תרמופלסטיקס מהנדסיים (PA, PBT, PC) | לרוב 240–300 מעלות צלזיוס | חומר צביעה של אוקسيد ברזל כתום אינו מתאים לחלונות אלו |
| גופי חרסית | אפייה מעל 1,000 מעלות צלזיוס | מבנה הגואיט לא נותר ללא שינוי; במקום זאת משתמשים באדומים של המטיט ובצבעי פיגמנט מסוג ספינל |
כל טמפרטורה בטבלה זו היא טווח עיבוד תעשייתי טיפוסי, ולא מדידה מהמפעל שלנו. נקודות ההגדרה שלכם, גאומטריית הברג, עובי החלק וזמן המחזור קובעים אילו תנאים ממשיים יעבור הפיגמנט, וחלק עבה יכול להישאר מעל נקודת ההגדרה זמן ארוך יותר מאשר חלק דק.
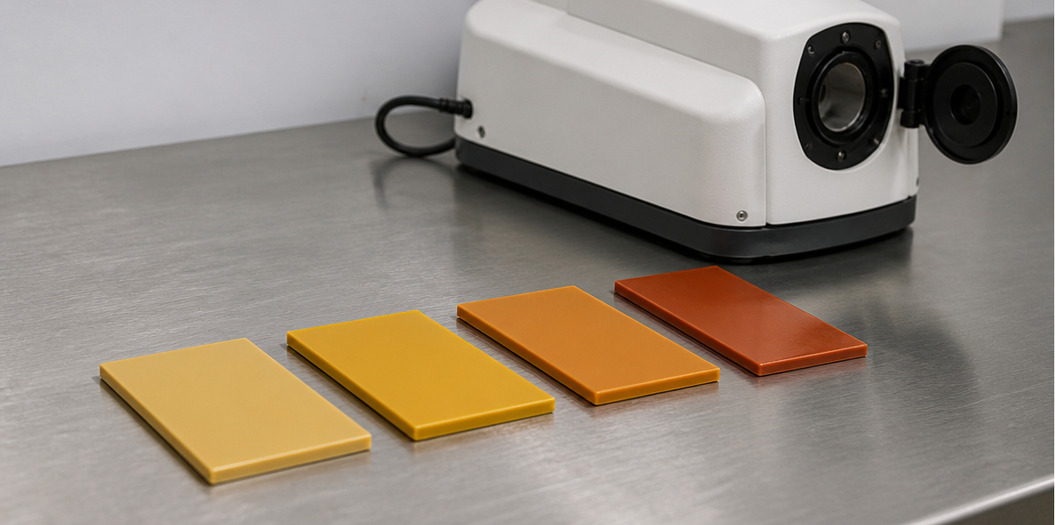
שישה שלבים, בסדר זה, מייצרים מספר שמשמעותו משהו עבור הקו שלכם ולא עבור דף נתונים:
יש לציין שני גבולות. בתרמופלסטיק, ה-ΔE שמודדים כולל את הצהבהוב או החשיכון המשלים של הפולימר בטמפרטורה זהה, ולכן יש לבודד את תרומת הפקולנט על ידי השוואה לדגימה ללא פקולנט שעובדה באותו האופן. בתערובת PVC, חבילת המאיצים מבצעת חלק מהעבודה, ושינוי במאיץ יכול להשפיע על התוצאה יותר משינוי בספק הפקולנט.
יש ארבעה מסלולים כנים, בסדר קירוב של עלות:
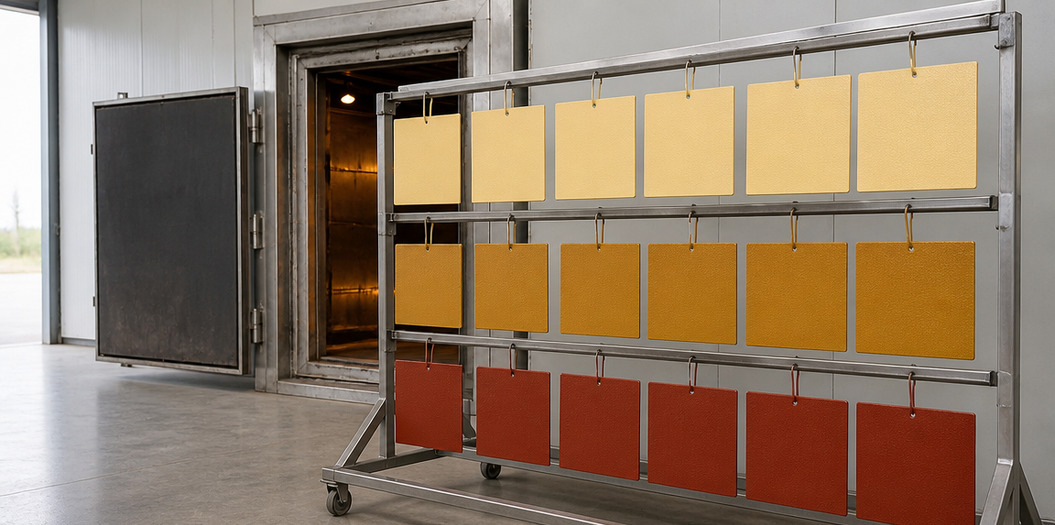
אנו מספקים אוקسيد ברזל צהוב בדרגות 311 ו-313, לצד סדרות האדום, השחור, החום, הירוק והכחול. מה שאנחנו יכולים למסור עם הצעת מחיר הוא זהות הדרגה, מספר הלוט, נתוני אחוז החומר הנדיף, ונתוני עקביות הצבע בין לוטות ב-ΔE upon בקשה. מה שאנחנו לא יכולים לספק הוא מספר יציבות חום לפולימר שלך, ללוח השירה שלך או לעקומת השירה של החימר, מכיוון שהמספר נוצר בתהליך שלך ובמטריצה שלך — הוא נמדד במפעל שלך, על החומר שלך, בזמן השהייה שלך.
היציבות החום של אוקסיד ברזל צהוב נקבעת על-ידי התהליך שלכם, ולא על-ידי דף נתונים. טיאנהואיבאו טקנולג'י מהביי מייצרת פיגמנטים של אוקסיד ברזל כבר 26 שנה, עם קיבולת שנתית של 50,000 טון, ומייצאת ליותר מ-150 מדינות ואזורים. הפיגמנטים נמסרים בשקיות ארוגות של 25 ק"ג מהמלאי; פריטים במלאי נשלחים תוך 3–5 ימי עבודה, ופריטים מותאמים אישית נשלחים תוך 7–15 ימי עבודה. החברה מחזיקה באישורים REACH, RoHS, CE ו-ISO, ומעבירה מטעני פיגמנטים מסווגים לפי תקנות IATA DGR באוויר ולפי קוד IMDG בים. הכמות המינימלית להזמנה היא טון מטרי אחד. אם אתם מגדירים פיגמנט צהוב לתהליך שפועל בטמפרטורות גבוהות, שלחו לנו את הטמפרטורה, זמן השהייה ואת סובלנות הצבע — נאמר לכם מה ניתן לצפות שהדרגה תעשה ומה לא, ונספק דוגמית לבדיקה עצמית שלכם. יצירת קשר: [email protected] / +86-13400211655.
 חדשות חמות
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN