Գունավորված բետոնը հազվադեպ է ձախողվում՝ սխալ ներկ պատվիրելու պատճառով։ Այն ձախողվում է, երբ բաղադրության համար չափաբաժինը սխալ է կամ երբ լաբորատորիայի ամանի մեջ աշխատած չափաբաժինը չի փոխանցվել ճիշտ բաղադրատարած կայանում։ Ճանապարհային ծածկույթը, որը ձեռքի տալիս է մեկնաբանված և թարմացված տեսք, նախապատրաստված տարրը, որը մերժվել է գույնի տատանումների պատճառով հաստատված նմուշի համեմատ, պավերի պատվերը, որտեղ երկու հաջորդական արտադրական օրերի ընթացքում ստացվում են տեսանելիորեն տարբեր կարմիր երանգներ՝ այդ դեպքերի մեծամասնության մեջ ներկը աշխատել է ճիշտ նշված պայմաններով։ Չափաբաժինը չի աշխատել։
Երկու բան պետք է լուծվի, մինչև առաջին խորանարդ մետրը տեղադրվի: Առաջինը դեզավարման արագությունն է, որը արտահայտվում է միավորով, որը խառնարանը կարող է իրականում կշռել: Երկրորդը փորձարկման պրոտոկոլն է, որը ցույց է տալիս, որ այդ արագությամբ ստացվում է նշված գույնը նշված խառնուրդում: Այս ձեռնարկը կազմված է երկուսից և նաև փաստաթղթերից, որոնք մատակարարման թիմերին պահանջվում են, երբ նախագիծը սպեցիֆիկացիայի վրա է հիմնված:
Երկաթի օքսիդի ներկանյութի դեզավարումը բետոնի համար արտահայտվում է երկու ձևով, և դրանց շփոթելը սպեցիֆիկացիայի կազմողի և խառնարանի միջև ամենատարածված վեճերից մեկն է:
Ցեմենտի քաշով Շատ սպեցիֆիկացիաներ ինտեգրալ գունավորված բետոնի համար երկաթի օքսիդի չափաբաժինը նշում են որպես խառնուրդում ցեմենտի զանգվածի տոկոս։ Ընդհանուր արդյունաբերական պրակտիկան տատանվում է մոտավորապես ցեմենտի զանգվածի 2–5 %-ի սահմաններում, իսկ ճարտարապետական, մակերեսային և նախապատրաստված բետոնային աշխատանքների մեծ մասը ընկնում է 2–3 %-ի միջակայքում։ Այդ միջակայքի ստորին սահմանը առաջացնում է մեղմ, ավազագույն և պաստելային երանգներ՝ մոխրագույն, բաց օքրա, նուրբ տերակոտա։ Վերին սահմանը առաջացնում է հագեցած, խորը երանգներ, որտեղ գույնը նախատեսված է որպես մակերեսի սահմանող հատկանիշ, այլ ոչ թե միայն երանգավորում։
Բետոնի զանգվածով։ Խառնման կայանները սովորաբար աշխատում են կիլոգրամներով մեկ խորանարդ մետրում, քանի որ այդպես է աշխատում խառնման կառավարիչը։ Ցեմենտի վրա հիմնված տոկոսային ցուցանիշից վերահաշվարկը պարզ թվաբանական գործողություն է, սակայն այն պետք է վերահաշվարկվի յուրաքանչյուր անգամ, երբ խառնուրդում ցեմենտի քանակը փոխվում է։
| Ցեմենտի պարունակություն | ցեմենտի 2 % | ցեմենտի 3 % | ցեմենտի 5 % |
|---|---|---|---|
| 250 կգ/մ³ | 5,0 կգ/մ³ | 7,5 կգ/մ³ | 12,5 կգ/մ³ |
| 300 կգ/մ³ | 6,0 կգ/մ³ | 9,0 կգ/մ³ | 15,0 կգ/մ³ |
| 350 կգ/մ³ | 7,0 կգ/մ³ | 10,5 կգ/մ³ | 17,5 կգ/մ³ |
| 400 կգ/մ³ | 8,0 կգ/մ³ | 12,0 կգ/մ³ | 20,0 կգ/մ³ |
Այս թվերը փորձի համար սկզբնական կետ են, ոչ թե փորձի փոխարինում: Դրանք ենթադրում են սովորական խտությամբ խառնուրդ, միջին ուժի պիգմենտի տարր և մոխրագույն ցեմենտ: Այդ ցանկացած պարամետրի փոփոխությունը կփոխի թիվը:
Սահմանադրության մեջ արտահայտելու արժանի մեկ տարբերակում է. ինտեգրալ գունավորումը և մակերեսին կիրառվող չոր շակարավանդավոր ամրացնողները դոզավորվում են ամբողջովին տարբեր սանդղակներով: Ինտեգրալ գունավորված խառնուրդը պիգմենտը պարունակում է բետոնի ամբողջ խորությամբ և դոզավորվում է մեկ խորանարդ մետրի հաշվով: Չոր շակարավանդավոր ամրացնողը ցրվում է թարմ մակերեսին և դոզավորվում է մեկ քառ. մետրի մակերեսի հաշվով՝ նյութի մեկ միավորի վրա զգալիորեն բարձր արագությամբ: Այն սահմանադրությունները, որոնք խառնում են այս երկու միավորները, արդյունքում տալիս են կամ վատ գունավորված սալիկ, կամ ամրացնողի բյուջե, որը չունի որևէ հարաբերություն իրական աշխատանքի հետ:
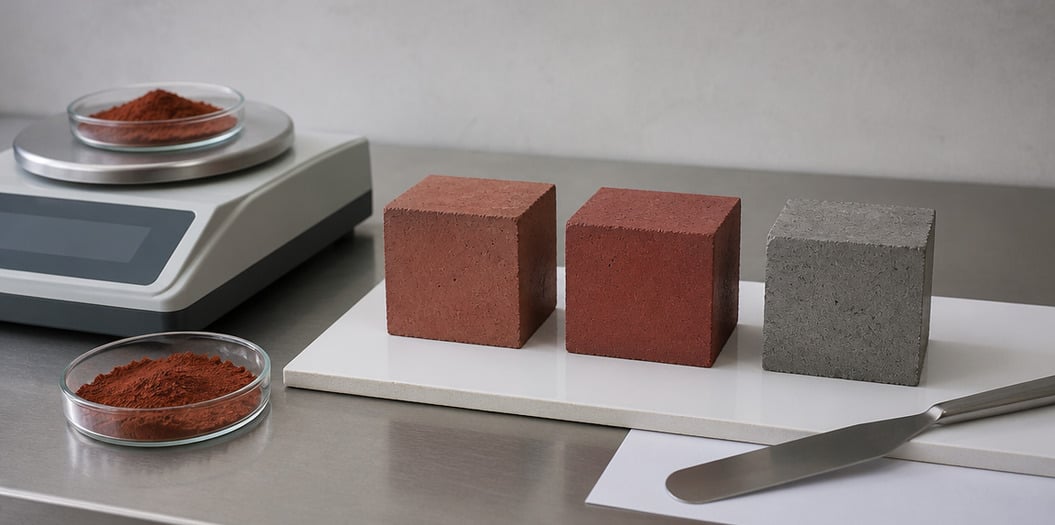
Մեկ բույսում նշված կարմիր գույնը ստանալու համար անհրաժեշտ դեղաչափը կարող է հարևան բույսում տալ այլ կարմիր գույն՝ նույն խմբից վերցված նույն գունանյութի օգտագործման դեպքում: Այդ տարբերության մեծ մասը պայմանավորված է վեց փոփոխականներով:
1. Ցեմենտի պարունակությունը և ցեմենտի գույնը: Սա ամենամեծ առանձին գործոնն է: Ցեմենտը մեջտեղային լուսավոր մատրիցան է, որը գունանյութը պետք է գունավորի, այսինքն՝ ավելի շատ ցեմենտ նշանակում է նույն գունային հագեցվածությունը հասնելու համար ավելի շատ գունանյութի անհրաժեշտություն: Ցեմենտի սկզբնական գույնը նույնքան կարևոր է. երկաթի օքսիդի նույն չափաբաժինը մոխրագույն և սպիտակ ցեմենտում տալիս է երկու տարբեր արդյունք, իսկ մեկից մյուսին անցնելու դեպքում խառնուրդի բաղադրությունը պահանջում է նոր փորձարկում:
2. Ավազի և ագրեգատի գույնը: Բետոնը ծավալով մոտավորապես երեք չորսերորդ մասը ագրեգատ է: Ավելի մութ, երկաթի ավելի հարուստ կամ տեղական քարհանքից վերցված և տեսանելի գունային տարբերակում ունեցող ավազը փոխում է ստացված արդյունքի գույնը, նույնիսկ երբ մյուս բոլոր պարամետրերը անփոփոխ են մնում: Եթե գործարանը նույն նախագծի ընթացքում փոխում է ավազի աղբյուրը, ապա պետք է սպասել գույնի փոփոխության և կրկին փորձարկում կատարել՝ այլ որևէ ենթադրություն չանելով շարունակականության մասին:
3. Գունանյութի աստիճանը և գունավորման ուժը: Երկաթի օքսիդի գունանյութերը չեն կարող փոխանակվել տարբեր աստիճաններում: Նույն պայմանական գույնի բարձր ուժի և ստանդարտ աստիճանի գունանյութերը նույն չափաբաժնով տալիս են տարբեր գունային խորություն: Մեկ աստիճանի գունանյութի մյուսի փոխարեն օգտագործելը՝ չկատարելով չափաբաժնի ճշգրտում կամ կրկին փորձարկում, հաճախ հանգեցնում է սերիայից սերիա տարբերությունների վերաբերյալ բողոքների: Եթե աստիճանը ստիպված եք փոխել, դա պետք է դիտարկել որպես խառնուրդի վերանախագծում, այլ ոչ թե համարժեք փոխանակում:
4. Ջրի և ցեմենտի հարաբերությունը: Բարձր ջրի պարունակությունը թաղանթի գույնը մեղմացնում է, մեծացնում է մակերևույթի խոռոչավորության ռիսկը և ավելի հավանական դարձնում է եֆլորեսցենցիայի առաջացումը: Երբ նախագիծը արդեն պայքարում է եֆլորեսցենցիայի կամ մակերևույթի ծաղկման դեմ, լուծման մի մասը սովորաբար կապված է ջուր-ցեմենտի հարաբերակցության և շաղախի հասունացման ռեժիմի հետ, այլ ոչ թե գունանյութի չափաբաժնի հետ:
5. Մակերևույթի վերջնամշակում և հասունացում: Տրովելավորված մակերևույթը, սանրավորված մակերևույթը և լվացված բացահայտված ագրեգատով մակերևույթը նույն բետոնը ներկայացնում են ամբողջովին տարբեր ձևով: Հասունացման եղանակը և տևողությունը նույնպես ազդում են նրա վրա, թե որքանով է պահպանվում գունանյութով հարուստ մակերևույթի շերտը: Նույն բաղադրությամբ և նույն չափաբաժնով պատրաստված երկու սալեր կարող են տարբեր գույներ ցուցադրել միայն այն պատճառով, որ մեկը հասունացվել է պլաստիկ թաղանթի տակ, իսկ մյուսը՝ բաց երկնքի տակ:
6. Գույնը գնահատելու համար օգտագործվող հղման նմուշը: Գույնի վերաբերյալ բողոքները հաճախ կապված են համեմատման ստանդարտի հետ, այլ ոչ թե կոնկրետ նմուշի հետ: Վեց ամիս արևի տակ գտնված վերջնական նմուշի տախտակը չի կարող հանդիսանալ վավեր հղում: Պահպանեք պաշտպանված ֆիզիկական ստանդարտ, գրավոր համաձայնեք նրա պահպանման մասին և լուսավորության միատեսակ պայմաններում լուսանկարեք այն յուրաքանչյուր արտադրական նմուշի հետ միասին:
Դոզավորման ցուցանիշը վարկած է, մինչև այն փորձարկվի այն նյութերում, որոնք իրականում կօգտագործվեն: Ստուգումը կատարվում է երեք փուլում, և երկրորդ փուլը բաց թողնելը ամենատարածված և ամենաթանկ սխալն է:
Առաջին փուլ՝ լաբորատորիայում փորձարկում: Փոքր սերիաներ պատրաստել՝ օգտագործելով ճշգրիտ ցեմենտ, ավազ, խճաքար, ավելացումային նյութ և խառնուրդի բաղադրությունը՝ արտադրական խառնուրդի նախագծից։ Կատարել առնվազն երեք դոզա՝ նպատակայինը, մեկը՝ մոտավորապես 20 % ցածր, և մեկը՝ մոտավորապես 20 % բարձր։ Յուրաքանչյուրից պատրաստել խորանարդներ կամ փոքր սալիկներ, դրանք մշակել նույն պայմաններում և համեմատել կողք կողքի։ Երեք կետային փորձի նպատակն է ոչ միայն ընտրել դոզան, այլև որոշել խառնուրդի զգայունությունը դոզավորման սխալի նկատմամբ՝ ինչը գործարանին ցույց է տալիս, թե որքան ճշգրիտ պետք է լինի նրա խառնման թույլատրելի սխալը։
2-րդ փուլ՝ Գործարանային փորձ Վերարտադրել ընտրված դոզան արտադրական մասշտաբով։ Խառնիչի արդյունավետությունը, խառնման ճշգրտությունը, խառնման տևողությունը և բաղադրիչների ավելացման հաջորդականությունը տարբերվում են լաբորատորիայի և արտադրական խառնիչների միջև, և դրանցից յուրաքանչյուրը կարող է փոխել արդյունքը։ Նմուշներ վերցնել բեռնման սկզբից, մեջտեղից և վերջից՝ ոչ թե մեկ կետից, քանի որ թափման առաջին և վերջին մասերը կարող են տարբերվել։ Սա այն քայլն է, որն արտադրական դոզա է վերածում լաբորատորիայի արդյունքը։
Փուլ 3 — Ստուգված գնահատական։ Գույնը գնահատեք 7 և 28 օր անց, ոչ թե ձուլակաղապարից հանելու պահին։ Բետոնը շարունակում է փոխվել չորացնելու և ստվարանալու ընթացքում, իսկ ձուլակաղապարից հանելու պահին խոնավ վիճակում ունեցած գույնը չի համապատասխանում առաքվող գույնին։ 28-օրյա գնահատականը համապատասխանում է այն գույնին, որը հաճախորդը կտեսնի հանձնման պահին, հետևաբար այն է, որը պետք է հաստատի հաստատման գործընթացը։
Փորձի կողքին պահեք փաստաթղթերը, որոնք ապահովում են արդյունքի վերարտադրելիությունը՝ փորձի ընթացքում օգտագործված ներկի համար համապատասխան խմբաքանակի վերլուծության վկայագիրը, փորձի համար օգտագործված խառնուրդի կազմի վերանայման տարբերակը, գործարանային փորձի դեղաչափերի գրառումները և յուրաքանչյուր լցման համար պահպանված հղման նմուշը։ Երբ նախագծի երրորդ ամսվա ընթացքում առաջանում է գույնի հարց, այս փաստաթղթերը մի քանի րոպեում պատասխանում են այն հարցին, ոչ թե շաբաթներ սպասելով։
Սպեցիֆիկացիայի վրա հիմնված նախագծերի դեպքում դեղաչափը միայն մեկ երկրորդն է նրանից, ինչ պետք է ստեղծի մատակարարման թիմը: Մյուս երկրորդը համապատասխանության ֆայլն է, և ներկայացված փայտանյութը, որը կատարյալ է իր գործառույթում, սակայն առանց փաստաթղթերի, առաջացնում է խնդիր հանձնման ժամանակ՝ անկախ նրա գույնից:
Մատակարարի որակավորումից առաջ պետք է պահանջել փաստաթղթերը.
Մեկ գործառնական կետ, որը նույնքան կարևոր է, որքան իրենք փաստաթղթերը. նմուշի և մեծ քանակության ցուցադրած արդյունքները ավտոմատաբար չեն համընկնում։ Մատակարարը, որի նմուշները հաջողությամբ անցնում են ստուգումը, սակայն որի արտադրական շարքերը շեղվում են, ունի գործընթացի վերահսկման խնդիր, որը միայն փաստաթղթերով չի լուծվի։ Հարցրեք, թե ինչպես է չափվում գունային համատեղելիությունը սովորական արտադրության ընթացքում, ոչ միայն թե ինչ է չափվում նմուշի ներկայացման ժամանակ։
Երկաթի օքսիդի ներկի չափը բետոնում փոքր թիվ է, սակայն այն ունի անհամաչափ ազդեցություն գունավորված բետոնի նախագծի ընդունման վրա: Այդ չափը պետք է նշվի այն միավորով, որով գործարանը կարող է կշռել, կապված բետոնի իրական խառնուրդի ցեմենտի պարունակության հետ, և հաստատվի երեք փուլային փորձարկմամբ՝ արտադրության մեջ օգտագործվելիք նյութերով: Ճիշտ կատարված այդ աշխատանքը մի քանի շաբաթ է տևում և արժե մի քանի փորձարկման խառնուրդ: Սխալ կատարված դեպքում այն կարող է արժել կրկնակի լցում, մերժված պրեֆաբրիկացված ապրանքի մատակարարում կամ հանգույցի հանձնման ժամանակ գույնի վերաբերյալ վեճ:
«Հեբեյ Տյանհույբաո Տեխնոլոջի Կո., Լտդ.»-ում երկաթի օքսիդի գունանյութերը բետոնի և արդյունաբերական գունավորման համար ստեղծվել են 26 տարվա արտադրական փորձի հիման վրա և մատակարարվում են սպեցիֆիկացիայի վրա հիմնված նախագծերի համար անհրաժեշտ փաստաթղթերով: Մեր գրեյդերը համապատասխանում են REACH, RoHS, CE և ISO ստանդարտներին, իսկ դասակարգված գունանյութերի օդային և ծովային փոխադրման համար մենք ունենք նաև IATA DGR և IMDG Code համապատասխանության վկայագրեր՝ այնպես, որ փաստաթղթերը չդառնան առաքման մեջ առաջացող խոչընդոտ: Յուրաքանչյուր առաքում աջակցվում է սերիային համապատասխան համաձայնեցման վկայագրերով (COA), SDS/MSDS փաստաթղթերով և երրորդ կողմի փորձարկման զեկույցներով: 50 000 տոննա տարեկան արտադրական հզորությամբ և 150-ից ավելի երկրներում գործող արտահանման գործունեությամբ մենք աջակցում ենք ինչպես խոշոր ծրագրերի, այնպես էլ գնահատման աշխատանքների:
Մեծածախ գրեյդների համար նվազագույն պատվերի քանակը 1 մետրիկ տոննա է, իսկ ստանդարտացված 25 կգ գործվածքե պարկերը առաքվում են պաշարից: Փորձարկման և գնահատման համար փոքր նմուշները մատակարարվում են առանձին և չեն հաշվարկվում նվազագույն պատվերի մեջ, այսպես որ բաղադրիչի մշակողը կամ խառնման կայանը կարող է ստուգել գունային խորությունը և ցրման աստիճանը իր սեփական խառնուրդի դիզայնում՝ մինչև արտադրական ծավալների վրա հաստատել պատվերը: Պատվերի համաձայնեցման համար հնարավոր է հատուկ գունային համապատասխանեցում, մասնիկների չափի ճշգրտում և փաթեթավորման հարմարեցում, իսկ մեր շատ հաճախորդներ տարիներ շարունակ կրկնակի պատվերներ են տալիս:
Կոնկրետ խառնուրդի դիզայնի քննարկման, գունային համասեռության տվյալների հարցման կամ մեր կարմիր, դեղին, սև, շագանակագույն, կանաչ կամ երկնագույն երկաթի օքսիդի գրեյդների գնահատման նմուշների պատվերի համար կապվեք մեր տեխնիկական թիմի հետ կամ դիտեք ամբողջ արտադրանքի շարքը:
 Թեժ նորություններ
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN