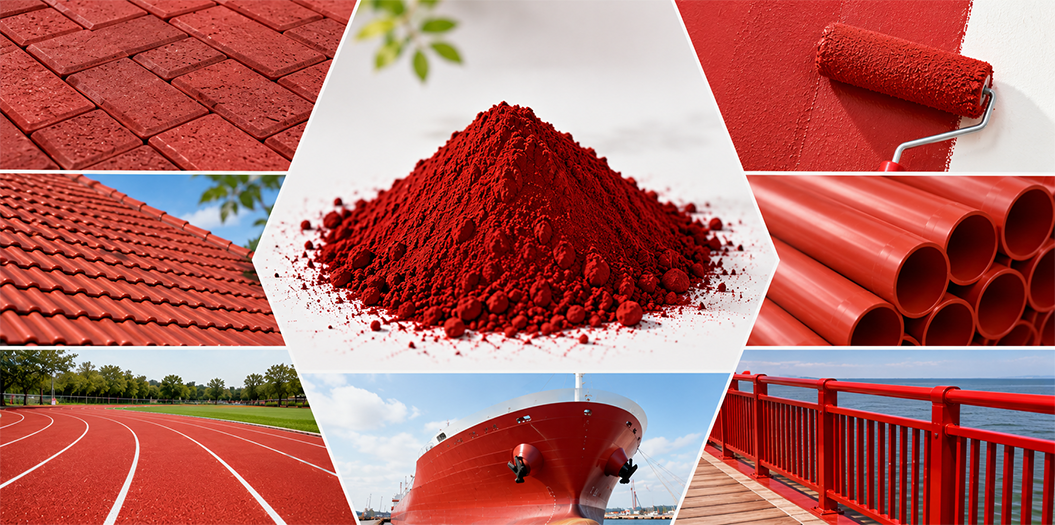
Обоениот бетон ретко не успева поради погрешно нарачан пигмент. Тој не успева поради погрешна доза во мешавината или поради тоа што дозата која функционирала во лабораториска кофа никогаш не е пренесена точно на мешачницата. Патека која изгледа бледа и избледена при предавањето, предизграден елемент кој е одбиен поради варијации во бојата според одобрениот примерок, нарачка на павирани плочи каде што два последователни денови производство даваат видливо различни нюанси на црвено — во повеќето случаи пигментот работел точно според спецификациите. Стапката на дозирање не.
Две работи мора да се уредат пред првиот кубик метар бетон да се постави. Првата е стапката на дозирање, изразена во единица која бетонската мешачница всушност може да ја измери. Втората е протоколот за пробни мешања кој докажува дека таа стапка произведува специфицираната боја во специфицираната смес. Овој водич ги опфаќа и двете, како и документацијата што тимовите за набавка ја бараат кога проектот е базиран на спецификации.
Дозата на пигмент од железен оксид за бетон се изразува на два начина, а мешањето на овие два начина е една од најчестите причини за несогласност помеѓу спецификаторот и бетонската мешачница.
По тежина на циментот. Повеќето спецификации за бетон со интегрална боја го изразуваат дозирањето на железен оксид како процент од содржината на цимент во мешавината. Вообичаената индустријска пракса е во опсег од приближно 2% до 5% по тежина на цимент, при што голем дел од архитектонските, патни и предизградени работи се во опсегот од 2% до 3%. Долниот крај на тој опсег произведува притушени, песочни и пастелни тонови — буфови, бледи охри, меки теракоти. Горниот крај произведува наситени, длабоки тонови каде бојата е замислена да биде дефинирачка одлика на површината, а не само нијанса.
По тежина на бетонот. Бетонските мешачки обично работат со килограми по кубен метар, бидејќи тоа е што го дозира контролерот за мешање. Претворањето од процент базиран на цимент е едноставна аритметика, но мора да се пресмета повторно секој пат кога ќе се промени содржината на цимент во мешавината.
| Содржина на цимент | 2% од циментот | 3% од циментот | 5% од циментот |
|---|---|---|---|
| 250 kg/m³ | 5,0 kg/m³ | 7,5 kg/m³ | 12,5 kg/m3 |
| 300 kg/m3 | 6,0 kg/m3 | 9,0 kg/m3 | 15,0 kg/m3 |
| 350 kg/m3 | 7,0 kg/m3 | 10,5 kg/m3 | 17,5 kg/m3 |
| 400 kg/m3 | 8,0 kg/m3 | 12,0 kg/m3 | 20,0 kg/m3 |
Овие бројки претставуваат почетна точка за проба, а не замена за неа. Тие претпоставуваат мешавина со нормална густина, пигмент од средна јачина и сива циментна смес. Променете која било од овие компоненти и бројката ќе се промени.
Една разлика што вреди да се наведе јасно во спецификацијата е: интегралното бојадисување и површинските суви тврдители се дозираат во сосема различни размери. Интегрално обоената смес го содржи пигментот низ целата дебелина на бетонот и се дозира по кубен метар. Сувиот тврдител се расипува врз свежата површина и се дозира по квадратен метар површина, со значително повисока стапка по единица материјал. Спецификациите што ги мешаат овие две единици резултираат или со лошо обоена плоча или со буџет за тврдител што нема никаква врска со вистинската работа.
Стапката на дозирање која произведува специфицирана црвена боја кај една растенија може да произведе различна црвена боја кај соседното растение, иако се користи ист пигмент од истата серија. Шест променливи објаснуваат повеќето разлики.
1. Содржина на цимент и боја на циментот. Ова е најголемиот поединечен фактор. Циментот е светлата матрица која пигментот треба да ја обои, па повеќе цимент значи дека е потребен повеќе пигмент за да се постигне иста интензитетност на бојата. Основната боја на циментот е еднакво важна: истата доза црвено гвоздено оксид во сив цимент и во бел цимент дава два јасно различни резултати, а мешавината што преминува од еден во друг бара нова проба.
2. Боја на песокот и агрегатите. Бетонот приближно се состои од три четвртини агрегат по волумен. Песокот што е потемен, со повеќе гвозден оксид или локално исkopан со видлива варијација на бојата ја менува бојата на отврднатиот бетон, дури и кога сите други параметри остануваат непроменети. Ако фабриката го смени изворот на песокот во текот на проектот, треба да се очекува промена на бојата и да се планира нова проба наместо да се претпоставува континуитет.
3. Квалитет на бојадисувачот и неговата тинтирачка сила. Пигментите од гвозден оксид не се заменливи помеѓу различните квалитети. Високо-силниот квалитет и стандардниот квалитет на истата номинална боја даваат различна длабочина на бојата при иста доза. Замената на еден квалитет со друг без адаптација на дозата — или без нова проба — често предизвикува жалби поради варијации помеѓу партиите. Ако мора да се промени квалитетот, тоа треба да се третира како повторно дизајнирање на составот, а не како директна замена.
4. Однос на вода и цимент. Повисокото содржание на вода го разредува бојата на отврднатата површина, зголемува ризикот од порозност на површината и прави ефлоресценција послободна. Кога проектот веќе се бори против ефлоресценција или површинско цветање, дел од решението обично лежи во соодносот вода-цемент и во режимот на отврдување, а не во дозата боја.
5. Површинска обработка и отврдување. Површина изедначена со шпатула, површина со четка и површина со исперани агрегати прикажуваат ист бетон многу различно. Методот и траењето на отврдувањето исто така влијаат колку од богатиот со боја површински слој останува интактен. Две плочи со идентични состави и дози можат да имаат различни бои само затоа што едната е отврднувана под пластична фолија, а другата е оставена отворена.
6. Референтната боја спрема која се проценува бојата. Повеќето жалби за бојата често се поврзани со референтниот стандард, а не со бетонот. Мастер-образецот што стои на сонце шест месеци не е валиден референтен стандард. Зачувајте физички стандард под заштита, договорете писмено како ќе се чува и правете фотографии под исто осветлување заедно со секој производствен образец.
Стапката на дозирање е хипотеза сè додека не се тестира во материјалите што всушност ќе се користат. Потврдните тестови се изведуваат во три фази, а пропуштањето на втората фаза е најчестата и најскапа скратена постапка.
Фаза 1 — Лабораториски тест. Изработете мали серии со користење на точниот цимент, пешок, агрегат, додаток и пропорции на мешавината од производствениот дизајн на мешавината. Изведете барем три дози: целната, една околу 20% помала и една околу 20% поголема. Испечете коцки или мали плочи од секоја доза, нивно созревање извршете под исти услови и споредете ги една до друга. Целта на триточкестата проба не е само да се избере дозата, туку и да се утврди колку чувствителна е мешавината кон грешки во дозирањето — што им покажува на фабриката колку строги треба да бидат толеранциите при дозирањето.
Фаза 2 — Фабричка проба. Репродуцирајте ја избраната доза на производствена големина. Ефикасноста на мешачот, точноста на дозирањето, времето на мешање и редоследот на додавање се различни помеѓу лабораторискиот и производствениот мешач, а секој од овие фактори може да го промени резултатот. Земете примероци од почетокот, средината и крајот на товарот наместо од една точка, бидејќи првиот и последниот дел од исклучувањето можат да се разликуваат. Ова е чекорот кој го претвора лабораторискиот резултат во производствена доза.
Фаза 3 — Оценка постарена бетонска маса. Оценете ја бојата на 7-миот и 28-миот ден, а не при отстранувањето на опалубата. Бетонот продолжува да се менува додека се суши и стврдува, а мократа боја при отстранувањето на опалубата не е финалната боја што ќе биде доставена. Оценката на 28-миот ден одговара на она што клиентот ќе види при предавањето, па затоа таа треба да биде одлучувачка за завршување на процесот на одобрување.
Поради пробната изведба, чувајте ги документите кои ја прават резултатот повторливо: сертификат за анализа специфичен за партијата на бојнилата употребени во пробата, ревизија на составот на бетонската мешавина според која е изведена пробата, записник за дозирање од пробната изведба во фабриката и задржан референтен примерок од секојо леење. Кога ќе се појави прашање за бојата три месеци по започнувањето на проектот, овие документи даваат одговор за неколку минути наместо за неколку недели.
За проектите што се базирани на спецификации, дозата е само половина од она што тимот за набавка мора да произведе. Другата половина е датотеката за соодветност, а бојното средство што перфектно функционира, но пристигнува без документација, предизвикува проблем при предавањето независно од нејзината боја.
Документите кои вреди да се побарат пред квалификување на доставувачот:
Една оперативна точка што има исто толку големо значење колку и самите документи: перформансите на примерокот и перформансите на масата не се автоматски исто тоа. Добавувач чии примероци поминуваат, но чии производствени серии се одстапуваат, има проблем со контрола на процесот кој не може да се поправи само со документација. Прашајте како се мери конзистентноста на бојата во редовната продукција, а не само што се мери при поднесувањето на примерок.
Дозата на пигментот оксид на железо за бетон е мала вредност со непропорционален ефект врз тоа дали оцветениот бетонски проект ќе биде прифатен. Стапката мора да се наведе во единица која фабриката може да ја измери, поврзана со содржината на цимент во вистинската составница на мешавината и потврдена со тристепен пробен постапка со материјалите што ќе се користат во производството. Ако се направи правилно, таа работа трае неколку недели и струва неколку пробни партии. Ако се направи лошо, тоа води до повторно леење, одбиен доставен предизграден производ или спор околу бојата при предавањето.
Во Hebei Tianhuibao Technology Co., Ltd. пигментите од железен оксид за бетон и индустријско обојување се произведуваат врз основа на 26-годишно искуство во производството и се доставуваат со документација што е потребна за проекти кои се водени од спецификации. Нашите класи се во согласност со REACH, RoHS, CE и ISO, а исто така имаме и потврди за согласност со IATA DGR и IMDG Code за воздушки и морски транспорт на класифицирани пигментни товари — па документацијата не станува задршка кога товарот мора да се премести. Секоја испратка е поддржана со сериски сертификати за анализа (COA), SDS/MSDS документација и извештаи од трети страни за тестирање. Со годишна производствена капацитет од 50.000 тони и извозни операции што служат на клиенти во повеќе од 150 земји, ние ги поддржуваме како големи програми така и оценувачки работи.
Минималната количина за нарачка за вкупни степени е 1 метричка тонa, а стандардизираните вреани чували од 25 кг се испраќаат од залихата. Мали примероци за тестирање и проценка се доставуваат посебно и не се вбројуваат во минималната количина за нарачка, па формулаторот или центарот за мешање може да го потврди интензитетот на бојата и дисперзијата во својата сопствена формула пред да се ангажира со производствена количина. По барање е достапно прилагодување на бојата, прилагодување на големината на честичките и прилагодување на пакувањето, а многу од нашите клиенти годинава прават повторни нарачки.
За да разговараме за специфична формула, да побарате податоци за конзистентност на бојата или да нарачате примероци за проценка од нашите степени на железен оксид во црвена, жолта, црна, кафеава, зелена или сина боја, контактирајте го нашиот технички тим или прелистете ја целата понуда на производи.
 Горещи вести
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN