×
Betonul colorat rareori eșuează din cauza pigmentului greșit comandat. Eșuează din cauza dozajului incorect pentru amestec sau pentru că dozajul care a funcționat într-un vas de laborator nu a fost transpus corect în instalația de dozare. O suprafață rutieră care pare palidă și decolorată la predare, un element prefabricat respins din cauza variației de culoare față de eșantionul aprobat, o comandă de pietre de pavaj la care două zile consecutive de producție generează nuanțe vizibil diferite de roșu — în majoritatea cazurilor, pigmentul a funcționat exact conform specificațiilor. Dozajul, însă, nu a fost corect.
Trebuie stabilite două lucruri înainte de plasarea primului metru cub. Primul este rata de dozare, exprimată într-o unitate pe care uzina de beton o poate cântări efectiv. Al doilea este protocolul de încercare care demonstrează că această rată produce culoarea specificată în amestecul specificat. Acest ghid acoperă ambele aspecte, precum și documentația pe care echipele de achiziții sunt rugate să o furnizeze atunci când proiectul este condus de specificații.
Dozajul de pigment de oxid de fier pentru beton se exprimă în două moduri, iar confundarea acestora reprezintă una dintre cele mai frecvente surse de dezacord între specificator și uzina de beton.
În funcție de masa cimentului. Majoritatea specificațiilor pentru betonul colorat integral exprimă dozajul de oxid de fier ca procent din conținutul de ciment din amestec. Practica obișnuită din industrie se situează în intervalul aproximativ 2%–5% în greutate față de ciment, iar o mare parte a lucrărilor arhitecturale, de pavare și prefabricate se încadrează între 2% și 3%. Limita inferioară a acestui interval produce nuanțe estompate, nisipoase și pastel — bejuri, ocru deschise, teracote blânde. Limita superioară produce nuanțe saturate și intense, unde culoarea este concepută ca element definitoriu al suprafeței, nu doar ca o nuanță.
În greutate față de beton. Uzinele de dozare lucrează de obicei în kilograme pe metru cub, deoarece acesta este modul în care controllerul de dozare livrează materialele. Conversia dintr-un procent bazat pe ciment este o operație aritmetică simplă, dar trebuie recalculată de fiecare dată când se modifică conținutul de ciment din amestec.
| Conținutul de ciment | 2% din ciment | 3% din ciment | 5% din ciment |
|---|---|---|---|
| 250 kg/m³ | 5,0 kg/m³ | 7,5 kg/m³ | 12,5 kg/m³ |
| 300 kg/m³ | 6,0 kg/m³ | 9,0 kg/m³ | 15,0 kg/m³ |
| 350 kg/m³ | 7,0 kg/m³ | 10,5 kg/m³ | 17,5 kg/m³ |
| 400 kg/m³ | 8,0 kg/m³ | 12,0 kg/m³ | 20,0 kg/m³ |
Aceste valori reprezintă un punct de plecare pentru un test, nu o înlocuire a acestuia. Ele presupun un amestec de densitate normală, o pigmentă de calitate medie și ciment gri. Modificarea oricăruia dintre acești parametri determină modificarea valorii numerice.
O distincție care merită menționată explicit în specificații: colorarea integrală și durificatoarele uscate aplicate pe suprafață se dozează pe scări complet diferite. Un amestec colorat integral conține pigmentul pe întreaga grosime a betonului, dozat pe metru cub. Un durificator uscat se împrăștie pe suprafața proaspătă și se dozează pe metru pătrat de suprafață, la o rată mult mai ridicată pe unitatea de material. Specificațiile care amestecă aceste două unități conduc fie la o placă slab colorată, fie la un buget pentru durificator care nu are nicio legătură cu lucrarea reală.
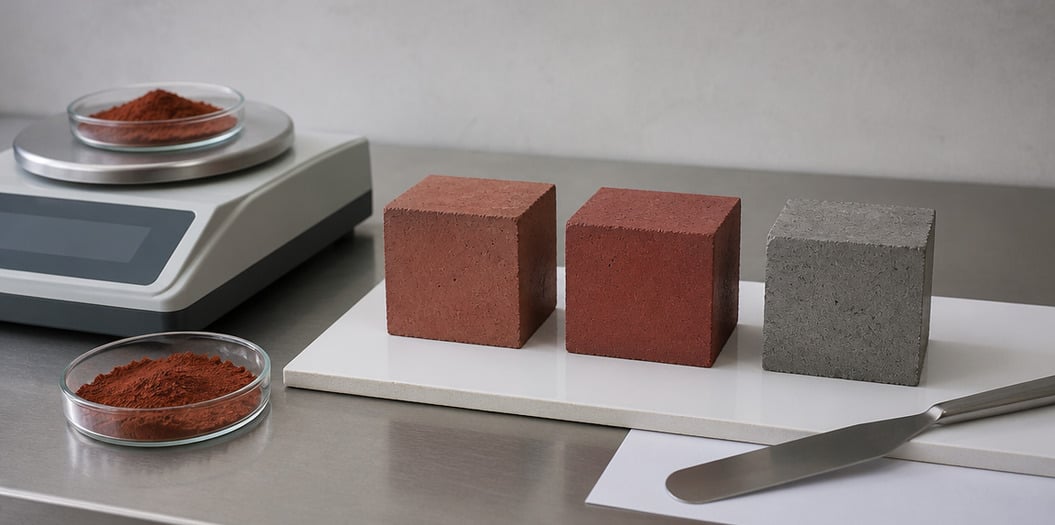
O rată de dozare care a produs nuanța roșie specificată într-o uzină poate produce o altă nuanță roșie în uzina vecină, chiar dacă se folosește același pigment din aceeași partidă. Șase variabile explică majoritatea acestor diferențe.
1. Conținutul și culoarea cimentului. Acesta este cel mai important factor individual. Cimentul reprezintă matricea deschisă la culoare pe care pigmentul trebuie să o coloreze, astfel încât o cantitate mai mare de ciment necesită o cantitate mai mare de pigment pentru a obține aceeași intensitate a nuanței. Culoarea de bază a cimentului are o importanță la fel de mare: aceeași doză de oxid de fier roșu în ciment gri și în ciment alb dă două rezultate clar diferite, iar o formulă de amestec care trece de la un tip la celălalt necesită un nou test.
2. Culoarea nisipului și a agregatelor. Betonul conține aproximativ trei pătrimi agregat, în volum. Nisipul mai întunecat, mai bogat în fier sau extras local, cu variații vizibile de culoare, modifică rezultatul final după întărire, chiar dacă toți ceilalți parametri rămân constanți. O uzină care își schimbă sursa de nisip în timpul unui proiect trebuie să anticipeze o schimbare de culoare și să planifice o nouă probă, nu să presupună continuitatea rezultatului.
3. Gradul de pigment și puterea de colorare. Pigmenții de oxid de fier nu sunt interschimbabili între grade. Un grad de înaltă putere și un grad standard al aceleiași culori nominale vor produce adâncimi diferite de culoare la aceeași doză. Înlocuirea unui grad cu altul fără ajustarea dozei — sau fără efectuarea unei noi probe — este o cauză frecventă a plângerilor legate de variații între loturi. Dacă se impune schimbarea gradului, aceasta trebuie tratată ca o redesenare a amestecului, nu ca o înlocuire directă.
4. Raportul apă-ciment. Conținutul mai ridicat de apă diluează culoarea de pe suprafața întărită, crește riscul de porozitate la suprafață și face eflorescența mai probabilă. Atunci când un proiect se confruntă deja cu eflorescența sau cu „bloom-ul” de suprafață, o parte a soluției se află, de obicei, în raportul apă-ciment și în regimul de întărire, nu în doza de pigment.
5. Finisajul suprafeței și întărirea. O suprafață netezită cu trowel-ul, o suprafață brosată și o suprafață cu agregate expuse, obținută prin spălare, prezintă același beton în moduri foarte diferite. Metoda și durata de întărire influențează, de asemenea, cât din stratul superficial bogat în pigment rămâne intact. Două plăci cu compoziții identice ale amestecului și cu doze identice de pigment pot avea nuanțe de culoare diferite pur și simplu pentru că una a fost întărită sub folie de plastic, iar cealaltă a rămas expusă.
6. Referința față de care se evaluează culoarea. Plângerile legate de culoare sunt adesea datorate standardului de comparație, nu betonului. O mostră etalon care a stat în lumina soarelui timp de șase luni nu reprezintă un referențial valid. Păstrați un standard fizic protejat, stabiliți în scris modul în care va fi stocat și fotografiați-l în condiții de iluminare constante, alături de fiecare mostră de producție.
Rata de dozaj este o ipoteză până când este testată în materialele care vor fi folosite efectiv. Verificarea se desfășoară în trei etape, iar omiterea celei de-a doua etape este cea mai frecventă și cea mai costisitoare economie de timp.
Etapa 1 — Încercare de laborator. Fabricați loturi mici folosind exact cimentul, nisipul, agregatul, aditivul și proporțiile de amestec din proiectarea de producție. Efectuați cel puțin trei doze: cea țintă, una cu aproximativ 20% mai mică și una cu aproximativ 20% mai mare. Turnați cuburi sau plăci mici din fiecare doză, tratați-le în aceleași condiții și comparați-le alături. Scopul încercării pe trei puncte nu este doar de a alege o doză, ci și de a stabili cât de sensibil este amestecul la erorile de dozare — ceea ce indică uzinei cât de strânse trebuie să fie toleranțele de dozare.
Etapa 2 — Încercare la uzină. Reproduceți doza selectată la scară industrială. Eficiența amestecătorului, precizia dozării, durata amestecării și ordinea de adăugare diferă între un amestecător de laborator și unul industrial, iar oricare dintre acestea poate modifica rezultatul. Colectați probe din începutul, mijlocul și sfârșitul încărcăturii, nu dintr-un singur punct, deoarece prima și ultima parte a unei descărcări pot diferi. Această etapă transformă rezultatul obținut în laborator într-o doză pentru producție.
Etapa 3 — Evaluare după întărire. Evaluarea culorii se face la 7 și 28 de zile, nu la demulare. Betonul continuă să se modifice pe măsură ce se usucă și se întărește, iar culoarea umedă de la demulare nu este culoarea finală livrată. Evaluarea la 28 de zile corespunde cu ceea ce va vedea clientul la predare, așadar aceasta este evaluarea care trebuie să încheie procesul de aprobare.
În paralel cu încercarea, păstrați documentația care asigură reproductibilitatea rezultatului: un certificat de analiză specific lotului pentru pigmentul utilizat în încercare, versiunea actualizată a compoziției amestecului pentru care s-a efectuat încercarea, înregistrările dozajelor din încercarea realizată la uzină și o mostră de referință păstrată din fiecare turnare. Atunci când apare o întrebare privind culoarea la trei luni de la începutul unui proiect, aceste înregistrări oferă răspunsul în minute, nu în săptămâni.
Pentru proiectele bazate pe specificații, dozajul reprezintă doar jumătate din ceea ce trebuie să producă o echipă de achiziții. Cealaltă jumătate este fișierul de conformitate, iar un pigment care funcționează perfect, dar care ajunge fără documentație, creează o problemă la predare, indiferent de culoarea sa.
Documentele care merită solicitate înainte de calificarea unui furnizor:
Un aspect operațional care are aceeași importanță ca și documentele în sine: performanța eșantionului și performanța în masă nu sunt, în mod automat, același lucru. Un furnizor al cărui eșantioane trec, dar ale cărui loturi de producție se abat, are o problemă de control al procesului pe care documentația singură nu o poate rezolva. Întrebați-vă cum se măsoară consistența culorii în producția rutinieră, nu doar ce măsoară aceasta într-o prezentare de eșantioane.
Dozajul de pigment de oxid de fier pentru beton este o valoare mică, dar cu un efect disproportional asupra acceptării unui proiect de beton colorat. Doza trebuie exprimată în unitatea în care uzina poate cântări, legată de conținutul de ciment al compoziției reale de beton și confirmată printr-un test în trei etape, realizat pe materialele care vor fi utilizate în producție. Dacă este executat corect, acest lucru necesită câteva săptămâni și costă câteva loturi de testare. Dacă este executat necorespunzător, poate genera necesitatea unei refaceri, a respingerii unei livrări de beton prefabricat sau a unui litigiu privind culoarea la predare.
La Hebei Tianhuibao Technology Co., Ltd., pigmenții de oxid de fier pentru beton și colorarea industrială se bazează pe 26 de ani de experiență în producție și sunt furnizați cu documentația necesară proiectelor care respectă specificațiile. Calitățile noastre îndeplinesc cerințele REACH, RoHS, CE și ISO, iar în plus deținem conformitatea cu IATA DGR și cu Codul IMDG pentru transportul aerian și maritim al mărfurilor clasificate ca pigmenți — astfel încât documentația să nu devină un punct de blocare atunci când o livrare trebuie efectuată rapid. Fiecare livrare este însoțită de certificate de analiză specifice lotului, documentație SDS/MSDS și rapoarte de testare realizate de terți. Cu o capacitate anuală de producție de 50.000 de tone și operațiuni de export care servesc clienți din peste 150 de țări, susținem atât programele de livrare în cantități mari, cât și activitățile de evaluare.
Cantitatea minimă de comandă pentru gradele în vrac este de 1 tonă metrică, iar pungile standardizate din material textil de 25 kg sunt expediate din stoc. Eșantioanele mici destinate testării și evaluării sunt furnizate separat și nu se includ în cantitatea minimă de comandă, astfel încât un formulat sau o uzină de amestecare pot verifica intensitatea culorii și dispersia în propria lor formulă înainte de a trece la volumul de producție. Pot fi solicitate, la cerere, potrivirea personalizată a culorii, ajustarea dimensiunii particulelor și personalizarea ambalajului; mulți dintre clienții noștri plasează comenzi repetate de ani de zile.
Pentru a discuta o formulă specifică, a solicita date privind consistența culorii sau a comanda eșantioane de evaluare ale gradelor noastre de oxid de fier roșu, galben, negru, maro, verde sau albastru, contactați echipa noastră tehnică sau consultați întreaga gamă de produse.
 Știri importante
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN