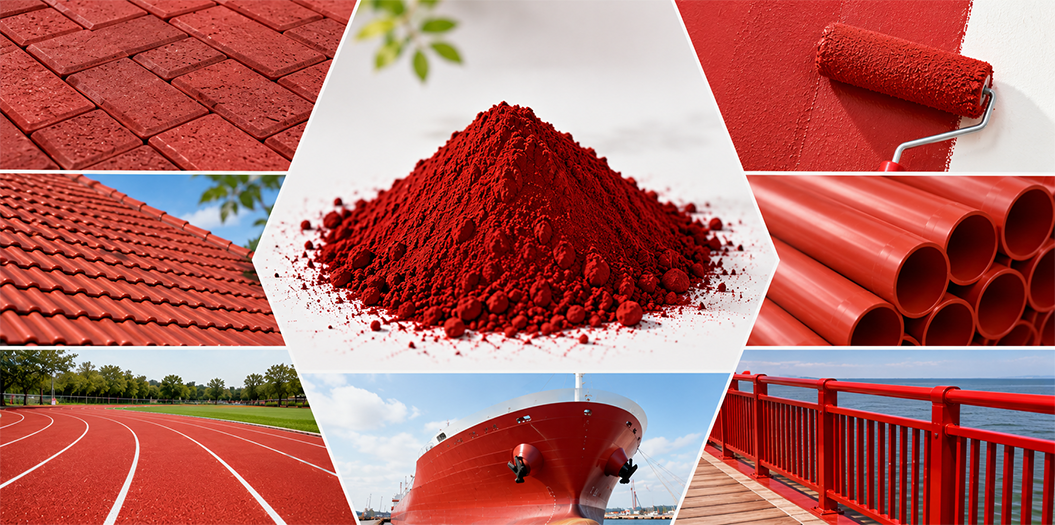
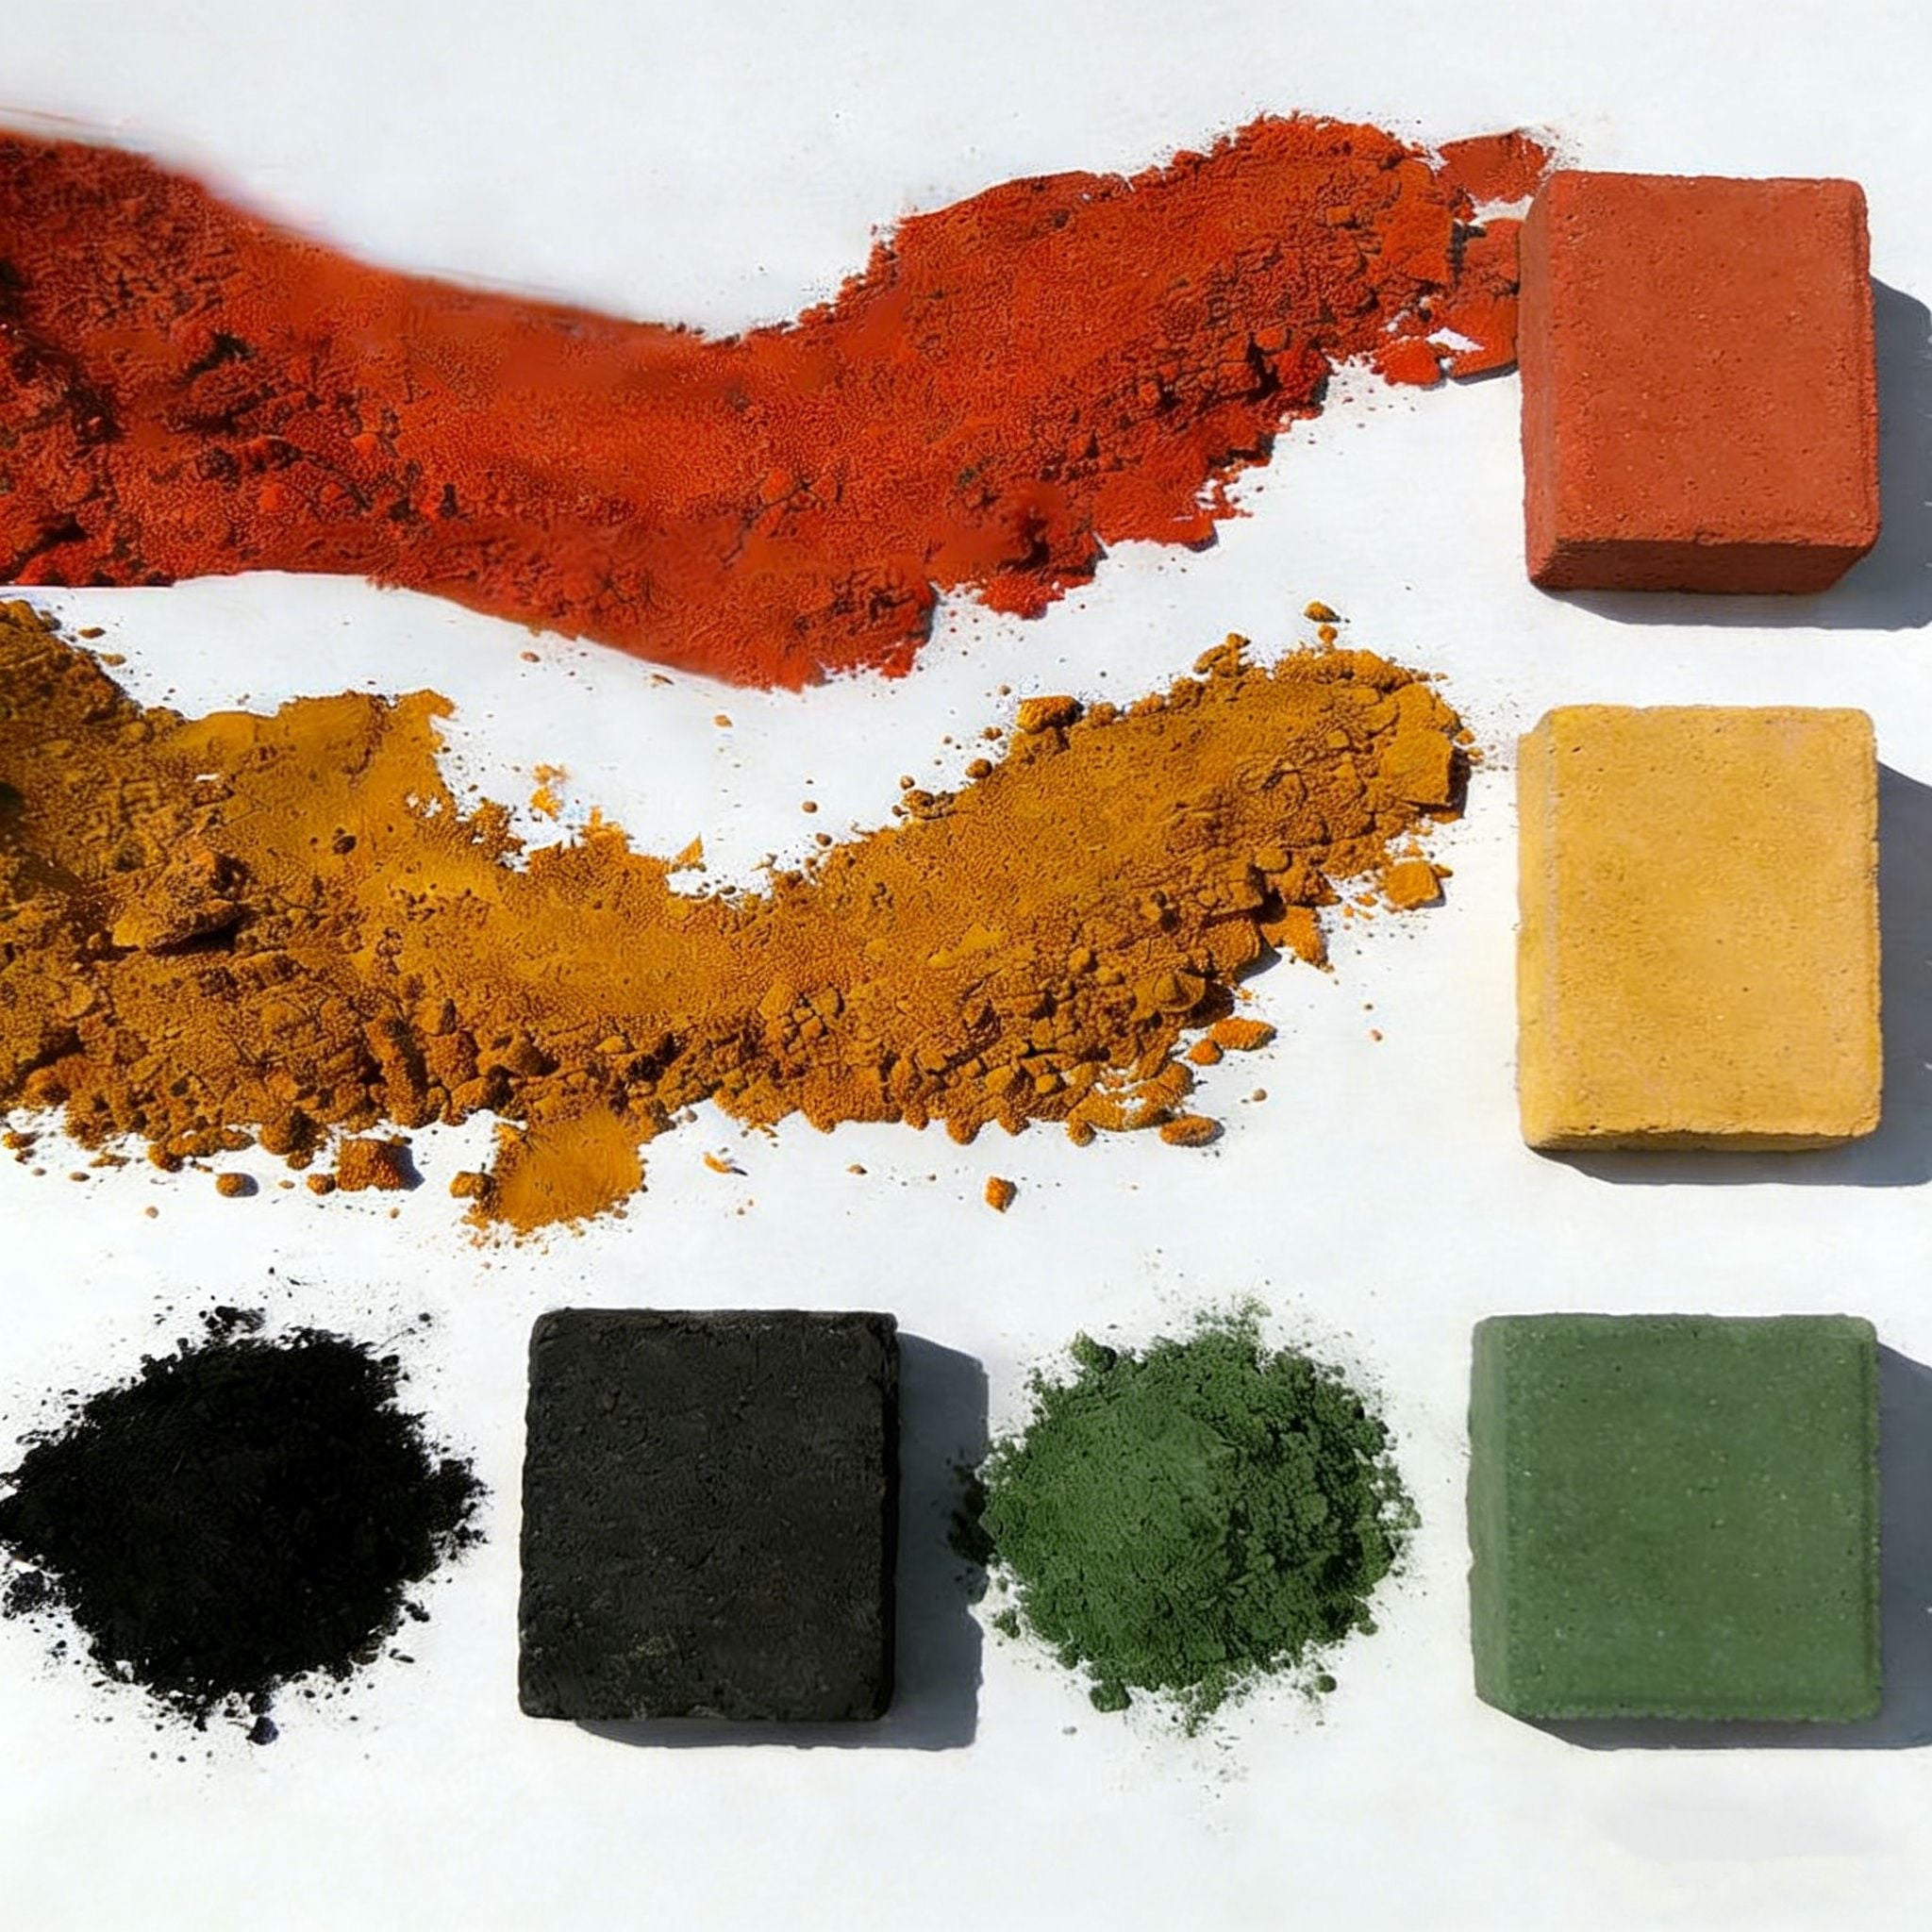
Farvet beton mislykkes sjældent, fordi der blev bestilt forkert pigment. Den mislykkes, fordi doseringen ikke passede til blandingen, eller fordi den dosering, der fungerede i en laboratoriebeholder, aldrig blev overført korrekt til betonblandeanlægget. En belægning, der ved aflevering fremstår bleg og udbleget, et præfabrikeret element, der afvises pga. farvevariation i forhold til det godkendte mønster, eller en produktion af brosten, hvor to på hinanden følgende produktionsdage resulterer i synligt forskellige røde nuancer – i de fleste tilfælde har pigmentet præsteret nøjagtigt som specificeret. Det er doseringsraten, der ikke har været korrekt.
To ting skal afklares, inden den første kubikmeter beton er påplacers. Det første er doseringshastigheden, udtrykt i en enhed, som betonblandeværket faktisk kan veje. Det andet er prøveprotokollen, der beviser, at denne hastighed giver den specificerede farve i den specificerede blanding. Denne vejledning dækker begge emner samt den dokumentation, som indkøbsteamene kræves at fremlægge, når projektet er specifikationsdrevet.
Dosis af jernoxidpigment til beton angives på to måder, og at forveksle dem er én af de mest almindelige årsager til uenighed mellem en specifikator og et betonblandeværk.
I forhold til cementens vægt. De fleste specifikationer for integreret farvet beton angiver jernoxidtilsætningen som en procentdel af cementindholdet i blandingen. Den almindelige branchepraksis ligger i området fra ca. 2 % til 5 % vægtprocent af cement, hvor et stort antal arkitektoniske, belægnings- og præfabrikerede projekter falder inden for intervallet 2 % til 3 %. Den lavere ende af dette interval giver dæmpede, sandagtige og pasteltoner – beige nuancer, blege okerfarver, bløde terrakottatoner. Den øvre ende giver mættede, dybe toner, hvor farven er tiltænkt at være et afgørende kendetegn for overfladen snarere end blot en farvetone.
Efter vægt af beton. Blandeanlæg arbejder normalt med kilogram pr. kubikmeter, fordi det er den enhed, som blandeautomaten udleverer. Omregning fra en cementbaseret procent er simpel aritmetik, men den skal genberegnes hver gang cementindholdet i blandingen ændres.
| Cementindhold | 2 % af cement | 3 % af cement | 5 % af cement |
|---|---|---|---|
| 250 kg/m³ | 5,0 kg/m³ | 7,5 kg/m³ | 12,5 kg/m³ |
| 300 kg/m³ | 6,0 kg/m³ | 9,0 kg/m³ | 15,0 kg/m³ |
| 350 kg/m³ | 7,0 kg/m³ | 10,5 kg/m³ | 17,5 kg/m³ |
| 400 kg/m³ | 8,0 kg/m³ | 12,0 kg/m³ | 20,0 kg/m³ |
Disse tal er et udgangspunkt for en prøve, ikke en erstatning for én. De forudsætter en blanding med normal densitet, en pigmenttype af mellemstærke egenskaber og grå cement. Ændr én af disse faktorer, og tallet ændres.
En forskel, der bør angives eksplicit i specifikationen: integreret farvning og overfladeapplikerede tørstøvshærdere doseres på helt forskellige skalaer. En integreret farvet blanding indeholder pigmentet gennem hele betonens dybde og doseres pr. kubikmeter. En tørstøvshærders dosis beregnes pr. kvadratmeter overfladeareal, idet den anvendes på den friske overflade og anvendes i en væsentlig højere mængde pr. materialeenhed. Specifikationer, der kombinerer disse to måleenheder, resulterer enten i en dårligt farvet plade eller en hærderbudget, der ikke har nogen relation til det faktiske arbejde.
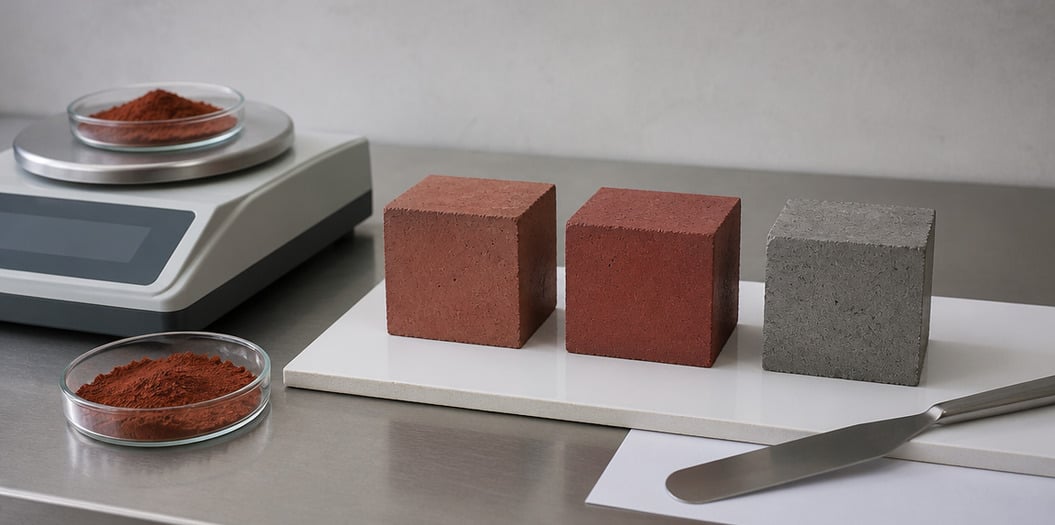
En doseringsrate, der gav den specificerede røde farve i én plante, kan give en anden rød farve i den næste plante, selvom der bruges samme pigment fra samme parti. Seks variable forklarer størstedelen af forskellen.
1. Cementindhold og cementfarve. Dette er den største enkelte faktor. Cement er den lyse matrix, som pigmentet skal farve, så mere cement betyder, at der kræves mere pigment for at opnå samme tonedybde. Cementens grundfarve er lige så afgørende: Samme mængde jernoxidrød i grå cement og i hvid cement giver to tydeligt forskellige resultater, og en blandingssammensætning, der skifter fra den ene til den anden, kræver en ny prøveblanding.
2. Sand- og tilslagsfarve. Beton består tilnærmelsesvis af tre fjerdedele tilslag efter volumen. Sand, der er mørkere, mere jernrigt eller lokalt udvundet med synlig farvevariation, ændrer den færdige betons farve, selv når alle andre parametre forbliver uændrede. En betonblandingsanlæg, der skifter sandkilde midt i et projekt, bør forvente en farveændring og planlægge en ny prøveblanding i stedet for at antage, at farven vil være konstant.
3. Pigmentkvalitet og farvestyrke. Jernoxidpigmenter er ikke udskiftelige mellem forskellige kvaliteter. En højstærke kvalitet og en standardkvalitet af samme nominelle farve giver forskellig farvedybde ved samme dosis. At erstatte én kvalitet med en anden uden at justere dosisen – eller uden at foretage en ny prøveblanding – er en hyppig årsag til klager over variationer mellem partier. Hvis kvaliteten alligevel skal skiftes, skal det behandles som en ny blandingssammensætning, ikke som en direkte udskiftning.
4. Vands-cement-forhold. Højere vandindhold uddønner farven på den hærdede overflade, øger risikoen for overfladeporøsitet og gør efflorescens mere sandsynlig. Hvor et projekt allerede kæmper mod efflorescens eller overfladebloom, ligger en del af løsningen normalt i vand-cement-forholdet og hærdeproceduren frem for i pigmentdoseringen.
5. Overfladeafslutning og hærdning. En glatstregget overflade, en børstet overflade og en vasket eksponeret-aggregat-overflade præsenterer den samme beton meget forskelligt. Hærdningsmetode og -varighed påvirker også, hvor meget af den pigmentrige overfladelag bevares intakt. To plader med identiske blandingsspecifikationer og doseringer kan fremstå i forskellige farver udelukkende fordi den ene blev hærdet under plastfolie, mens den anden blev efterladt udsat.
6. Den reference, hvori farven vurderes. Farveklager kan ofte spores tilbage til sammenligningsstandarderne snarere end til betonen selv. Et mastersamplebræt, der har stået i sollys i seks måneder, er ikke en gyldig reference. Opbevar en beskyttet fysisk standard, aftal skriftligt, hvordan den skal opbevares, og fotografer den under konsekvent belysning sammen med hver produktionsprøve.
En doseringsrate er en hypotese, indtil den er blevet testet i de materialer, der faktisk vil blive anvendt. Verifikationen foregår i tre faser, og at springe den anden fase over er den mest almindelige – og dyreste – genvej.
Fase 1 – Laboratorieforsøg. Lav små partier ved brug af præcis den samme cement, sand, tilslag, tilsætningsstof og blandingens sammensætning som i den produktionsmæssige blandingssammensætning. Udfør mindst tre doser: den målrettede, én ca. 20 % lavere og én ca. 20 % højere. Støb kuber eller små plader fra hver, hold dem under de samme udrustningsforhold og sammenlign dem side ved side. Formålet med den tresporede prøve er ikke kun at vælge en dosis, men også at fastslå, hvor følsom blandingen er over for fejl i doseringen – hvilket fortæller anlægget, hvor præcist dets portionerings tolerance skal være.
Trin 2 — Anlægsprøve. Gentag den valgte dosis i fuld produktionsstørrelse. Blandemaskinens effektivitet, portioneringsnøjagtighed, blandetid og rækkefølgen for tilsætning adskiller sig alle mellem en laboratorieblandemaskine og en produktionsenhed, og enhver af disse faktorer kan påvirke resultatet. Tag prøver fra starten, midten og slutningen af lasten i stedet for fra ét enkelt punkt, fordi den første og sidste del af en udledning kan afvige fra hinanden. Dette er det trin, der omdanner et laboratorieresultat til en produktionsdosis.
Trin 3 — Afsluttet vurdering. Vurder farven efter 7 og 28 dage, ikke ved udstøbning. Betonen fortsætter med at ændre sig, mens den tørres og hærdes, og den våde farve ved udstøbning er ikke den farve, der leveres. Vurderingen efter 28 dage svarer til den farve, kunden vil se ved overtagelse, og den bør derfor være den, der afslutter godkendelsen.
Sammen med prøven skal der opbevares de papirer, der gør resultatet reproducerbart: et batch-specifikt analysecertifikat for pigmentet, der blev brugt i prøven, den version af blandingssammensætningen, som prøven blev udført ud fra, doseringsregistreringer fra værkets prøveproduktion samt en opbevaret referenceprøve fra hver afstøbning. Når der opstår et farvespørgsmål tre måneder ind i et projekt, kan disse registreringer besvare det på få minutter i stedet for uger.
For projekter, der er styret af specifikationer, udgør dosis kun halvdelen af det, som et indkøbsteam skal producere. Den anden halvdel er overensstemmelsesdokumentationen, og en pigment, der fungerer perfekt, men ankommer uden dokumentation, skaber et problem ved overdragelse – uanset dens farve.
Dokumenter, der bør anmodes om, før en leverandør godkendes:
Én operativ detalje, der er lige så vigtig som dokumenterne selv: Prøvepræstation og massepræstation er ikke automatisk det samme. En leverandør, hvis prøver består, men hvis produktionspartier afviger, har et proceskontrolproblem, som dokumentation alene ikke kan løse. Spørg, hvordan farvekonsistens måles i daglig produktion – ikke kun, hvad den måler ved indsendelse af en prøve.
Doseringen af jernoxidpigment til beton er et lille tal med en uforholdsmæssig stor indvirkning på, om et farvet betonprojekt bliver godkendt. Doseringen skal angives i den enhed, som betonværket kan veje, og knyttes til cementindholdet i den konkrete sammensætning, og den skal bekræftes ved en trefaset prøveblanding med de materialer, der vil blive anvendt i produktionen. Hvis dette gøres korrekt, tager arbejdet et par uger og koster et par prøveblandinger. Hvis det gøres forkert, koster det en ny hældning, en afvist præfabrikeret levering eller en farvefejlsdiskussion ved overtagelse.
Ved Hebei Tianhuibao Technology Co., Ltd. fremstilles jernoxidpigmenter til beton og industrielle farvninger baseret på 26 års produktionserfaring og leveres med den dokumentation, som projekter med krævende specifikationer kræver. Vores kvalitetsgrader opfylder REACH-, RoHS-, CE- og ISO-kravene, og vi har desuden IATA DGR- og IMDG Code-godkendelse for luft- og søtransport af klassificerede pigmentlaster – så dokumentation bliver aldrig en flaskehals, når en forsendelse skal afsendes. Alle forsendelser understøttes af partistyrkede analysecertifikater (COA), sikkerhedsdatablade (SDS/MSDS) samt uafhængige tredjepartsprøvningsrapporter. Med en årlig produktionskapacitet på 50.000 tons og eksportaktiviteter, der betjener kunder i over 150 lande, støtter vi både store serieløsninger og evalueringssammenhænge.
Den mindste ordremængde for bulkkvaliteter er 1 metrisk ton, og standardiserede 25 kg vævede poser afsendes fra lager. Små prøver til afprøvning og evaluering leveres separat og tæller ikke med i den mindste ordremængde, så en formuler eller batching-anlæg kan verificere farvedybde og dispersion i sin egen blanding, inden der foretages en bestilling til produktionsmængder. Tilpasset farvematchning, justering af partikelstørrelse og tilpasset emballage er tilgængelige efter anmodning, og mange af vores kunder har afgivet gentagne ordrer i årevis.
For at drøfte en specifik blanding, anmode om data om farvekonsistens eller bestille evalueringssamples af vores røde, gule, sorte, brune, grønne eller blå jernoxidkvaliteter, kontakt venligst vores tekniske team eller gennemse det fulde produktprogram.
 Seneste nyheder
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN