×
การจับคู่สีไม่ใช่คำอธิบาย แต่เป็นตัวเลข และมีอยู่จริงก็ต่อเมื่อคุณระบุวิธีการวัดไว้อย่างชัดเจนแล้วเท่านั้น ตัวอย่างเช่น การระบุว่า "จับคู่สีตามรหัส RAL 3009" หรือ "จับคู่สีตามการจัดส่งล่าสุดของเรา" อาจช่วยให้ผู้จัดจำหน่ายสารให้สีเข้าใจเป้าหมายของคุณได้ แต่ไม่ได้บ่งบอกว่าเมื่อใดที่ล็อตที่จัดส่งมาถือว่ารับรองได้ และเมื่อใดที่ถือว่ามีข้อโต้แย้ง ดังนั้น การตัดสินใจที่จะป้องกันข้อพิพาทเรื่องสีจึงต้องทำก่อนออกใบสั่งซื้อ โดยต้องระบุให้ชัดเจนทั้งวิธีการวัด สภาพแวดล้อมขณะวัด และขอบเขตความคลาดเคลื่อน (tolerance) ที่ทั้งสองฝ่ายยอมรับร่วมกัน สรุปสั้นๆ ที่ควรระบุไว้ตั้งแต่ต้นคือ กำหนดสีเป็นมาตรฐานทางกายภาพที่เก็บรักษาไว้พร้อมกับค่า ΔE สูงสุดที่ยอมรับได้ ซึ่งวัดภายใต้เงื่อนไขตามมาตรฐาน ASTM D2244 ตรวจสอบทั้งสีที่ผสมแล้ว (tint) ไม่ใช่เพียงสีบริสุทธิ์ (masstone) เท่านั้น และขอให้แจ้งค่า ΔE รวมทั้งความสามารถในการผสมสี (tinting strength) ของแต่ละล็อตเทียบกับมาตรฐานนั้นทุกครั้งที่จัดส่ง ส่วนเนื้อหาที่เหลือในบทความนี้จะอธิบายเหตุผลที่สามประเด็นนี้มีผลต่อผลลัพธ์โดยตรง รวมทั้งสิ่งที่ควรระบุไว้ในเอกสาร
ผู้จัดจำหน่ายสองรายสามารถ "จับคู่" ตัวอย่างเดียวกันได้ทั้งคู่ แต่ก็อาจผิดทั้งคู่ เพราะสีวัดได้ในรูปของพิกัด ไม่ใช่คำคุณศัพท์ ตัวอย่างเช่น สีที่ผู้ซื้อเรียกว่า "มืดขึ้นเล็กน้อยและอบอุ่นขึ้นเล็กน้อย" หมายถึงความคลาดเคลื่อนของความสว่างบวกกับความคลาดเคลื่อนของเฉดสีในขนาดที่ระบุไว้ชัดเจน และหากไม่มีตัวเลขระบุ ผู้เกี่ยวข้องจะไม่สามารถตัดสินได้ว่าตัวอย่างใดใกล้เคียงกับเป้าหมายมากกว่า หรือแม้แต่ว่าตัวอย่างใดตัวหนึ่งนั้นใกล้เคียงพอหรือไม่
ข้อกำหนดสีที่ใช้งานได้จริงต้องประกอบด้วยห้ารายการ หากขาดรายการใดรายการหนึ่ง จะเกิดการโต้แย้งแน่นอน
มีรายการที่หกซึ่งมักลืมได้ง่าย นั่นคือพื้นผิวฐาน (substrate) และตัวยึดเกาะ (binder) สีที่ตรงกับมาตรฐานอย่างสมบูรณ์แบบในการทดลองในห้องปฏิบัติการบนการ์ดสีขาว อาจให้ผลอ่านที่ไม่ถูกต้องเมื่อทาลงบนพื้นผิวปูนซีเมนต์สีเทา หรือภายใต้ชั้นเคลือบใส (clearcoat) ที่มีระดับความมันต่างออกไป หากสีมีความสำคัญต่อผนัง แผ่นปูพื้น หรือชิ้นส่วนที่ขึ้นรูปด้วยแม่พิมพ์ การอ้างอิงสีจึงจำเป็นต้องทำบนพื้นผิวฐานนั้นๆ โดยตรง
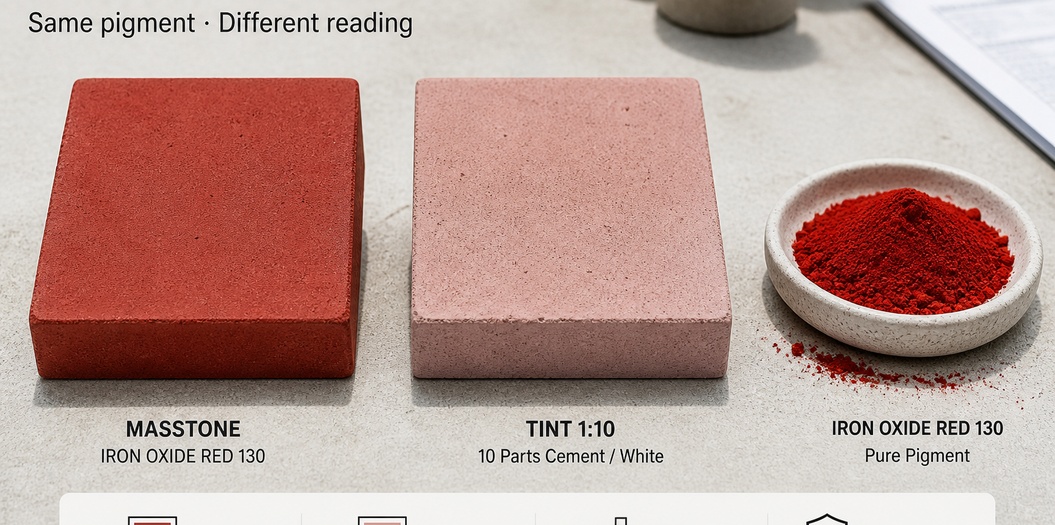
เกือบทุกกรณีที่มีข้อโต้แย้งเกี่ยวกับสีซึ่งยังคงดำเนินต่อไปหลังจากการแลกเปลี่ยนความเห็นครั้งแรก มักเกิดจากความสับสนระหว่างสีมวล (masstone) กับสีเจือจาง (tint)
สีมวล (masstone) คือการอ่านค่าสีของสารให้สีที่ความเข้มข้นใกล้เคียงกับระดับที่ใช้ในการผลิตจริง — เช่น ลักษณะที่ปรากฏของแผ่นปูพื้นสีแดงเข้ม หรือข้อต่อท่อน้ำสีดำ มันคือสิ่งที่ผู้คนมักเปรียบเทียบกันด้วยสายตาโดยตรง และยังเป็นค่าที่มีความไวต่ำที่สุดต่อคุณสมบัติที่ส่งผลต่อต้นทุน เพราะฟิล์มสีที่มีความเข้มเต็มที่สามารถปกปิดสารให้สีที่มีประสิทธิภาพต่ำไว้เบื้องหลังความทึบแสงของตัวมันเองได้
ทึบแสง คือสีที่ผสมกับสีขาวจนได้ความเข้มจางลง โดยทั่วไปมีอัตราส่วนประมาณหนึ่งส่วนของสีต่อห้าหรือสิบส่วนของสีขาว ในกรณีของการผสมให้จางลง (tint) ปริมาณสีจะถูกเจือจางลงในปริมาตรสีขาวที่มากกว่ามาก ทำให้ความแตกต่างที่ซ่อนอยู่เมื่อพิจารณาในรูปแบบเต็ม (masstone) ปรากฏชัดเจนขึ้น: ล็อตที่มีพลังการย้อมสีต่ำกว่าจะให้สีจางกว่าและมักดูหมองกว่าเมื่อผสมให้จางลง แม้ว่าจะดูยอมรับได้ดีเมื่อพิจารณาในรูปแบบเต็ม
นั่นคือจุดที่เกิดความเสียหายเชิงพาณิชย์ ล็อตที่มีพลังการย้อมสีต่ำกว่าไม่ใช่เพียงแค่ “สีแดงที่ต่างออกไปเล็กน้อย” เท่านั้น หากผู้ซื้อพยายามชดเชยโดยเพิ่มอัตราการใส่สี พวกเขาจะต้องจ่ายเงินมากขึ้นต่อตันของผลิตภัณฑ์ที่มีสี และจะเข้าใกล้ขอบเขตบนของช่วงอัตราการใช้สีมากขึ้น; แต่หากพวกเขาไม่ชดเชย ผลิตภัณฑ์สำเร็จรูปจะออกมามีสีจางกว่าตัวอย่างที่ได้รับการอนุมัติ และประเด็นโต้แย้งจะเปลี่ยนจากสีไปเป็นผลิตภัณฑ์สำเร็จรูปแทน พลังการย้อมสีจึงเป็นพารามิเตอร์ด้านต้นทุนไม่ต่างจากพารามิเตอร์ด้านสี และมีการวัดพร้อมกับการวัดสีในเวลาเดียวกัน
การวัดที่สามซึ่งควรกล่าวถึงคือ โทนพื้นหลัง สองล็อตอาจอยู่ภายในขอบเขต ΔE ที่แคบได้ แต่ยังแสดงโทนสีรองที่ต่างกันเมื่อเปรียบเทียบโดยตรง — ล็อตหนึ่งมีแนวโน้มเป็นสีเหลือง อีกล็อตหนึ่งมีแนวโน้มเป็นสีฟ้า — เนื่องจากสีผสมที่ใช้ผลิตนั้นผ่านกระบวนการผลิตที่ต่างกัน หรือผสมจากส่วนประกอบที่ไม่เหมือนกัน โทนสีรองคือสิ่งที่ผู้ซื้อมักเรียกว่า "หม่น" หรือ "เย็น" และเป็นเหตุผลสำคัญที่การตรวจสอบสีควรระบุไว้ในข้อตกลงเป็นลายลักษณ์อักษร แทนที่จะปล่อยให้เป็นเพียงขั้นตอนควบคุมคุณภาพแบบไม่เป็นทางการ
δE คือระยะห่างรวมระหว่างสีสองสีในพื้นที่สีสามมิติ: คือระยะห่างระหว่างตัวอย่างกับมาตรฐาน เมื่อพิจารณาพร้อมกันทั้งความสว่าง ความแดง-เขียว และความเหลือง-ฟ้า มันเป็นค่าขนาด (magnitude) ซึ่งทำให้สามารถใช้เป็นเกณฑ์ยอมรับได้ — แต่ตัวเลขดิบๆ จำเป็นต้องแปลงความหมายก่อนจึงจะมีความหมายในสายการผลิต
มาตรวัดที่อ้างอิงกันทั่วไปในการควบคุมคุณภาพสีมีลักษณะคร่าวๆ ดังนี้
| δE*ab | การตีความโดยทั่วไป | การใช้งานทั่วไป |
|---|---|---|
| ต่ำกว่า 1.0 | ไม่สามารถแยกแยะด้วยตาเปล่าภายใต้แสงที่ควบคุม | งานที่แน่นที่สุด: ชิ้นส่วนวางติดกันโดยตรงในแนวเดียวกันที่มองเห็นได้ชัดเจน |
| 1.0 – 2.0 | สังเกตเห็นได้เมื่อตรวจสอบอย่างใกล้ชิดและเปรียบเทียบข้างเคียงกัน | ช่วงการทำงานปกติสำหรับคอนกรีตสี สารเคลือบผิว และพลาสติก |
| 2.0 – 3.5 | สังเกตเห็นได้ทันทีเมื่อเปรียบเทียบโดยตรง | ยอมรับได้สำหรับผลิตภัณฑ์ที่มีขนาดใหญ่หรือพื้นผิวหยาบมาก หรือกรณีที่แต่ละล็อตถูกแยกออกจากกัน |
| มากกว่า 3.5 | มองเห็นเป็นสีที่ต่างออกไป | เข้าสู่เขตการร้องเรียน — คาดว่าจะมีการลดราคาหรือคืนสินค้า |
มีข้อควรระวังสองประการ ประการแรก ค่า ΔE เป็นตัวเลขเพียงค่าเดียวที่ซ่อนทิศทางสามทิศทางไว้ ดังนั้น ค่า ΔE เท่ากับ 1.4 ที่เกิดจากความคลาดเคลื่อนของความสว่างเป็นส่วนใหญ่ จะให้ลักษณะการมองเห็นที่ต่างออกไปจากค่า ΔE เท่ากับ 1.4 ที่เกิดจากความคลาดเคลื่อนของโทนสีเป็นส่วนใหญ่ ถ้าความเสี่ยงเฉพาะคือการเปลี่ยนแปลงของโทนสี ควรกำหนดขอบเขตความคลาดเคลื่อนสำหรับองค์ประกอบโทนสีให้เข้มงวดขึ้น หรือใช้สูตรที่ให้น้ำหนักกับองค์ประกอบโทนสีแทนการลดขอบเขตโดยรวมลงสำหรับทุกองค์ประกอบ ประการที่สอง ค่า ΔE ใช้อธิบายตัวอย่างทางกายภาพสองชิ้นที่วัดภายใต้เงื่อนไขเดียวกันเท่านั้น ค่าดังกล่าวไม่ได้บ่งบอกถึงลักษณะการมองเห็นของสีหลังจากวางไว้กลางแจ้งเป็นเวลาสามปี — ซึ่งเป็นคุณสมบัติเรื่องความคงทนต่อแสงและความทนทานต่อสภาพอากาศ ซึ่งเป็นคุณสมบัติอีกแบบหนึ่ง และระบุไว้แยกต่างหากในแผ่นข้อมูลเทคนิค
ค่าความคลาดเคลื่อนนั้นมีความน่าเชื่อถือได้เท่ากับความแม่นยำของเงื่อนไขที่ใช้วัด และเงื่อนไขเหล่านั้นจำเป็นต้องจดบันทึกไว้อย่างชัดเจน ไม่ใช่เพียงสันนิษฐานเอา
สูตร ASTM D2244 ครอบคลุมการคำนวณความต่างของสีจากพิกัดสีที่วัดด้วยเครื่องมือ — คือการคำนวณเชิงคณิตศาสตร์ที่แปลงค่าที่อ่านได้จากเครื่องมือให้เป็นค่า ΔE ควรระบุมาตรฐานนี้ไว้ในข้อกำหนดอย่างชัดเจน เพราะค่า ΔE*ab, ΔE CMC และ ΔE CIEDE2000 ที่คำนวณจากตัวอย่างสองชิ้นเดียวกันจะให้ผลต่างกัน และหากผู้จัดจำหน่ายกับผู้ซื้อใช้สูตรต่างกัน ก็จะเกิดความไม่เห็นพ้องต้องกันเกี่ยวกับแผ่นตัวอย่างชิ้นเดียวกัน
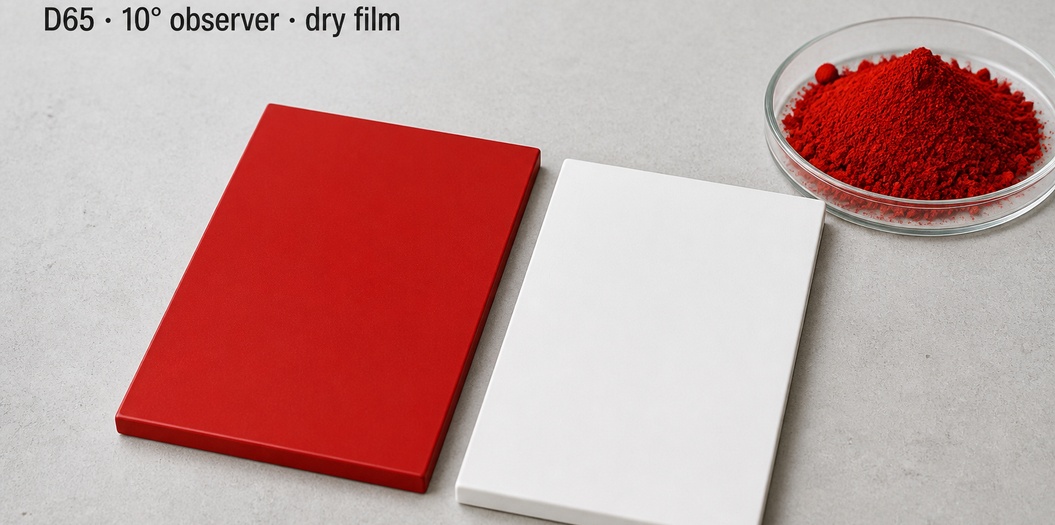
แหล่งกำเนิดแสงและผู้สังเกต สีคือการวัดแสงที่สะท้อนกลับ ดังนั้นลักษณะของแสงจึงมีความสำคัญ ค่ามาตรฐานอุตสาหกรรมทั่วไปคือแสงกลางวันแบบ D65 พร้อมมุมมองของผู้สังเกตที่ 10 องศา ซึ่งควรระบุไว้อย่างชัดเจน แทนที่จะปล่อยให้เครื่องมือจัดเก็บค่าไว้ในหน่วยความจำเอง นอกจากนี้ เครื่องมือแต่ละชนิดยังมีรูปทรงเรขาคณิตที่ต่างกันอีกด้วย เช่น เครื่องมือแบบทรงกลมที่ทำงานในโหมดรวมแสงสะท้อน (specular-included) กับเครื่องมือแบบหลายมุม (multi-angle) จะให้ค่าที่ไม่เหมือนกันเมื่อวัดตัวอย่างที่มีผิวหยาบหรือมีพื้นผิวเป็นลวดลาย
ตัวอย่าง ความหนาของฟิล์มเท่ากัน วิธีการใช้งานเท่ากัน แห้งแทนเปียก และระดับความมันเงาเท่ากัน พื้นผิวด้านจะกระจายแสง ทำให้สีดูอ่อนกว่าพื้นผิวมันที่มีเม็ดสีปริมาณเท่ากัน — ความแตกต่างของเม็ดสีมักถูกกล่าวโทษ ทั้งที่จริงแล้วเป็นเพียงความต่างของระดับความมันเงา
การบ่มและระยะเวลา ในคอนกรีต สีจะเปลี่ยนแปลงไปตามกระบวนการบ่มของวัสดุ ดังนั้นค่าที่วัดได้ขณะถอดแบบจึงไม่ใช่ค่าที่สำคัญ ควรทำการวัดเปรียบเทียบกับมาตรฐานที่เก็บไว้ตามช่วงเวลาที่ตกลงกันไว้ — โดยทั่วไปจะตรวจสอบที่วันที่ 7 และอีกครั้งที่วันที่ 28 ในสภาพแสงเดียวกัน — แทนที่จะวัดเพียงครั้งเดียวในระยะเริ่มต้นบนพื้นผิวที่ยังเปียก สำหรับพลาสติกและผงเคลือบ ควรทำการวัดหลังจากวัสดุผ่านกระบวนการให้ความร้อนจริงแล้ว เพราะการแปรรูปส่งผลต่อสี: สีเหลืองออกไซด์ของเหล็กเป็นสารเหล็กออกไซด์ที่มีน้ำยึดอยู่ และ จะเปลี่ยนแนวไปทางสีแดงเมื่ออุณหภูมิเกินขีดจำกัดที่กำหนด , จึงเป็นเหตุผลว่าทำไมอุณหภูมิในการแปรรูปจึงถูกกำหนดเป็นพารามิเตอร์สำคัญในการออกแบบ ไม่ใช่เพียงรายละเอียดของการผลิต
ข้อกำหนดสีบอกผู้จัดจำหน่ายว่าต้องผลิตอะไร เอกสารด้านล่างนี้แจ้งทั้งสองฝ่ายว่าล็อตที่มาถึงตรงกับล็อตที่สั่งซื้อหรือไม่
| รายการ | เหตุผลที่สิ่งนี้สำคัญ | วิธีการตรวจสอบ |
|---|---|---|
| ค่า ΔE เมื่อเปรียบเทียบกับมาตรฐานที่เก็บไว้ ทั้งในสภาพสีบริสุทธิ์ (masstone) และสีเจือจาง (tint) | ช่วยให้คุณตัดสินใจรับหรือปฏิเสธวัสดุได้ก่อนที่วัสดุจะถูกส่งไปยังเครื่องผสม | รายงานตามแต่ละล็อตในใบรับรองการวิเคราะห์ โดยวัดภายใต้เงื่อนไขที่ตกลงร่วมกัน |
| ความเข้มของการย้อมสีเมื่อเปรียบเทียบกับมาตรฐาน | ล็อตที่มีความเข้มต่ำกว่ามาตรฐานจะทำให้ต้นทุนต่อตันของผลิตภัณฑ์ที่มีสีเพิ่มขึ้น | การทาสีตัวอย่าง (drawdown) หรือการเปรียบเทียบด้วยเครื่องมือกับมาตรฐานที่เก็บไว้ |
| สารที่ละลายน้ำได้ | จำกัดปริมาณเกลือที่ละลายน้ำได้ซึ่งสารให้สีนำเข้าสู่ระบบปูนซีเมนต์หรือระบบก่ออิฐ | ใบรับรองการวิเคราะห์สำหรับแต่ละล็อต; สำหรับคอนกรีตที่ผสมสีโดยรวม การทดสอบนี้อยู่ใน ASTM C979 / C979M ,ข้อกำหนดมาตรฐานสำหรับสีผสมสำหรับคอนกรีตที่ผสมสีโดยตรง |
| ปริมาณซัลเฟต | ซัลเฟตเป็นส่วนประกอบหนึ่งของคราบผิวที่เกิดขึ้นบนพื้นผิวหลายชนิด | ใบรับรองการวิเคราะห์สำหรับล็อต |
| ประสิทธิภาพในการใช้งานภายในระบบของท่านเอง | สีผสมอาจมีการจับคู่ได้เมื่อแห้ง แต่อาจเปลี่ยนไปเมื่อนำไปผสมในเนื้อปูนซีเมนต์ | ทดลองด้วยปูนซีเมนต์ ทราย และวงจรการบ่มของท่านเอง; สำหรับสีผสมที่ใช้กับวัสดุก่อสร้างที่มีส่วนประกอบจากปูนซีเมนต์และปูนขาว EN 12878 กำหนดข้อกำหนดและวิธีการทดสอบ รวมถึงสำหรับปูนขาวบริสุทธิ์ |
| ตัวอย่างอ้างอิงที่เก็บรักษาไว้ | ตัวตัดสินทางกายภาพกรณีเกิดข้อพิพาทจนถึงขั้นที่ตัวเลขไม่ได้รับการยอมรับ | ปิดผนึก ระบุวันที่ และเก็บรักษาโดยทั้งสองฝ่าย |
| การติดตามล็อต | ทำให้สามารถสั่งซื้อซ้ำได้อย่างแม่นยำ หรือทำให้เห็นการเปลี่ยนแปลงเมื่อมีการเปลี่ยนแปลงเกิดขึ้น | หมายเลขล็อตที่ระบุไว้บนถุงและบนใบรับรอง |
มีสองประเด็นที่ควรแยกพิจารณาอย่างชัดเจน การจับคู่สีของสินค้าที่จัดส่งกับมาตรฐาน และความเสถียรของสีเมื่อใช้งานจริง คือข้อเรียกร้องคนละประเภทกัน: ข้อแรกเป็นข้อตกลงเชิงพาณิชย์เกี่ยวกับถุงสินค้าที่ส่งมอบแล้ว ส่วนข้อหลังเป็นคุณสมบัติของวัสดุ ผู้จัดจำหน่ายอาจอยู่ภายในขอบเขตความคลาดเคลื่อนที่ยอมรับได้สำหรับข้อแรก แต่ยังคงล้มเหลวในข้อหลังได้อย่างสมบูรณ์ จึงเป็นเหตุผลที่ทั้งสองประเด็นนี้ควรระบุไว้ในแผ่นข้อมูลทางเทคนิค (data sheet) มากกว่าจะพูดคุยกันแบบไม่เป็นทางการ
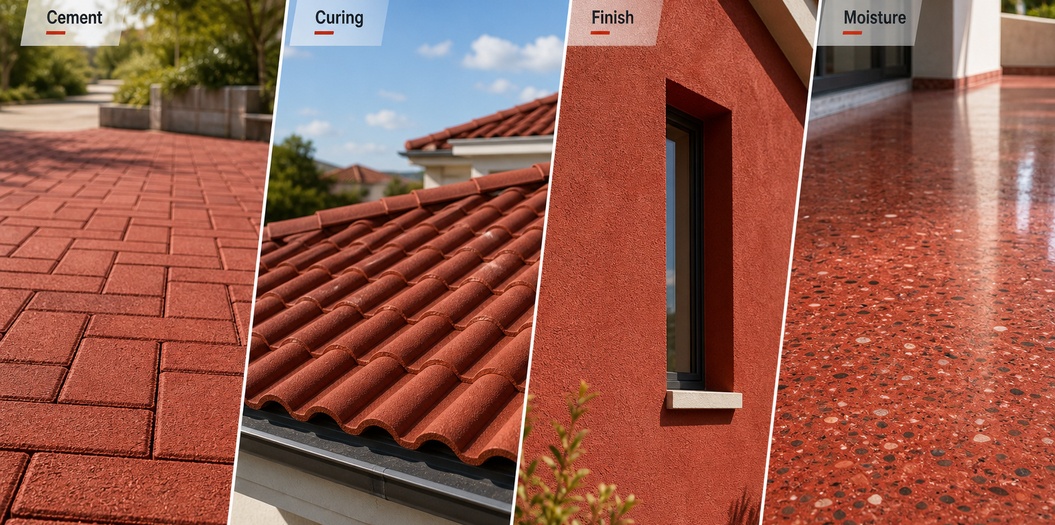
เมื่อชุดสินค้าที่จัดส่งมาวัดแล้วอยู่ภายในขอบเขตความคลาดเคลื่อนเทียบกับมาตรฐาน แต่ผลิตภัณฑ์สำเร็จรูปยังดูผิดปกติ ให้ตรวจสอบกระบวนการผลิตก่อนจะเจรจาเปลี่ยนสีผสมใหม่ สีผสมเป็นเพียงหนึ่งในหลายปัจจัยที่ส่งผลต่อสีสุดท้าย:
หากปริมาณการใช้สารให้สีเองเป็นประเด็นคำถาม — เช่น ใช้สารให้สีกี่กรัมต่อลูกบาศก์เมตร และจะตรวจสอบการเปลี่ยนแปลงนั้นเทียบกับวัสดุของคุณเอง แทนที่จะอ้างอิงจากค่าเฉลี่ยของผู้จัดจำหน่ายได้อย่างไร — วิธีการตรวจสอบที่ได้รับการทดสอบแล้วมีอยู่ใน Iron Oxide Pigment Dosage for Concrete .
จุดประสงค์ทั้งหมดนี้ไม่ใช่เพียงเพื่อความเรียบร้อยเชิงบริหาร สีคือคุณสมบัติเดียวของสารให้สีที่ผู้ซื้อจะสังเกตเห็นเสมอ ผู้จัดจำหน่ายไม่สามารถตรวจสอบแทนคุณได้ และมักกลายเป็นประเด็นโต้แย้งก็ต่อเมื่อไม่มีใครบันทึกไว้ว่าจะวัดอย่างไร
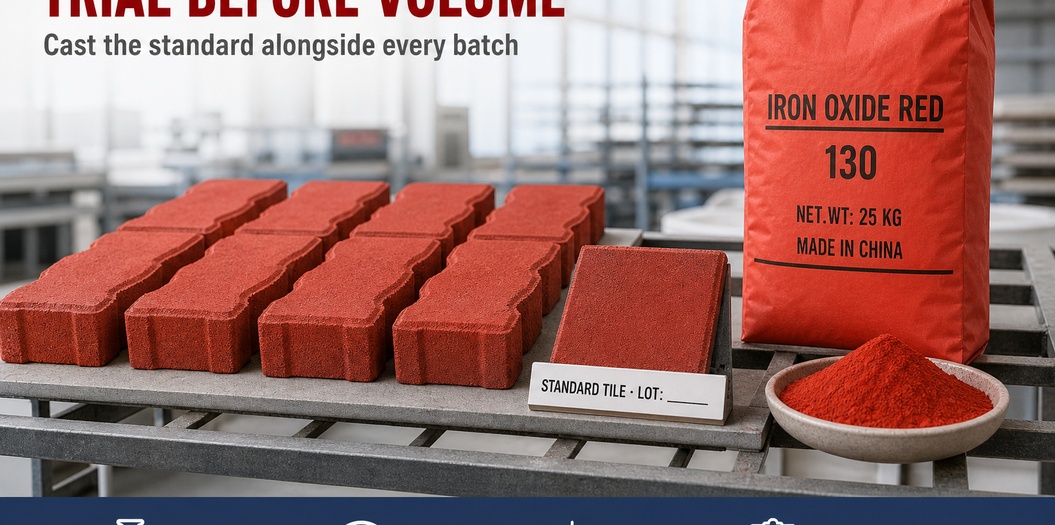
Hebei Tianhuibao Technology Co., Ltd. ผลิตสารให้สีเหล็กออกไซด์มาแล้ว 26 ปี มีกำลังการผลิตประจำปี 50,000 ตัน และจัดส่งสินค้าให้ลูกค้าในกว่า 150 ประเทศและภูมิภาค ผลิตภัณฑ์ครอบคลุม ชุดสีแดงออกไซด์ของเหล็ก (รวมเกรด 110, 130 และ 190 รวมทั้งเกรดนาโน เกรดเนื้อละเอียดพิเศษ เกรดผสมง่าย และเกรดทนกรด-ด่าง) ชุดเม็ดสีออกไซด์ของเหล็กสีเหลือง (เกรด 313 และ 920) สีดำ และชุดสีน้ำตาล รวมทั้งสีฟ้าผสม (886) และสีเขียว พร้อมบริการจับคู่สีโดยตรงจากโรงงาน การปรับขนาดอนุภาค และการปรับแต่งบรรจุภัณฑ์ผ่าน บริการที่กำหนดเอง . ได้รับการรับรองมาตรฐาน REACH, RoHS, CE และ ISO รายการสินค้าในสต็อกจัดส่งภายใน 3–5 วันทำการ ส่วนรายการสินค้าที่สั่งทำพิเศษจัดส่งภายใน 7–15 วันทำการ การควบคุมคุณภาพครอบคลุมตั้งแต่การทดสอบวัตถุดิบจนถึงการตรวจสอบสินค้าสำเร็จรูป และสามารถให้ข้อมูลสี (ค่า ΔE เทียบกับมาตรฐานที่เก็บไว้) ตามคำขอ
หากคุณต้องการสีที่สามารถกำหนดได้อย่างแน่นอน แทนที่จะเป็นสีที่ต้องอภิปรายกันอย่างยาวนาน โปรดส่งมาตรฐานเป้าหมายของคุณ วัสดุพื้นฐานและสารยึดเกาะที่ใช้ รวมทั้งเงื่อนไขการวัดที่คุณใช้งานมาให้เรา เราจะตอบกลับด้วยเกรดที่เหมาะสม ค่า ΔE เทียบกับมาตรฐานของคุณ และตัวอย่างทดลอง ติดต่อ: [email protected] / +86-13400211655
 ข่าวร้อนแรง
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN