Совпаѓањето на бојата не е опис — тоа е број, и постои само кога ќе се запише како ќе се мери. „Совпаѓање со RAL 3009“ или „совпаѓање со нашата последна испорака“ им кажува на доставувачот на пигменти кон што стремите, но ништо не кажува кога испорачаната серија е прифатлива, а кога е предмет на претензија. Одлуките кои спречуваат спор за бојата се донесуваат пред нарачката: начинот на мерење, условите под кои се врши мерењето и толеранцијата што ја потпишуваат и двете страни. Кратката верзија вреди да се наведе од почеток — специфицирајте ја бојата како задржан физички стандард плус ограничување на ΔE измерено според условите на ASTM D2244, проверете ја бојата во разредена форма (тint), а не само во масивната (masstone), и барајте ΔE и силата на обојување во разредена форма на секоја испорака според тој стандард. Останатиот дел од овој член објаснува зошто тие три работи одлучуваат за исходот и што треба да се внесе во документите.
Два доставувачи можат секој посебно да „соодветствуваат“ со истата проба и сепак и двата да бидат погрешни, бидејќи бојата се мери во координати, а не во придавки. Бојата што купувачот ја нарекува „малку потемна и попретопла“ е грешка во светлината плус грешка во нивото на бојата од определена големина, а без број нема начин да се одлучи која од двете поднесени проби е поблиску до целта или дали било која од нив е доволно близу.
Функционалната спецификација за боја содржи пет ставки, а секоја спецификација што недостига било која од нив ќе биде предмет на спор.
Постои и шестиот елемент кој лесно се заборава: супстратот и врзивното средство. Бојниот пигмент кој совршено се совпаѓа во лабораториски услови на бела картичка може да изгледа погрешно на сива циментна површина или под прозрачен слој со различен блика. Ако бојата е важна на ѕид, павилјон или формиран дел, референцата мора да биде на тој супстрат.
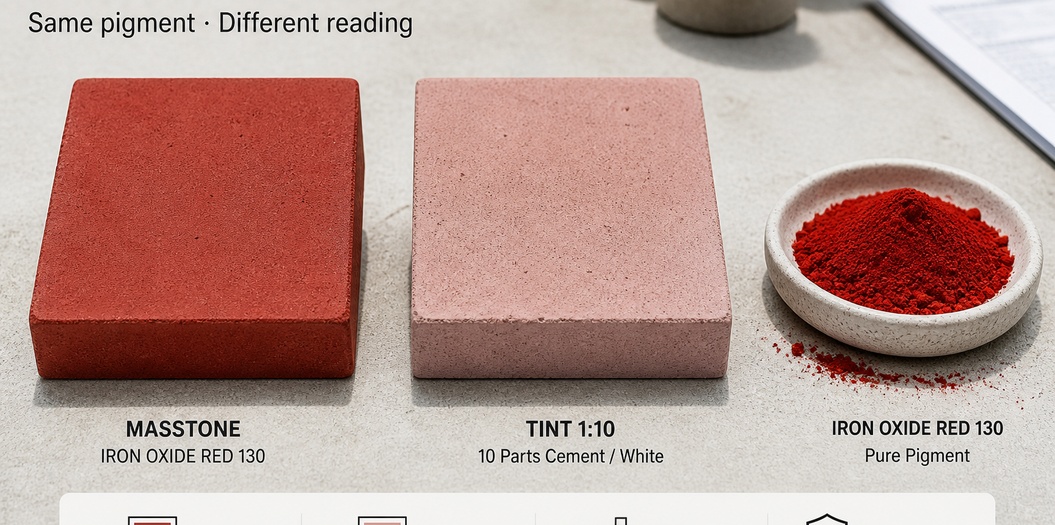
Почти секој аргумент за боја кој преживува првата размена е заблуда помеѓу масна боја и разредена боја.
Масна боја е читањето на пигментот на, или близу, неговата производствена концентрација — начинот на кој се појавува темноцрвен павилјон или црно цевково приклучно парче. Тоа е она што луѓето го споредуваат со око, и е најмалку чувствително кон својствата кои струваат пари, бидејќи филмот со целосен тон може да го скрие слабото бојно средство зад неговата сопствена непровидност.
Тинтирање е пигментот разреден со белило, најчесто во однос од еден дел пигмент на пет или десет дела белило. При разредување, придонесот на пигментот се протега преку многу поголем волумен белило, па разликите што масната боја ги криеше стануваат видливи: многу лот со пониска тинтирачка сила изгледа посветло и често поматно при разредување, додека во целосна боја изгледа сосема прифатливо.
Тука е комерцијалната штета. Понизок лот не е едноставно „малку поинаква црвена боја“. Ако купувачот компензира со зголемување на стапката на додавање, тој плаќа повеќе по тоната обоен производ и се приближува кон горниот крај на распонот на дозирање; ако не компензира, готовите единици излегуваат послабо обоени од одобрениот примерок и спорот се пренесува од пигментот на готовите производи. Тинтирачката сила е параметар на трошоците колку и параметар на бојата, а се мери истовремено со бојата.
Третото мерење што заслужува името е подтон две партии можат да се наоѓаат внатре во тесен ΔE лимит и сепак да покажуваат различни нюанси кога се спуштени — едната има жолт нюанс, другата има син нюанс — бидејќи бојното средство зад нив е произведено по различен пат или помешано од различна смеса. Нюансот е она што купувачите го опишуваат како „мрсно“ или „студено“, а тоа е причината проверката на нюансот да биде вклучена во писменото договорно решение, а не во неформалната контрола на квалитетот.
δE е вкупното растојание помеѓу две бои во тродимензионален простор на бои: колку се оддалечени примерокот и стандардот кога се земаат предвид светлината, црвено-зеленото и жолто-синото димензии истовремено. Тоа е големина, што го прави корисен како толеранција — но обичните броеви мора да се преведат пред да имаат некое значење на производствената линија.
Скалата која најчесто се цитира при контрола на квалитетот на боите приближно изгледа вака:
| δE*ab | Како што обично се чита | Каде што обично се користи |
|---|---|---|
| под 1,0 | Не може да се разликува со невооружено око под контролирано осветлување | Најтесна работа: деловите се поставени директно еден до друг во една видлива линија |
| 1,0 – 2,0 | Видливо при блиско, странично споредување | Нормалниот работен опсег за обоени бетон, премази и пластика |
| 2,0 – 3,5 | Видливо веднаш при директно споредување | Толерабилно за производи со голем формат или силно текстурирани површини, или кога партиите се одвоени една од друга |
| над 3,5 | Се чита како различна боја | Територија на жалби — очекувајте попуст или вратување |
Две предупредувања. Прво, ΔE е еден број што ги крие трите насоки, па затоа ΔE од 1,4 кој најмногу се должи на грешка во светлината изгледа поинаку од ΔE од 1,4 кој најмногу се должи на грешка во нивото на бојата. Каде што промената во нивото на бојата е специфичен ризик, потесно ограничете компонентата за нивото на бојата или користете формула со тежина за нивото на бојата наместо да намалувате општото ограничување за сѐ. Второ, ΔE го опишува двата физички примероци измерени под исти услови. Тоа не вели ништо за тоа како ќе изгледа бојата по три години надвор — тоа е отпорност кон светлината и временските услови, посебна особина и посебна линија на техничкиот податочен лист.
Една толеранција е толку добра колку и условите под кои е измерена, а тие услови мора да бидат запишани, а не претпоставени.
Формулата. ASTM D2244 ги опфаќа пресметките на разликите во бојата од инструментално измерените координати на бојата — аритметиката што ги претвора читањата од инструментот во ΔE. Вреди да се наведе во спецификацијата, бидејќи ΔE*ab, ΔE CMC и ΔE CIEDE2000 применети на истите два примерока даваат различни броеви, а доставувачот и купувачот кои користат различни формули ќе се несогласат за истиот панел.
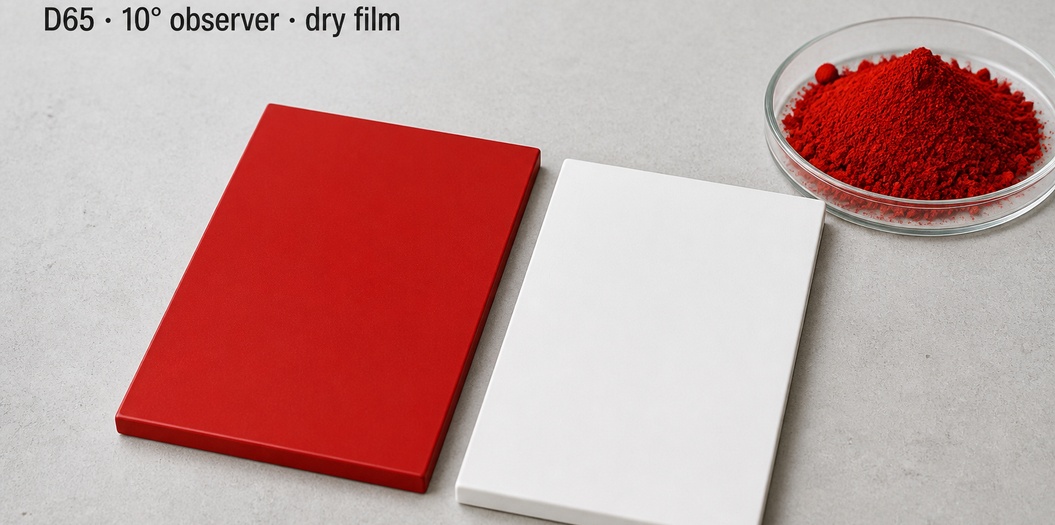
Изворот на светлина и набљудувачот. Бојата е мерење на одразената светлина, па затоа светлината е од значење. Индустријалниот стандард е денешна светлина D65 со 10° набљудувач, и тоа треба да се наведе наместо да се остави на меморијата на инструментот. Инструментите исто така се разликуваат по геометрија: сферичен инструмент во режим со вклучена специјарна компонента и мултиаголен инструмент немаат исти резултати при мерење на ист примерок со четка или текстура.
Примерокот. Истата дебелина на филмот, истата метода на примена, сува наместо мокра, и истата блика. Мат површински слој расејува светлина и изгледа посветло од гланцест површински слој со идентичен пигмент — често се обвинува промената на пигментот за она што всушност е разлика во бликот.
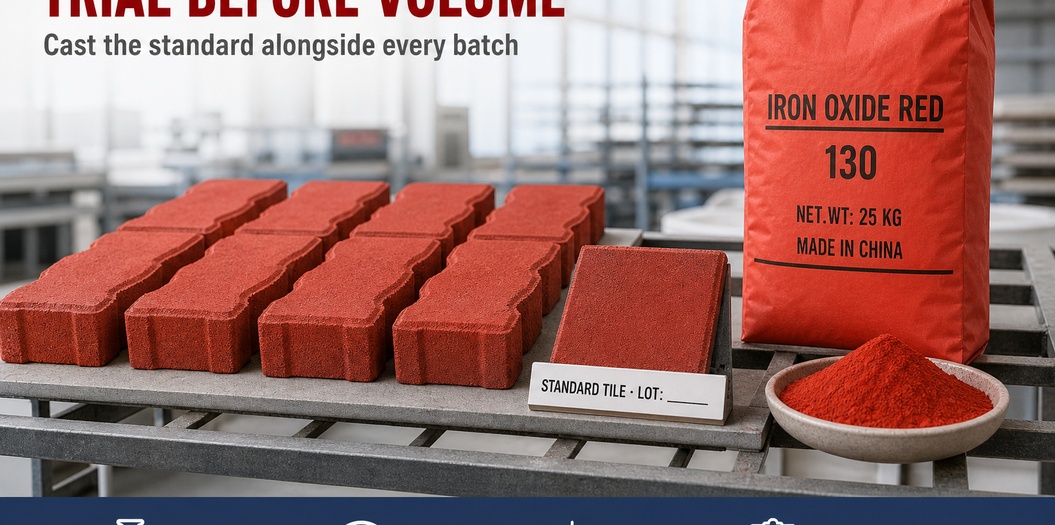
Заробување и време. Кај бетонот, бојата се развива додека материјалот се заробува, па прочитот направен при демолажа не е прочитот што има значење. Мерете според задржаниот стандард на договорени интервали — најчесто се проверува на 7 денови, а потоа повторно на 28 денови, под иста светлина — наместо еднаш, рано, на мокра површина. Кај пластиките и прашковите покривки, мерете откако материјалот ќе помине низ вистинската топлинска историја, бидејќи процесирањето го менува тонот на бојата: жолтата железна оксид е хидратирана железна оксид и се поместува кон црвено кога ќе се премине нејзината гранична температура , поради што температурата на процесирање е спецификациски влез, а не детали на процесирањето.
Спецификацијата за боја му кажува на доставувачот што треба да произведе. Документите подолу го информираат и двете страни дали партијата што пристигнала е истата партија што била порачана.
| Ставка | Зошто е важно | Како да се потврди |
|---|---|---|
| δE според задржаниот стандард, на масивната боја и на тонот | Ви овозможува да прифатите или одбиете врз основа на број пред материјалот да стигне до миксерот | Се наведува по партија на сертификатот за анализа, измерено под договорените услови |
| Сила на бојење во однос на стандардот | Послабата партија го зголемува трошокот по тоната обоен производ | Проба со размазување или инструментално споредување со задржаниот стандард |
| Водо-растворливи материи | Го ограничува товарот на растворливи соли што пигментот го додава во циментен или зидарски систем | Сертификат за анализа на партијата; за интегрално обоен бетон тестот се наоѓа во ASTM C979 / C979M ,Стандардна спецификација за бојлаци за интегрално обоен бетон |
| Содржина на сулфати | Сулфатите се компонент на многу површински наслоји | Сертификат за анализа на партија |
| Перформанси во вашиот систем | Бојното средство може да се совпадне кога е суво и да се помести кога ќе влезе во цементна матрица | Испитување со вашиот цемент, пешок и циклус на тврдење; за бојни средства кои се користат во градежни материјали засновани на цемент и вар EN 12878 ги поставува барањата и методите за испитување, вклучувајќи и за чист варен мортел |
| Зачуван референтен примерок | Физички арбитер ако спорот стигне до точка каде што броевите не се веруваат | Затворено, датирано, задржано од двете страни |
| Проследливост на лотот | Го прави повторното наручување повторливо или го прави промената видлива кога не е | Броеви на партии на чувалите и на сертификатот |
Две од овие тврдења заслужуваат посебно разгледување. Совпаѓањето на бојата на испратената партија и стабилноста на бојата во употреба се различни барања: првото е комерцијален договор за испратена вреќа, а второто е материјално својство. Добавувачот може сосема да биде во рамките на дозволеното отстапување за првото, но сепак да не го исполнува второто, поради што и двете треба да се наведат на техничкиот лист, а не да се разгледуваат во разговор.
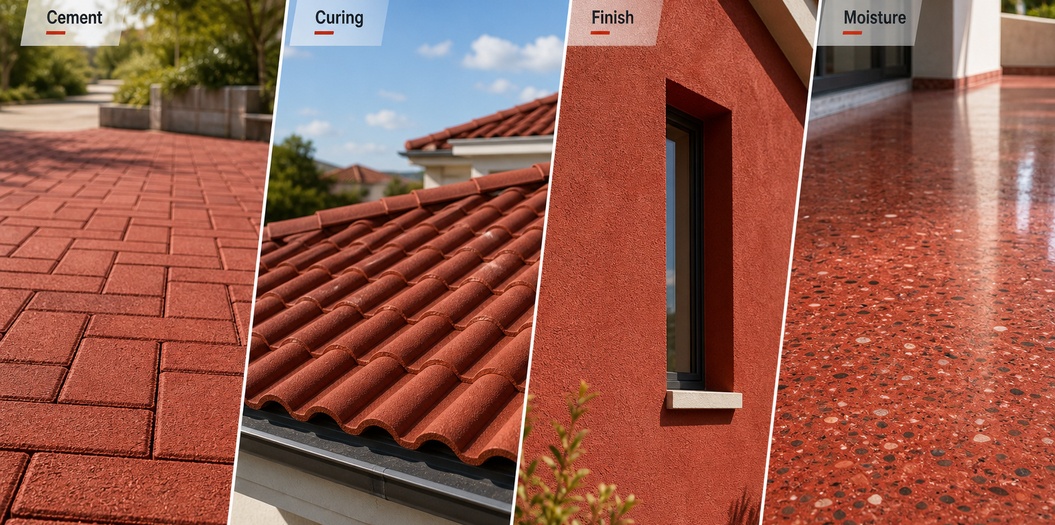
Кога испратената партија измерена според стандардот е во рамките на дозволеното отстапување, а конечниот производ сепак изгледа погрешно, проверете го процесот пред повторно да разговарате за бојата. Бојата е еден од неколкуте влезни фактори кои влијаат врз конечната боја:
Ако самата доза е под прашање — колку боја по кубен метар и како да се потврди промената според вашите материјали, а не според типичната цифра на доставувачот — тоа има свој метод за примена во Дозирање на железен оксид како боја за бетон .
Целта на сè ова не е административна уредност. Бојата е единствената карактеристика на пигментот која купувачот секогаш ќе ја забележи, која доставувачот не може да ја провери отименето, и која станува предмет на спор само кога никој не ја запишал како ќе се мери.
Hebei Tianhuibao Technology Co., Ltd. произведува железен оксид пигменти веќе 26 години, со годишна производствена капацитет од 50.000 тони и испорачува на клиенти во повеќе од 150 земји и региони. Опсегот вклучува Црвена серија на железен оксид (вклучувајќи ги класите 110, 130 и 190, како и нано-, ултра-фини, лесно-диспергирачки и киселински и алкално-отпорни класи), Серии на железен оксид жолт (класи 313 и 920), црно и кафени серии, како и композитни сини (886) и зелени боја-пигменти, со директно фабрички усогласување на бојата, прилагодување на големината на честичките и индивидуална пакувања преку Прилагодени услуги . Сертifikатите што ги поседуваме вклучуваат REACH, RoHS, CE и ISO. Стока од залиха се испраќа за 3–5 работни денови; индивидуално изработените производи се испраќаат за 7–15 работни денови. Контролата на квалитетот се протега од тестирањето на сировините до инспекцијата на готовите производи, а податоците за бојата (ΔE според задржан стандард) можат да се побараат по барање.
Ако сакате боја која можете да ја наметнете, а не боја за која треба да дискутирате, испратете ни го вашиот целен стандард, подлогата и врзивното средство во кое ќе се користи и условите за мерење според кои работите. Ќе ви одговориме со соодветниот тип, неговата ΔE позиција според вашиот стандард и пробен примерок. Контакт: [email protected] / +86-13400211655.
 Горещи вести
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN