En resumen: Un adoquín no necesita ser rojo de punta a punta. La mayoría de las unidades coloreadas tienen un cuerpo gris con una fina capa facial coloreada, y la diferencia en el costo del pigmento es real. Este artículo explica qué grosor debe tener esa capa, qué exigencias reales debe soportar, por qué su grosor varía dentro de una sola paleta y cuál es la única medición que vale la pena realizar antes de aceptar una entrega.
Dos adoquines lucen idénticos sobre la paleta. Uno es rojo de punta a punta. El otro es rojo solo en los primeros milímetros y gris debajo. El comprador que firmó la placa de aprobación frecuentemente no sabe cuál de los dos adquirió.
El pigmento es el ingrediente seco más costoso en una unidad de hormigón coloreado, con una diferencia muy amplia. Colorear todo el cuerpo de una baldosa de 60 mm implica pagar por color en los 50 mm inferiores, donde jamás se verá nada.
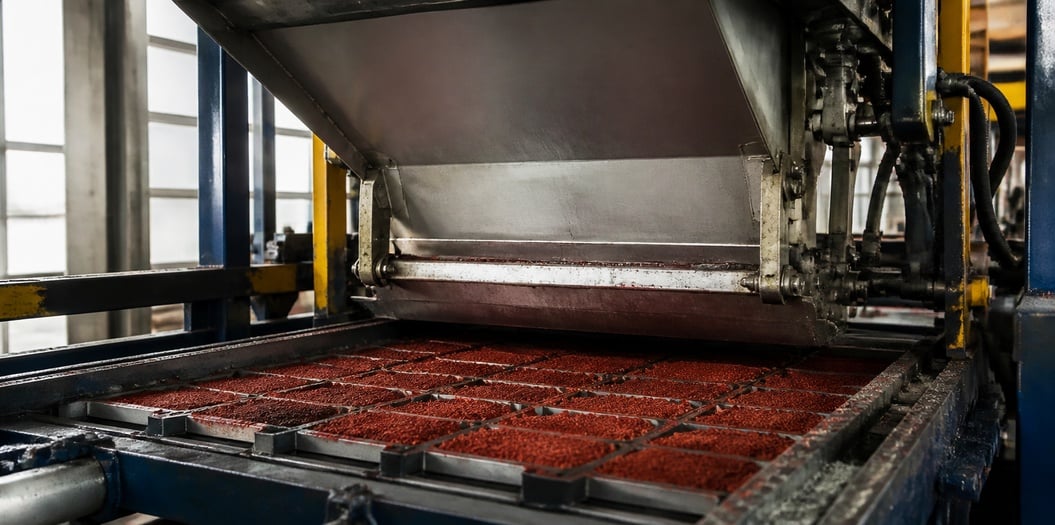
Muchas plantas dividen la operación. La máquina llena el molde con una mezcla base (el cuerpo sin color de la unidad), que no contiene pigmento, y luego deposita una capa medida de mezcla cara coloreada (la capa superior pigmentada) encima, antes de la compactación. Ambas capas se unen durante la vibración y el curado, formando una sola unidad. Si se corta con una sierra, se puede ver la línea de separación.
No hay nada deshonesto en esto. Es una práctica estándar y aparece en los planos de muchos pavimentos comerciales. El problema comienza cuando el comprador asume que el color es integral y la planta asume que es solo de cara, y nadie lo especifica por escrito.
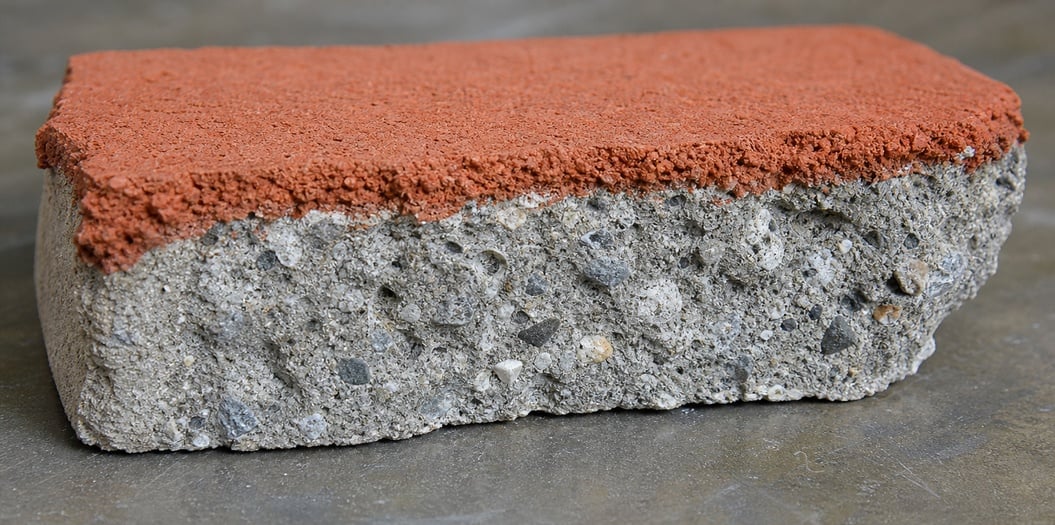
La capa superficial es una superficie resistente al desgaste. En una entrada de vehículos soporta el rozamiento de los neumáticos, la grava y, ocasionalmente, objetos arrastrados. En una acera pública soporta el tránsito peatonal y la limpieza. En una zona de carga soporta cargas puntuales y acero.
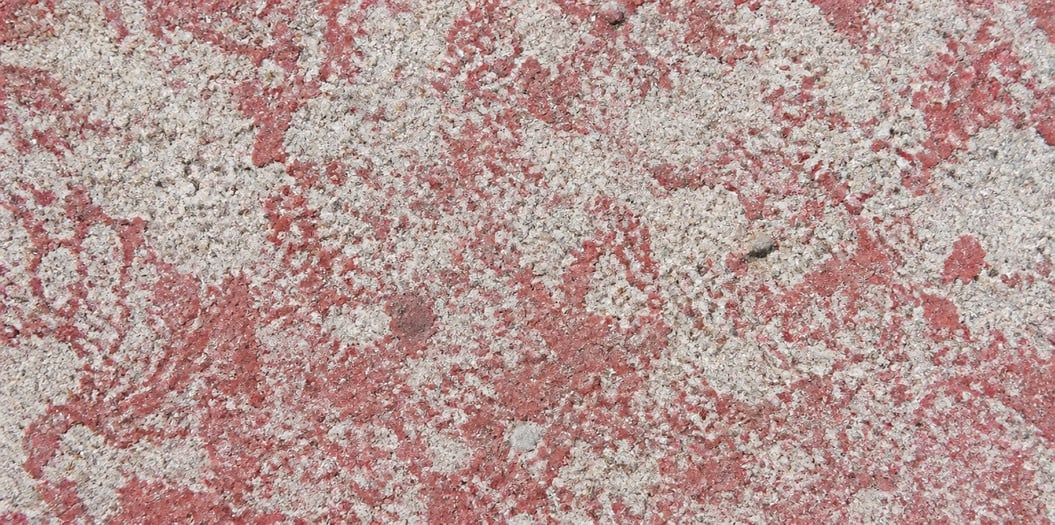
Tres factores acortan su vida útil. La abrasión (desgaste por fricción y partículas abrasivas) elimina material lentamente; si la capa se especifica demasiado delgada, en pocos años se expone la base. Los ciclos de congelación-descongelación en la superficie pueden provocar descascarillamiento (desprendimiento de pequeñas piezas) si la mezcla no contiene aire incorporado (dosisada de modo que la pasta retenga microburbujas de aire tras el fraguado). Además, las sales descongelantes, combinadas con humedecimientos repetidos, atacan la pasta en la superficie, donde reside precisamente el color.
Ese último factor merece una pausa. Una capa coloreada que pierde su pasta también pierde su color, porque el pigmento está ligado a dicha pasta. El árido subyacente es gris, independientemente de la dosificación empleada.
La resistencia a la abrasión de superficies horizontales de hormigón tiene métodos de ensayo, y ASTM C779 es el que normalmente se cita en las especificaciones. Si su proyecto realmente necesita dicho ensayo es una cuestión aparte. La mayoría de las especificaciones para pavimentos se basan más bien en la norma del producto. EN 1338 es la norma europea de producto para bloques de pavimentación de hormigón y abarca los requisitos y los métodos de ensayo; ASTM C936 cubre las unidades de pavimentación de hormigón macizo entrelazadas en Estados Unidos.
Supongamos que una unidad de pavimentación tiene 60 mm de profundidad y que su cara coloreada tiene 6 mm. Esa cara representa una décima parte del volumen total de la unidad. El pigmento que antes se incorporaba al cuerpo completo ahora se incorpora únicamente a esa décima parte.
Por tanto, el costo del pigmento por metro cuadrado disminuye aproximadamente en dicha proporción, antes de considerar la manipulación adicional, la segunda mezcladora y el silo para la mezcla de la capa superficial. El ahorro no alcanza el 90 % completo, y cualquier planta que le ofrezca un ahorro del 90 % completo no está teniendo en cuenta sus propios costos.
Aquí está la otra cara de la balanza. La mezcla superficial normalmente contiene más cemento y áridos más finos que la mezcla base, porque la superficie debe tener buena apariencia. Eso también cuesta dinero. En una producción pequeña, los costos de preparación pueden anular por completo el ahorro en pigmento, razón por la cual algunas plantas rechazan la mezcla superficial por debajo de un tamaño mínimo de pedido.
Pida ambos valores como costo por metro cuadrado, no como costo por tonelada de pigmento. El valor por tonelada siempre parece una ventaja y no le dice nada útil.
| Lo que está comparando | Unidad de mezcla superficial | Unidad de cuerpo completo |
|---|---|---|
| Consumo de pigmento | Solo la capa de desgaste está coloreada | Cada milímetro está coloreado |
| Coste por metro cuadrado | Más bajo en producciones largas, cercano en producciones cortas | Plano, sin segunda instalación |
| Astilla y reparación | Una astilla profunda expone la base gris | La astilla conserva el mismo color |
| Bordes cortados | La cara cortada muestra una línea | La cara cortada es uniforme |
| Color tras un desgaste intenso | Alcanza la base cuando la capa desaparece | El color persiste con profundidad |
| Complejidad de la planta | Dos mezclas, dos silos, control más estricto | Una mezcla, lote más sencillo |
| Mejor opción | Pavimentación estándar, senderos, entradas de vehículos | Trabajo premium con áridos expuestos y corte a medida |
La hilera de áridos es la que los compradores subestiman. En una pavimentadora de capa superficial, cualquier daño que atraviese toda la capa deja una cicatriz gris que no se puede retocar convincentemente con pasta pigmentada. Si la aplicación estará sometida a impactos o si las unidades se cortarán in situ para bordes y curvas, el material integral elimina una objeción antes de que surja.
Espesor irregular en una paleta. La mezcla superficial se suministra mediante una tolva o una cinta transportadora, y si la caja distribuidora no está ajustada uniformemente, la capa resulta más gruesa en un extremo y más delgada en el otro. Nadie lo nota porque la superficie superior parece idéntica.
Contaminación en la interfaz. La mezcla base adherida a la pared del molde puede arrastrarse hacia arriba dentro de la capa superficial, dejando vetas grises. En una unidad roja, estas vetas se perciben como suciedad.
Deriva del espesor durante un turno. La mezcla de la cara en la tolva se asienta y compacta, por lo que el volumen entregado por unidad disminuye a medida que la tolva se vacía. Una unidad fabricada al inicio del turno y otra fabricada al final pueden diferir en un margen visible.
Ninguno de estos aspectos aparece en una lectura de color. Un espectrofotómetro sobre la superficie superior indicará que ambas unidades coinciden, porque ambas superficies son rojas. La diferencia está debajo.
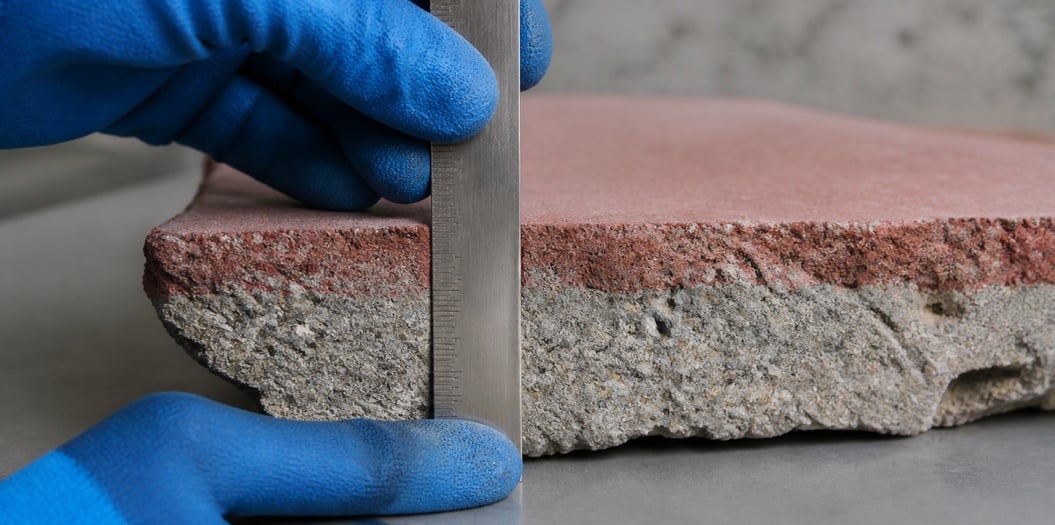
Rompa una unidad. No la corte, rómpala. Una cara cortada se emborrona y oculta la línea; una fractura sigue el plano más débil y muestra claramente la capa.
Luego mida la capa en cuatro puntos alrededor del borde roto con una regla de acero y anote los cuatro valores. Si difieren en más de un pequeño margen, la distribución es irregular independientemente del aspecto de la superficie.
Realice esto en las unidades de la primera paleta y de la última paleta de una entrega, no solo en la que le entrega el conductor. Si conserva un patrón estándar del ensayo aprobado, rompa también uno de esos y realice la comparación. Si una cara se ha adelgazado desde la muestra aprobada hasta la serie de producción, debe conversar con el proveedor; y desea detectarlo antes de que las unidades se coloquen.
Para la estructura de poros y la forma en que se unen la base y la cara, la comparación entre fundición en seco y fundición en húmedo explica cómo difieren ambos procesos en cuanto a la compactación y en qué punto comienza la deslaminación.
Cuatro líneas realizan la mayor parte del trabajo.
Indique el método de coloración con palabras: cuerpo entero o mezcla en la cara con un espesor mínimo especificado. No diga «teñido en toda su extensión» cuando se refiere únicamente a la superficie.
Indique dónde se mide el espesor y tras qué procedimiento: en una unidad rota, en cuatro puntos, en la primera y última paleta.
Indique qué ocurre si una unidad mide menos que el espesor mínimo. ¿Rechazar la paleta o aceptarla con un ajuste de precio? Un espesor mínimo sin consecuencia alguna es tan solo una sugerencia.
Indique la referencia del color y manténgala. La placa conservada del ensayo es lo único que le permite demostrar que la capa frontal cambió. El protocolo del ensayo establece qué debe colocarse junto a esa placa.
Si la dosis de pigmento es lo que necesita recalcular para una mezcla de capa frontal, las cifras de dosificación para mezclas listas y prefabricadas se indican por metro cúbico de material coloreado, así que aplíquelas al volumen de la capa frontal y no al volumen total de la unidad.
Hebei Tianhuibao Technology Co., Ltd. fabrica pigmentos sintéticos de óxido de hierro desde hace 26 años, suministrando tonalidades roja, amarilla, negra y marrón a plantas de bloques y adoquines, productores de mezclas listas, fabricantes de revestimientos y de plásticos. El trabajo con mezclas de capa frontal es más bien una cuestión de dosificación que de pigmento, y nuestro equipo técnico analizará conjuntamente con su planta de hormigón el espesor de la capa y la dosis antes de verter la primera paleta. El pedido mínimo es de 1 tonelada (1.000 kg).
Contacto: [email protected] / +86-13400211655.
 Noticias destacadas
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN