×

Kurz gesagt: Ein Pflasterstein muss nicht durchgehend rot sein. Die meisten farbigen Steine besitzen einen grauen Kern und eine dünne farbige Oberfläche; der Unterschied bei den Pigmentkosten ist real. Dieser Artikel behandelt, wie dick diese Schicht sein muss, welchen Belastungen sie tatsächlich ausgesetzt ist, warum sich ihre Dicke innerhalb einer einzigen Palette unterscheidet und welche einzige Messung vor Annahme der Lieferung sinnvoll ist.
Zwei Pflastersteine sehen auf der Palette identisch aus. Der eine ist durchgehend rot, der andere nur die ersten Millimeter rot und darunter grau. Der Käufer, der die Freigabetafel unterzeichnet hat, weiß oft nicht, welchen Typ er erworben hat.
Pigment ist bei weitem der teuerste trockene Bestandteil einer farbigen Betonstein-Einheit. Die vollständige Einfärbung eines 60-mm-Pflasters bedeutet, für die Farbe in den unteren 50 mm zu bezahlen – einem Bereich, den niemals jemand sehen wird.
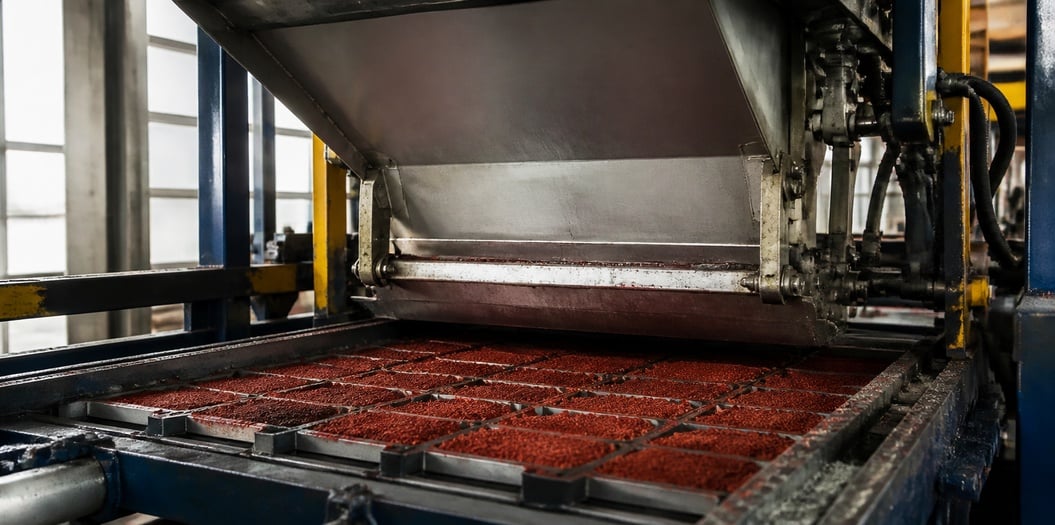
Viele Werke teilen diesen Vorgang auf. Die Maschine füllt die Form zunächst mit einer Grundmischung (dem nicht eingefärbten Körper der Einheit), die kein Pigment enthält; anschließend wird eine genau dosierte Schicht aus Farbmischung (der pigmentierten Deckschicht) aufgetragen, bevor die Verdichtung erfolgt. Während des Rüttelns und der Aushärtung verbinden sich beide Schichten zu einer Einheit. Schneidet man sie mit einer Säge durch, ist die Trennlinie deutlich sichtbar.
Daran ist nichts Unredliches. Es handelt sich um eine Standardpraxis, die zudem in vielen technischen Zeichnungen für gewerbliche Pflasterarbeiten festgelegt ist. Das Problem beginnt, wenn der Käufer eine Vollfärbung voraussetzt und das Werk stattdessen eine Deckschichtmischung herstellt – und keiner das Wort schriftlich festhält.
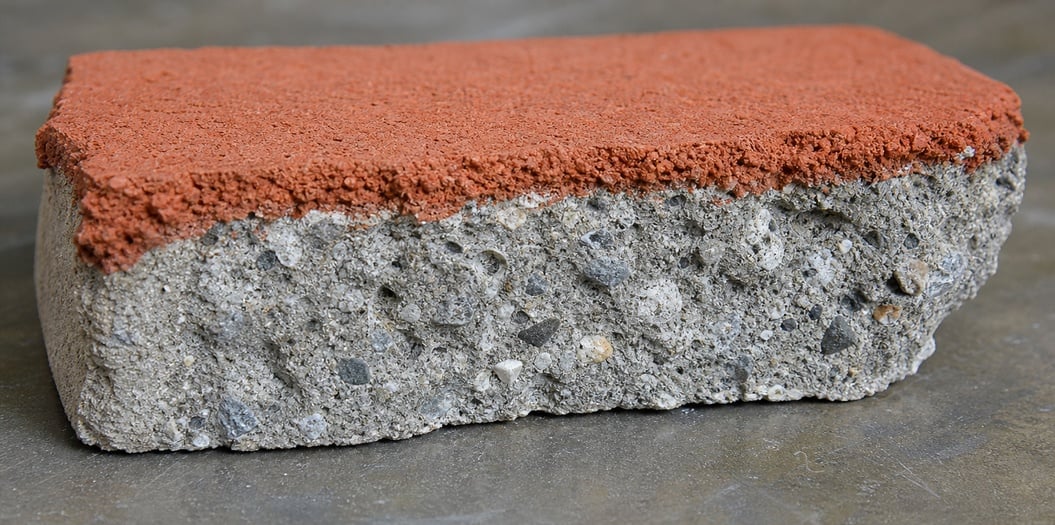
Die Deckschicht ist eine Verschleißfläche. Auf einer Einfahrt unterliegt sie dem Reifenabrieb, Schmutzpartikeln und gelegentlichem Schleppen von Gegenständen. Auf einem öffentlichen Gehweg muss sie Fußgängerverkehr und Reinigungsmaßnahmen aushalten. Auf einem Ladeplatz muss sie punktuelle Lasten und Stahl widerstehen.
Drei Faktoren verkürzen ihre Lebensdauer. Abrasion (Verschleiß durch Reibung und Schmutzpartikel) entfernt Material langsam; ist die Schicht zu dünn ausgeführt, erreicht der Verschleiß innerhalb weniger Jahre die Tragschicht. Frost-Tau-Wechsel an der Oberfläche können zu Abplatzungen (Abblättern kleiner Stücke) führen, falls das Gemisch nicht luftgefüllt ist (also so dosiert wurde, dass die Zementpaste nach dem Erhärten feinste Luftporen enthält). Und Streusalz in Verbindung mit wiederholtem Benetzen greift die Zementpaste an der Oberfläche an – genau dort, wo die Farbe sitzt.
Dieser letzte Punkt verdient besondere Aufmerksamkeit. Eine farbige Schicht, die ihre Zementpaste verliert, verliert auch ihre Farbe, denn das Pigment ist in dieser Paste gebunden. Das darunterliegende Gesteinskörnungsmaterial ist grau – unabhängig von der gewählten Dosierung.
Die Abriebfestigkeit horizontaler Betonoberflächen wird mit Prüfverfahren bestimmt; ASTM C779 ist das Verfahren, das in Spezifikationen üblicherweise genannt wird. Ob Ihr Projekt diese Prüfung tatsächlich benötigt, ist eine gesonderte Frage. Die meisten Pflaster-Spezifikationen stützen sich stattdessen auf den Produktstandard. EN 1338 ist der europäische Produktstandard für Betonpflastersteine und umfasst Anforderungen sowie Prüfverfahren; ASTM C936 gilt für massive, verzahnte Betonpflasterelemente in den USA.
Angenommen, ein Pflasterstein ist 60 mm tief und die farbige Deckschicht beträgt 6 mm. Diese Deckschicht macht ein Zehntel des Gesamtvolumens des Elements aus. Das Pigment, das sonst in den gesamten Körper eingemischt worden wäre, wird nun nur noch in dieses Zehntel eingearbeitet.
Daher sinkt die Pigmentkosten pro Quadratmeter etwa im Verhältnis dieser Aufteilung – bevor man zusätzlichen Aufwand, einen zweiten Mischer und den Silo für die Deckschichtmischung berücksichtigt. Die Einsparung entspricht nicht vollständig 90 Prozent, und jede Anlage, die Ihnen eine volle Einsparung von 90 Prozent verspricht, rechnet ihre eigenen Kosten nicht korrekt ein.
Hier ist die andere Seite der Bilanz. Die Deckschichtmischung enthält üblicherweise mehr Zement und feineres Gesteinsmehl als die Grundschicht, weil die Oberfläche gut aussehen muss. Das kostet ebenfalls Geld. Bei einer kleinen Charge kann der Aufwand für die Einrichtung die gesamten Pigmentsparvorteile vollständig auffressen – daher lehnen einige Werke Deckschichtmischungen unterhalb einer bestimmten Auftragsgröße ab.
Fordern Sie beide Werte als Kosten pro Quadratmeter an, nicht als Kosten pro Tonne Pigment. Der Wert pro Tonne wirkt immer wie ein Vorteil und sagt Ihnen nichts über die tatsächlichen Kosten aus.
| Was Sie vergleichen | Einheit für Deckschichtmischung | Einheit für Vollkörper |
|---|---|---|
| Pigmentverbrauch | Nur die Verschleißschicht ist eingefärbt | Jeder Millimeter ist eingefärbt |
| Kosten pro Quadratmeter | Geringer bei langen Chargen, nahezu identisch bei kurzen Chargen | Flach, keine zweite Montage |
| Chip und Reparatur | Ein tiefer Chip enthüllt die graue Grundschicht | Der Chip behält dieselbe Farbe bei |
| Geschnittene Kanten | Die Schnittfläche zeigt eine Linie | Die Schnittfläche ist einheitlich |
| Farbe nach starker Abnutzung | Erreicht die Grundschicht, sobald die Schicht verschwunden ist | Die Farbe bleibt mit zunehmender Tiefe erhalten |
| Pflanzliche Komplexität | Zwei Mischungen, zwei Silos, präzisere Kontrolle | Eine Mischung, einfachere Charge |
| Beste Passform | Standardverlegung für Wege, Pfade und Auffahrten | Premium-Anwendungen, Sichtbeton mit freiliegenden Zuschlägen, werkseitig zugeschnittene Elemente |
Die Chip-Reihe ist der Aspekt, den Käufer oft unterschätzen. Bei einem Face-Mix-Verlegegerät hinterlässt ein Schaden, der durch die gesamte Schicht geht, eine graue Narbe, die sich nicht überzeugend mit Pigmentpaste retuschieren lässt. Wenn die Anwendung Stößen ausgesetzt ist oder die Elemente vor Ort für Kanten und Kurven zugeschnitten werden, entfällt mit Full-Body-Ausführung ein potenzieller Einwand von vornherein.
Ungleichmäßige Dicke über eine Palette hinweg. Die Face-Mix-Schicht wird über einen Trichter oder ein Förderband zugeführt; ist die Verteilerbox nicht gleichmäßig eingestellt, läuft die Schicht an einem Ende dick und am anderen Ende dünn. Niemand bemerkt es, weil die Oberfläche optisch gleich aussieht.
Verunreinigung an der Grenzfläche. Basis-Mix, der an der Formwand haftet, kann in die Face-Schicht hochgezogen werden und graue Streifen hinterlassen. Bei roten Elementen wirken diese wie Schmutz.
Dickeabweichung während einer Schicht. Die Materialmischung im Trichter setzt sich ab und verdichtet sich, wodurch das pro Zeiteinheit zugeführte Volumen sinkt, wenn der Trichter leerer wird. Ein Bauteil, das zu Beginn der Schicht hergestellt wird, und eines, das am Ende hergestellt wird, können sich sichtbar unterscheiden.
Keines dieser Merkmale zeigt sich bei einer Farbmessung. Ein Spektralphotometer auf der Oberseite stellt fest, dass beide Bauteile übereinstimmen, weil beide Oberflächen rot sind. Der Unterschied liegt jedoch darunter.
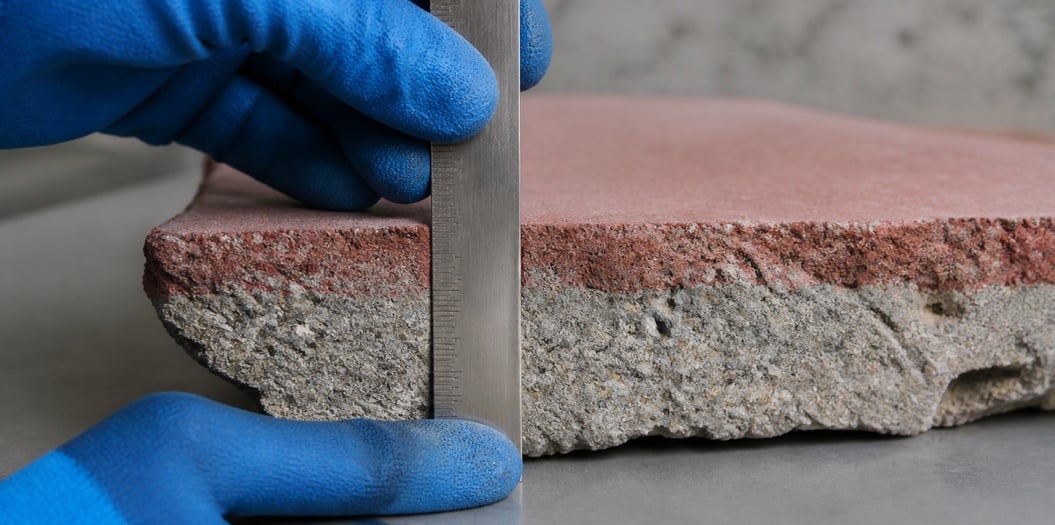
Brechen Sie ein Bauteil – nicht schneiden, sondern brechen. Eine geschnittene Fläche verschmiert und verbirgt die Schichtgrenze; ein Bruch verläuft entlang der schwächsten Ebene und macht die Schicht deutlich sichtbar.
Messen Sie dann die Schichtdicke an vier Stellen rund um die gebrochene Kante mit einem Stahlmaßstab und notieren Sie die vier Werte. Weichen sie um mehr als einen geringen Betrag voneinander ab, ist die Verteilung ungleichmäßig – unabhängig davon, wie die Oberfläche aussieht.
Führen Sie dies an Einheiten vom ersten und letzten Palettenstapel einer Lieferung durch, nicht nur an derjenigen, die Ihnen der Fahrer übergibt. Falls Sie einen behaltenen Standard vom zugelassenen Versuch haben, brechen Sie auch eine davon auf und vergleichen Sie die Ergebnisse. Eine Oberfläche, die im Vergleich zur zugelassenen Probe bis zur Serienfertigung dünner geworden ist, erfordert ein Gespräch mit dem Lieferanten – und zwar bevor die Einheiten verlegt werden.
Für die Porenstruktur und die Art und Weise, wie Basis und Oberfläche miteinander verbunden sind, gilt die trockenguss- und Nassguss-Vergleichsuntersuchung zur Darstellung der Unterschiede zwischen beiden Verfahren hinsichtlich Verdichtung sowie des Beginns von Delamination.
Vier Zeilen leisten den größten Teil der Arbeit.
Geben Sie die Färbemethode in Worten an: Vollkörperfärbung oder Oberflächenmischung mit angegebener Mindeststärke. Verwenden Sie nicht den Ausdruck „durchgefärbt“, wenn Sie lediglich die Oberfläche meinen.
Geben Sie an, wo die Dicke gemessen wird und nach welchem Verfahren: an einer gebrochenen Einheit, an vier Stellen, am ersten und letzten Palettenstapel.
Geben Sie an, was geschieht, falls eine Einheit unter der Mindestdicke liegt. Wird der gesamte Palettenstapel abgelehnt, oder wird er mit einer Preisanpassung akzeptiert? Eine Mindestdicke ohne Konsequenz ist lediglich ein Vorschlag.
Geben Sie die Farbreferenz an und behalten Sie sie bei. Die vom Versuch übernommene Plakette ist das einzige Mittel, um nachzuweisen, dass sich die Oberflächenschicht geändert hat. Die versuchsprotokoll legt fest, was neben dieser Plakette zu stehen hat.
Wenn die Pigmentdosis für eine Oberflächenschicht-Mischung neu berechnet werden muss, dann gelten die dosierangaben für Fertigmischungen und vorgefertigte Bauteile pro Kubikmeter farbigen Materials; wenden Sie sie daher auf das Volumen der Oberflächenschicht und nicht auf das gesamte Bauteil an.
Hebei Tianhuibao Technology Co., Ltd. stellt seit 26 Jahren synthetische Eisenoxidpigmente her und liefert rote, gelbe, schwarze und braune Sorten an Betonstein- und Pflasterwerke, Betonfertigteilhersteller sowie Hersteller von Beschichtungen und Kunststoffen. Bei Oberflächenschicht-Arbeiten steht weniger die Wahl des Pigments als vielmehr die Dosierung im Vordergrund; unser technisches Team erarbeitet gemeinsam mit Ihrer Betonmischanlage vor dem Gießen der ersten Palette Dicke der Schicht und Dosierung. Mindestellmenge: 1 Tonne (1.000 kg).
Kontakt: [email protected] / +86-13400211655.
 Aktuelle Nachrichten
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN