×
Tóm lại: Gạch lát không nhất thiết phải đỏ toàn bộ chiều dày. Phần lớn các viên gạch có màu đều có phần thân xám và lớp mặt mỏng có màu; sự chênh lệch về chi phí bột màu là điều có thật. Bài viết này trình bày độ dày tối thiểu cần thiết của lớp màu đó, những điều kiện thực tế mà lớp màu phải chịu đựng, lý do độ dày thay đổi trên cùng một pallet và phép đo duy nhất đáng thực hiện trước khi bạn nhận hàng.
Hai viên gạch trông giống hệt nhau trên pallet. Một viên đỏ toàn bộ chiều dày. Viên kia chỉ đỏ ở vài milimét đầu tiên, còn phía dưới là xám. Người mua ký xác nhận mẫu thường không biết mình đã mua loại nào.
Bột màu là thành phần khô đắt nhất trong một viên gạch bê tông có màu, với khoảng cách rất lớn. Tô màu toàn bộ chiều dày của viên gạch 60 mm nghĩa là bạn phải trả tiền cho màu ở 50 mm phía dưới — nơi chẳng bao giờ ai nhìn thấy.
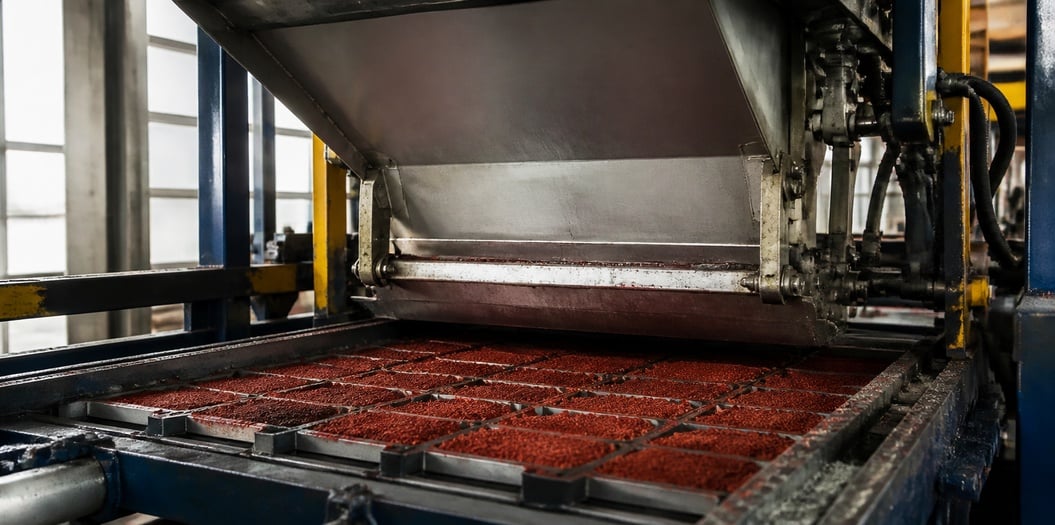
Nhiều nhà máy chia nhỏ quy trình sản xuất. Máy đổ hỗn hợp nền (phần thân chưa nhuộm màu của sản phẩm) — không chứa sắc tố — vào khuôn, sau đó phun một lớp hỗn hợp mặt có màu (lớp trên cùng đã được nhuộm màu) với độ dày chính xác lên trên trước khi nén chặt. Hai lớp này liên kết với nhau trong quá trình rung và bảo dưỡng để tạo thành một khối thống nhất. Cắt sản phẩm bằng cưa, bạn sẽ nhìn thấy rõ đường phân cách giữa hai lớp.
Việc này hoàn toàn trung thực. Đây là quy trình tiêu chuẩn và được thể hiện rõ trong bản vẽ kỹ thuật của nhiều loại gạch lát thương mại. Vấn đề phát sinh khi người mua giả định sản phẩm có màu xuyên suốt toàn bộ chiều dày, trong khi nhà máy lại chỉ sản xuất lớp mặt có màu, và không bên nào ghi rõ cụm từ này ra giấy.
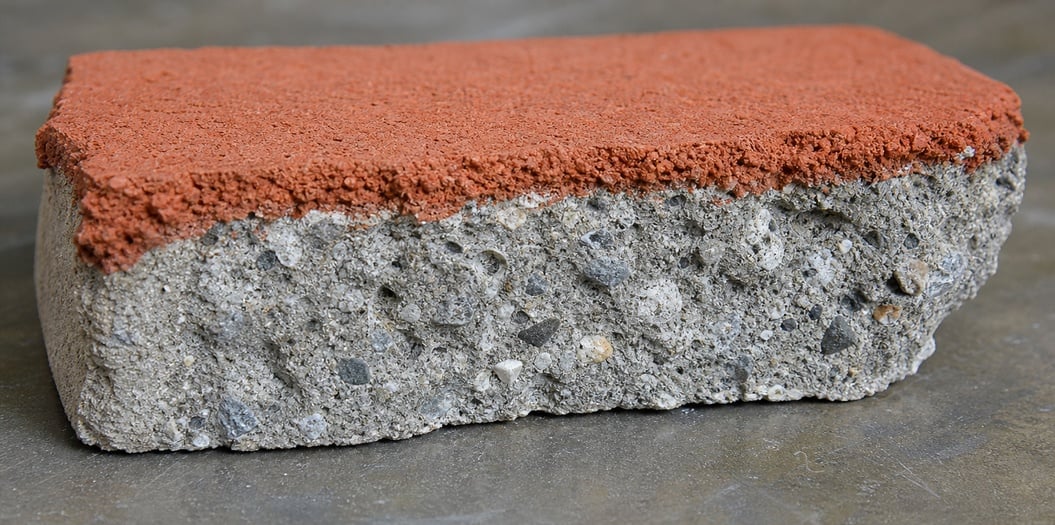
Lớp mặt là bề mặt chịu mài mòn. Trên lối xe chạy, lớp này phải chịu lực ma sát từ lốp xe, bụi bẩn và các vật thể bị kéo lê ngẫu nhiên. Trên vỉa hè công cộng, lớp này phải chịu lưu lượng người đi bộ và các hoạt động vệ sinh. Trên sân bãi bốc dỡ hàng, lớp này phải chịu tải trọng tập trung và bánh xe thép.
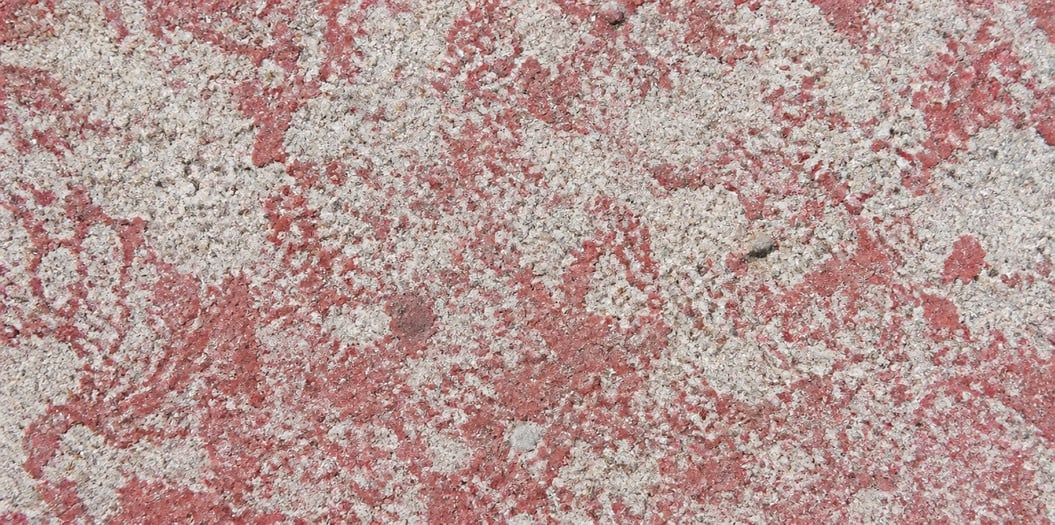
Ba yếu tố làm giảm tuổi thọ của nó. Mài mòn (hao mòn do ma sát và các hạt cát) làm mất dần vật liệu, và một lớp được quy định quá mỏng sẽ nhanh chóng lộ lớp nền chỉ trong vài năm. Hiện tượng đóng băng–tan băng lặp đi lặp lại trên bề mặt có thể gây bong tróc (bong từng mảnh nhỏ) nếu hỗn hợp không được chèn khí (được pha chế sao cho vữa giữ lại những bọt khí vi mô sau khi đông cứng). Ngoài ra, muối chống đóng băng kết hợp với việc ẩm ướt lặp đi lặp lại sẽ tấn công lớp vữa trên bề mặt — nơi chứa màu sắc.
Yếu tố cuối cùng này đáng để ta dừng lại suy ngẫm. Một lớp màu bị mất lớp vữa thì cũng đồng thời mất luôn màu sắc, bởi vì phẩm màu được liên kết chặt trong lớp vữa ấy. Còn phần cốt liệu nằm bên dưới thì luôn có màu xám, bất kể bạn đã pha chế thế nào.
Độ kháng mài mòn của các bề mặt bê tông nằm ngang có các phương pháp thử nghiệm, và ASTM C779 là tiêu chuẩn thường được nêu trong các đặc tả kỹ thuật. Việc dự án của bạn thực sự có cần thử nghiệm này hay không là một câu hỏi riêng biệt. Hầu hết các đặc tả về vật liệu lát nền đều dựa vào tiêu chuẩn sản phẩm thay vì thử nghiệm riêng. EN 1338 là tiêu chuẩn sản phẩm châu Âu dành cho các khối lát nền bê tông, quy định các yêu cầu và phương pháp thử nghiệm; còn ASTM C936 áp dụng cho các đơn vị lát nền bê tông liền khối dạng khóa (interlocking) tại Hoa Kỳ.
Giả sử một viên gạch lát nền dày 60 mm và lớp mặt có màu dày 6 mm. Lớp mặt này chiếm một phần mười thể tích toàn bộ viên gạch. Lượng sắc tố vốn dùng cho toàn bộ khối giờ đây chỉ cần dùng cho phần mười đó.
Do đó, chi phí sắc tố trên mỗi mét vuông giảm khoảng tỷ lệ đó — trước khi tính thêm chi phí xử lý phụ, máy trộn thứ hai và silo dành riêng cho hỗn hợp lớp mặt. Mức tiết kiệm không đạt trọn vẹn 90 phần trăm, và bất kỳ nhà máy nào báo giá mức tiết kiệm đầy đủ 90 phần trăm đều chưa tính đúng chi phí vận hành nội bộ của chính họ.
Đây là mặt khác của bảng cân đối. Hỗn hợp mặt thường có hàm lượng xi măng cao hơn và cốt liệu mịn hơn so với hỗn hợp nền, vì bề mặt cần phải đẹp. Điều này cũng tốn chi phí. Với khối lượng sản xuất nhỏ, chi phí thiết lập ban đầu có thể ăn hết toàn bộ khoản tiết kiệm từ việc sử dụng sắc tố, vì vậy một số nhà máy từ chối sản xuất hỗn hợp mặt nếu đơn đặt hàng không đạt mức tối thiểu nhất định.
Yêu cầu cả hai con số dưới dạng chi phí trên mỗi mét vuông, chứ không phải chi phí trên mỗi tấn sắc tố. Con số tính theo tấn luôn trông như một lợi thế nhưng thực tế lại không cung cấp thông tin hữu ích nào.
| Điều bạn đang so sánh | Đơn vị hỗn hợp mặt | Đơn vị toàn khối |
|---|---|---|
| Mức tiêu thụ sắc tố | Chỉ lớp mài mòn được tạo màu | Mọi milimét đều được tạo màu |
| Chi phí trên mỗi mét vuông | Thấp hơn khi sản xuất số lượng lớn, gần bằng nhau khi sản xuất số lượng nhỏ | Phẳng, không cần thiết lập lần thứ hai |
| Vết nứt và sửa chữa | Vết nứt sâu làm lộ lớp nền màu xám | Vết nứt giữ nguyên màu |
| Cạnh đã được cắt | Mặt cắt hiện một đường kẻ | Mặt cắt đồng đều |
| Màu sắc sau khi mài mòn mạnh | Đạt đến lớp nền khi lớp phủ biến mất | Màu sắc duy trì theo độ sâu |
| Độ phức tạp của thực vật | Hai hỗn hợp, hai silo, kiểm soát chặt chẽ hơn | Một hỗn hợp, mẻ trộn đơn giản hơn |
| Phù hợp nhất | Lát tiêu chuẩn: lối đi, lối dạo, sân để xe | Lát cao cấp: lộ cốt liệu, cắt theo kích thước |
Hàng sỏi là phần mà người mua thường đánh giá thấp. Trên máy rải mặt, nếu bị hư hại xuyên suốt lớp thì sẽ để lại vết sẹo xám và không thể sửa chữa một cách thuyết phục bằng hồ màu. Nếu ứng dụng này phải chịu va đập, hoặc nếu các viên gạch sẽ được cắt tại hiện trường để tạo mép và đường cong, thì loại toàn khối sẽ loại bỏ ngay từ đầu một điểm tranh luận tiềm tàng.
Độ dày không đồng đều trên cùng một pallet. Lớp mặt được cấp liệu bằng phễu hoặc băng tải; nếu hộp phân phối không được căn chỉnh đều thì lớp mặt sẽ dày ở một đầu và mỏng ở đầu kia. Không ai nhận ra điều này vì bề mặt trên trông vẫn giống nhau.
Nhiễm bẩn tại mặt tiếp xúc. Hỗn hợp nền bám trên thành khuôn có thể bị kéo lên vào lớp mặt, để lại những vệt xám. Trên viên gạch màu đỏ, chúng trông như vết bẩn.
Độ lệch độ dày trong một ca sản xuất. Hỗn hợp nguyên liệu trên bề mặt phễu bị lắng đọng và nén chặt, do đó thể tích nguyên liệu cấp vào mỗi đơn vị giảm dần khi phễu cạn dần. Một sản phẩm được tạo ra ở đầu ca và một sản phẩm được tạo ra ở cuối ca có thể chênh lệch nhau một khoảng dễ nhận thấy.
Những khác biệt này không xuất hiện trên phép đo màu. Máy quang phổ đặt trên bề mặt trên sẽ cho kết quả cả hai sản phẩm trùng khớp, vì cả hai bề mặt đều có màu đỏ. Sự khác biệt nằm ở bên dưới.
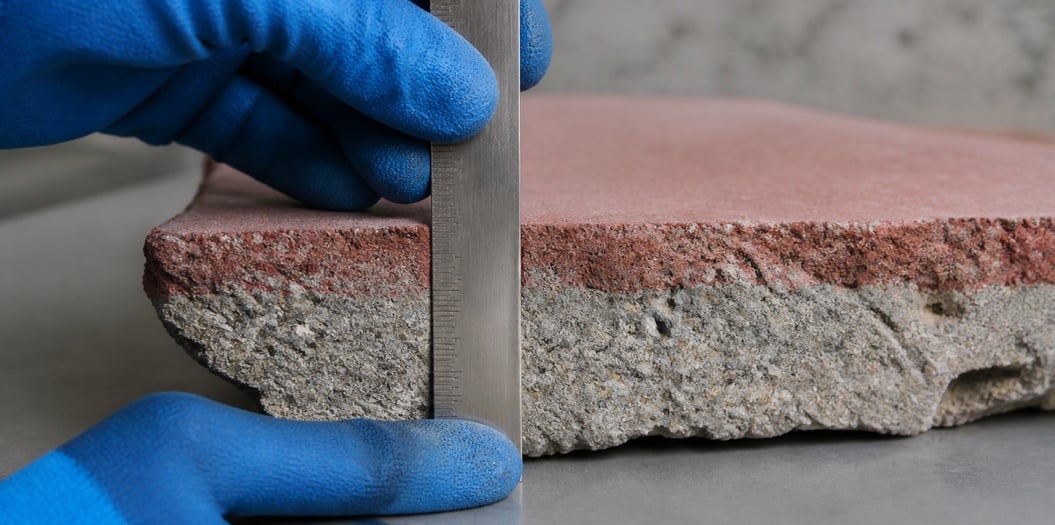
Gãy một sản phẩm. Không cắt, mà phải gãy. Mặt cắt do cắt sẽ bị nhòe và che khuất đường phân lớp; còn mặt gãy chạy dọc theo mặt yếu nhất và làm lộ rõ các lớp.
Sau đó, đo độ dày của lớp tại bốn điểm xung quanh mép gãy bằng thước thép và ghi lại bốn giá trị đo được. Nếu các giá trị này chênh lệch nhau quá mức nhỏ, thì sự phân bố lớp là không đồng đều — bất kể bề mặt trông có vẻ thế nào.
Thực hiện việc này trên các đơn vị từ pallet đầu tiên và pallet cuối cùng của một lô giao hàng, chứ không chỉ trên đơn vị mà tài xế trao cho bạn. Nếu bạn đang giữ một tiêu chuẩn đã được phê duyệt từ đợt thử nghiệm, hãy cũng phá một trong những đơn vị đó ra và so sánh. Trường hợp bề mặt bị mỏng đi so với mẫu đã được phê duyệt khi chuyển sang sản xuất hàng loạt là vấn đề cần trao đổi ngay với nhà cung cấp — và bạn cần phát hiện điều này trước khi các đơn vị được xếp chồng lên nhau.
Về cấu trúc lỗ rỗng và cách lớp nền và lớp bề mặt liên kết với nhau, so sánh giữa phương pháp đúc khô và đúc ướt giải thích sự khác biệt giữa hai quy trình về mức độ nén chặt và vị trí bắt đầu tách lớp.
Bốn dòng văn bản thực hiện phần lớn công việc.
Nêu rõ phương pháp tạo màu bằng lời: toàn khối (full body), hoặc trộn màu ở lớp bề mặt với độ dày tối thiểu được nêu cụ thể. Không dùng cụm "màu xuyên suốt" khi ý bạn thực chất chỉ là màu ở bề mặt.
Nêu rõ vị trí đo độ dày và thời điểm đo: trên một đơn vị đã bị vỡ, tại bốn điểm, trên pallet đầu tiên và pallet cuối cùng.
Nêu rõ hành động sẽ được thực hiện nếu một đơn vị có độ dày đo được thấp hơn mức tối thiểu: từ chối toàn bộ pallet, hay chấp nhận với điều chỉnh giá? Một mức tối thiểu không kèm theo bất kỳ hậu quả nào thì chỉ mang tính đề xuất.
Nêu rõ mã màu và giữ nguyên mã này. Tấm bảng ghi từ đợt thử nghiệm là yếu tố duy nhất giúp bạn chứng minh mặt sản phẩm đã thay đổi. Điều giao thức thử nghiệm quy định những thành phần nào phải đặt bên cạnh tấm bảng ghi đó.
Nếu liều lượng sắc tố là yếu tố bạn cần tính lại cho hỗn hợp mặt sản phẩm, thì các con số liều lượng dành cho hỗn hợp sẵn và bê tông đúc sẵn được nêu theo từng mét khối vật liệu có màu, do đó hãy áp dụng chúng cho thể tích mặt sản phẩm chứ không phải cho toàn bộ đơn vị.
Công ty TNHH Công nghệ Hà Bắc Thiên Huệ Bảo đã sản xuất sắc tố ôxít sắt tổng hợp trong 26 năm, cung cấp các loại sắc tố màu đỏ, vàng, đen và nâu cho các nhà máy sản xuất khối xây và gạch lát, các nhà sản xuất bê tông trộn sẵn, cũng như các nhà sản xuất sơn và nhựa. Công việc trộn mặt sản phẩm chủ yếu là vấn đề xác định liều lượng hơn là lựa chọn sắc tố, và đội ngũ kỹ thuật của chúng tôi sẽ cùng nhà máy trộn của quý vị tính toán độ dày lớp và liều lượng trước khi pallet đầu tiên được đúc. Đơn hàng tối thiểu là 1 tấn (1.000 kg).
Liên hệ: [email protected] / +86-13400211655.
 Tin nóng
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN