×
সংক্ষেপে: একটি পেভার সম্পূর্ণ লাল হওয়ার প্রয়োজন নেই। অধিকাংশ রঙিন ইউনিটই ধূসর বডির সাথে একটি পাতলা রঙিন ফেস দিয়ে তৈরি করা হয়, এবং পিগমেন্টের খরচের পার্থক্যটি বাস্তবিক। এই নিবন্ধটি আলোচনা করে যে স্তরটি কত ঘন হওয়া উচিত, এটি আসলে কী ধরনের চাপ সহ্য করতে পারে, কেন একটি একক প্যালেটের মধ্যে এই ঘনত্ব ভিন্ন হয়, এবং ডেলিভারি গ্রহণের আগে যে একটি পরিমাপ করা মূল্যবান।
দুটি পেভার প্যালেটে একইরকম দেখায়। একটি সম্পূর্ণ লাল, অন্যটি প্রথম কয়েক মিলিমিটার লাল এবং নীচে ধূসর। যিনি অ্যাপ্রুভাল প্লেট সই করেছেন, তিনি প্রায়শই জানেন না যে তিনি কোন ধরনের পেভার কিনেছেন।
পিগমেন্ট রঙিন কংক্রিট ইউনিটের শুষ্ক উপাদানগুলির মধ্যে সবচেয়ে ব্যয়বহুল। ৬০ মিমি পেভারের সম্পূর্ণ বডি রাঙানো মানে হলো নীচের ৫০ মিমি অংশের জন্য রং দেওয়া, যেখানে কখনও কেউ দেখবে না।
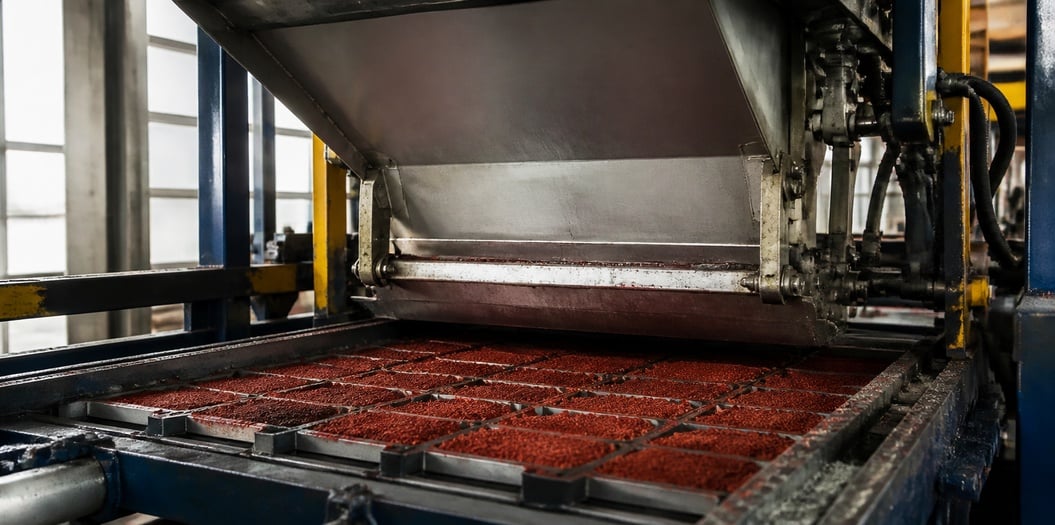
এতগুলো কারখানা অপারেশনটিকে বিভক্ত করে। মেশিনটি একটি বেস মিক্স (ইউনিটের রংহীন শরীর) দিয়ে ছাঁচটি পূরণ করে, যাতে কোনো রং থাকে না, তারপর কম্প্যাকশনের আগে রঙিন ফেস মিক্স (রংযুক্ত উপরের স্তর) এর একটি পরিমাপযোগ্য স্তর উপরে দেয়। কম্পন ও কিউরিংয়ের সময় দুটি স্তর একটি একক ইউনিটে যুক্ত হয়। এটিকে সেট দিয়ে কেটে ফেললে আপনি সেই রেখাটি দেখতে পাবেন।
এতে কোনো অসৎতা নেই। এটি একটি স্ট্যান্ডার্ড পদ্ধতি, এবং এটি অনেক বাণিজ্যিক পেভিং-এর ড্রয়িংয়ে উল্লেখ করা আছে। সমস্যা শুরু হয় যখন ক্রেতা পূর্ণ-দেহ রংযুক্ত হওয়ার ধারণা করেন এবং কারখানা ফেস মিক্স ব্যবহার করে, কিন্তু কেউ লিখিতভাবে শব্দটি উল্লেখ করে না।
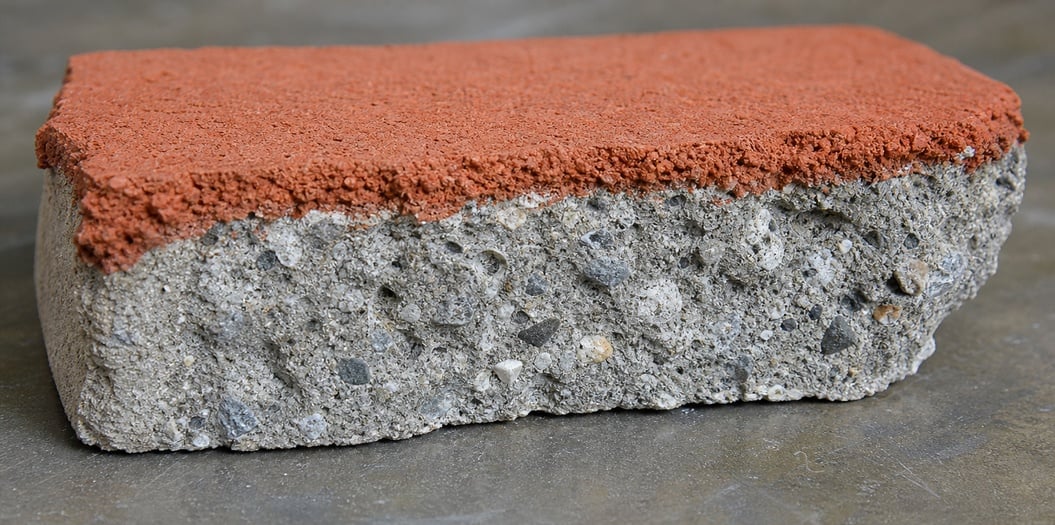
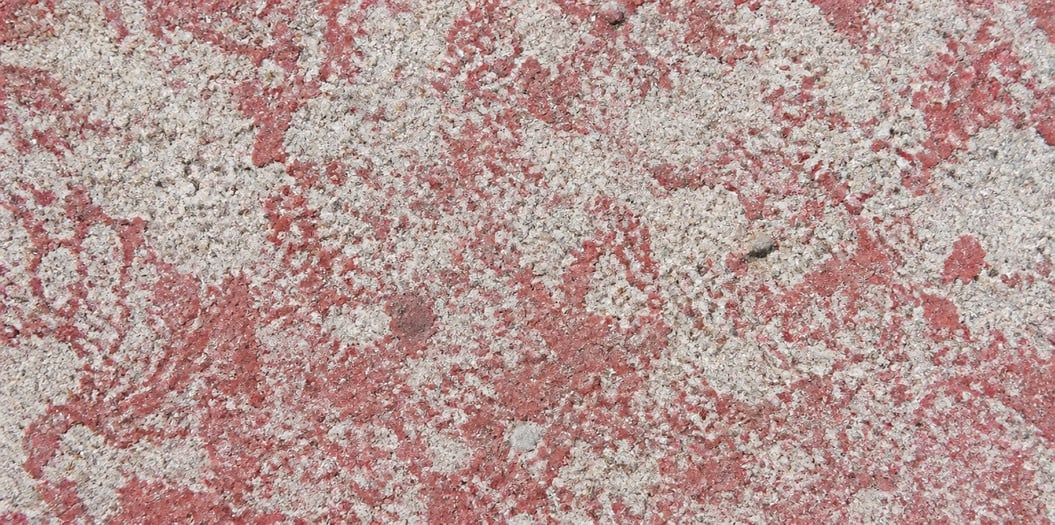
ফেস স্তরটি একটি ক্ষয় পৃষ্ঠ। একটি ড্রাইভওয়েতে এটি টায়ারের ঘষনা, কণা এবং মাঝে মাঝে টানা বস্তুর চাপ সহ্য করে। একটি সার্বজনিক পাদচারী পথে এটি পায়ের চাপ এবং পরিষ্কার করার কাজ সহ্য করে। একটি লোডিং ইয়ার্ডে এটি বিন্দু লোড এবং ইস্পাতের চাপ সহ্য করে।
এর আয়ু সংক্ষিপ্ত করে এমন তিনটি বিষয় রয়েছে। ঘর্ষণ (দানাদার পদার্থ দ্বারা ঘষা ও ক্ষয়) ধীরে ধীরে উপাদান সরিয়ে নেয়, এবং অত্যন্ত পাতলা স্তর নির্দিষ্ট করলে কয়েক বছরের মধ্যেই ভিত্তি পৃষ্ঠে পৌঁছে যায়। পৃষ্ঠে হিমায়ন-বিগলন চক্র যদি বায়ু-প্রবেশযোগ্য না হয় (অর্থাৎ সেট হওয়ার পরে পেস্টে ক্ষুদ্র ক্ষুদ্র বায়ু-বুদবুদ ধরে রাখার জন্য সঠিকভাবে মিশ্রিত না হয়), তবে ছোট ছোট টুকরো খসে পড়তে পারে। আর পুনঃ পুনঃ ভিজানোর সাথে হিম-গলানোর লবণ পৃষ্ঠের পেস্টকে আক্রমণ করে, যেখানে রং অবস্থিত।
ওই শেষ বিষয়টি বিশেষভাবে বিবেচনা করা উচিত। যে রঙিন স্তরের পেস্ট নষ্ট হয়ে যায়, সেই স্তরের রংও নষ্ট হয়ে যায়, কারণ রঞ্জক পদার্থ সেই পেস্টের সঙ্গে আবদ্ধ থাকে। নীচের সমষ্টি (অ্যাগ্রিগেট) সবসময় ধূসর থাকে, যাই হোক না কেন আপনি কী মিশ্রণ করেছেন।
আনুভূমিক কংক্রিট পৃষ্ঠের ঘর্ষণ প্রতিরোধের জন্য পরীক্ষা পদ্ধতি রয়েছে, এবং স্পেসিফিকেশনগুলিতে সাধারণত ASTM C779 উল্লেখ করা হয়। আপনার প্রকল্পের জন্য এই পরীক্ষাটি আসলে প্রয়োজন কিনা—এটি আলাদা প্রশ্ন। অধিকাংশ পেভিং স্পেসিফিকেশন পণ্যের মানদণ্ডের ওপর ভরসা করে। EN 1338 হলো ইউরোপীয় পণ্য মানদণ্ড যা কংক্রিট পেভিং ব্লকের জন্য প্রযোজ্য এবং এটি প্রয়োজনীয়তা ও পরীক্ষা পদ্ধতিগুলি কভার করে; যদিও মার্কিন যুক্তরাষ্ট্রে ASTM C936 কংক্রিটের সলিড ইন্টারলকিং পেভিং ইউনিটের জন্য প্রযোজ্য।
ধরুন, একটি পেভারের গভীরতা ৬০ মিমি এবং রঙিন পৃষ্ঠ ৬ মিমি। সেই পৃষ্ঠটি ইউনিটটির আয়তনের দশমাংশ। যে রঞ্জক সমগ্র বডির মধ্যে যাওয়ার কথা ছিল, এখন সেটি শুধুমাত্র সেই দশমাংশে যাচ্ছে।
ফলে, প্রতি বর্গমিটারে রঞ্জকের খরচ ঐ অনুপাতে প্রায় কমে যায়—অতিরিক্ত হ্যান্ডলিং, দ্বিতীয় মিক্সার এবং ফেস মিক্সের জন্য সিলো গণনা করার আগে। সঞ্চয়টি পূর্ণ ৯০ শতাংশ নয়, এবং যে-কোনো প্ল্যান্ট যদি আপনাকে পূর্ণ ৯০ শতাংশ সঞ্চয়ের কথা বলে, তবে সেটি নিজস্ব খরচ গণনা করছে না।
এটি হলো লেজারের অন্য পাশ। ফেস মিক্সে সাধারণত বেসের তুলনায় বেশি সিমেন্ট এবং আরও মসৃণ এগ্রিগেট থাকে, কারণ পৃষ্ঠটি ভালো দেখতে হবে। এটাও খরচ বাড়ায়। ছোট অর্ডারে সেটআপের খরচ পিগমেন্ট সঞ্চয়কে সম্পূর্ণ নিষ্প্রভ করে দিতে পারে, যার কারণে কিছু প্লান্ট নির্দিষ্ট অর্ডার আকারের নীচে ফেস মিক্স গ্রহণ করে না।
খরচ প্রতি বর্গমিটারে হিসাব করে উভয় সংখ্যা জানতে অনুরোধ করুন, পিগমেন্টের প্রতি টনে নয়। প্রতি টনের সংখ্যাটি সবসময় লাভজনক মনে হয় এবং আপনাকে কোনো তথ্যই দেয় না।
| আপনি যা তুলনা করছেন | ফেস-মিক্স ইউনিট | ফুল-বডি ইউনিট |
|---|---|---|
| পিগমেন্ট ব্যবহার | শুধুমাত্র ওয়্যার লেয়ারটি রঙিন | প্রতিটি মিলিমিটার রঙিন |
| প্রতি বর্গমিটার খরচ | দীর্ঘ অর্ডারে কম, ছোট অর্ডারে প্রায় সমান | সমতল, দ্বিতীয় সেটআপ নেই |
| চিপ এবং মেরামত | গভীর চিপে ধূসর বেস প্রকাশ পায় | চিপ একই রঙে থাকে |
| কাটা প্রান্ত | কাট করা পৃষ্ঠে একটি রেখা দেখা যায় | কাট করা পৃষ্ঠ সমরূপ |
| ভারী ব্যবহারের পর রঙ | স্তর হারালে বেসে পৌঁছায় | গভীরতার সাথে রঙ অক্ষুণ্ণ থাকে |
| উদ্ভিদের জটিলতা | দুটি মিশ্রণ, দুটি সিলো, আরও কঠোর নিয়ন্ত্রণ | একটি মিশ্রণ, সহজতর ব্যাচ |
| সেরা ম্যাচ | স্ট্যান্ডার্ড পেভিং, পাথ, ড্রাইভওয়ে | প্রিমিয়াম, এক্সপোজড-অ্যাগ্রিগেট, কাট-টু-সাইজ কাজ |
চিপ সারি হলো ক্রেতারা যা অবমূল্যায়ন করে। ফেস-মিক্স পেভারে, যদি ক্ষতি সম্পূর্ণ স্তর জুড়ে হয়, তবে তা ধূসর দাগ হয়ে যায় এবং পিগমেন্ট পেস্ট দিয়ে তা বিশ্বাসযোগ্যভাবে রিটাচ করা সম্ভব হয় না। যদি প্রয়োগের ক্ষেত্রে আঘাতের সম্ভাবনা থাকে, অথবা ইউনিটগুলি সাইটে কাটা হবে প্রান্ত ও বক্ররেখার জন্য, ফুল বডি ব্যবহার করলে একটি বিতর্ক শুরুই হয় না।
প্যালেটের মধ্যে অসম পুরুত্ব। ফেস মিক্সটি হপার বা বেল্ট দ্বারা সরবরাহ করা হয়, এবং যদি ডিস্ট্রিবিউশন বক্সটি সমানভাবে সেট না করা হয়, তবে স্তরটি এক প্রান্তে মোটা হয়ে যায় এবং অন্য প্রান্তে পাতলা হয়ে যায়। কেউ লক্ষ্য করে না, কারণ উপরের পৃষ্ঠটি একই রকম দেখায়।
ইন্টারফেসে দূষণ। বেস মিক্স যদি ছাঁচের দেয়ালে লেগে থাকে, তবে তা ফেসের মধ্যে টানা হতে পারে এবং ধূসর দাগ তৈরি করতে পারে। লাল ইউনিটে এগুলো ময়লা হিসেবে দেখা যায়।
একটি শিফটের মধ্যে পুরুত্বের পরিবর্তন। হপারের মধ্যে ফেস মিক্স বসে যায় এবং চাপা পড়ে, ফলে হপার খালি হওয়ার সাথে সাথে প্রতি একক আয়তন কমে যায়। শিফটের শুরুতে তৈরি করা একটি ইউনিট এবং শেষে তৈরি করা একটি ইউনিটের মধ্যে দৃশ্যমান পার্থক্য থাকতে পারে।
এই সমস্ত কিছু রঙের পাঠে দেখা যায় না। উপরের পৃষ্ঠে স্পেকট্রোফটোমিটার ব্যবহার করলে উভয় ইউনিট মিলে যাওয়ার কথা বলবে, কারণ উভয় পৃষ্ঠই লাল। পার্থক্য হলো অভ্যন্তরে।
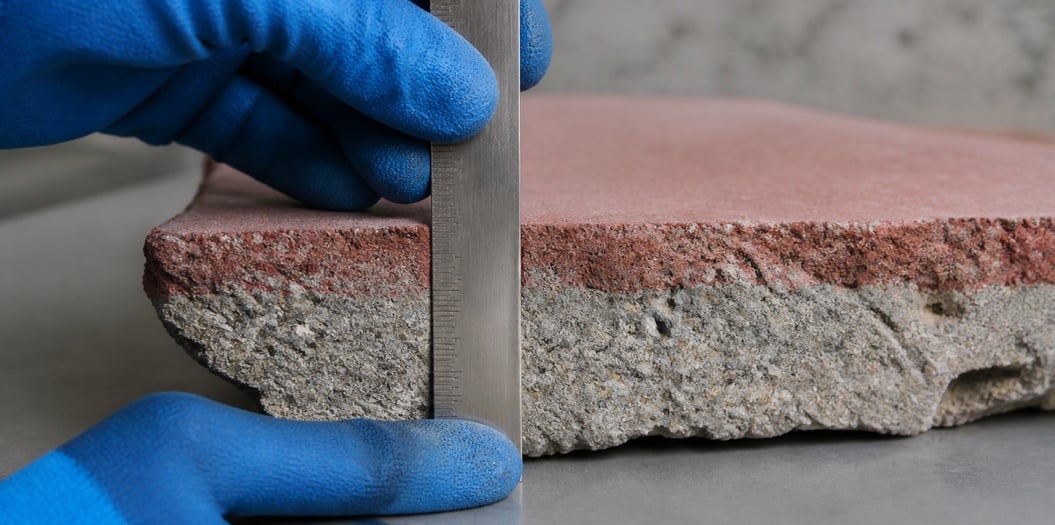
একটি ইউনিট ভাঙুন। কাটবেন না, ভাঙুন। কাটা পৃষ্ঠ পাতলা হয়ে যায় এবং রেখাটি লুকিয়ে ফেলে; ভাঙন সবচেয়ে দুর্বল সমতল বরাবর হয় এবং স্পষ্টভাবে স্তরটি দেখায়।
তারপর ভাঙা প্রান্তের চারপাশে চারটি বিন্দুতে স্টিল রুল দিয়ে স্তরটি পরিমাপ করুন এবং চারটি সংখ্যা লিখে রাখুন। যদি সংখ্যাগুলো ছোট পার্থক্যের চেয়ে বেশি পার্থক্য দেখায়, তবে পৃষ্ঠের দেখাশোনা না করেই বণ্টন অসম হবে।
এই পরীক্ষাটি ডেলিভারির প্রথম এবং শেষ প্যালেটের ইউনিটগুলিতে করুন, শুধুমাত্র ড্রাইভার যে ইউনিটটি আপনাকে হস্তান্তর করেছে তাতে নয়। যদি অনুমোদিত পরীক্ষার ভিত্তিতে আপনার কাছে কোনো সংরক্ষিত মানক থাকে, তবে সেগুলির মধ্যে একটিও ভেঙে ফেলুন এবং তুলনা করুন। অনুমোদিত নমুনা থেকে উৎপাদন চালু হওয়ার পর যদি ফেস পাতলা হয়ে যায়, তবে এটি সরবরাহকারীর সঙ্গে আলোচনার বিষয়, এবং ইউনিটগুলি স্থাপন করার আগেই আপনি এটি জানতে চান।
ছিদ্র গঠন এবং বেস ও ফেসের বন্ধন পদ্ধতির জন্য, শুষ্ক-খাঁটো এবং আর্দ্র-খাঁটো তুলনা দুটি প্রক্রিয়ার কম্প্যাকশনের পার্থক্য এবং ডিলামিনেশন কোথায় শুরু হয় তা ব্যাখ্যা করে।
চারটি লাইন বেশিরভাগ কাজ সম্পন্ন করে।
রং প্রয়োগের পদ্ধতি শব্দে উল্লেখ করুন: সম্পূর্ণ দেহে রং করা, অথবা ফেস মিক্স যার ন্যূনতম পুরুত্ব উল্লেখ করা থাকবে। যখন আপনি পৃষ্ঠের রংয়ের কথা বলছেন, তখন "সম্পূর্ণ রংযুক্ত" বলবেন না।
পুরুত্ব কোথায় পরিমাপ করা হবে এবং কী করার পর—ভাঙা ইউনিটে, চারটি বিন্দুতে, প্রথম ও শেষ প্যালেটে—তা উল্লেখ করুন।
যদি কোনো ইউনিটের পরিমাপ ন্যূনতমের নীচে হয় তবে কী হবে? প্যালেটটি প্রত্যাখ্যান করা হবে, না মূল্য সমন্বয় করে গ্রহণ করা হবে? কোনো পরিণাম ছাড়া ন্যূনতম মান কেবল একটি পরামর্শ।
রংয়ের রেফারেন্সটি উল্লেখ করুন এবং এটি অক্ষুণ্ণ রাখুন। পরীক্ষার সময় সংরক্ষিত প্লেকটিই একমাত্র বস্তু যা আপনাকে মুখের পরিবর্তন প্রমাণ করতে সাহায্য করে। পরীক্ষা প্রোটোকল এই প্লেকের পাশে কী থাকা উচিত তা নির্দিষ্ট করে।
যদি মুখের মিশ্রণের জন্য পিগমেন্টের ডোজ পুনরায় গণনা করা প্রয়োজন হয়, তবে রেডি-মিক্স এবং প্রিকাস্টের জন্য ডোজেজ চিত্রগুলি রঙিন উপাদানের প্রতি ঘন মিটারে উল্লেখ করা হয়, তাই এগুলি সম্পূর্ণ ইউনিটের পরিবর্তে মুখের আয়তনে প্রয়োগ করুন।
হেবেই টিয়ানহুইবাও টেকনোলজি কো., লিমিটেড ২৬ বছর ধরে সিনথেটিক আয়রন অক্সাইড পিগমেন্ট তৈরি করছে, যা লাল, হলুদ, কালো এবং বাদামি গ্রেডের পিগমেন্ট ব্লক ও পেভার প্লান্ট, রেডি-মিক্স প্রোডিউসার, কোটিং এবং প্লাস্টিক নির্মাতাদের কাছে সরবরাহ করে। ফেস-মিক্স কাজটি একটি পিগমেন্ট সংক্রান্ত প্রশ্নের চেয়ে বরং ডোজিং সংক্রান্ত প্রশ্ন, এবং আমাদের প্রযুক্তিগত দল প্রথম প্যালেট ঢালাইয়ের আগে আপনার ব্যাচ প্লান্টের সাথে স্তরের পুরুত্ব এবং ডোজ নিয়ে আলোচনা করবে। ন্যূনতম অর্ডার হলো ১ টন (১,০০০ কেজি)।
যোগাযোগ: [email protected] / +86-13400211655।
 গরম খবর
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN