×
要するに: 舗装ブロックが全体を通して赤色である必要はありません。ほとんどの着色製品は、本体がグレーで表面数ミリメートルだけが着色された構造であり、顔料コストの差は実際には明確です。本稿では、この着色層に必要な厚さ、実際に求められる耐久性、同一パレット内で厚さが異なる理由、および納品時にぜひ行うべき唯一の測定項目について述べます。
パレット上で見た目がまったく同じ2種類の舗装ブロックがあります。一方は全体が赤色、他方は表面数ミリメートルだけが赤色で、その下はグレーです。承認プレートに署名した購入者は、自分がどちらを購入したのかを知らない場合がよくあります。
顔料は、着色コンクリート製品において、乾燥原料の中で圧倒的に高価な成分です。60mm厚の舗装ブロック全体に着色するとなると、下部50mm分の顔料代を支払うことになりますが、その部分は決して目に触れることはありません。
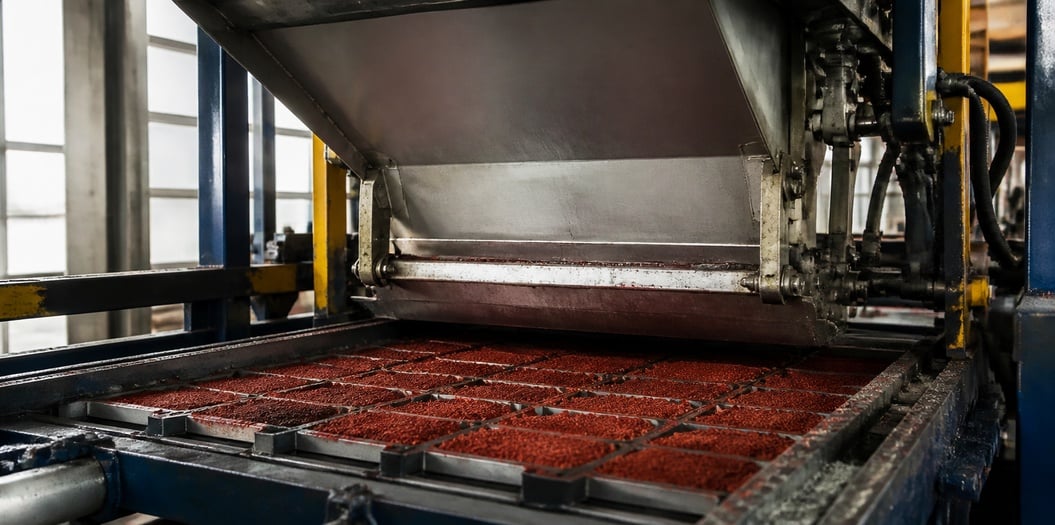
多くの工場では、この工程を分割して行っています。まず機械が型枠に無着色のベースミックス(製品の本体部分)を充填し、その後、振動圧密前に計量された着色フェイスミックス(着色された表面層)を上から載せます。この2層は振動および養生中に一体化し、1つの製品として完成します。これを鋸で切断すると、層の境目が明確に確認できます。
このような方法には何ら不正な点はありません。これは業界標準の手法であり、多くの商業用舗装工事の設計図書にも明記されています。問題となるのは、発注側が「全層着色」を当然と考え、一方で工場側が「表面着色」を前提としている場合で、双方が契約書や仕様書に「表面着色」という言葉を明記しないまま進めてしまうことです。
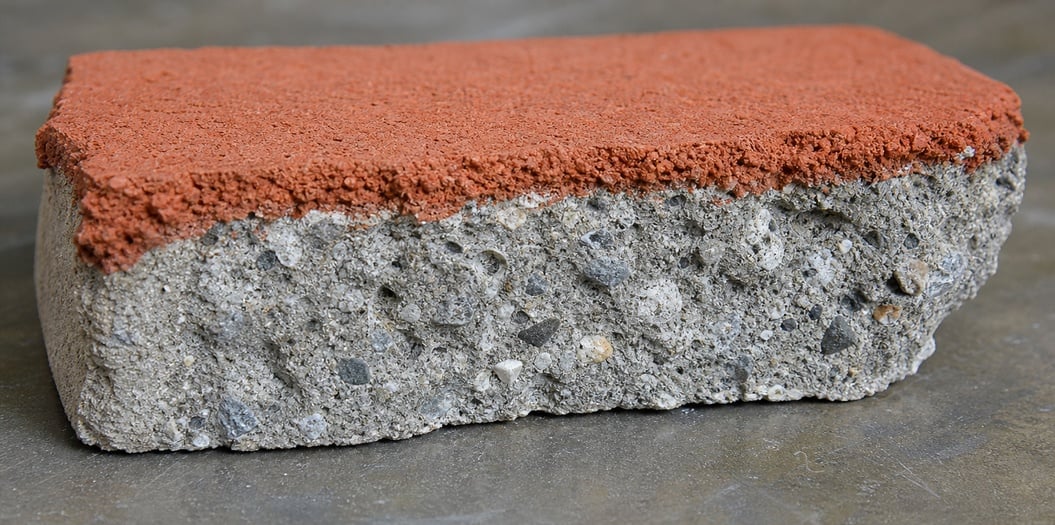
表面層は摩耗面であり、車道ではタイヤによる擦過、砂利、および時折引きずられる物体にさらされます。公共の歩道では歩行者の通行や清掃に耐える必要があります。荷役場では集中荷重や鋼材に耐える必要があります。
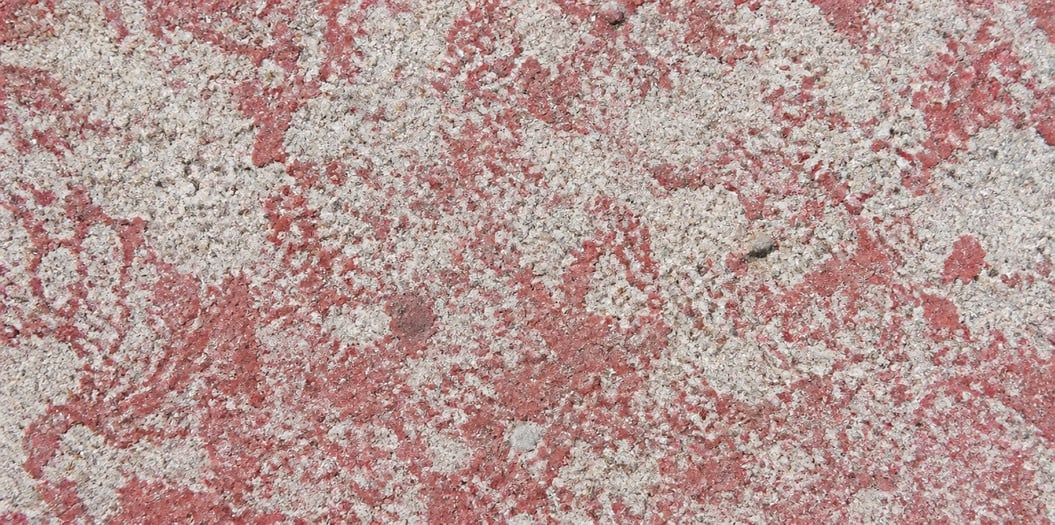
この表面層の寿命を縮める要因は3つあります。1つ目は摩耗(摩擦や砂利による摩耗)で、これは材料を徐々に削り取り、厚さが不十分に指定された層は数年で下地まで達してしまいます。2つ目は凍結融解サイクルによる表面の剥離(小片の剥落)で、これはコンクリート混合時に空気を含ませる処理(硬化後にペースト中に微細な空気泡を保持するよう調整すること)が施されていない場合に生じます。3つ目は、融雪剤として用いられる塩化物系除氷材が、繰り返しの湿潤作用とともに表面のペーストを攻撃することです。このペーストこそが着色成分を保持する部分なのです。
最後の点については特に注意が必要です。着色層のペーストが失われると、その層の色も失われます。なぜなら顔料はこのペーストに結合しているからです。下層の骨材は、どんな配合であれ灰色です。
水平なコンクリート表面の耐摩耗性には試験方法があり、仕様書で一般的に引用されるのはASTM C779です。ただし、ご担当のプロジェクトで実際にこの試験を実施する必要があるかどうかは、別途検討すべき課題です。多くの舗装仕様書では、製品規格に基づく評価を重視しています。欧州におけるコンクリート舗装ブロックの製品規格はEN 1338で、要求事項および試験方法が規定されています。また、米国では固体コンクリートインターロッキング舗装ユニットについてASTM C936が適用されます。
例えば、舗装ブロックの厚さが60 mmで、着色面(表層)の厚さが6 mmの場合、その着色面はブロック全体の体積の10分の1に相当します。つまり、従来ならブロック全体に投入していた顔料が、今やその10分の1の層にのみ投入されることになります。
したがって、表層用混合材の追加取扱い・第2のミキサーの導入・表層用配合材専用シロの設置などの付随コストを考慮する前の段階で、単位面積あたりの顔料コストはおおむねこの比率(90%削減)で低下します。ただし、実際のコスト削減率は90%に満たず、もし工場側が「顔料コストが90%削減」と提示してきた場合、それは自社の付随コストを一切計上していないことを意味します。
こちらはもう一方の勘定です。表面層(フェイスミックス)は、見た目を重視するため、通常、ベース層よりもセメント含有量が多く、骨材もより微細になります。これにもコストがかかります。小ロット生産の場合、セットアップ費用が顔料削減分を完全に相殺してしまうことがあります。そのため、一部の工場では一定数量以下のフェイスミックス注文を受けていないのです。
顔料1トンあたりのコストではなく、平米あたりのコストで両方の数値を確認してください。トン単価は常に有利に見えますが、実際には何も意味しません。
| 比較対象となるもの | フェイスミックス方式 | フルボディ方式 |
|---|---|---|
| 顔料使用量 | 摩耗層のみが着色される | 全厚さ(1mmごと)が着色される |
| 1平方メートルあたりのコスト | 大量生産ではコストが低く、少量生産では両者に差がほとんどない | 平らで、2回目の施工は不要 |
| チップおよび修復 | 深いチップでグレーの下地が露出 | チップの色は変わらない |
| カットエッジ | 切断面に線が見える | 切断面は均一 |
| 激しい摩耗後の色 | 層が完全に消失すると下地に達する | 深さがあっても色が持続 |
| 植物の複雑さ | 2種類の配合、2つのサイロ、より厳密な管理 | 1種類の配合、よりシンプルなバッチ生産 |
| 最適な用途 | 標準的な舗装・歩道・車道用 | 高級仕上げ向け、露出骨材仕様、カットサイズ対応作業 |
チップ層は、購入者が見落としがちな部分です。表面層のみに配合を施したパビングマシンでは、層全体に及ぶ損傷が灰色の傷跡として残り、顔料ペーストによる補修では自然な仕上がりを得られません。現場で衝撃を受ける可能性がある場合、あるいは端部や曲線部のため現場でユニットを切断する場合は、通体色(フルボディ)仕様を選べば、こうした問題を未然に防げます。
パレット全体での厚みの不均一。表面層はホッパーまたはベルトで供給されますが、分配ボックスの設定が不均等だと、片側が厚く、反対側が薄くなってしまいます。しかし、上表面は均一に見えるため、誰も気づきません。
界面における異物混入。型枠壁面に付着した基底層のコンクリートが表面層に巻き込まれ、灰色の筋状の汚れとして現れます。赤色のユニットでは、これは単なる「汚れ」として認識されます。
1シフトにおける厚みのばらつき。ホッパー内の顔料混合物は沈降・圧縮されるため、ホッパーが空になるにつれて単位体積あたりの供給量が減少します。シフト開始時に製造された製品と終了時に製造された製品では、目視で確認できるほどの厚みの差が生じることがあります。
これらの違いは色測定では検出されません。表面に分光光度計を当てても、両製品は「同じ赤色」と判定されます。実際の差異は表面の下層にあります。
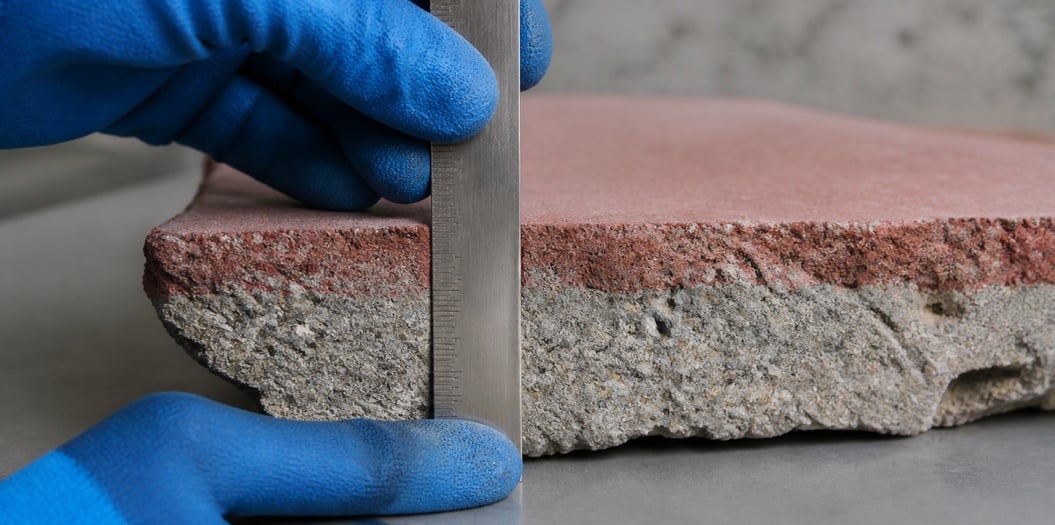
製品を切断するのではなく、割ってください。切断面では塗膜がにじんで層の境界線が見えにくくなりますが、割断面は最も弱い面に沿って進むため、層構造が明瞭に観察できます。
その後、鋼製定規を用いて割断面の周囲4か所で層厚を測定し、得られた4つの数値を記録してください。数値のばらつきがわずかな範囲を超える場合、表面の外観が均一に見えても、層の分布は不均一であると判断されます。
納入されたパレットのうち、最初と最後のパレットからそれぞれ1個ずつ試験を行ってください。運転手が手渡した1個だけでは不十分です。承認済みトライアルで使用した標準サンプルを保管している場合は、それも1個破砕して比較してください。承認済みサンプルと量産品との間に表面層の厚みが減少している場合、これはサプライヤーとの協議が必要な事象であり、製品が現場に搬入される前に把握しておく必要があります。
気孔構造および基材と表面層の接着状態について、 乾式成形と湿式成形の比較 は、両プロセスにおける圧密の違いおよび剥離が発生する箇所について説明しています。
4行の記載で、ほとんどの要件が満たされます。
着色方法を明確に記述してください。「全質量着色」または「表面層混合(最小厚さを明示)」のように、具体的な方法と数値を併記します。「表面のみ着色」の意味で「全体に着色」という表現は避けてください。
厚さの測定位置(例:破砕後の製品、4点測定)および測定対象(例:最初と最後のパレット)を明記してください。
測定値が最小厚さを下回った場合の措置を明記してください。該当パレットを拒否するのか、価格調整の上で受入れるのかを定めてください。何の措置も定めない「最低厚さ」は単なる提案にすぎません。
色の基準を明記し、そのまま保持してください。試験時に設置されたプレートのみが、表面層の色が変化したことを証明する唯一の根拠となります。この 試験手順書 には、そのプレートの隣に何を配置すべきかが定められています。
表面層の色調調整に必要な顔料の添加量を再計算する必要がある場合、 既製混合材および予備成型材向けの添加量基準値 は、着色された材料1立方メートルあたりの数値で示されていますので、全体の構造体ではなく、表面層の体積に対して適用してください。
河北天匯宝科技有限公司は、26年にわたり合成酸化鉄顔料を製造しており、赤・黄・黒・茶の各色調をブロック・舗装用コンクリートブロック工場、既製混合コンクリートメーカー、塗料・プラスチックメーカーへ供給しています。表面層への顔料添加作業は、顔料そのものよりもむしろ添加量の設定が重要です。当社の技術チームは、初回のパレット成形前に、お客様のバッチプラントと連携して、表面層の厚さおよび顔料添加量について詳細に検討いたします。最小発注単位は1トン(1,000 kg)です。
お問い合わせ先:[email protected] / +86-13400211655
 最新ニュース
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN