En resumen: Una planta de adoquines y una planta de hormigón preparado pueden comprar la misma paleta de óxido de hierro y aun así obtener dos colores distintos con la misma dosificación. Las unidades prensadas en seco salen de la prensa en cuestión de segundos. El hormigón vertido en húmedo se vierte y se deja fraguar en el molde. Evalúe el pigmento teniendo en cuenta el proceso que lo moldea; mantenga la dosificación para la mezcla superficial separada del razonamiento aplicado a la mezcla integral, y apruebe el color sobre una placa fabricada en su propia prensa.
Dos plantas piden rojo del mismo lote. Una fabrica adoquines en una prensa vibratoria; la otra vierte losas en moldes de acero. Ambas dosifican según el peso del cemento y ambas anotan el mismo número en la tarjeta de dosificación. Al cabo de un mes, una llama diciendo que el color quedó claro y la otra afirma que se oscureció.
Nada falló con el pigmento.
En una línea de colado en seco (mezcla sin asentamiento, prensada y desmoldada sobre una paleta de acero pocos segundos después de su llenado), el pigmento entra en contacto con muy poca agua y mucha presión. En una línea de colado en húmedo (una mezcla vertible que se vierte en moldes o encofrados y se deja fraguar antes del desmoldado), entra en contacto con mucha agua y casi ninguna presión hasta que entran en acción los vibradores.
El mismo polvo. Dos entornos distintos.
La función real del pigmento no cambia: debe distribuirse de forma uniforme a lo largo de la pasta de cemento y permanecer allí. Lo que sí cambia es la cantidad de pasta que llega a la superficie de la unidad terminada y la densidad final de dicha superficie. Allí es donde se define el color, y lo define la máquina antes de que el pigmento tenga siquiera oportunidad de intervenir.
La mezcla de colado en seco está húmeda, no fluida. Contiene justamente la cantidad de agua necesaria para que la prensa realice su trabajo, lo que implica muy poca exudación, muy poca segregación y una cara que se cierra bajo la compactación. El color se percibe intenso porque se observa una capa superficial densa y rica en pasta.
La colada húmeda contiene mucha más agua. Parte de ella asciende. Al llegar a la superficie superior, eleva allí la relación local agua-cemento, y una relación más alta en la superficie significa una capa más porosa y más clara una vez que la unidad se seca. La misma carga de pigmento ahora se percibe más clara y ligeramente mate.
El agua es la variable que nadie anota en la tarjeta de dosificación.
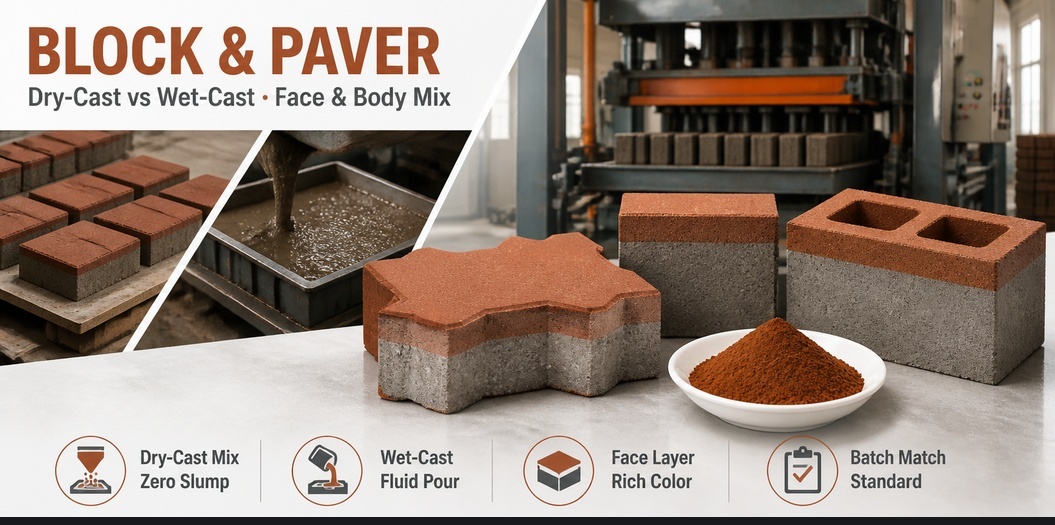
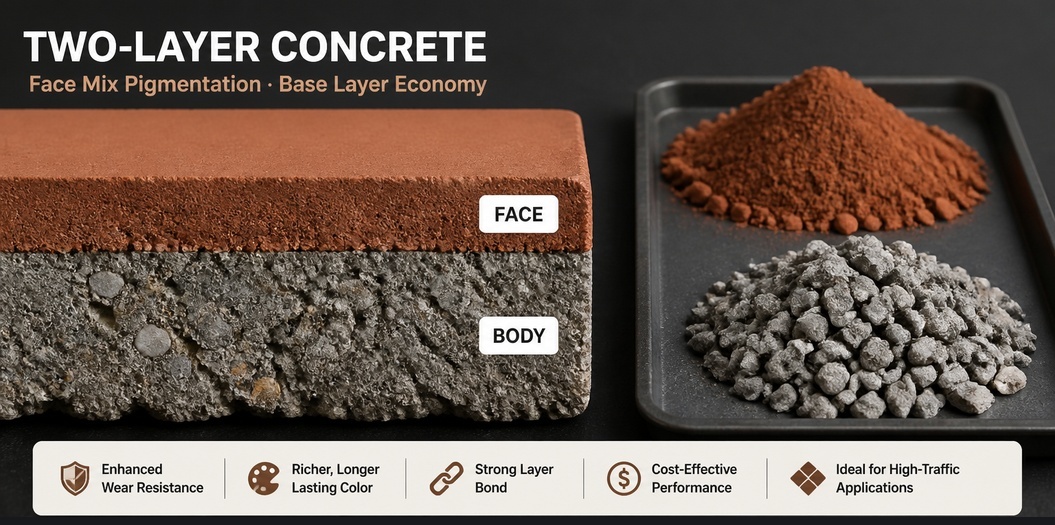
La mayoría de las líneas de bloques y adoquines trabajan con dos capas. La mezcla de cara (la capa fina y rica en cemento que aporta el color) se sitúa encima de la mezcla de cuerpo (la capa gris de soporte que otorga resistencia a la unidad). Solo la mezcla de cara contiene pigmento. La mezcla de cuerpo suele ser gris lisa y siempre resulta más económica.
Esto complica más a menudo los cálculos de costos que la química. Una capa frontal puede representar solo una pequeña fracción de la masa total de la unidad, por lo que la dosis de pigmento por tonelada de mezcla frontal es varias veces mayor que la cifra por tonelada de producto terminado. Si el proveedor cotiza un precio por tonelada de pigmento frente a un costo por tonelada de producto, y la planta dosifica por tonelada de mezcla frontal, ambas cifras nunca coincidirán. Alguien concluye que el pigmento es caro. No lo es. El error está en la aritmética.
Las mezclas frontales también suelen usar áridos más finos y un contenido distinto de cemento que la masa principal. Áridos más finos significan mayor superficie disponible que compite por la misma cantidad de pigmento, por lo que el color se percibe más tenue de lo que sugiere la dosis.
Cuánto pigmento se incorpora a un metro cúbico de hormigón es una pregunta distinta, y se trata en dosificación de pigmentos de óxido de hierro para hormigón . Lo relevante aquí es que la cifra debe expresarse por tonelada de mezcla frontal, no por tonelada de unidad terminada.
Dos prensas que funcionan con una fórmula idéntica de mezcla superficial no producirán un color idéntico. El tiempo de vibración, la presión y la humedad desplazan la pasta, y la superficie resultante registra dichos parámetros.
Una vibración excesiva provoca el desbordamiento de la pasta hacia la superficie: una superficie rica, oscura y vítrea que puede agrietarse posteriormente. Una vibración insuficiente mantiene la superficie abierta: pálida, polvorienta y propensa a mostrar marcas por manipulación. Ambos son problemas derivados de la prensa, pero suelen registrarse erróneamente como quejas sobre los pigmentos.
Cuando llega una queja acompañada de una foto tomada con teléfono móvil, las preguntas útiles son las más rutinarias: ¿qué prensa se usó?, ¿qué paleta?, ¿cuánto tiempo permaneció la mezcla en la tolva antes de ser prensada? Una mezcla que ha estado reposando durante una hora ya no es la misma mezcla.
| Qué cambios | Fundición en seco (bloque, adoquín) | Fundición en húmedo (losa, prefabricado, colado in situ) |
|---|---|---|
| Consistencia de la mezcla | húmeda, sin asentamiento | vertible, fraguado controlado por asentamiento |
| Modelado | prensada y vibrada, desmoldada inmediatamente | fundido, vibrado, desmoldado tras el fraguado |
| Exudación de agua | muy poco | significativa, aumenta la relación agua-cemento en la parte superior |
| Donde se ubica el color | capa superficial densa | pasta superficial, más clara y menos uniforme |
| Queja habitual sobre el color | desviación en la dosificación de la mezcla superficial, ajustes de la prensa | variación del agua, curado, eflorescencia superficial |
| Muestra de aprobación óptima | placa prensada en la prensa de producción | cubo o placa fundido a partir de la mezcla de producción |
| Especificación adicional para añadir | residuo en malla, humedad | materia soluble en agua, registro de curado |
La floración blanca en una unidad coloreada es un problema de sales. Las sales provienen del cemento, de la arena, del agua de mezcla y, a veces, del suelo sobre el que se apilan las unidades. El óxido de hierro no las aporta. Las causas y las medidas correctoras se exponen en eflorescencia en el hormigón coloreado .
Lo que hace el pigmento es determinar con qué intensidad se percibe la floración. Un depósito blanco sobre una cara oscura parece un defecto. Sobre una cara beis o terracota, ese mismo depósito se interpreta como envejecimiento natural. Si su mercado es implacable con la floración, eso constituye un argumento a favor del color de la cara que elija y un argumento para exigir una cifra más ajustada de materia soluble en agua en la orden de compra.
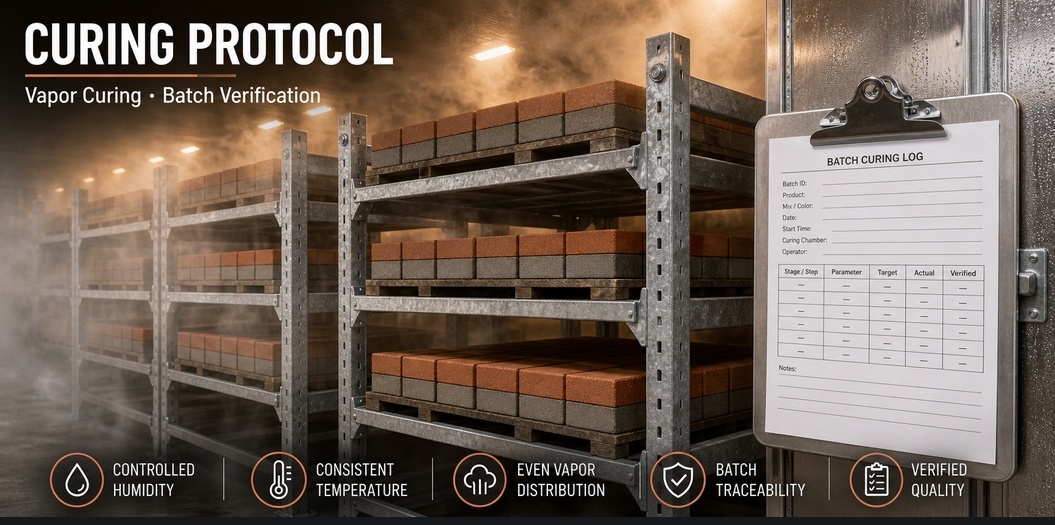
Las unidades de vertido en seco suelen curarse en una cámara con vapor o neblina, a una temperatura controlada por la planta. Las de vertido en húmedo pueden curarse en el molde, bajo láminas plásticas o al aire libre. Ambas pueden presentar eflorescencia. Solo la cámara ofrece un parámetro que se puede ajustar.
Una única cifra de pureza no constituye una especificación. Estas son las líneas que realmente determinan si dos lotes se comportan igual en su línea.
Si aún se discute la propia cifra de tolerancia, establecer una tolerancia ΔE explica paso a paso cómo elegir una que pueda defenderse.
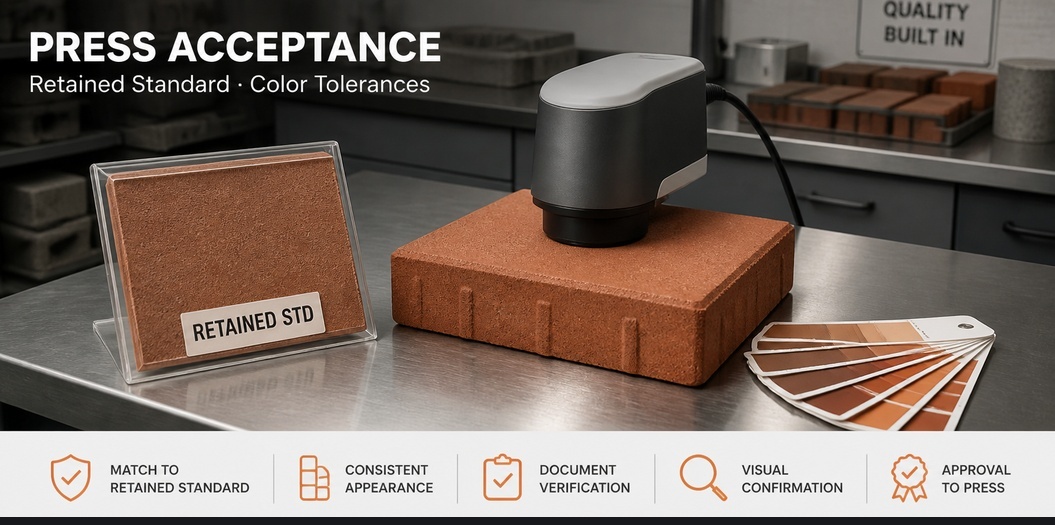
Las placas de laboratorio son útiles para evaluar preliminarmente a un proveedor. No constituyen una aprobación. La aprobación se lleva a cabo en su máquina, con su mezcla y su curado.
Esta es la versión para el lado de la prensa del nuevo protocolo de ensayo de lote , acortado para que una planta de bloques lo pueda ejecutar en un solo turno.
Nada de esto es complicado, y casi nada aparece en una hoja de datos. Depende de su prensa, su arena y su cámara de curado. Un proveedor que haya visitado suficientes plantas se lo dirá desde el principio, en lugar de ofrecerle una tabla de dosificación.
Hebei Tianhuibao Technology Co., Ltd. lleva 26 años fabricando pigmentos sintéticos de óxido de hierro, incluidos rojo (Fe2O3), amarillo (α-FeOOH, un óxido de hierro hidratado), negro (Fe3O4), marrón y tonos compuestos verde y azul para hormigón, recubrimientos, plásticos y cerámica. El pedido mínimo es de 1 tonelada (1.000 kg). Suministramos el estándar conservado, la identificación por lote y los datos de ensayo que realmente requiere una aprobación de mezcla cara a cara, y le indicaremos cuándo un problema de color reside en su prensa y no en nuestro saco.
Envíe un correo electrónico a [email protected] o llame al +86-13400211655 para iniciar una prueba con su propia mezcla cara a cara.
 Noticias destacadas
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN