×

En résumé : Une dalle n’a pas besoin d’être rouge sur toute son épaisseur. La plupart des dalles colorées présentent un corps gris avec une fine face colorée, et la différence de coût liée au pigment est réelle. Cet article explique l’épaisseur requise pour cette couche, les sollicitations réelles auxquelles elle est soumise, pourquoi cette épaisseur varie d’une dalle à l’autre sur une même palette, et la seule mesure utile à effectuer avant d’accepter une livraison.
Deux dalles semblent identiques sur la palette. L’une est rouge sur toute son épaisseur. L’autre est rouge sur les premiers millimètres seulement, puis grise en dessous. L’acheteur qui a signé la plaque d’approbation ne sait souvent pas laquelle il a achetée.
Le pigment est, de loin, l’ingrédient sec le plus coûteux dans une unité de béton coloré.
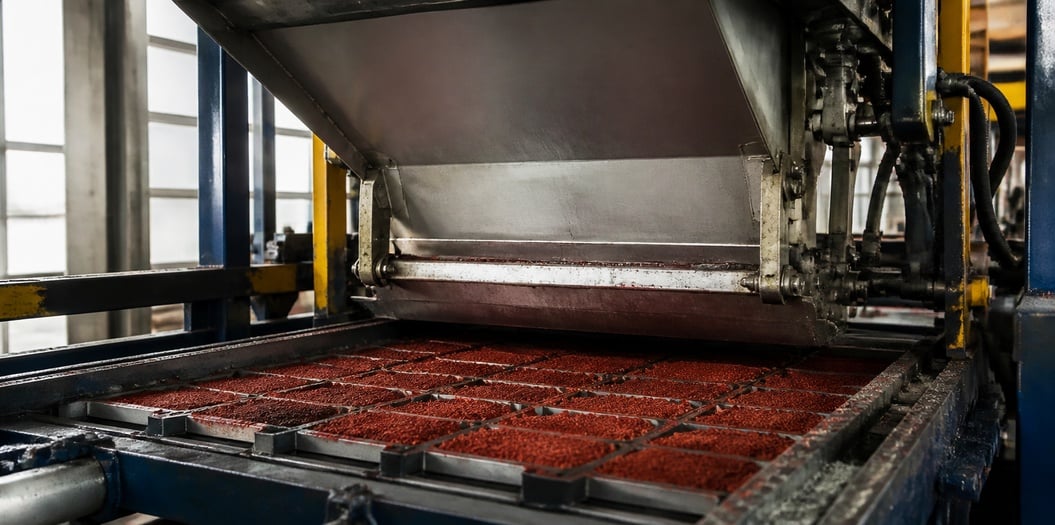
De nombreuses usines divisent ainsi la fabrication : la machine remplit le moule avec un mélange de base (la partie non colorée de l’unité), dépourvu de pigment, puis dépose une couche mesurée de mélange de surface coloré (la couche supérieure pigmentée) avant le compactage. Les deux couches s’associent pendant la vibration et le durcissement pour former une seule unité. Découpez-la à la scie, et vous verrez la ligne de séparation.
Rien là-dedans n’est malhonnête. Il s’agit d’une pratique courante, clairement indiquée sur les plans de nombreux aménagements commerciaux. Le problème surgit lorsque l’acheteur suppose une coloration intégrale, que l’usine applique un mélange de surface, et que personne ne précise ce choix par écrit.
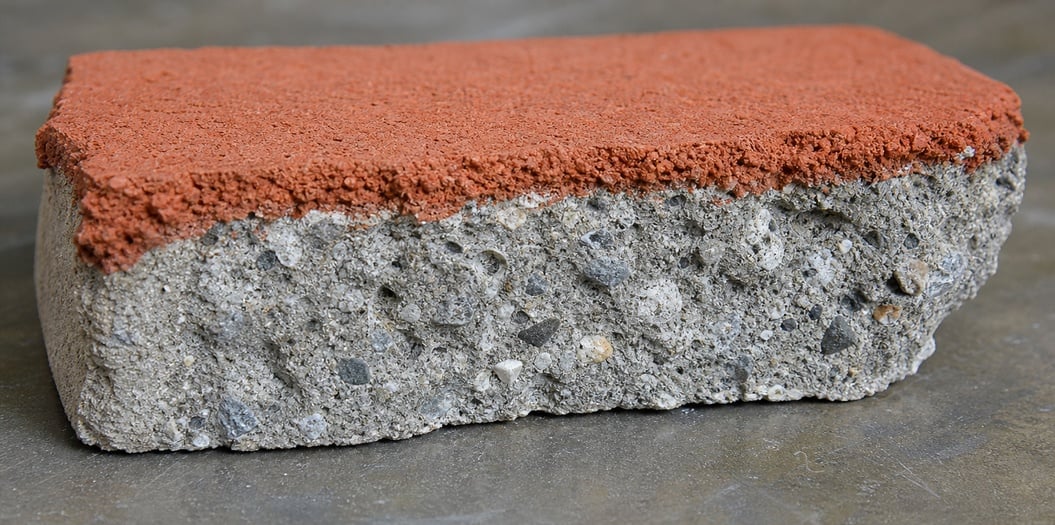
La couche superficielle constitue la surface d’usure. Sur une allée, elle subit le frottement des pneus, les particules abrasives et, occasionnellement, des objets traînés. Sur un trottoir public, elle supporte le passage piétonnier et les opérations de nettoyage. Sur une aire de chargement, elle résiste aux charges ponctuelles et au contact avec l’acier.
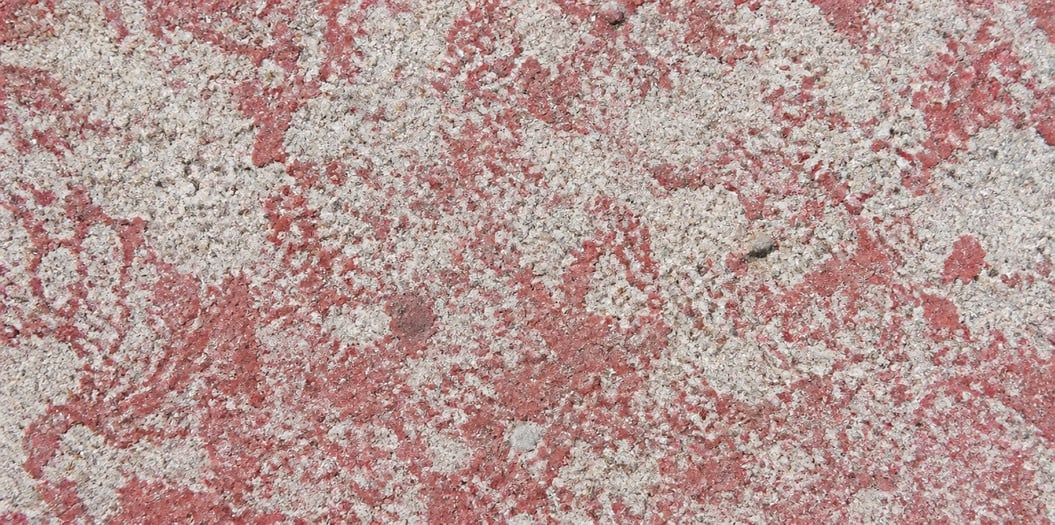
Trois facteurs réduisent sa durée de vie. L’abrasion (usure par frottement et action des particules abrasives) élimine progressivement du matériau ; si cette couche est spécifiée trop mince, la base apparaît en quelques années. Les cycles gel-dégel à la surface peuvent provoquer des écaillages (détachement de petits fragments) si le béton n’est pas entraîné d’air (c’est-à-dire dosé de façon à conserver de minuscules bulles d’air dans la pâte après prise). Enfin, les sels de déneigement, associés à des mouillages répétés, attaquent la pâte en surface — précisément là où se trouve la couleur.
Ce dernier point mérite une pause. Une couche colorée qui perd sa pâte perd également sa couleur, car le pigment est lié à cette pâte. L’agrégat sous-jacent reste gris, quelle que soit la teinte appliquée.
La résistance à l'abrasion des surfaces horizontales en béton fait l'objet de méthodes d'essai, et la norme ASTM C779 est généralement celle citée dans les spécifications. Que votre projet nécessite ou non réellement cet essai relève d'une question distincte. La plupart des spécifications pour dallages s'appuient plutôt sur la norme relative au produit. La norme européenne EN 1338 concerne les dalles de pavage en béton et définit les exigences ainsi que les méthodes d'essai ; aux États-Unis, la norme ASTM C936 couvre les dalles de pavage interlockées en béton massif.
Supposons qu’une dalle de pavage ait une épaisseur de 60 mm et qu’une face colorée de 6 mm soit prévue. Cette face représente un dixième du volume total de l’élément. Le pigment qui aurait été incorporé dans l’ensemble du corps est désormais concentré dans ce dixième.
Ainsi, le coût du pigment par mètre carré diminue approximativement selon ce rapport, avant même de prendre en compte la manutention supplémentaire, le deuxième malaxeur et le silo dédié au mélange de surface. L’économie réalisée n’est pas de 90 % intégrale, et tout fabricant vous proposant une économie de 90 % ne tient pas compte de ses propres coûts.
Voici l’autre côté du bilan. Le mélange de surface contient généralement plus de ciment et des granulats plus fins que la base, car la surface doit être esthétique. Cela coûte également de l’argent. Sur une petite série, les frais de mise en place peuvent annuler entièrement les économies réalisées sur le pigment, ce qui explique pourquoi certaines usines refusent d’utiliser un mélange de surface en dessous d’une certaine taille de commande.
Demandez les deux coûts exprimés par mètre carré, et non par tonne de pigment. Le coût par tonne donne toujours l’impression d’un avantage, mais ne fournit aucune information utile.
| Ce que vous comparez | Unité à mélange de surface | Unité à masse pleine |
|---|---|---|
| Consommation de pigment | Seule la couche d’usure est colorée | Chaque millimètre est coloré |
| Coût par mètre carré | Inférieur sur les grandes séries, proche sur les petites séries | Plat, pas de deuxième installation |
| Écaillage et réparation | Un écaillage profond expose la base grise | L’écaillage conserve la même couleur |
| Bords découpés | La face coupée présente une ligne | La face coupée est uniforme |
| Couleur après une usure importante | Atteint la base lorsque la couche a disparu | La couleur persiste en profondeur |
| Complexité végétale | Deux mélanges, deux silos, un contrôle plus rigoureux | Un seul mélange, une fabrication de lot plus simple |
| Meilleure adéquation | Pose standard : allées, chemins, aires de stationnement | Gamme haut de gamme : béton à granulats exposés, découpé sur mesure |
La rangée de gravillons est celle que les acheteurs sous-estiment le plus. Sur une machine à poser à couche superficielle, tout dommage traversant la couche laisse une cicatrice grise impossible à retoucher de façon convaincante à l’aide d’une pâte pigmentaire. Si l’application est soumise à des chocs ou si les éléments doivent être découpés sur site pour les bords et les courbes, la composition intégrale élimine d’emblée ce sujet de discussion.
Épaisseur inégale sur une palette entière. La couche superficielle est délivrée par une trémie ou un tapis roulant ; si la boîte de répartition n’est pas réglée uniformément, la couche devient épaisse à une extrémité et fine à l’autre. Personne ne s’en rend compte, car la surface supérieure paraît identique.
Contamination à l’interface. Le mélange de base resté accroché à la paroi du moule peut être entraîné vers la surface, provoquant des stries grises. Sur un élément rouge, elles donnent l’impression de saleté.
Dérive de l’épaisseur sur un poste de travail. Le mélange de matière dans la trémie se tasse et se compacte, ce qui réduit le volume délivré par unité à mesure que la trémie se vide. Une unité fabriquée au début du poste et une autre fabriquée à la fin peuvent différer d’une marge visible.
Aucun de ces phénomènes n’apparaît sur une mesure de couleur. Un spectrophotomètre appliqué sur la surface supérieure indiquera que les deux unités correspondent, car leurs deux surfaces sont rouges. La différence se situe en dessous.
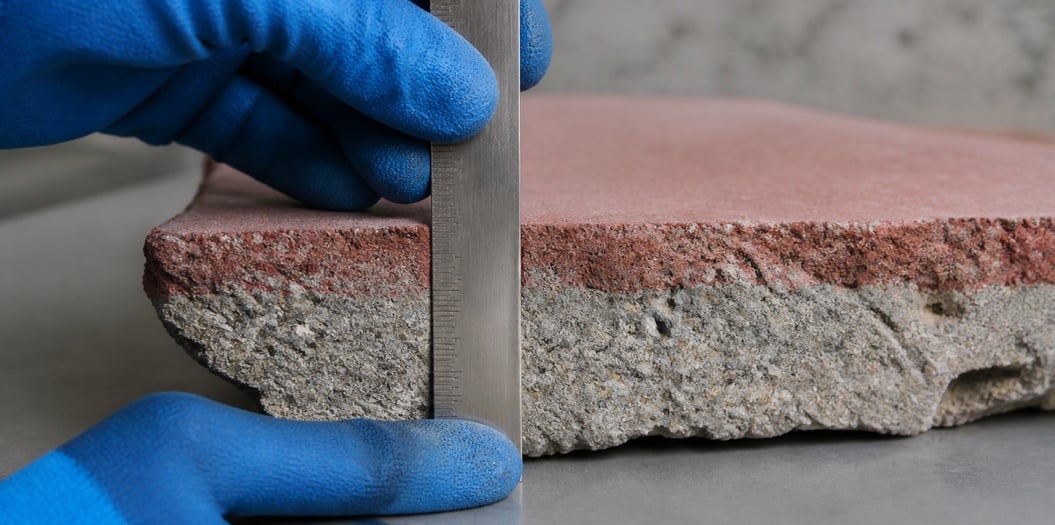
Cassez une unité. Pas la couper, la casser. Une coupe écrase la face et masque la ligne ; une cassure suit le plan le plus faible et met clairement en évidence la couche.
Ensuite, mesurez l’épaisseur de la couche en quatre points répartis autour du bord cassé à l’aide d’une règle métallique, puis notez les quatre valeurs. Si elles diffèrent de plus qu’une petite marge, la distribution est inégale, quelle que soit l’apparence de la surface.
Effectuez cette opération sur les unités provenant de la première palette et de la dernière palette d’une livraison, et non uniquement sur celle que le chauffeur vous remet. Si vous conservez un échantillon standard issu de l’essai approuvé, cassez également l’un de ces échantillons et procédez à une comparaison. Un parement qui s’est aminci entre l’échantillon approuvé et la série de production justifie une discussion avec le fournisseur, et vous souhaitez la mener avant que les unités ne soient posées.
Pour la structure des pores et pour la façon dont la base et le parement adhèrent, la comparaison entre coulage à sec et coulage humide explique comment les deux procédés diffèrent en matière de compactage et à quel endroit commence la délamination.
Quatre lignes accomplissent la majeure partie du travail.
Précisez par écrit la méthode de coloration : masse entière, ou parement dosé avec une épaisseur minimale indiquée. Évitez l’expression « coloré dans toute sa masse » lorsque vous désignez uniquement la surface.
Indiquez où l’épaisseur est mesurée, et après quoi : sur une unité cassée, en quatre points, sur la première et la dernière palette.
Précisez la conséquence d’une mesure inférieure à l’épaisseur minimale : refus de la palette, ou acceptation moyennant une révision du prix ? Une épaisseur minimale sans conséquence définie n’est qu’une simple suggestion.
Indiquez la référence de couleur et conservez-la. La plaque conservée à partir de l’essai est le seul élément qui vous permet de prouver que la face a changé. Le protocole d’essai précise ce qui doit être placé à côté de cette plaque.
Si la dose de pigment est ce que vous devez recalculer pour un mélange de face, les chiffres de dosage pour les mélanges prêts à l’emploi et les éléments préfabriqués sont indiqués par mètre cube de matériau coloré ; appliquez-les donc au volume de la face, et non à l’ensemble de l’unité.
Hebei Tianhuibao Technology Co., Ltd. fabrique des pigments synthétiques d’oxyde de fer depuis 26 ans, fournissant des teintes rouges, jaunes, noires et brunes aux usines de blocs et de dalles, aux producteurs de béton prêt à l’emploi, ainsi qu’aux fabricants de revêtements et de plastiques. Les travaux en mélange de face relèvent davantage d’une question de dosage que d’une question de pigment, et notre équipe technique étudiera avec votre centrale à béton l’épaisseur de la couche et la dose avant le premier palettage. La commande minimale est de 1 tonne (1 000 kg).
Contact : [email protected] / +86-13400211655.
 Actualités chaudes
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN