Kort sagt: En stensblok behøver ikke at være rød hele vejen igennem. De fleste farvede enheder har en grå kerne med et tyndt farvet overfladelag, og forskellen i pigmentomkostning er reel. Denne artikel beskriver, hvor tykt dette lag skal være, hvad det rent faktisk skal klare, hvorfor tykkelsen varierer på én enkelt palle og den ene måling, der er værd at foretage, inden man accepterer en levering.
To stensblokke ser identiske ud på palen. Den ene er rød hele vejen igennem. Den anden er rød de første millimeter og grå derunder. Køberen, der underskrev godkendelsespladen, ved ofte ikke, hvilken af dem han har købt.
Pigment er den dyreste tørre ingrediens i en farvet betonstensenhed – og med stor afstand. At farve hele kroppen af en 60 mm stenskive betyder, at man betaler for farve i de nederste 50 mm, hvor ingen nogensinde vil se den.
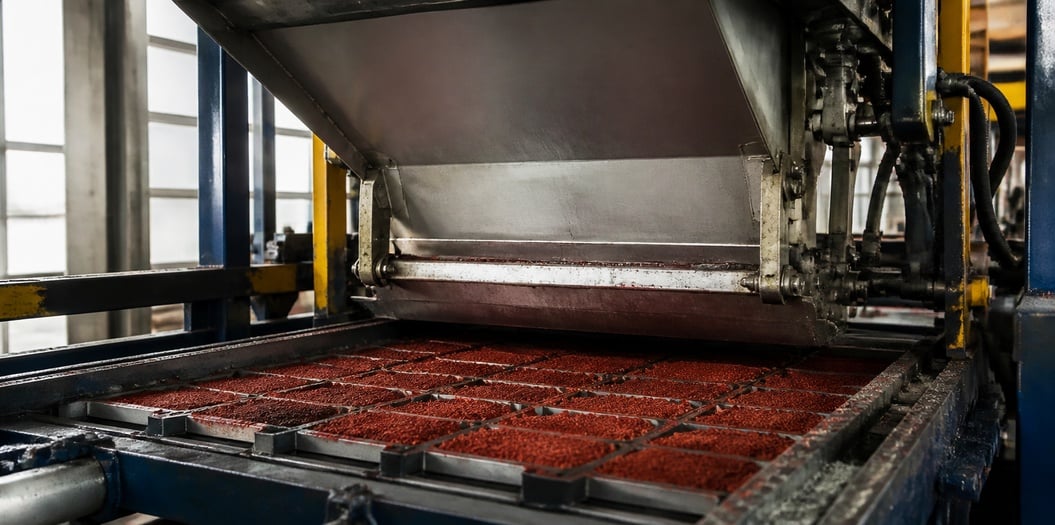
Så mange fabrikker opdeler processen. Maskinen fylder formen med en basisblanding (den ufarvede krop af enheden), som ikke indeholder pigment, og leverer derefter et målt lag af farvet overfladeblanding (det pigmentede øverste lag) ovenpå, inden der foretages komprimering. De to lag binder sig sammen under vibration og herding til én enhed. Skær den med en sav, og du kan se grænsen.
Der er intet upålideligt ved dette. Det er almindelig praksis, og det fremgår af tegningerne til mange kommercielle belægningsprojekter. Problemet opstår, når køberen antager fuldkropsfarvning, mens fabrikken antager overfladeblanding – og ingen skriver ordet ned.
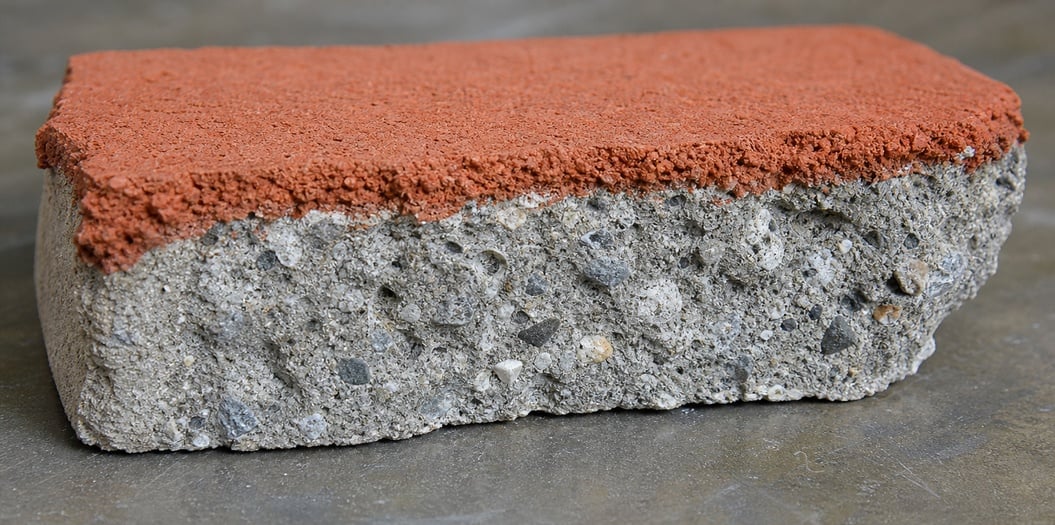
Den øverste lag er en slidflade. På en indkørsel udsættes den for dækspor, snavs og lejlighedsvis trukne genstande. På en offentlig gangsti udsættes den for fodgængertrafik og rengøring. På en lasteplads udsættes den for punktbelastninger og stål.
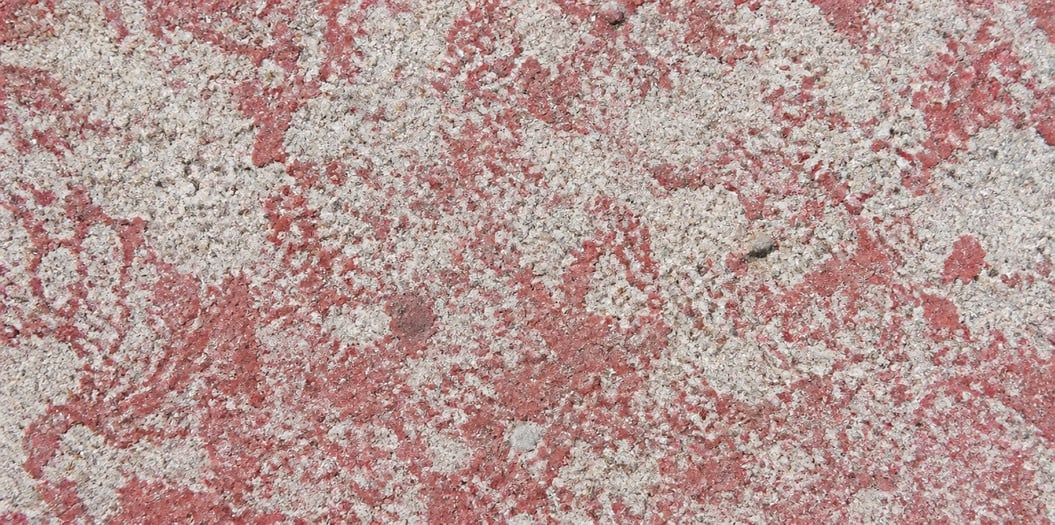
Tre ting forkorter dens levetid. Slid (slid ved gnidning og snavs) fjerner materiale langsomt, og et for tyndt specificeret lag når underlaget på få år. Frosts- og tø-kredsløb ved overfladen kan forårsage spalling (afskalling af små stykker), hvis blandingen ikke er luftindholdende (doseret således, at cementpastaen indeholder små luftbobler efter herding). Og isfritagelsessalt sammen med gentagne fugtperioder angriber cementpastaen ved overfladen, hvilket er hvor farven befinder sig.
Den sidste faktor kræver en pause. Et farvet lag, der mister sin cementpasta, mister også sin farve, fordi pigmentet er bundet i denne pasta. Det tilgrundenliggende ballastmateriale er gråt, uanset hvilken dosering man har anvendt.
Slidmodstand for vandrette betonoverflader har testmetoder, og ASTM C779 er den, der normalt nævnes i specifikationer. Om dit projekt faktisk kræver testen, er et særskilt spørgsmål. De fleste belægningspecifikationer bygger i stedet på produktstandarderne. EN 1338 er den europæiske produktstandard for betonpavesten og dækker kravene og testmetoderne, mens ASTM C936 dækker massive betoninterlocking-belægningsenheder i USA.
Antag, at en pavesten er 60 mm dyb, og den farvede overflade er 6 mm tyk. Denne overflade udgør en tiendedel af enhedens volumen. Pigmentet, der ellers ville være gået ind i hele kroppen, går nu kun ind i denne tiendedel.
Så falder pigmentomkostningerne pr. kvadratmeter med cirka denne andel, før man tager ekstra håndtering, den anden blander og siloen til overflademixen i betragtning. Besparelsen er ikke de fulde 90 procent, og enhver fabrik, der citerer dig de fulde 90 procent, tager ikke sine egne omkostninger i betragtning.
Her er den anden side af regnskabet. Ansigtssammensætning kører normalt med et rigere cementindhold og en finere tilslag end bunden, fordi overfladen skal se godt ud. Det koster også penge. Ved små serier kan opsætningsomkostningerne helt opbruge besparelsen på pigment, hvilket er grunden til, at nogle fabrikker nægter at producere ansigtssammensætning ved ordrer under en bestemt størrelse.
Kræv begge tal som omkostning pr. kvadratmeter, ikke som omkostning pr. ton pigment. Tallet pr. ton ser altid ud til at være en fordel og fortæller dig intet.
| Hvad du sammenligner | Ansigtssammensætningsenhed | Fuldmasseenhed |
|---|---|---|
| Pigmentforbrug | Kun slidlaget er farvet | Hver millimeter er farvet |
| Omkostning pr. kvadratmeter | Lavere ved lange serier, tæt på ved korte serier | Flad, ingen anden opsætning |
| Skrap og reparer | En dyb skrapning afslører grå bund | Skrapningen beholder samme farve |
| Kantede kanter | Skåret flade viser en linje | Skåret flade er ensartet |
| Farve efter intens slitage | Når laget er væk, når man til bunden | Farven vedbliver med dybden |
| Plantes kompleksitet | To blanding, to siloer, strengere kontrol | Én blanding, enklere parti |
| Bedste løsning | Standardbelægning, stier, indkørsler | Premium, eksponerede tilslag, skåret-til-størrelse arbejde |
Kornrækken er den, køberne undervurderer. På en face-mix-læggemaskine er skade, der går igennem laget, en grå ar, og den kan ikke rettes op på en overbevisende måde med pigmentpasta. Hvis anvendelsen udsættes for stød, eller hvis enhederne skæres til på stedet til kanter og kurver, fjerner fuld krop en diskussion, før den overhovedet begynder.
Ujævn tykkelse på en palle. Face-mixen leveres via en beholder eller et bånd, og hvis fordelingsboksen ikke er justeret jævnt, bliver laget tykkere i den ene ende og tyndere i den anden. Ingen bemærker det, fordi overfladen ser ens ud.
Forurening ved grænsen. Base-mix, der sidder fast på formens væg, kan trækkes op i face-mixen og efterlade grå striber. På en rød enhed fremstår de som snavs.
Tykkelsesdrift over en skift. Blandingen i beholderen sætter sig og komprimeres, så den leverede mængde pr. enhed falder, når beholderen tømmes. En enhed fremstillet i begyndelsen af skiften og en fremstillet ved skiftens afslutning kan adskille sig med en synlig margen.
Ingen af disse vises på en farveanalyse. Et spektrofotometer på overfladen vil angive, at begge enheder matcher, fordi begge overflader er røde. Forskellen ligger under overfladen.
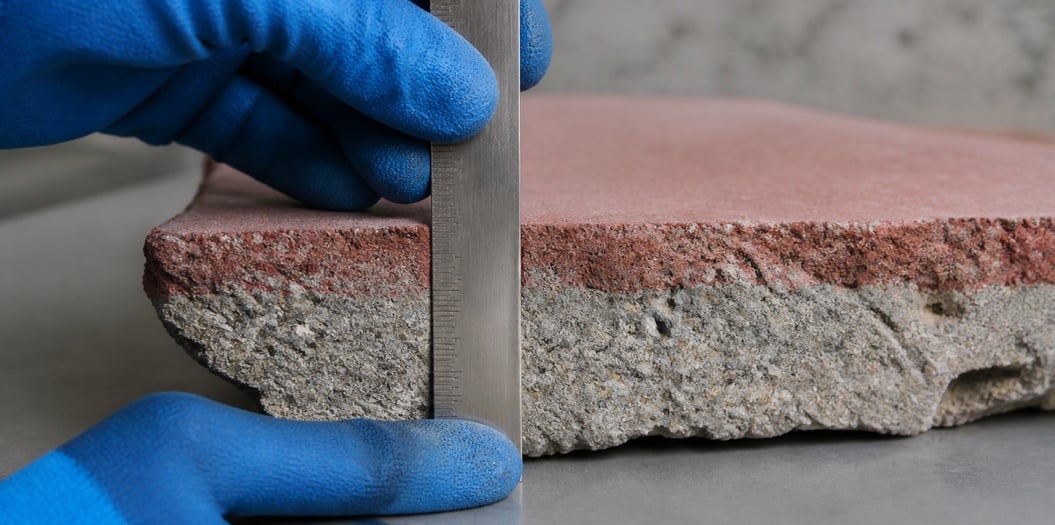
Bræk en enhed. Ikke skær den, men bræk den. En skåret kant smører og skjuler linjen; en brudt kant følger den svageste plan og viser laget tydeligt.
Mål derefter laget på fire punkter rundt om den brudte kant med en stållinjal, og notér de fire tal. Hvis de afviger mere end med en lille margen, er fordelingen ujævn – uanset hvordan overfladen ser ud.
Udfør denne procedure på enheder fra den første og den sidste palle i en levering, ikke kun på den, som chaufføren rækker dig. Hvis du har en opbevaret standard fra den godkendte prøveproduktion, knæk også én af disse og sammenlign. En frontside, der er blevet tyndere fra den godkendte prøve til serienproduktionen, kræver en samtale med leverandøren – og du vil have den, inden enhederne bliver lagt ud.
For porstrukturen og måden, hvorpå bunden og fronten binder sig sammen, behandler sammenligningen mellem tørstøbning og vådstøbning forskellene mellem de to processer med hensyn til kompaktering og hvor delaminering starter.
Fire linjer udfører det meste af arbejdet.
Angiv farvemetoden med ord: hellegeme eller frontblanding med angivet minimumstykkelse. Ikke "farvet gennem hele" når du mener overfladen.
Angiv, hvor tykkelsen måles, og efter hvad: på en knækket enhed, på fire punkter, på den første og den sidste palle.
Angiv, hvad der sker, hvis en enhed måler under minimum. Afvis pallen, eller acceptér med en prisjustering? Et minimum uden konsekvenser er blot et forslag.
Angiv farvereferencen og behold den. Den bevarede plade fra forsøget er det eneste, der beviser, at ansigtslaget er ændret. Den forsøgsprotokol angiver, hvad der skal stå ved siden af denne plade.
Hvis pigmentdoseringen er det, du skal genberegne for et ansigtsblandingsforløb, så angives dosistallene for færdigblandinger og præfabrikerede produkter pr. kubikmeter farvet materiale, så anvend dem på ansigtslagets volumen og ikke på hele enheden.
Hebei Tianhuibao Technology Co., Ltd. har fremstillet syntetiske jernoxidpigmenter i 26 år og leverer røde, gule, sorte og brune kvaliteter til betonblok- og fliseproducenter, færdigblandingsproducenter samt producenter af lakker og plast. Arbejde med ansigtsblandinger handler mere om dosering end om pigment, og vores tekniske team vil gennemgå lagtykkelsen og doseringen sammen med din batchanlæg inden den første palle støbes. Mindsteordre er 1 ton (1.000 kg).
Kontakt: [email protected] / +86-13400211655.
 Seneste nyheder
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN