×

En résumé : Une usine de dalles de pavage et une centrale à béton peuvent acheter la même palette d’oxyde de fer et obtenir tout de même deux teintes différentes à partir de la même dose. Les unités coulées à sec sortent de la presse en quelques secondes. Celles coulées à l’humide sont versées dans un moule et y restent. Évaluez le pigment en fonction du procédé qui le façonne, distinguez clairement la dosage pour mélange de surface de celui pour mélange intégral, et validez la teinte sur une plaque fabriquée sur votre propre presse.
Deux usines commandent du rouge provenant du même lot. L’une fabrique des dalles de pavage sur une presse vibratoire, l’autre coule des dalles dans des coffrages en acier. Toutes deux dosent par rapport au poids de ciment, toutes deux inscrivent le même chiffre sur la fiche de fabrication. En l’espace d’un mois, l’une rappelle en disant que la teinte est pâle, l’autre affirme qu’elle a foncé.
Rien n’était défectueux dans le pigment.
Sur une ligne de fabrication à sec (mélange sans affaissement, pressé et démoulé sur une palette d’acier quelques secondes après le remplissage), le pigment entre en contact avec très peu d’eau et une forte pression. Sur une ligne de fabrication à humide (mélange coulable versé dans des moules ou coffrages, laissé à durcir avant démoulage), il entre en contact avec beaucoup d’eau et presque aucune pression jusqu’au démarrage des vibreurs.
La même poudre. Deux environnements.
La fonction réelle du pigment ne change pas. Il doit se répartir uniformément dans la pâte de ciment et y rester. Ce qui change, c’est la quantité de pâte atteignant la surface de l’élément fini, ainsi que la densité finale de cette surface. C’est là que la couleur est déterminée — et c’est la machine qui la détermine, bien avant que le pigment n’ait son mot à dire.
Le mélange à sec est humide, non fluide. Il contient juste assez d’eau pour permettre au presseur d’agir efficacement, ce qui signifie très peu de saignée, très peu de ségrégation et une face qui se referme sous l’effet de la compaction. La couleur apparaît profonde, car on observe une peau dense, riche en pâte.
La coulée humide entraîne beaucoup plus d’eau. Une partie s’élève. Lorsqu’elle atteint la surface supérieure, elle augmente localement le rapport eau-ciment à cet endroit ; un rapport plus élevé en surface donne, une fois l’élément séché, une couche plus poreuse et plus claire. La même charge de pigment apparaît alors plus claire et légèrement mate.
L’eau est la variable que personne n’inscrit sur la fiche de dosage.
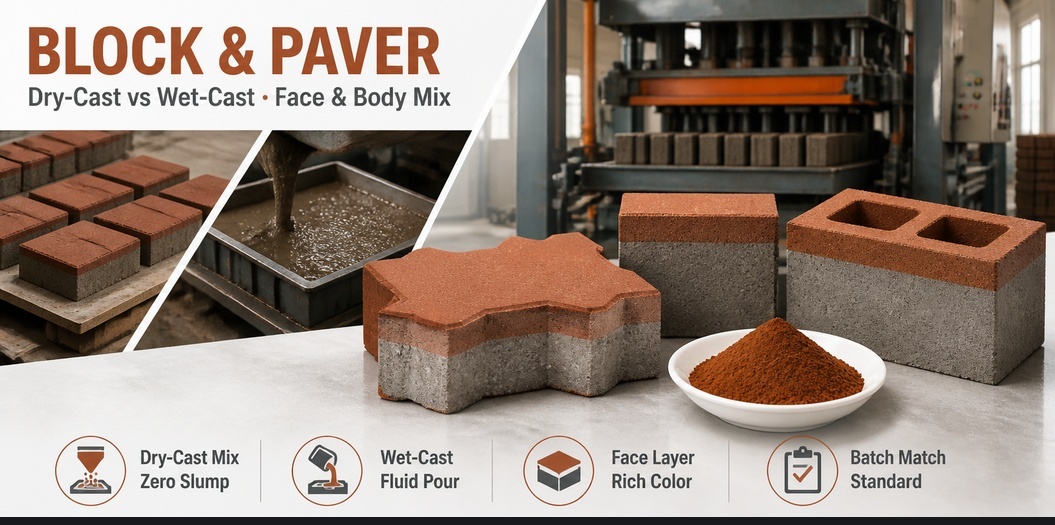
La plupart des lignes de blocs et de dalles fonctionnent en deux couches. Le mélange de face (la fine couche riche en ciment qui assure la couleur) repose sur le mélange de corps (la couche grise de soutien qui confère à l’élément sa résistance). Seul le mélange de face contient du pigment. Le mélange de corps est généralement gris uni et toujours moins coûteux.
Cela complique davantage les calculs de coûts que la chimie. La couche superficielle peut ne représenter qu’une faible fraction de la masse totale de l’unité, si bien que la dose de pigment par tonne de mélange de surface est plusieurs fois supérieure à celle par tonne de produit fini. Si le fournisseur indique un prix par tonne de pigment en regard d’un coût par tonne de produit, et que l’usine dose le pigment par tonne de mélange de surface, les deux valeurs ne coïncideront jamais. Quelqu’un en déduit que le pigment est coûteux. Ce n’est pas le cas : ce sont les calculs qui sont erronés.
Les mélanges de surface utilisent également généralement des granulats plus fins et une teneur en ciment différente de celle du corps. Des granulats plus fins signifient une plus grande surface spécifique en concurrence pour la même quantité de pigment, ce qui affaiblit la perception de la couleur par rapport à la dose appliquée.
La quantité de pigment incorporée dans un mètre cube de béton constitue une question distincte, traitée dans dosage de pigment d’oxyde de fer pour béton . Ce qui importe ici, c’est que cette valeur doit être exprimée par tonne de mélange de surface, et non par tonne d’unité finie.
Deux presses fonctionnant avec une même formule de mélange pour la face ne produiront pas une couleur identique. Le temps de vibration, la pression et l’humidité déplacent tous la pâte, et la face obtenue constitue un enregistrement de ces paramètres.
Une sur-vibration provoque une remontée de la pâte en surface : une face riche, sombre et vitreuse, susceptible de se fissurer ultérieurement. Une sous-vibration laisse la face ouverte : pâle, poussiéreuse et rapidement marquée par les manipulations. Ces deux cas résultent de problèmes liés à la presse, mais sont souvent classés à tort comme des réclamations concernant les pigments.
Lorsqu’une réclamation arrive accompagnée d’une photo prise au téléphone, les questions utiles sont des questions banales : quelle presse ? Quelle palette ? Combien de temps le mélange est-il resté dans la trémie avant d’être pressé ? Un mélange qui a séjourné une heure n’est plus le même mélange.
| Quelles modifications | Moulage à sec (bloc, pavé) | Moulage à l’état humide (dalles, préfabriqués, coulage sur place) |
|---|---|---|
| Consistance du mélange | humide, affaissement nul | liquide, prise définie par l’affaissement |
| Mise en forme | pressé et vibré, démoulé immédiatement | coulé, vibré, démoulé après prise |
| Eau de saignée | très peu | important, augmente le rapport eau-ciment en surface |
| Emplacement de la couleur | peau superficielle dense | pâte superficielle, plus claire et moins uniforme |
| Plainte courante concernant la couleur | dérive du dosage de mélange de face, réglages de la presse | variation d’eau, cure, efflorescence superficielle |
| Échantillon de référence privilégié | plaque pressée sur la presse de production | cube ou plaque moulé(e) à partir du mélange de production |
| Spécification supplémentaire à ajouter | résidu sur tamis, humidité | matière soluble dans l’eau, registre de durcissement |
L’efflorescence blanche sur une unité colorée indique un problème de sels. Ces sels proviennent du ciment, du sable, de l’eau de malaxage et, parfois, du sol sur lequel les unités sont empilées. Les oxydes de fer n’en sont pas la source. Les causes et les mesures correctives sont exposées dans efflorescence dans le béton coloré .
Le pigment détermine dans quelle mesure l’efflorescence est visible. Un dépôt blanc sur une face sombre donne l’apparence d’un défaut. Sur une face beige ou terreuse, ce même dépôt peut passer pour un phénomène naturel d’usure. Si votre marché est très exigeant quant à l’efflorescence, cela constitue un argument en faveur de la teinte choisie pour la face et un argument pour fixer, dans le bon de commande, une limite plus stricte concernant la teneur en matières solubles dans l’eau.
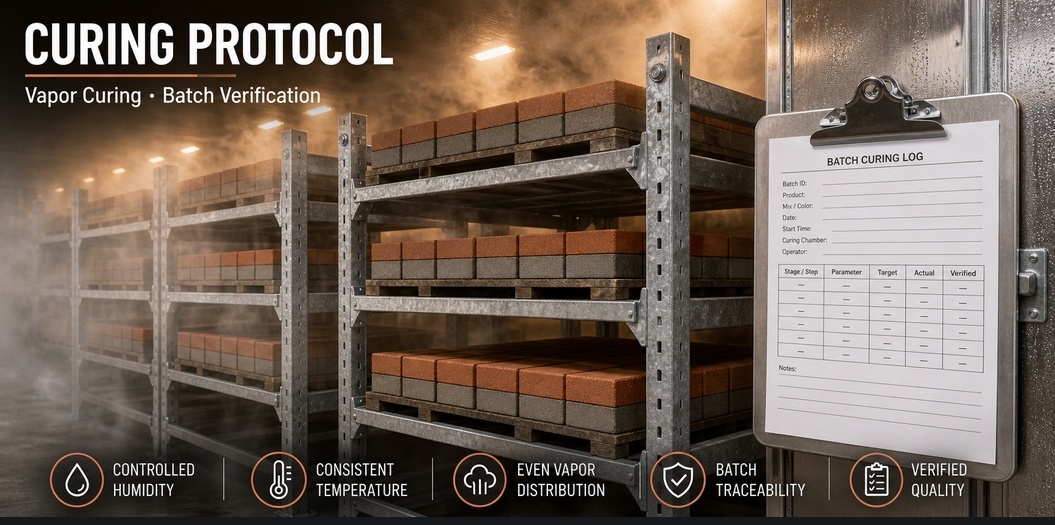
Les unités à séchage à froid durcissent généralement dans une chambre à vapeur ou à brouillard, à une température contrôlée par l’usine. Les unités à mouillage humide peuvent durcir dans le moule, sous bâche ou à l’air libre. Les deux types peuvent présenter de l’efflorescence. Seule la chambre offre un paramètre réglable.
Un seul chiffre de pureté ne constitue pas une spécification. Ce sont ces lignes qui déterminent réellement si deux lots se comportent de la même manière sur votre ligne.
Si le chiffre même de la tolérance fait encore l’objet d’un désaccord, définir une tolérance ΔE explique comment choisir une valeur que vous pourrez justifier.
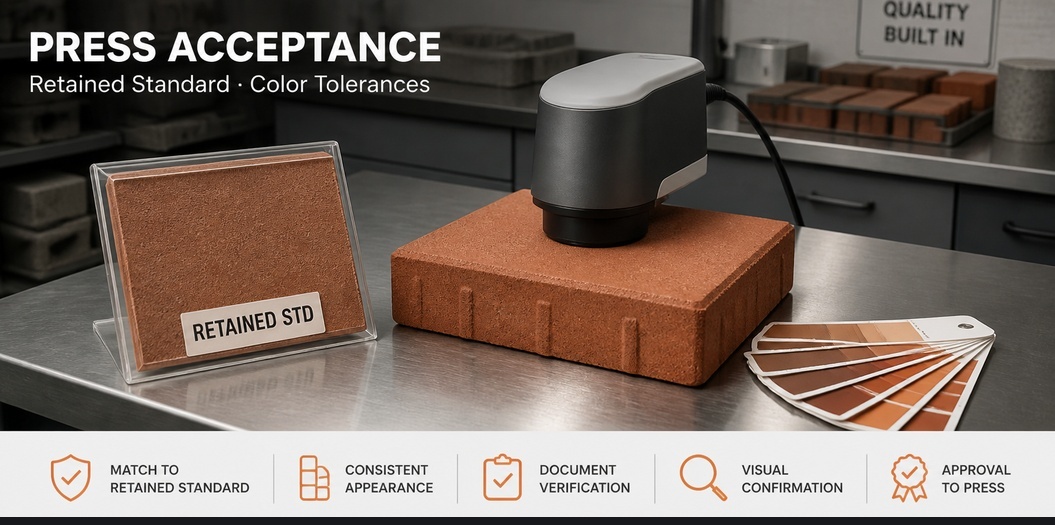
Les plaques de laboratoire sont utiles pour évaluer un fournisseur. Elles ne constituent pas une approbation. L’approbation intervient sur votre machine, dans votre mélange et avec votre cycle de cuisson.
Il s’agit de la version « côté presse » du nouveau protocole d’essai de lot , raccourci pour tenir dans un seul poste de travail dans une usine de blocs.
Rien de tout cela n’est compliqué, et presque rien n’apparaît sur une fiche technique. Cela dépend de votre presse, de votre sable et de votre salle de durcissement. Un fournisseur ayant visité suffisamment d’usines vous le dira dès le départ, au lieu de vous fournir un tableau de dosage.
Hebei Tianhuibao Technology Co., Ltd. fabrique des pigments synthétiques d’oxyde de fer depuis 26 ans, couvrant les teintes rouge (Fe2O3), jaune (α-FeOOH, un oxyde de fer hydraté), noir (Fe3O4), brun ainsi que des nuances composées vertes et bleues, destinées au béton, aux revêtements, aux plastiques et à la céramique. La commande minimale est de 1 tonne (1 000 kg). Nous fournissons l’échantillon de référence conservé, le marquage par lot et les données d’essai réellement nécessaires pour une approbation « face-mix », et nous vous indiquerons clairement si un problème de couleur provient de votre presse plutôt que de notre sac.
Envoyez un courriel à [email protected] ou appelez le +86-13400211655 pour lancer un essai avec votre propre mélange « face mix ».
 Actualités chaudes
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN