×
要するに: 舗装ブロック製造工場と生コンクリート工場が、同一パレットの酸化鉄顔料を購入しても、同じ添加量で異なる色調になることがあります。ドライキャストは数秒でプレスから成形品が出ます。一方、ウェットキャストは型に流し込み、そのまま養生します。顔料の評価は、実際にその顔料が使われる成形工程に基づいて行うべきです。表面層への添加量の考え方と本体部への添加量の考え方は明確に分けてください。また、自社のプレスで製作した試験板による色確認を必ず行ってください。
2つの工場が同一ロットの赤色顔料を発注しました。一方は振動プレスで舗装ブロックを製造し、他方は鋼製型枠に平板を鋳込みました。両者ともセメント重量に対する添加率で配合し、バッチカードにも同じ数値を記載しました。ところが、1か月後、片方からは「色が薄くなった」との連絡があり、もう片方からは「色が濃くなってしまった」との連絡が来ました。
顔料に問題はありませんでした。
乾式打込みライン(スランプゼロのコンクリートを、充填後数秒以内に鋼製パレット上で圧縮・脱型する)では、顔料は極めて少量の水と非常に大きな圧力を受ける。一方、湿式打込みライン(流動性のあるコンクリートを型枠に流し込み、脱型前に硬化させる)では、顔料は大量の水と、振動機が作動し始めるまでほとんど圧力を受けない。
同じ粉末。異なる二つの環境。
顔料の本来の役割は変わらない。それはセメントペースト中に均一に分散し、その状態を維持することである。変化するのは、完成品の表面に到達するペーストの量と、その表面の密度である。色調はこの表面で決まり、しかも顔料が関与する以前に、すでに機械によって決定される。
乾式打込み用のコンクリートは流動性ではなく、わずかに湿った状態である。プレスが機能するために必要な最小限の水分量であり、そのためブリーディングや偏析は極めて少なく、圧密時に表面が密に閉じる。色調が深みを帯びて見えるのは、高密度でペースト成分が豊富な表層を見ているからである。
ウェットキャストでは、はるかに多くの水が使用される。その一部は上昇し、表面に到達すると、その部分の水セメント比が高くなる。この結果、乾燥後に表面層は多孔質で色が薄くなる。同じ顔料配合量でも、色調は明るく、ややチョーキーな仕上がりとなる。
水は、バッチカードに記載されない唯一の変数である。
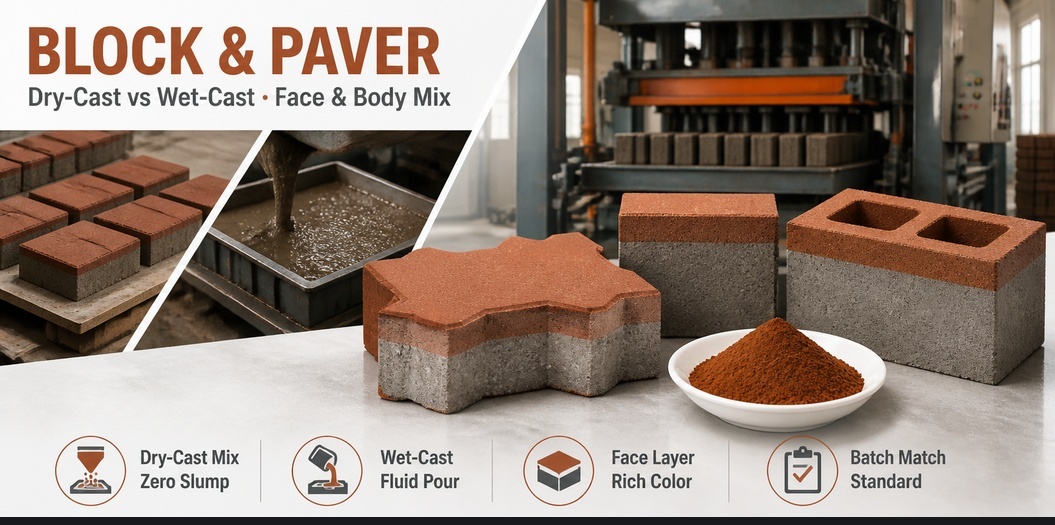
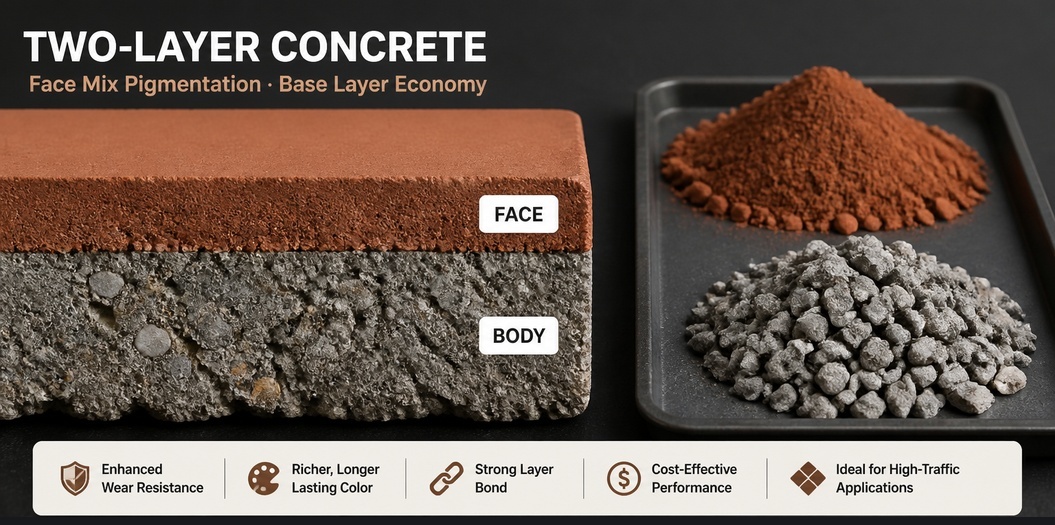
ほとんどのブロック・ペーバー生産ラインでは、2層構造で製造される。色を付けるための薄くセメント含有量の多い表層用モルタル(フェイスミックス)が、強度を担う灰色の裏層用モルタル(ボディミックス)の上に配置される。顔料は表層のみに添加され、裏層は通常無着色の灰色で、常にコストが低い。
これは、コスト計算を間違える原因になることが、化学的な問題を引き起こすよりもはるかに多いです。表面層(フェース層)は単位製品の全質量のわずかな一部でしかないため、フェース混合材1トンあたりの顔料添加量は、完成品1トンあたりの数値の数倍になります。たとえば、顔料の購入価格が「顔料1トンあたり」で提示され、一方で工場での添加量が「フェース混合材1トンあたり」で管理されている場合、この2つの数値は決して一致しません。その結果、誰かが「この顔料は高価だ」と結論づけてしまうのです。実際にはそうではなく、単に計算の仕方が間違っているだけです。
また、フェース混合材では、本体部とは異なる細骨材やセメント含有率が用いられることが一般的です。より微細な骨材を使用すると、同じ顔料を吸着・分散させる表面積が大きくなり、結果として顔料添加量に見合わないほど色の発色が弱く感じられます。
1立方メートルのコンクリートにどの程度の顔料を投入するかという問いは、別の話題であり、その内容は コンクリート用酸化鉄系顔料の添加量 で詳しく説明されています。ここで重要なのは、この数値を「完成品1トンあたり」ではなく、「フェース混合材1トンあたり」で提示しなければならないということです。
同じ顔料配合で運転している2台のプレス機が、必ずしも同一の色を再現するとは限りません。振動時間、加圧力、水分量のいずれもペーストの動きに影響を与え、最終的に得られる表面状態は、それらの設定条件をそのまま記録したものとなります。
振動が強すぎるとペーストが表面にあふれ出し、濃く、暗く、ガラス質の光沢のある表面が形成されますが、後にクラック(ひび割れ)が生じやすくなります。逆に振動が弱すぎると表面が開いたままになり、色調は淡く、粉っぽく、わずかな取り扱いでも傷が目立つようになります。どちらもプレス工程に起因する問題ですが、実際には顔料の品質に関する苦情として処理されがちです。
苦情が電話での写真付きで寄せられた場合、有効な質問は一見地味なものばかりです。「どのプレス機か?」「どのパレットか?」「ミックスをホッパーに入れてからプレスするまでの時間はどれくらいか?」——1時間以上放置されたミックスは、当初のものとは同一とはみなせません。
| どのような変更が生じるか | ドライキャスト(ブロック・ペーバー) | ウェットキャスト(スラブ・プレキャスト・現場打設) |
|---|---|---|
| ミックスの硬さ | やや湿り気があり、スランプゼロ | 流動性があり、スランプで凝結性を確認 |
| 成型 | プレスおよび振動後、直ちに型枠を外す | 打設、振動、硬化後の剥離 |
| 浮き水 | ほんの少し | 顕著で、表面の水セメント比を高める |
| 色が付着する部位 | 緻密な表面皮膜 | 表面ペースト(色が薄く、均一でない) |
| よくある色に関するクレーム | 表層混合材の配合ばらつき、プレス設定 | 水の量の変動、養生、表面の白華 |
| 最も適切な承認用サンプル | 生産プレスで押圧されたプレート | 生産用混合材から成形・鋳造された立方体またはプレート |
| 追加する仕様項目 | ふるい残渣、水分 | 水溶性物質、養生記録 |
着色ブロック表面に現れる白い粉状の付着物は、塩分による問題です。この塩分はセメントや砂、混練水から生じることがあり、またブロックを積み上げている地面からも溶出することがあります。酸化鉄顔料はこの塩分を供給しません。原因および対策については、以下に示されています。 着色コンクリートにおける白華現象 .
顔料が果たす役割は、白華の目立ち具合を左右することです。暗色系の表面に白い析出物が現れると、それは欠陥と見なされがちです。一方、ベージュやテラコッタ色の表面では、同じ析出物でも自然な風化として受け入れられることが多いです。もし市場が白華に対して非常に厳しい要請を課している場合、これは採用する表面色の選択根拠となり、また発注書における水溶性物質の規格値をより厳しく設定する根拠ともなります。
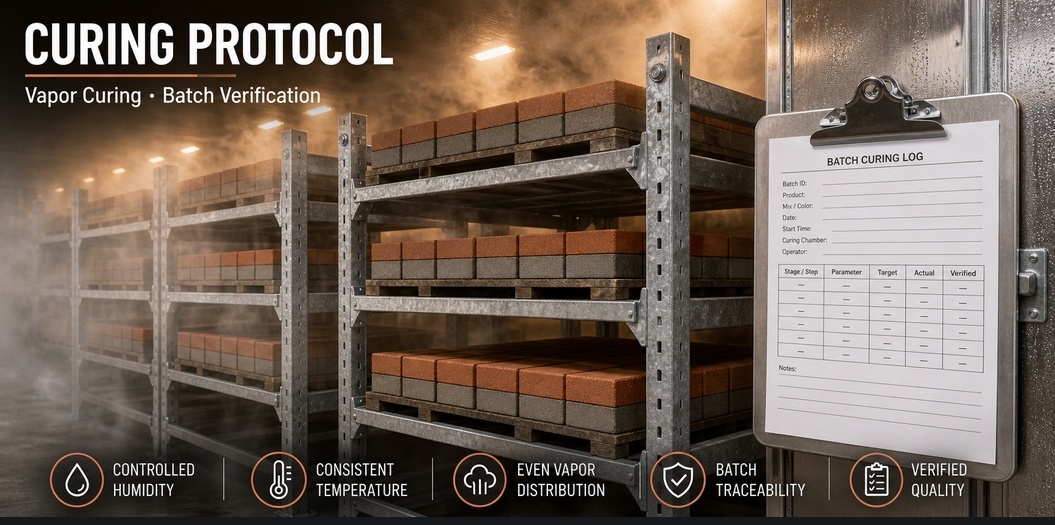
ドライキャスト製品は通常、蒸気またはミストを用いた養生室で養生します。その温度は工場側で制御されます。ウェットキャスト製品は、型内・シート被覆下・屋外など、さまざまな条件下で養生されます。どちらの製法でも白華は発生しうますが、養生室のみが操作可能な「調整可能なパラメーター」を提供します。
純度を表す単一の数値は仕様ではありません。実際には、この項目が2つのロットがお客様の生産ライン上で同じ挙動を示すかどうかを決定します。
許容差の数値そのものについてまだ議論がある場合、 δEの許容差を設定する 根拠を示せる許容差の選定方法を解説します。
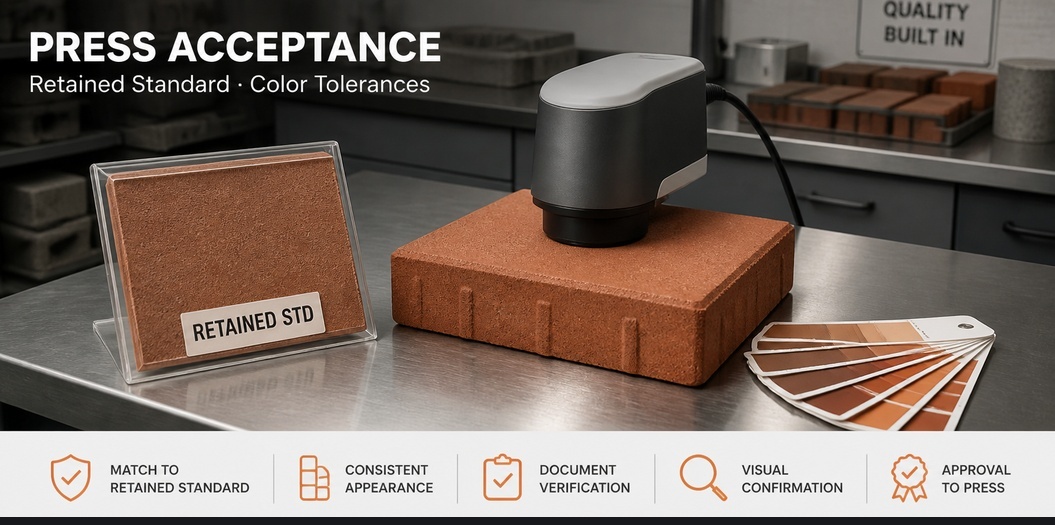
ラボ製プレークはサプライヤーのスクリーニングには有効ですが、承認にはなりません。承認は、お客様の機械・お客様の配合・お客様の硬化条件で行います。
これは「 新規ロット試験手順書 」のプレス側向け簡易版であり、ブロック工場が1シフト内で実施可能な範囲に短縮されています。
これらのことには、特に難しい点はなく、データシートに記載されていることもほとんどありません。実際には、お客様のプレス機、使用する砂、および硬化室の条件によって異なります。多くの工場を見学・調査経験のあるサプライヤーであれば、あらかじめこうした点を明確にお伝えします。単に添加量表を提示するだけではありません。
河北天匯寶科技有限公司(Hebei Tianhuibao Technology Co., Ltd.)は、26年にわたり合成酸化鉄顔料を製造しています。赤色(Fe₂O₃)、黄色(α-FeOOH:水和酸化鉄)、黒色(Fe₃O₄)、茶色、およびコンクリート・塗料・プラスチック・セラミックス向けの複合グリーン・ブルー系顔料を取り扱っています。最小注文数量は1トン(1,000 kg)です。当社は、実際に現場で使用される「フェイスミックス承認」に必要な、標準試料の保管、ロット番号の明記、および試験データの提供を行います。また、色調の問題が当社の製品ではなく、むしろお客様のプレス機由来である場合も、きちんとご指摘いたします。
ご自身のフェイスミックスとの比較試験を開始するには、[email protected] へメールするか、+86-13400211655 へお電話ください。
 最新ニュース
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN