×

Kurz gesagt: Ein Pflastersteinwerk und ein Fertigbetonwerk können dieselbe Palette Eisenoxidpigment kaufen und trotz identischer Dosierung zu zwei unterschiedlichen Farbergebnissen gelangen. Bei Trockenverfestigung verlassen die Bauteile die Presse innerhalb weniger Sekunden. Bei Nassverfestigung wird die Masse eingegossen und in der Form belassen. Beurteilen Sie das Pigment stets im Kontext des jeweiligen Verfestigungsprozesses, halten Sie die Dosierung für die Gesichtsmischung separat von der Überlegung zur Kernmischung und genehmigen Sie die Farbe anhand einer Probeplatte, die auf Ihrer eigenen Presse hergestellt wurde.
Zwei Betriebe bestellen Rot aus derselben Charge. Der eine verarbeitet Pflastersteine auf einer Vibrationspresse, der andere gießt Platten in Stahlformen. Beide dosieren nach Zementgewicht, beide notieren dieselbe Zahl auf der Chargenkarte. Innerhalb eines Monats meldet sich der eine zurück und berichtet, die Farbe sei blass geworden; der andere sagt, sie sei dunkler geworden.
Am Pigment war nichts falsch.
Auf einer Trocken-Gießlinie (Mischung mit Null-Abfall, innerhalb weniger Sekunden nach dem Befüllen gepresst und von einer Stahlpalette abgezogen) trifft das Pigment auf sehr wenig Wasser und sehr hohen Druck. Auf einer Nass-Gießlinie (gießfähige Mischung, in Formen oder Schalungen gegossen und vor dem Abziehen aushärten lassen) trifft es auf viel Wasser und fast keinen Druck – bis die Vibratoren eingeschaltet werden.
Dasselbe Pulver. Zwei Umgebungen.
Die eigentliche Aufgabe des Pigments ändert sich nicht. Es muss gleichmäßig in der Zementpaste verteilt sein und dort verbleiben. Was sich ändert, ist die Menge an Paste, die die Oberfläche des fertigen Elements erreicht, sowie die Dichte dieser Oberfläche. Genau hier wird die Farbe bestimmt – und zwar durch die Maschine, noch bevor das Pigment überhaupt eine Stimme erhält.
Die Trockenbetonmischung ist feucht, nicht flüssig. Es befindet sich gerade genug Wasser darin, damit die Presse ihre Arbeit verrichten kann; das bedeutet sehr geringe Wasserausblutung, sehr geringe Entmischung und eine Oberfläche, die sich unter Verdichtung schließt. Die Farbe wirkt tief, weil man auf eine dichte, pastenreiche Haut blickt.
Der Nassbeton enthält deutlich mehr Wasser. Ein Teil davon steigt nach oben. Sobald es die oberste Oberfläche erreicht, erhöht es dort das lokale Wasser-Zement-Verhältnis; ein höheres Verhältnis an der Oberfläche führt nach dem Trocknen zu einer poröseren, helleren Schicht. Bei gleicher Pigmentmenge erscheint die Farbe nun heller und leicht kalkartig.
Wasser ist die Variable, die niemand auf den Chargenzettel schreibt.
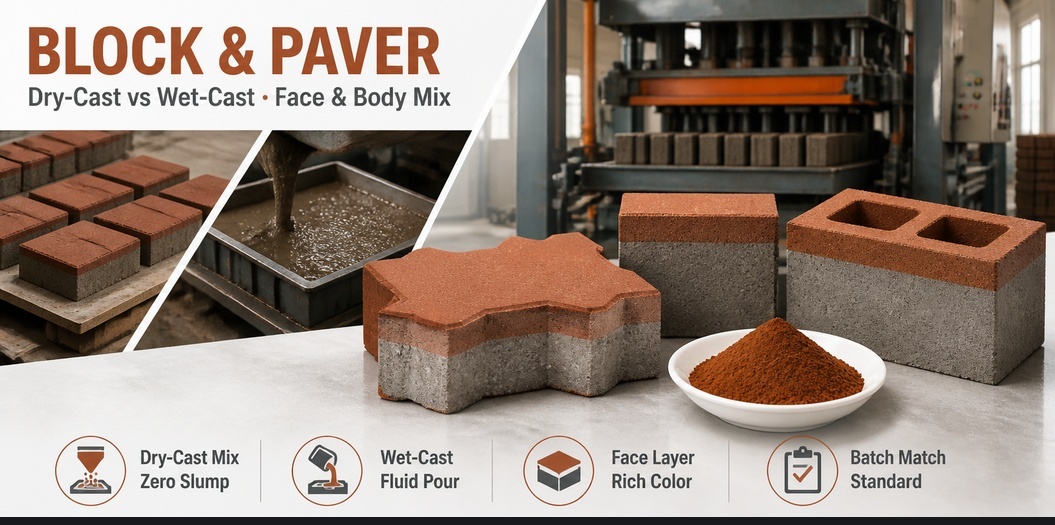
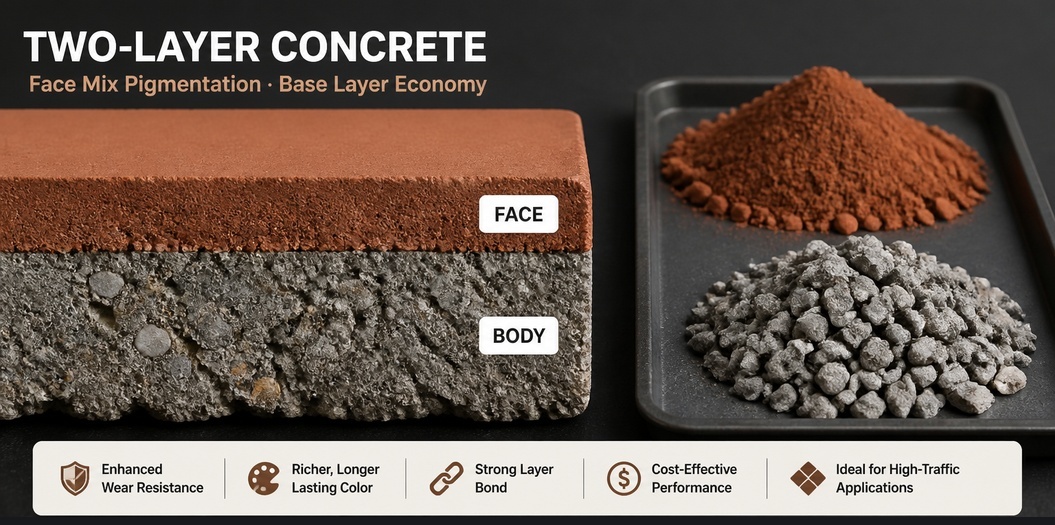
Die meisten Block- und Pflastersteinlinien produzieren zweischichtige Steine. Die Deckschicht (eine dünne, zementreiche Schicht, die die Farbe trägt) liegt auf der Kernschicht (einer grauen Trägerschicht, die dem Stein seine Festigkeit verleiht). Nur die Deckschicht enthält Pigment. Die Kernschicht ist üblicherweise einfarbig grau und stets kostengünstiger.
Dies führt häufiger zu Fehlkalkulationen als zu chemischen Problemen. Die Deckschicht kann nur einen kleinen Bruchteil der Gesamtmasse des Steins ausmachen; daher liegt die Pigmentdosierung pro Tonne Deckschicht mehrere Male höher als die Dosierung pro Tonne Endprodukt. Wenn ein Lieferant einen Preis pro Tonne Pigment angibt – bezogen auf die Kosten pro Tonne Endprodukt –, die Anlage jedoch pro Tonne Deckschicht dosiert, stimmen beide Werte niemals überein. Jemand folgert daraus, das Pigment sei teuer. Ist es nicht. Die Rechnung war es.
Deckschichten verwenden zudem meist feineres Zuschlagmaterial und einen anderen Zementgehalt als Kernschichten. Feineres Zuschlagmaterial bedeutet eine größere Oberfläche, die um dieselbe Pigmentmenge konkurriert; daher wirkt die Farbe schwächer, als es die Dosierung vermuten lässt.
Wie viel Pigment in einen Kubikmeter Beton gelangt, ist eine gesonderte Frage und wird in iron Oxide Pigment Dosage for Concrete behandelt. Entscheidend ist hier, dass die Angabe pro Tonne Gesichtsmischung und nicht pro Tonne fertigem Bauteil erfolgen muss.
Zwei Pressen, die dieselbe Gesichtsmischungsformel verarbeiten, erzeugen keine identische Farbe. Vibrationsdauer, Druck und Feuchtigkeit verschieben die Paste unterschiedlich, und die resultierende Oberfläche dokumentiert genau diese Einstellungen.
Überverdichten führt dazu, dass die Paste an die Oberfläche dringt: eine satte, dunkle, glasige Oberfläche, die später Rissbildung zeigen kann. Unterverdichten lässt die Oberfläche offen: blass, staubig und rasch anfällig für Handhabungsspuren. Beides sind Pressprobleme, die fälschlicherweise als Pigmentbeschwerden eingestuft werden.
Wenn eine Beschwerde mit einem Handyfoto eingeht, lauten die nützlichen Fragen langweilig: Welche Presse? Welche Palette? Wie lange stand die Mischung vor der Verpressung im Trichter? Eine Mischung, die eine Stunde gestanden hat, ist nicht mehr dieselbe Mischung.
| Welche Änderungen | Trockenguss (Block, Pflasterstein) | Nassguss (Platte, Fertigteile, Ortbeton) |
|---|---|---|
| Konsistenz der Mischung | feucht, keine Fließfähigkeit | gießbar, Festigkeit durch Fließverhalten bestimmt |
| Formgebung | press- und vibrationsverdichtet, sofort entformt | gegossen, vibrationsverdichtet, nach Erstarrung entformt |
| Austrittswasser | sehr wenig | deutlich, erhöht das Wasser-Zement-Verhältnis an der Oberfläche |
| Ort der Farbverteilung | dichte Oberflächenhaut | oberflächenpaste, heller und ungleichmäßiger |
| Häufige Farbbeanstandung | dosisabweichung bei Gesichtsmischung, Presseneinstellungen | wasserschwankung, Aushärtung, Oberflächenblüte |
| Bestes Freigabemuster | plakette auf der Produktionspresse gepresst | würfel oder Plakette aus der Produktionsmischung gegossen |
| Zusätzliche Spezifikation zur Aufnahme | siebrückstand, Feuchtigkeit | wasserlösliche Stoffe, Aushärtungsprotokoll |
Eine weiße Ausblühung auf einer farbigen Einheit ist ein Salzproblem. Die Salze stammen aus Zement, aus Sand, aus dem Mischwasser und manchmal vom Untergrund, auf dem die Einheit gestapelt wird. Eisenoxid liefert sie nicht. Ursachen und Gegenmaßnahmen sind dargelegt in effloreszenz in farbigem Beton .
Das Pigment bestimmt lediglich, wie stark die Ausblühung ins Auge fällt. Eine weiße Ablagerung auf einer dunklen Oberfläche wirkt wie ein Fehler. Auf einer hellbraunen oder terrakottafarbenen Oberfläche hingegen wirkt dieselbe Ablagerung wie natürliche Bewitterung. Falls Ihr Markt bezüglich der Ausblühung besonders streng ist, spricht dies für die von Ihnen gewählte Oberflächenfarbe – und dafür, eine engere Spezifikation für wasserlösliche Bestandteile in der Bestellung festzulegen.
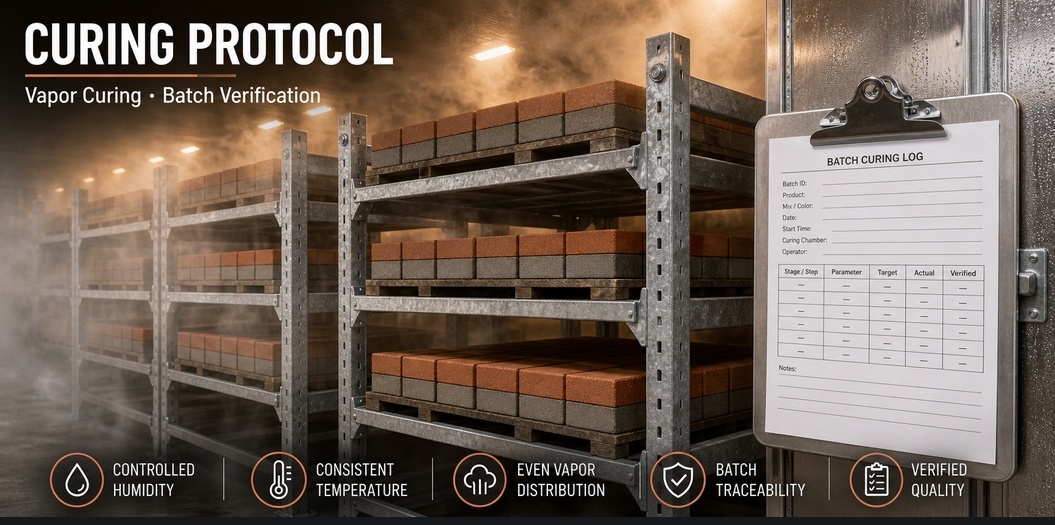
Trockengestampfte Einheiten härten üblicherweise in einer Kammer mit Dampf oder feuchter Luft bei einer Temperatur aus, die das Werk steuert. Nassgegossene Einheiten können dagegen in der Form, unter Abdeckfolie oder im Freien aushärten. Beide Verfahren können zu Ausblühung führen. Nur die Kammer bietet Ihnen jedoch eine einstellbare Regelgröße.
Eine einzelne Reinheitszahl ist keine Spezifikation. Dies sind die Kennwerte, die tatsächlich entscheiden, ob zwei Chargen sich auf Ihrer Anlage identisch verhalten.
Wenn selbst die Toleranzangabe noch umstritten ist, die Festlegung einer ΔE-Toleranz erläutert Schritt für Schritt, wie Sie eine vertretbare Toleranz wählen.
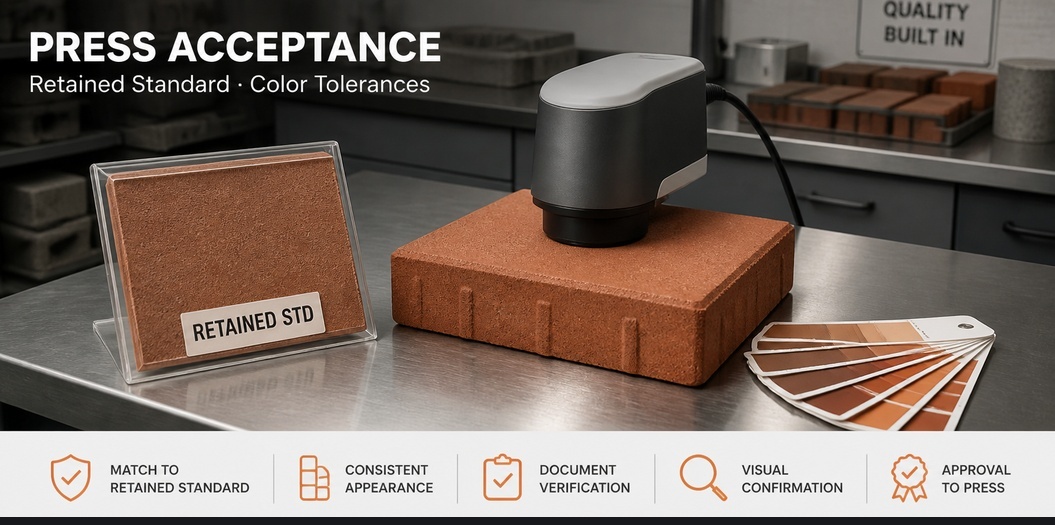
Labortafeln eignen sich gut zum Screening eines Lieferanten. Sie stellen jedoch keine Freigabe dar. Die Freigabe erfolgt an Ihrer Maschine, in Ihrer Mischung und mit Ihrem Aushärteverfahren.
Dies ist die druckseitige Version des neuen Chargen-Testprotokolls , gekürzt auf das, was ein Betonsteinwerk innerhalb einer Schicht umsetzen kann.
Nichts davon ist kompliziert, und fast nichts davon steht in einer Datenblattangabe. Es hängt von Ihrer Presse, Ihrem Sand und Ihrem Aushärteraum ab. Ein Lieferant, der bereits zahlreiche Anlagen gesehen hat, teilt Ihnen dies von vornherein mit – statt Ihnen eine Dosierungstabelle anzubieten.
Hebei Tianhuibao Technology Co., Ltd. stellt seit 26 Jahren synthetische Eisenoxidpigmente her: rot (Fe2O3), gelb (α-FeOOH, ein hydratisiertes Eisenoxid), schwarz (Fe3O4), braun sowie zusammengesetzte Grün- und Blautöne für Beton, Beschichtungen, Kunststoffe und Keramik. Mindestbestellmenge: 1 Tonne (1.000 kg). Wir liefern den gespeicherten Standard, die Chargenkennzeichnung und die Prüfdaten, die für eine Face-Mix-Zulassung tatsächlich erforderlich sind; zudem informieren wir Sie, wenn ein Farbproblem in Ihrer Presse und nicht in unserem Sack liegt.
Schreiben Sie eine E-Mail an [email protected] oder rufen Sie +86-13400211655 an, um einen Versuch mit Ihrer eigenen Face-Mix-Zusammensetzung zu starten.
 Aktuelle Nachrichten
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN