×
Tóm lại: Một nhà máy sản xuất gạch lát và một nhà máy bê tông trộn sẵn có thể mua cùng một pallet bột màu ôxít sắt nhưng vẫn thu được hai màu khác nhau dù dùng cùng liều lượng. Các đơn vị đúc khô thoát ra khỏi máy ép trong vài giây. Đúc ướt được đổ vào khuôn và để yên trong khuôn. Hãy đánh giá bột màu dựa trên quy trình tạo hình sản phẩm; giữ tư duy về liều lượng cho lớp mặt riêng biệt với tư duy về liều lượng cho toàn bộ khối; và phê duyệt màu sắc dựa trên mẫu bảng thử được sản xuất trên chính máy ép của bạn.
Hai nhà máy đặt hàng màu đỏ từ cùng một lô. Một nhà máy sản xuất gạch lát bằng máy ép rung, nhà máy kia đổ bê tông tấm vào khuôn thép. Cả hai đều tính liều lượng theo trọng lượng xi măng, cả hai đều ghi cùng một con số lên thẻ trộn. Trong vòng một tháng, một bên gọi lại phàn nàn rằng màu bị nhạt, còn bên kia lại nói màu trở nên đậm hơn.
Không có gì sai với bột màu.
Trên dây chuyền đúc khô (hỗn hợp không chảy, được ép và tháo khuôn lên pallet thép trong vòng vài giây sau khi đổ đầy), bột màu tiếp xúc với rất ít nước và chịu áp lực rất lớn. Trên dây chuyền đúc ướt (hỗn hợp có thể đổ được, được đổ vào khuôn hoặc ván khuôn rồi để đông kết trước khi tháo khuôn), bột màu tiếp xúc với nhiều nước và gần như không chịu áp lực nào cho đến khi các thiết bị rung bắt đầu hoạt động.
Cùng một loại bột màu. Hai môi trường khác nhau.
Nhiệm vụ thực tế của bột màu không thay đổi. Nó phải phân bố đều trong hồ xi măng và giữ nguyên vị trí đó. Điều thay đổi là lượng hồ xi măng đạt tới bề mặt của sản phẩm hoàn thiện, cũng như độ đặc khít cuối cùng của bề mặt ấy. Chính tại đây màu sắc được xác định — và việc xác định ấy do máy móc thực hiện, trước cả khi bột màu có cơ hội ‘bỏ phiếu’.
Hỗn hợp đúc khô ở trạng thái ẩm, không chảy. Lượng nước vừa đủ để máy ép thực hiện công việc, nghĩa là gần như không có hiện tượng rò rỉ nước và phân tầng, đồng thời bề mặt sản phẩm khép kín dưới tác dụng của lực nén. Màu sắc thể hiện sâu vì bạn đang quan sát một lớp bề mặt đặc khít, giàu hồ xi măng.
Phương pháp đổ ướt chứa nhiều nước hơn hẳn. Một phần nước này di chuyển lên trên. Khi đến bề mặt trên cùng, nước làm tăng tỷ lệ nước-xi măng cục bộ tại vị trí đó; và tỷ lệ cao hơn ở bề mặt dẫn đến một lớp xốp hơn, nhạt màu hơn sau khi sản phẩm khô. Cùng một lượng sắc tố như vậy giờ đây trông nhạt hơn và hơi phấn.
Nước là yếu tố biến đổi mà không ai ghi vào phiếu trộn.
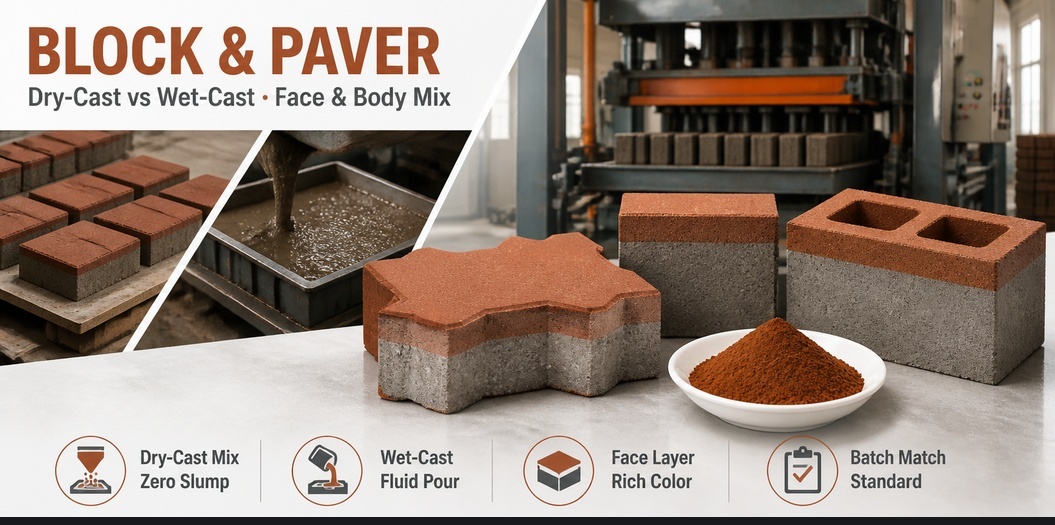
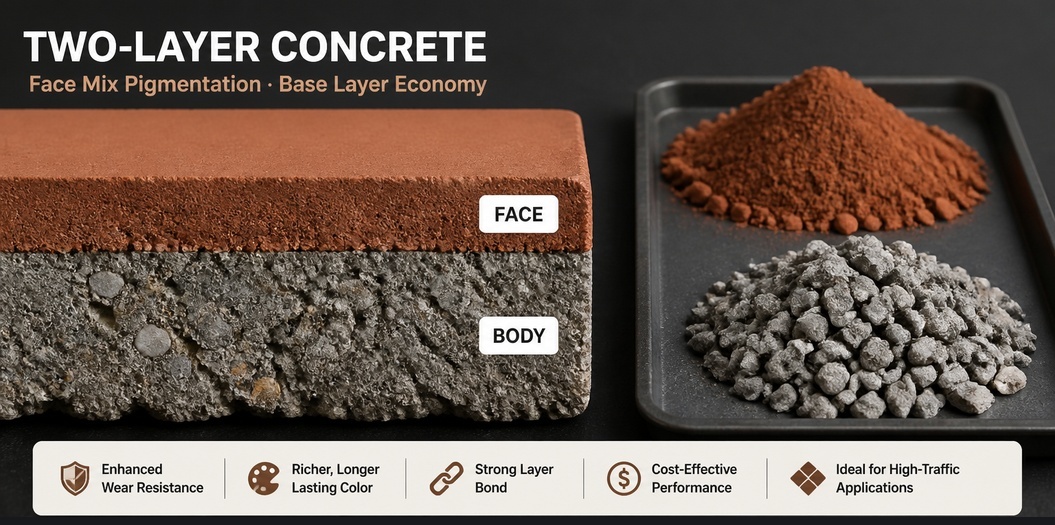
Hầu hết dây chuyền sản xuất gạch block và gạch lát nền đều chạy hai lớp. Hỗn hợp mặt trước (lớp mỏng, giàu xi măng, mang màu sắc) nằm phía trên hỗn hợp thân (lớp nền xám, tạo độ bền cho sản phẩm). Chỉ lớp mặt trước mới chứa sắc tố. Lớp thân thường có màu xám trơn và luôn rẻ hơn.
Điều này gây khó khăn cho việc tính toán chi phí thường xuyên hơn là gây khó khăn cho hóa học. Lớp mặt có thể chỉ chiếm một phần nhỏ khối lượng tổng của đơn vị, do đó liều lượng sắc tố trên mỗi tấn hỗn hợp mặt lại cao gấp vài lần so với con số trên mỗi tấn sản phẩm hoàn chỉnh. Nếu báo giá mua hàng nêu giá sắc tố theo tấn nhưng chi phí lại được tính theo tấn sản phẩm hoàn chỉnh, trong khi nhà máy lại định liều theo tấn hỗn hợp mặt, thì hai con số này sẽ không bao giờ khớp nhau. Một người nào đó kết luận rằng sắc tố đắt. Thực tế thì không phải vậy. Vấn đề nằm ở phép tính.
Hỗn hợp mặt cũng thường sử dụng cốt liệu mịn hơn và hàm lượng xi măng khác biệt so với phần thân. Cốt liệu mịn hơn nghĩa là diện tích bề mặt lớn hơn, dẫn đến cạnh tranh nhiều hơn cho cùng một lượng sắc tố, nên màu sắc thể hiện yếu hơn so với mức độ liều lượng đã dùng.
Lượng sắc tố đưa vào mỗi mét khối bê tông là một câu hỏi riêng biệt, và vấn đề này được trình bày trong liều lượng sắc tố oxit sắt cho bê tông . Điều quan trọng ở đây là con số đó phải được nêu theo tấn hỗn hợp mặt, chứ không phải theo tấn đơn vị hoàn chỉnh.
Hai máy ép chạy cùng một công thức trộn mặt giống nhau sẽ không tạo ra màu sắc giống nhau. Thời gian rung, áp lực và độ ẩm đều làm hỗn hợp di chuyển, và bề mặt bạn thu được là bản ghi của những thông số thiết lập đó.
Rung quá mức khiến vữa tràn lên bề mặt: một lớp mặt bóng mượt, sẫm màu, giàu chất, nhưng sau này có thể nứt mạng nhện. Rung thiếu mức khiến bề mặt vẫn mở: nhạt màu, xỉn bụi và dễ để lại dấu tay khi xử lý. Cả hai trường hợp đều là vấn đề do máy ép gây ra, nhưng thường bị gán nhầm là khiếu nại về phẩm màu.
Khi tiếp nhận khiếu nại kèm ảnh chụp qua điện thoại, những câu hỏi hữu ích lại thường rất nhàm chán: Máy ép nào? Pallet nào? Hỗn hợp đã đứng trong phễu bao lâu trước khi ép? Một hỗn hợp đã để yên trong một giờ sẽ không còn giống hỗn hợp ban đầu.
| Những thay đổi nào | Đúc khô (khối, viên lát) | Đúc ướt (tấm, đúc sẵn, đổ tại chỗ) |
|---|---|---|
| Độ đặc của hỗn hợp | ẩm, không chảy | có thể đổ được, đông kết theo độ sụt |
| Định hình | ép và rung, tháo khuôn ngay lập tức | đúc, rung động, tháo ván khuôn sau khi đông kết |
| Nước rò rỉ | rất ít | đáng kể, làm tăng tỷ lệ nước-xi măng ở phần trên |
| Vị trí màu sắc nằm | lớp bề mặt đặc chắc | lớp hồ xi măng bề mặt, nhẹ hơn và không đồng đều |
| Ph queên thường gặp về màu sắc | sai lệch liều lượng hỗn hợp mặt, cài đặt máy ép | biến đổi lượng nước, bảo dưỡng, hiện tượng trắng bề mặt |
| Mẫu chấp thuận tốt nhất | biển hiệu được ép trên máy ép sản xuất | khối lập phương hoặc biển hiệu được đúc từ hỗn hợp sản xuất |
| Thông số kỹ thuật bổ sung để thêm vào | cặn sàng, độ ẩm | chất tan trong nước, hồ sơ đóng rắn |
Lớp phấn trắng trên sản phẩm có màu là vấn đề do muối gây ra. Các muối này bắt nguồn từ xi măng, từ cát, từ nước trộn, đôi khi từ mặt đất nơi sản phẩm được xếp chồng lên. Oxit sắt không phải là nguồn cung cấp muối. Nguyên nhân và các biện pháp khắc phục được trình bày trong hiện tượng phấn trắng trên bê tông màu .
Chức năng của chất tạo màu là quyết định mức độ rõ ràng của hiện tượng phấn trắng. Một lớp lắng trắng trên bề mặt tối trông giống như một khuyết tật. Còn cùng lớp lắng đó trên bề mặt màu be hoặc màu gạch nung lại dễ bị nhầm với hiện tượng phong hoá. Nếu thị trường của bạn rất khắt khe đối với hiện tượng phấn trắng, điều này sẽ là một lý do để lựa chọn màu bề mặt phù hợp và cũng là một lý do để yêu cầu chỉ tiêu hàm lượng chất tan trong nước chặt chẽ hơn trong đơn đặt hàng.
Các sản phẩm đúc khô thường được đóng rắn trong buồng hơi hoặc buồng phun sương, ở nhiệt độ do nhà máy kiểm soát. Các sản phẩm đúc ướt có thể được đóng rắn trong khuôn, dưới lớp phủ nilon hoặc ngoài trời. Cả hai loại đều có thể xuất hiện hiện tượng phấn trắng. Chỉ có buồng đóng rắn mới cho phép bạn điều chỉnh thông số một cách chủ động.
Một con số độ tinh khiết duy nhất không phải là thông số kỹ thuật. Đây mới chính là những thông số thực sự quyết định liệu hai lô hàng có thể hoạt động giống nhau trên dây chuyền của bạn hay không.
Nếu chính giá trị dung sai vẫn đang bị tranh luận, thiết lập dung sai ΔE giải thích chi tiết cách chọn giá trị dung sai mà bạn có thể bảo vệ được.
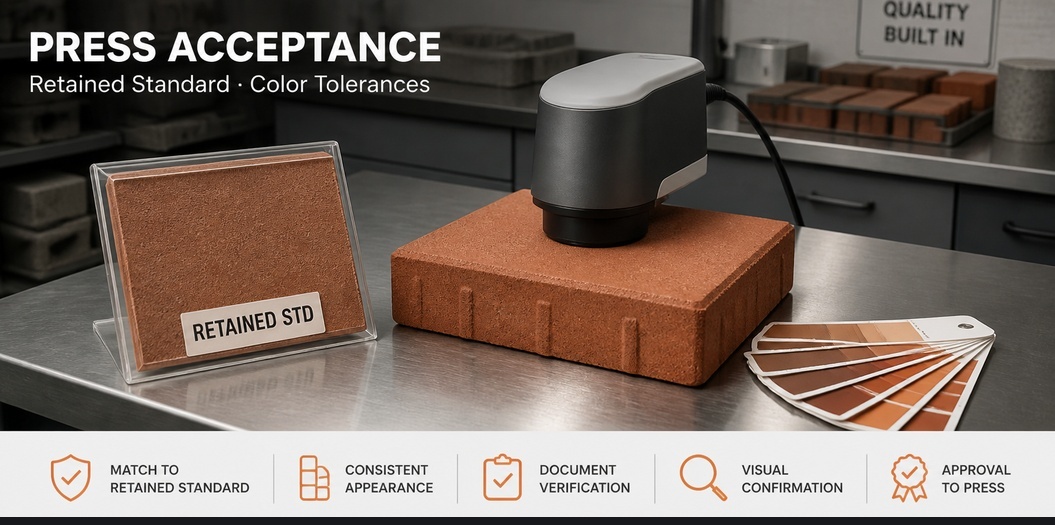
Các mẫu thử trong phòng thí nghiệm hữu ích để đánh giá sơ bộ nhà cung cấp. Chúng không phải là sự chấp thuận chính thức. Việc chấp thuận chỉ xảy ra trên máy của bạn, trong hỗn hợp của bạn và với quy trình đóng rắn của bạn.
Đây là phiên bản áp dụng tại máy ép của giao thức thử nghiệm lô mới , được rút gọn để phù hợp với thời gian làm việc trong một ca của nhà máy khối bê tông.
Không có điều nào trong số này là phức tạp, và gần như không có điều nào được ghi trên bảng thông số kỹ thuật. Điều này phụ thuộc vào máy ép của bạn, cát của bạn và phòng đóng rắn của bạn. Một nhà cung cấp đã từng quan sát đủ nhiều nhà máy sẽ nói rõ điều này ngay từ đầu thay vì đưa ra một bảng liều lượng.
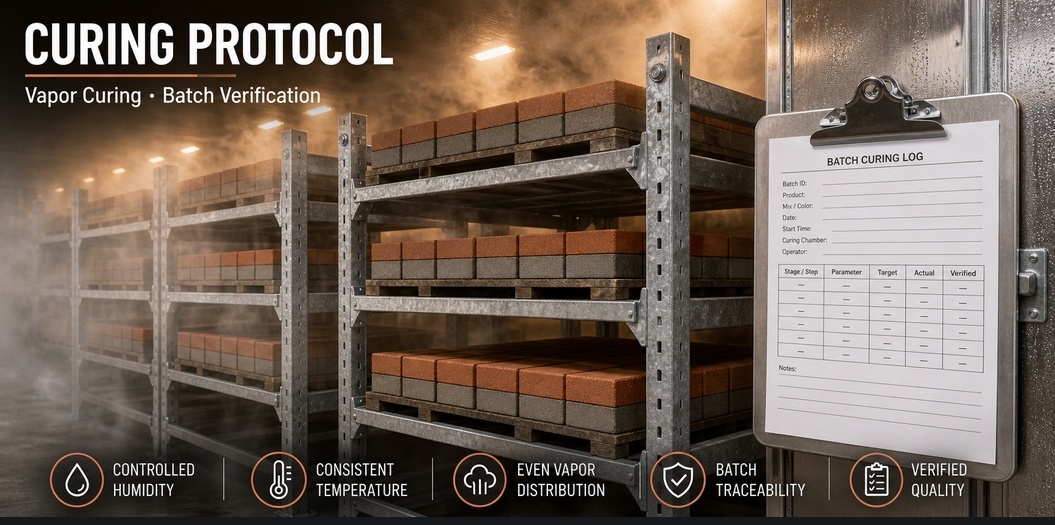
Công ty TNHH Công nghệ Hà Bắc Thiên Huệ Bảo đã sản xuất các sắc tố ôxít sắt tổng hợp trong 26 năm, bao gồm màu đỏ (Fe2O3), màu vàng (α-FeOOH, một dạng ôxít sắt ngậm nước), màu đen (Fe3O4), màu nâu và các loại hỗn hợp màu xanh lá cây và xanh dương dành cho bê tông, sơn phủ, nhựa và gốm sứ. Đơn hàng tối thiểu là 1 tấn (1.000 kg). Chúng tôi cung cấp mẫu chuẩn được lưu giữ, mã lô và dữ liệu thử nghiệm — những thứ thực sự cần thiết để phê duyệt hỗn hợp mặt — và chúng tôi sẽ thông báo cho bạn khi vấn đề về màu sắc nằm ở máy ép của bạn chứ không phải trong bao bì sản phẩm của chúng tôi.
Gửi email tới [email protected] hoặc gọi +86-13400211655 để bắt đầu thử nghiệm với hỗn hợp mặt riêng của bạn.
 Tin nóng
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN