×
সংক্ষেপে: একটি পেভার প্লান্ট এবং একটি রেডি-মিক্স প্লান্ট একই প্যালেট আয়রন অক্সাইড কিনতে পারে, তবুও একই ডোজেজে দুটি ভিন্ন রং পাবে। ড্রাই-কাস্ট ইউনিটগুলো সেকেন্ডের মধ্যে প্রেস থেকে বেরিয়ে আসে। ওয়েট-কাস্ট ঢালা হয় এবং ছাঁচে রেখে দেওয়া হয়। পিগমেন্টের রং মূল্যায়ন করুন সেই প্রক্রিয়ার আলোকে যা তার আকৃতি দেয়, ফেস-মিক্স ডোজেজকে বডি-মিক্স চিন্তার থেকে আলাদা রাখুন, এবং আপনার নিজ প্রেসে তৈরি করা প্লাকে রং অনুমোদন করুন।
দুটি কারখানা একই লট থেকে লাল রংয়ের অর্ডার দিয়েছিল। একটি ভাইব্রো-প্রেসে পেভার চালাচ্ছিল, অন্যটি ইস্পাতের ফর্মে স্ল্যাব ঢালছিল। উভয়েই সিমেন্টের ওজনের বিরুদ্ধে রং মাপছিল এবং উভয়েই ব্যাচ কার্ডে একই সংখ্যা লিখছিল। এক মাসের মধ্যে একটি কারখানা ফোন করে বলল যে রংটি ফ্যাকাশে হয়ে গেছে, আর অন্যটি বলল যে রংটি গাঢ় হয়ে গেছে।
রংয়ের কোনো সমস্যা ছিল না।
শুষ্ক-ঢালাই লাইনে (শূন্য-স্লাম্প মিশ্রণ, পূরণের কয়েক সেকেন্ডের মধ্যে চাপ দেওয়া হয় এবং ইস্পাতের প্যালেটে সরানো হয়) রং খুব কম জল এবং অত্যধিক চাপের সম্মুখীন হয়। আর্দ্র-ঢালাই লাইনে (ঢালাইযোগ্য মিশ্রণ যা ছাঁচ বা ফর্মে ঢালা হয় এবং সরানোর আগে শক্ত হতে দেওয়া হয়) রং অনেক জল এবং ভাইব্রেটর চালু না হওয়া পর্যন্ত প্রায় কোনো চাপের সম্মুখীন হয় না।
একই গুঁড়ো। দুটি ভিন্ন পরিবেশ।
রংয়ের কণার প্রকৃত কাজ পরিবর্তন হয় না। এটি সিমেন্টের পেস্টের মধ্যে সমানভাবে ছড়িয়ে থাকতে হবে এবং সেখানেই থেকে যেতে হবে। যা পরিবর্তন হয়, তা হলো চূড়ান্ত পণ্যের পৃষ্ঠে কতটুকু পেস্ট পৌঁছায় এবং সেই পৃষ্ঠটি কতটা ঘন হয়ে ওঠে। রং এখানেই নির্ধারিত হয়, আর এটি রংয়ের কণা যে কোনো সিদ্ধান্ত নেওয়ার আগেই মেশিন দ্বারা নির্ধারিত হয়।
শুষ্ক-ঢালাই মিশ্রণ আর্দ্র, তরল নয়। প্রেসের কাজ করার জন্য যতটুকু জল প্রয়োজন, তার চেয়ে খুব সামান্য বেশি জল থাকে—ফলে খুব কম জল উঠে আসে, খুব কম বিভাজন হয় এবং সংকোচনের অধীনে পৃষ্ঠটি ঘন হয়ে যায়। রং গভীরভাবে দেখা যায়, কারণ আপনি ঘন ও পেস্ট-সমৃদ্ধ একটি পৃষ্ঠের দিকে তাকিয়ে আছেন।
আর্দ্র-ঢালাই অনেক বেশি জল বহন করে। তার কিছু অংশ উপরের দিকে উঠে আসে। যখন জল উপরের পৃষ্ঠে পৌঁছায়, তখন সেখানে স্থানীয় জল-সিমেন্ট অনুপাত বৃদ্ধি পায়; আর পৃষ্ঠে উচ্চতর অনুপাত মানে শুকিয়ে গেলে একটি বেশি সূক্ষ্মছিদ্রযুক্ত ও ফ্যাকাশে স্তর গঠন হয়। একই রংয়ের পরিমাণ এখন হালকা ও সামান্য চূর্ণবৎ দেখায়।
জল হলো সেই চলরাশি যার কথা কোনো ব্যাচ কার্ডে লেখা হয় না।
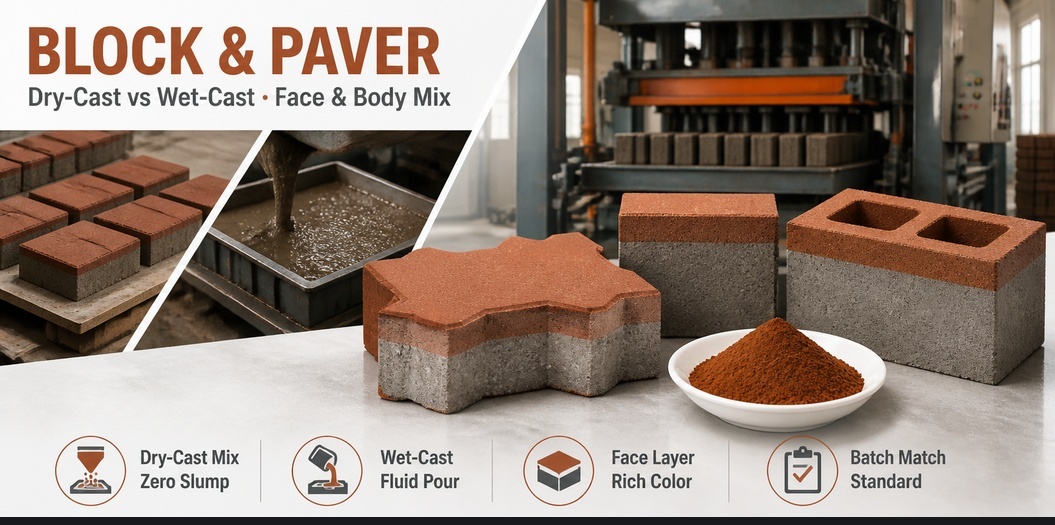
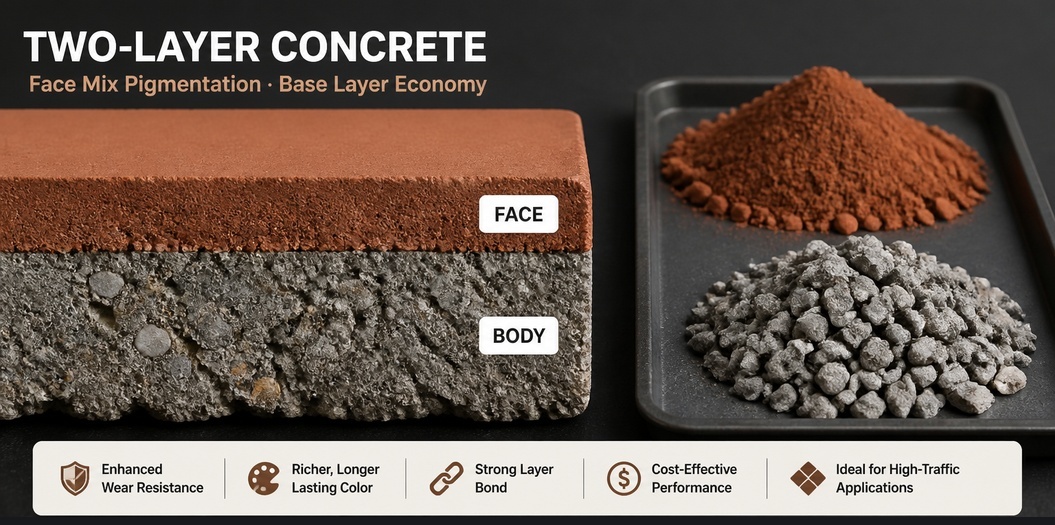
অধিকাংশ ব্লক ও পেভার লাইন দুটি স্তরে চলে। ফেস মিক্স (রঙ বহনকারী পাতলা, সিমেন্ট-সমৃদ্ধ স্তর) বডি মিক্সের (ইউনিটটির শক্তি প্রদানকারী ধূসর পিছনের স্তর) উপরে অবস্থিত। শুধুমাত্র ফেস স্তরেই রঞ্জক থাকে। বডি সাধারণত সাদা-ধূসর হয় এবং সবসময় সস্তা হয়।
এটি রাসায়নিক বিষয়ের চেয়ে খরচ নির্ধারণে বেশি সমস্যা সৃষ্টি করে। ফেস স্তরটি ইউনিটের মোট ভরের একটি ছোট অংশ হতে পারে, তাই প্রতি টন ফেস মিক্সে রঞ্জকের মাত্রা শেষ পণ্যের প্রতি টনের চেয়ে কয়েকগুণ বেশি হয়। যদি ক্রয়ের উদ্ধৃতিতে প্রতি টন রঞ্জকের দাম প্রতি টন পণ্যের খরচের বিরুদ্ধে উল্লেখ করা হয় এবং কারখানায় প্রতি টন ফেস মিক্সে রঞ্জক মিশ্রিত করা হয়, তবে এই দুটি সংখ্যা কখনও মিলবে না। কেউ উপসংহারে আসে যে রঞ্জকটি দামি। তা নয়। গণিতটিই ভুল ছিল।
ফেস মিক্সগুলি সাধারণত বডির তুলনায় আরও মসৃণ এগ্রিগেট এবং ভিন্ন সিমেন্ট মাত্রা ব্যবহার করে। মসৃণ এগ্রিগেট মানে একই রঞ্জকের জন্য আরও বেশি পৃষ্ঠতল প্রতিযোগিতা করছে, তাই রংটি যতটা রঞ্জকের মাত্রা নির্দেশ করে ততটা শক্তিশালী দেখায় না।
এক ঘনমিটার কংক্রিটে কতটুকু রঞ্জক যোগ করা হয়, এটি একটি আলাদা প্রশ্ন, এবং এটি concrete-এর জন্য আয়রন অক্সাইড পিগমেন্ট ডোজেজ -এ আলোচনা করা হয়েছে। এখানে যা গুরুত্বপূর্ণ, তা হলো এই সংখ্যাটি সম্পূর্ণ ইউনিট প্রতি টন নয়, বরং ফেস মিক্স প্রতি টনে উল্লেখ করা হতে হবে।
দুটি প্রেস যদি একই ফেস মিক্স ফর্মুলা চালায়, তবুও তারা অভিন্ন রং উৎপাদন করবে না। কম্পনের সময়, চাপ এবং আর্দ্রতা—সবগুলোই পেস্টকে সরিয়ে দেয়, এবং আপনি যে ফেসটি পান, তা সেই সেটিংসগুলোর রেকর্ড মাত্র।
অতিরিক্ত কম্পন দিলে পেস্ট পৃষ্ঠে ভেসে ওঠে: একটি সমৃদ্ধ, গাঢ়, কাচের মতো চকচকে ফেস যা পরে ফাটল ধরতে পারে। অপর্যাপ্ত কম্পন দিলে ফেস খোলা থাকে: ফ্যাকাশে, ধূলিময়, এবং হ্যান্ডলিং মার্ক দেখানোর জন্য দ্রুত প্রবণ। উভয় ক্ষেত্রেই এটি প্রেস-সম্পর্কিত সমস্যা, কিন্তু এগুলোকে প্রায়শই রঞ্জক সংক্রান্ত অভিযোগ হিসেবে ফাইল করা হয়।
যখন একটি অভিযোগ ফোনের ছবি সহ আসে, তখন উপযোগী প্রশ্নগুলো হয় বোরিং। কোন প্রেস? কোন প্যালেট? মিক্সটি প্রেস করার আগে হপারে কতক্ষণ ধরে রাখা হয়েছিল? এক ঘণ্টা ধরে দাঁড়িয়ে থাকা মিক্স আর একটি সাম্প্রতিক মিক্স এক নয়।
| কী পরিবর্তন | শুষ্ক-ঢালাই (ব্লক, পেভার) | ভেজা-ঢালাই (স্ল্যাব, প্রি-কাস্ট, স্থানে ঢালাই) |
|---|---|---|
| মিশ্রণের সামঞ্জস্যতা | আর্দ্র, শূন্য স্লাম্প | ঢালাইযোগ্য, স্লাম্প দ্বারা সেট হয় |
| আকৃতি দেওয়া | চাপ দেওয়া ও কম্পনিত, একবারে ছাঁচ খোলা | ঢালাই করা, কম্পনিত, সেট হওয়ার পর ছাঁচ খোলা |
| ব্লিড ওয়াটার | খুব কম | উল্লেখযোগ্য, উপরিভাগে জল-সিমেন্ট অনুপাত বৃদ্ধি করে |
| রং কোথায় অবস্থান করে | ঘন পৃষ্ঠ স্কিন | পৃষ্ঠ পেস্ট, হালকা এবং কম সমান |
| সাধারণ রঙের অভিযোগ | মুখ-মিশ্রণ ডোজ ড্রিফট, চাপ সেটিংস | জলের পরিমাণে পরিবর্তন, কিউরিং, পৃষ্ঠ ব্লুম |
| সর্বোত্তম অনুমোদন নমুনা | উৎপাদন প্রেসে প্লাক চাপা হয়েছে | উৎপাদন মিশ্রণ থেকে ঘনক বা প্লাক ঢালাই করা হয়েছে |
| অতিরিক্ত স্পেসিফিকেশন যোগ করতে হবে | চালুনি অবশিষ্টাংশ, আর্দ্রতা | জল-দ্রবণীয় বস্তু, কিউরিং রেকর্ড |
রঙিন ইউনিটের উপর সাদা আবরণ হলো লবণজনিত সমস্যা। এই লবণগুলি সিমেন্ট, বালু, মিশ্রণের জল থেকে আসে, কখনও কখনও ইউনিটটি যে মাটিতে স্ট্যাক করা হয় তা থেকেও আসে। আয়রন অক্সাইড এগুলি সরবরাহ করে না। কারণগুলি এবং প্রতিকারমূলক ব্যবস্থাগুলি নিম্নে বর্ণিত হয়েছে রঙিন কংক্রিটে এফলোরেসেন্স .
পিগমেন্ট কী করে তা হলো এই আবরণটি কতটা স্পষ্ট দেখা যাবে তা নির্ধারণ করা। গাঢ় রঙের পৃষ্ঠে সাদা জমাটি ত্রুটির মতো দেখায়। কিন্তু বাফ বা টেরাকোটা রঙের পৃষ্ঠে একই জমা আবহাওয়াজনিত পরিবর্তন হিসেবে গণ্য হয়। যদি আপনার বাজার এই আবরণের প্রতি কঠোর হয়, তবে এটি আপনার নির্বাচিত পৃষ্ঠ রঙের পক্ষে একটি যুক্তি হবে এবং ক্রয় অর্ডারে জল-দ্রবণীয় মানের কঠোর নির্দেশ দেওয়ার পক্ষেও একটি যুক্তি হবে।
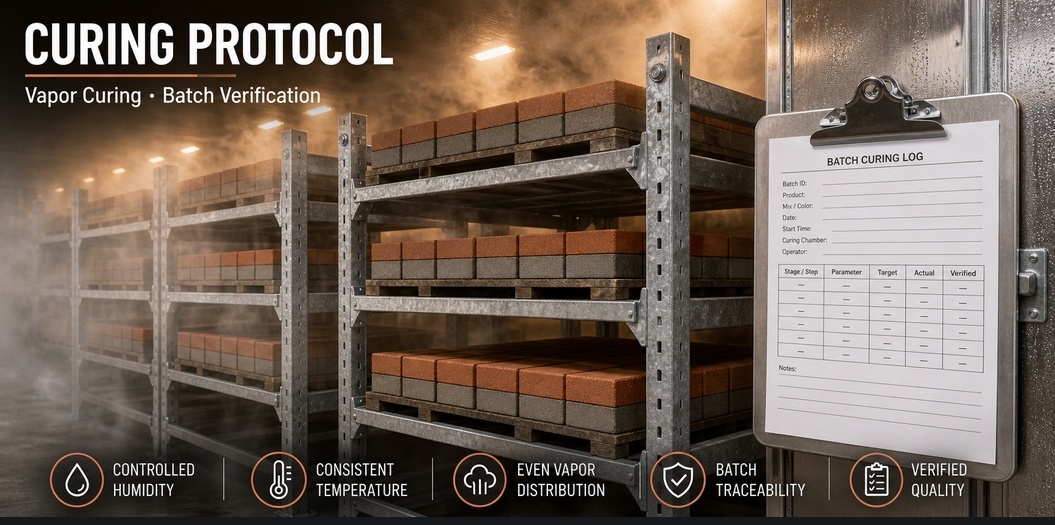
শুষ্ক-ঢালাই ইউনিটগুলি সাধারণত ভাপ বা কুয়াশাযুক্ত কক্ষে, উদ্যান দ্বারা নিয়ন্ত্রিত তাপমাত্রায় কিউর হয়। আর্দ্র-ঢালাই ইউনিটগুলি ছাঁচের মধ্যে, আবরণী প্লাস্টিকের নিচে বা খোলা আকাশের নিচে কিউর হতে পারে। উভয় ধরনের ইউনিটেই এফলোরেসেন্স হতে পারে। কিন্তু শুধুমাত্র কক্ষের মধ্যেই আপনার নিয়ন্ত্রণের একটি সুযোগ থাকে।
একটি একক বিশুদ্ধতা মান কোনো স্পেসিফিকেশন নয়। এগুলোই হলো সেই সীমারেখা যা আপনার লাইনে দুটি ব্যাচের আচরণ একই হবে কিনা তা নির্ধারণ করে।
যদি সহনশীলতা মানটি নিয়ে এখনও বিতর্ক চলছে, δE সহনশীলতা নির্ধারণ কীভাবে একটি প্রতিরক্ষা করা যায় এমন মান নির্বাচন করতে হয় তা ব্যাখ্যা করে।
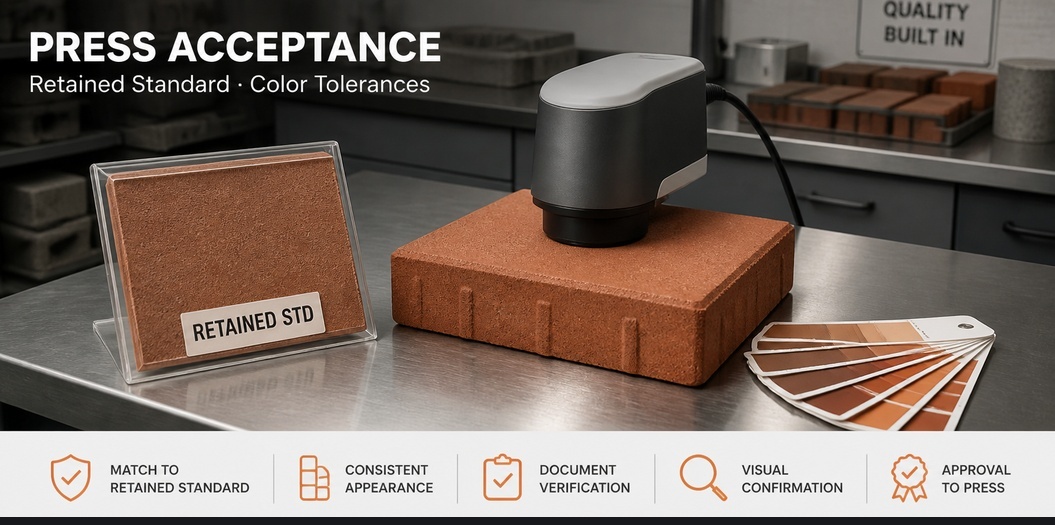
ল্যাব প্লাক সরবরাহকারী নির্বাচনের জন্য সহায়ক, কিন্তু এটি অনুমোদন নয়। অনুমোদন ঘটে আপনার মেশিনে, আপনার মিশ্রণে এবং আপনার কিউরিং পদ্ধতিতে।
এটি প্রেস-সাইড সংস্করণ নতুন লট পরীক্ষা প্রোটোকল , যা একটি ব্লক প্লান্ট একটি শিফটের মধ্যে সম্পন্ন করতে পারে এমনভাবে সংক্ষিপ্ত করা হয়েছে।
এই সবকিছুই জটিল নয়, এবং এর প্রায় কোনোটাই ডেটা শীটে উল্লেখ করা হয় না। এটি আপনার প্রেস, আপনার বালি এবং আপনার কিউরিং রুমের উপর নির্ভর করে। যে সরবরাহকারী যথেষ্ট সংখ্যক গাছ দেখেছেন, তিনি আপনাকে প্রথমেই এটি জানিয়ে দেবেন, বদলে ডোজেজ টেবিল উদ্ধৃত করবেন না।
হেবেই তিয়ানহুইবাও টেকনোলজি কো., লিমিটেড ২৬ বছর ধরে সিনথেটিক আয়রন অক্সাইড পিগমেন্ট তৈরি করছে, যার মধ্যে লাল (Fe2O3), হলুদ (α-FeOOH, একটি জলযুক্ত আয়রন অক্সাইড), কালো (Fe3O4), বাদামি এবং মিশ্র সবুজ ও নীল গ্রেড রয়েছে, যা কংক্রিট, কোটিংস, প্লাস্টিক এবং সিরামিক্সের জন্য ব্যবহার করা হয়। ন্যূনতম অর্ডার হলো ১ টন (১,০০০ কেজি)। আমরা সেই স্ট্যান্ডার্ড ধরে রাখি, লট মার্কিং এবং পরীক্ষার ডেটা সরবরাহ করি যা ফেস-মিক্স অ্যাপ্রুভালের জন্য প্রকৃতপক্ষে প্রয়োজন, এবং আমরা আপনাকে জানাব যখন কোনো রঙের সমস্যা আপনার প্রেসে বসে থাকে, আমাদের ব্যাগে নয়।
আপনার নিজস্ব ফেস মিক্সের বিরুদ্ধে পরীক্ষা শুরু করতে [email protected] ইমেল করুন অথবা +৮৬-১৩৪০০২১১৬৫৫ নম্বরে কল করুন।
 গরম খবর
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN