Kort sagt: En belægningsstenfabrik og en færdigblandingsbetonfabrik kan købe den samme palle med jernoxid og alligevel opnå to forskellige farver ved samme dosis. Tørstøbte enheder fremstilles på en presse inden for sekunder. Vådstøbning hældes i forme og efterlades der. Vurder pigmentet i forhold til den proces, der former det, hold frontblandingsdoseringen adskilt fra kropblandingsovervejelser, og godkend farven på en prøveplade fremstillet på din egen presse.
To anlæg bestiller rød fra samme parti. Det ene producerer fliser på en vibro-press, det andet støber plader i stålskabeloner. Begge doserer i forhold til cementvægten, og begge skriver samme tal på batchkortet. Inden for en måned ringer det ene tilbage og siger, at farven er bleg, mens det andet siger, at den er blevet mørk.
Der var intet galt med pigmentet.
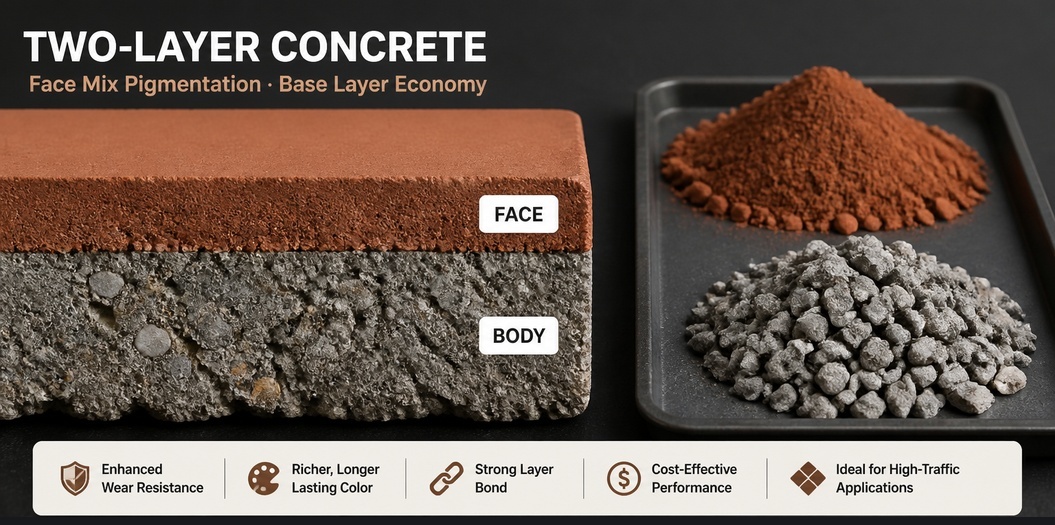
På en tør-støbte linje (blandingen har nul-slump, bliver presset og afstrippet på en stålpallet inden for sekunder efter fyldning) møder pigmentet meget lidt vand og meget tryk. På en våd-støbte linje (en hældbar blanding støbes i former eller skabeloner og efterlades til at herde, før den afstrippes) møder pigmentet meget vand og næsten intet tryk – indtil vibratorerne tages i brug.
Samme pulver. To forskellige miljøer.
Pigmentets faktiske funktion ændres ikke. Det skal fordeles jævnt i cementpastaen og blive der. Det, der ændres, er mængden af pasta, der når overfladen af den færdige enhed, og hvor tæt denne overflade bliver. Det er her, farven bestemmes – og den bestemmes af maskinen, inden pigmentet overhovedet får en stemme.
Tørvæskemix er fugtigt, ikke flydende. Der er kun så meget vand, at presmaskinen kan udføre sit arbejde – hvilket betyder meget lidt udvanding, meget lidt segregation og en overflade, der lukker sig under komprimering. Farven fremstår dyb, fordi man ser på en tæt, pastarig hud.
Væsvæskemix indeholder langt mere vand. En del af det stiger opad. Når det når overfladen, øger det det lokale vand-cement-forhold dér, og et højere forhold ved overfladen betyder et mere porøst, blegere lag, når enheden tørres. Den samme pigmentmængde fremstår nu lysere og let kridtagtig.
Vand er den variabel, som ingen skriver på batchkortet.
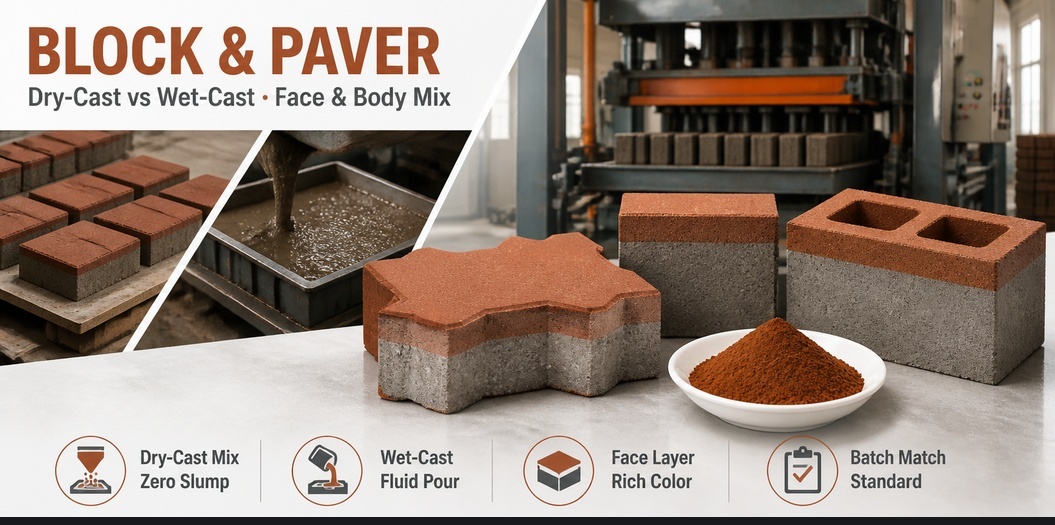
De fleste blok- og paverlinjer kører med to lag. Det yderste lag (det tynde, cementrige lag, der bærer farven) ligger oven på det underliggende lag (det grå støtte-lag, der giver enheden dens styrke). Kun det yderste lag indeholder pigment. Det underliggende lag er normalt en ensartet grå farve og altid billigere.
Dette forårsager oftere fejl i omkostningsberegninger end i kemien. Et yderste lag udgør måske kun en lille brøkdel af enhedens samlede masse, så pigmentdoseringen pr. ton yderste blanding er flere gange større end figuren pr. ton færdig produkt. Hvis et købsanbud angiver en pris pr. ton pigment i forhold til en omkostning pr. ton produkt, og anlægget doserer pr. ton yderste blanding, vil de to tal aldrig stemme overens. Nogen konkluderer, at pigmentet er dyrt. Det er det ikke. Det er blot regnearkene, der er forkerte.
Yderste blandinger bruger også ofte finere ballast og en anden cementindhold end det underliggende lag. Finere ballast betyder større overfladeareal, der konkurrerer om det samme pigment, så farven fremstår svagere end doseringen antyder.
Hvor meget pigment der tilsættes pr. kubikmeter beton, er et særskilt spørgsmål, som behandles i jernoxidpigmentdosering til beton . Det afgørende her er, at talværdien skal angives pr. ton ansigtsblanding, ikke pr. ton færdigt produkt.
To pres, der kører en identisk ansigtsblandingsformel, vil ikke producere identisk farve. Vibretid, tryk og fugtighed flytter alle cementpastaen rundt, og det ansigt, man ender med, er en optegnelse af disse indstillinger.
For lang vibretid får pastaen overfladen til at blive oversvømmet: et rigt, mørkt, glasagtigt ansigt, der senere kan revne. For kort vibretid forbliver ansigtet åbent: blegt, støvet og hurtigt til at vise håndteringsmærker. Begge tilfælde er presproblemer, der registreres som pigmentklager.
Når en klage ankommer med et telefonbillede, er de nyttige spørgsmål de kedelige. Hvilket pres? Hvilken palle? Hvor længe har blandingen stået i beholderen, før den blev presset? En blanding, der har stået i en time, er ikke den samme blanding.
| Hvad ændrer sig | Tørvæsket (blok, belægningssten) | Våd-gjældende (plade, forudgjort, støbt på stedet) |
|---|---|---|
| Blandingskonsistens | fugtig, nul-slump | hældbar, fastsat ved slump |
| Formning | trykt og vibreret, aftaget med det samme | støbt, vibreret, aftaget efter udhærdning |
| Afvandingsvand | meget lidt | betydeligt, øger vand-cement-forholdet øverst |
| Hvor farven befinder sig | tæt overfladeskin | overflade-pasta, lettere og mindre jævn |
| Almindelig farveklage | ansigtsblandingsdosisafvigelse, presindstillinger | vandvariation, hærdning, overfladeudblomstring |
| Bedste godkendt prøve | plade trykt på produktionspressen | terning eller plade støbt fra produktionsblandingen |
| Ekstra specifikation at tilføje | sies rest, fugt | vandopløseligt stof, hærdningsprotokol |
Hvidt udslag på en farvet enhed er et saltproblem. Saltene stammer fra cement, fra sand, fra blandingvandet og nogle gange fra underlaget, hvorpå enheden er stablet. Jernoxid leverer dem ikke. Årsagerne og modforanstaltningerne beskrives i udblæsning i farvet beton .
Hvilken pigment der bruges, afgør, hvor tydeligt udslaget fremstår. En hvid aflejring på en mørk overflade ser ud som en fejl. På en beige eller terrakotta overflade tolkes den samme aflejring som vejrpåvirkning. Hvis dit marked er utålmodigt over for udslag, er det et argument for den valgte frontfarve samt et argument for en strengere grænseværdi for vandopløselige stoffer på købsordren.
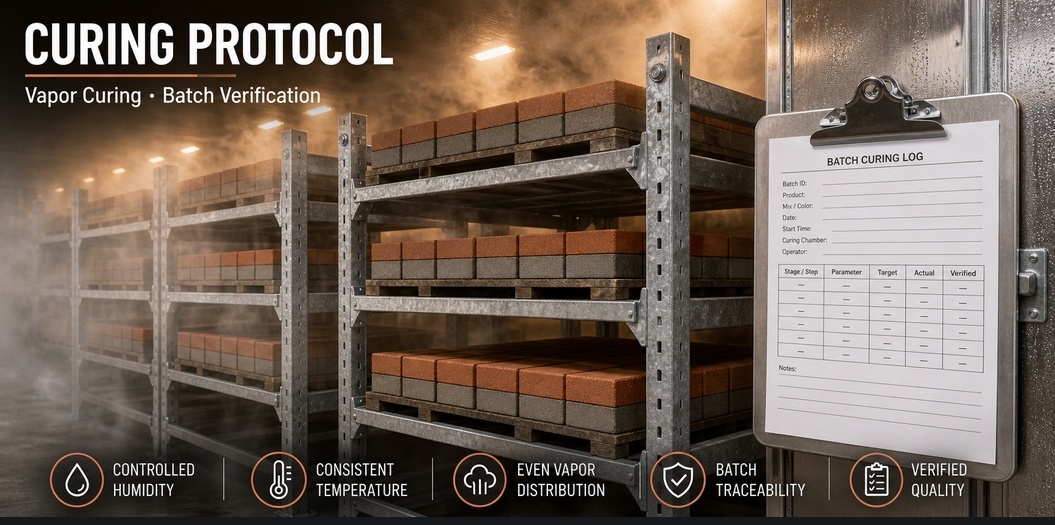
Tørvæskede enheder udrustes normalt i et kammer med damp eller tåge ved en temperatur, som fabrikken kontrollerer. Vådvæskede enheder kan udrustes i formen, under presenninger eller udendørs. Begge typer kan udvise udslag. Kun kammeret giver dig en justerbar indstilling.
Et enkelt renheds-tal er ikke en specifikation. Det er disse linjer, der faktisk afgør, om to partier opfører sig ens på din produktionslinje.
Hvis tolerancetallet selv stadig diskuteres, fastlæggelse af en ΔE-tolerance gennemgår, hvordan du vælger en tolerance, som du kan forsvare.
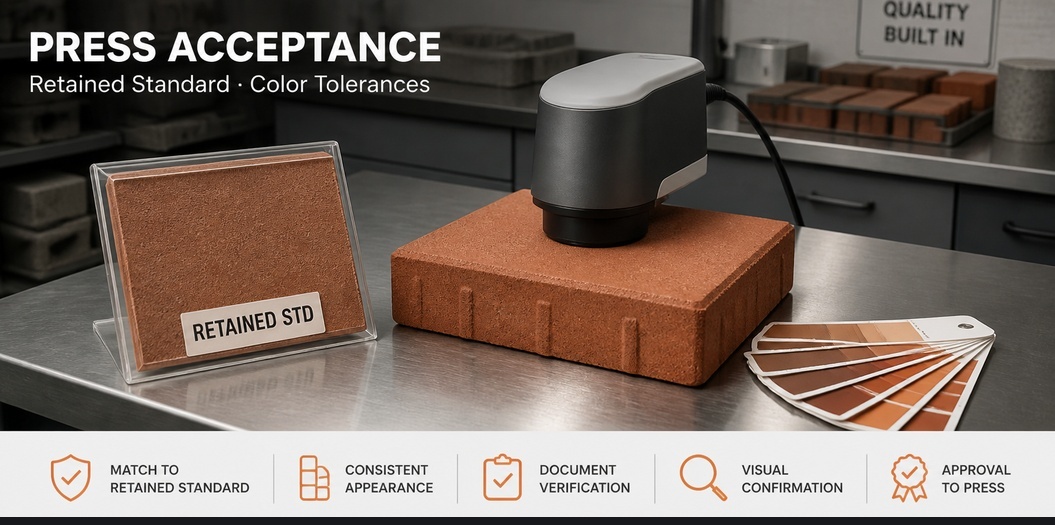
Laboratorieprøver er nyttige til at screenes en leverandør. De udgør ikke en godkendelse. Godkendelse sker på din maskine, i din blanding og med din herding.
Dette er den trykpresse-siden version af den nye partiforsøgsprotokol , forkortet til det, et betonblokanlæg kan udføre inden for én skift.
Intet af dette er kompliceret, og næsten intet af det står på et dataark. Det afhænger af din presse, dit sand og dit herdeområde. En leverandør, der har set tilstrækkeligt mange anlæg, vil fortælle dig det fra starten i stedet for at citere en dosistabel.
Hebei Tianhuibao Technology Co., Ltd. har fremstillet syntetiske jernoxidpigmenter i 26 år og dækker røde (Fe2O3), gule (α-FeOOH, en hydreret jernoxid), sorte (Fe3O4), brune samt sammensatte grønne og blå kvaliteter til beton, belægninger, plast og keramik. Mindsteordre er 1 ton (1.000 kg). Vi leverer den bevarede standard, partimærkningen og testdataene, som en face-mix-godkendelse faktisk kræver, og vi vil informere dig, hvis et farveproblem ligger i din presse i stedet for i vores pose.
Send en e-mail til [email protected] eller ring +86-13400211655 for at starte en prøve med din egen face mix.
 Seneste nyheder
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN