×

باختصار: يمكن لمختبرَين أن يجريا اختبارًا على الكيس نفسه من أكسيد الحديديك ويقدما نتائج رقمية لا يمكن مقارنتها. أحدهما يقرأ مقياس هيغمان ويدعو النتيجة «نعومة الطحن»، بينما الآخر يزن ما يبقى عالقًا على الغربال ويدعو ذلك «البقايا». وكلا الاختبارين حقيقيٌّ، ولا يُعبِّر أيٌّ منهما عن حجم الجسيمات، ولن يؤدي أمر الشراء الذي يشير إلى أحد الاختبارين بينما تتحقق المنشأة المستقبلة من الآخر إلا إلى نزاع. وفيما يلي شرحٌ لما يكشفه كل اختبار فعليًّا، وكيفية صياغة بندٍ مواصفاتٍ يصمد أمام كلا المختبرين.
يكتب المشتري في المواصفات: «النعومة: ٢٥ ميكرومتر كحد أقصى». أما الشهادة التي تصل بعد ثلاثة أسابيع فتقول: «البقايا على منخل بحجم ٤٥ ميكرومتر: ٠٫٢٪». ويؤمن الطرفان أنهما اتفقا على أمرٍ ما، لكنهما لم يفعلا ذلك.
في تجارة الطلاء، عادةً ما تعني النعومة نعومة الطحن: أي مدى تفتت الصبغة وامتزاجها بالوسيط السائل. أما في تجارة الصبغات، فهي غالبًا ما تعني بقايا المنخل: أي كمية الحبيبات الخشنة التي تبقى عالقة على الشبكة. وإذا وُضعت هاتان الجملتان معًا في أمر شراء واحد، فلن يكون أيٌّ من الطرفين كاذبًا حين يوقّع عليه.
والوحدات تفاقم الأمر أكثر. فرقمٌ واحدٌ يُقاس ب groove (أخدود) بوحدة الميكرومتر، بينما الآخر يعبَّر عنه بنسبة مئوية. ولا يمكن تحويل هذين الرقمين بعضهما إلى بعض، ولا يمكن لأي عملية حسابية أن تحوّل أحدهما إلى الآخر.
جهاز قياس هيجمان هو كتلة فولاذية مصنوعة بدقة تحتوي على تجويف مدبب منحوت فيها، يبلغ عمقه حوالي ١٠٠ ميكرومتر عند الطرف الأعمق وينخفض تدريجيًّا إلى الصفر. تُسكب العجينة في الطرف الأعمق، ثم تُمرَّر شفرة مستقيمة فوق السطح، وتُقرأ النقطة التي تتوقف عندها آثار الخدوش الظاهرة. ويُعبَّر عن هذه القراءة بوحدة الميكرومتر، ويعتبر المعيار الآيزو ١٥٢٤ الطريقة التي يعتمدها معظم دول العالم في المواصفات الفنية. أما المعيار الأمريكي ASTM D1210 فيغطي نفس الإجراء عادةً، ويُبلَّغ عن ناتجه برقم هيجمان يتراوح بين ٠ و٨.
وهذا ما يغفله مشتروا القطع غالبًا: لا يكشف الجهاز عن حجم الجسيمات الفردية، بل يكشف فقط أكبر التجمعات المتبقية في تلك العجينة المُحددة، على تلك الماكينة المُحددة، وفي ذلك الراتنج المُحدد. فإذا غيَّرت مادة التفريق أو غيَّرت طاحونة الطحن أو غيَّرت مدة تشغيل الدفعة، فإن القراءة تتغير رغم أن حجم كل جسيم في الكيس يبقى تمامًا كما كان.
إذن، فإن رقم هيجمان هو بيانٌ عن التشتُّت، وليس عن المسحوق. وعندما يقدِّم المورِّد رقمًا كهذا لصبغة جافة، فاقرأه على أنه «هذه هي النتيجة التي يحصل عليها مختبرنا القياسي في وسطنا القياسي»، واسأله ما هو ذلك الوسط.
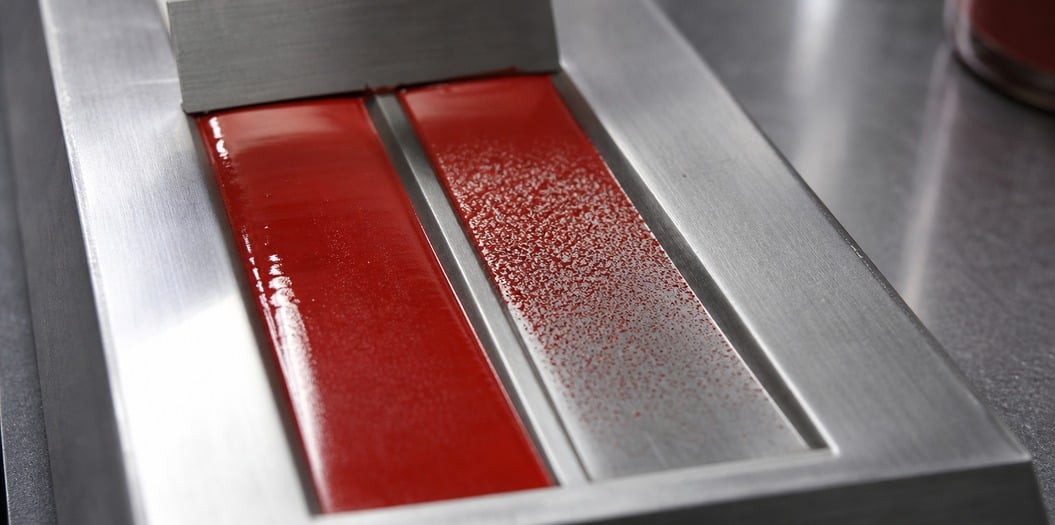
إعداد المطحنة يؤدي قدرًا كبيرًا من العمل نفسه الذي تقوم به الصبغة، وهذا هو بالضبط موضوع تحقيق تشتُّت أكسيد الحديد النانوي الأحمر .
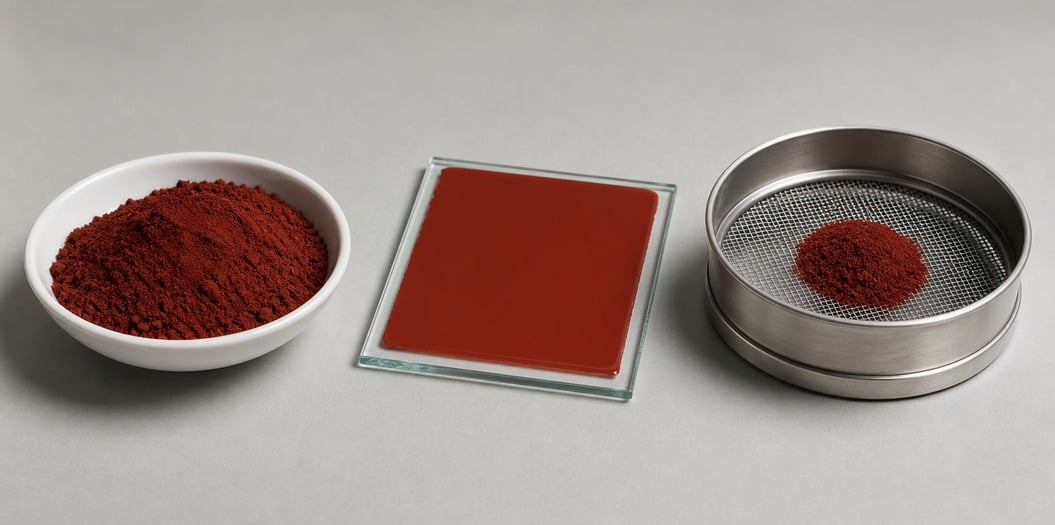
بقايا المنخل (أي النسبة المئوية من الصبغة التي تبقى عالقة على شاشة ذات عددها الشبكي المحدَّد) هي اختبارٌ للنظافة. ويُجرَى الاختبار وفق المعيار الآيزو ٧٨٧-٧، حيث يُغسَّل العيِّنة يدويًّا بالماء عبر الشاشة ثم تُوزن المادة المتبقية. وهو اختبار بدائي له مهمة ضيِّقة جدًّا: اكتشاف الجسيمات الزائدة في الحجم، والكتل الصلبة التي لم تتشتَّت أبدًا في المفاعل، وبعض شوائب التلوث العرضية القادمة من كيس أو ناقل.
أما ما لا يستطيع المنخل رؤيته فهو الطرف الناعم. فقد تحتوي صبغةٌ ما على ٠,١٪ بقايا على شاشة ٤٥ ميكرومتر، ومع ذلك قد تكون متكتِّلةً بشكل سيء عند حجم ٢ ميكرومتر، ولا يمكن للمنخل أن يُنبِّهك إلى ذلك أبدًا، لأن كل ما هو أصغر من حجم الشبكة يمرُّ مباشرةً من خلالها.
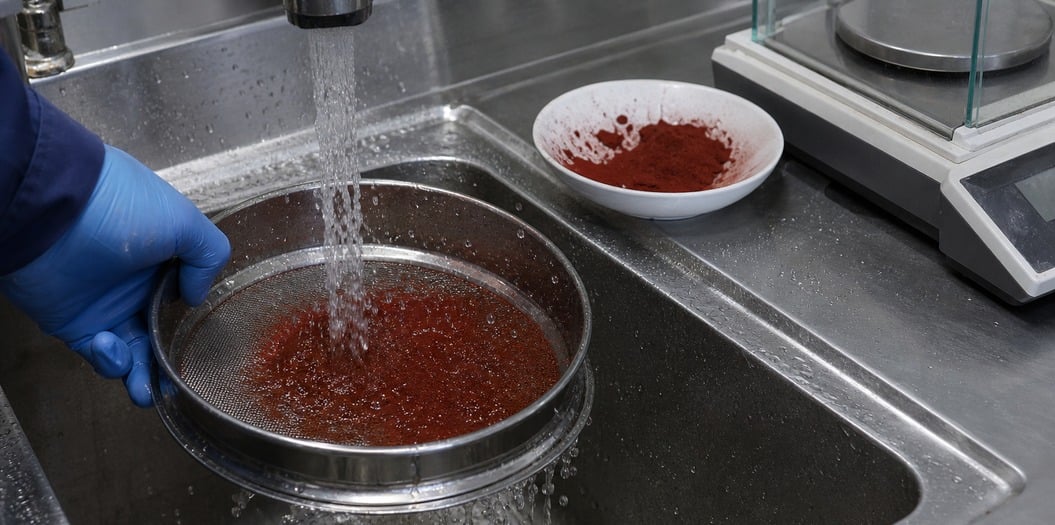
الشاشة تُخبِرك أيضًا بشيءٍ لا يمكن لجهاز القياس إخبارك به: ما إذا كانت المشكلة نشأت في المصنع أصلًا. فالشوائب على الغربال كانت موجودة قبل أن تلامس مطحنتك له.
حيود الليزر يجيب عن سؤالٍ آخر: كيف يبدو الشكل العام للتوزيع الكلي؟ فتحصل على منحنى، وعادةً ما تحصل على قيمة D50 (أي القطر الذي تكون فيه نصف العينة حجميًّا أدق منه) بالإضافة إلى مؤشر الامتداد (span). ويمكن لصبغتين أن تشتركان في نفس قيمة D50 مع أن سلوكهما مختلف تمامًا، لأن إحداهما تظهر كقمة ضيقة جدًّا بينما الأخرى تمتلك ذيلًا خشنًا طويلًا.
ثلاثة اختبارات، وثلاثة أسئلة. والتوزيع وحده هو الذي يصف مسحوق المادة. أما جهاز القياس فيصف فقط ما ستراه محطتك الفعلية.
| ما تريد معرفته | اختبار | قياسي | يُبلَّغ عنه على هيئة | الزاوية العمياء |
|---|---|---|---|---|
| كفاءة التشتت في وسط النقل الخاص بي | نعاومة الطحن | ISO 1524 أو ASTM D1210 | مايكرومتر، أو مقياس هيغمان من ٠ إلى ٨ | يعتمد على المطحنة والراتنج والوقت |
| ما إذا كانت الكيسة تحتوي على جزيئات خشنة | البقايا على المنخل، بطريقة الماء | ISO 787-7 | النسبة المئوية المحتجزة على منخل معيّن | لا يشير إلى أي شيء أدق من حجم فتحات المنخل |
| ماهية توزيع جسيمات المسحوق | حيود الليزر | طريقة تعتمد على جهاز قياس | القطر النصفي D50 ومنحنى التوزيع | لا يشير إلى أي شيء حول درجة التشتت |
| ما إذا كانت الدفعة الحالية مطابقة للدفعة السابقة | قراءة اللون مقابل معيار محفوظ | ASTM D2244 | δE | يُخبرك أن هناك حركة، وليس السبب وراءها |
يمكن إضافة عمود رابع إلى تلك الجدول، وسيحمل نفس العبارة في كل مرة: لا يُستبدل أيٌّ من هذه الاختبارات بالآخر، كما أن الشهادة تشمل فقط الاختبارات التي اختار المورِّد إجراءها.
مصنعان، دفعة واحدة، يوم واحد، نتائج مختلفة. هذا أمر طبيعي ولا يدل على مشكلة في الجودة.
الماكينة الدوارة ذات الكريات (bead mill) التي تعمل لفترة طويلة ستُفكِّك التكتُّلات العنيدة وتُبلِّغ عن طحن دقيق. أما جهاز التشتت عالي السرعة (high-speed disperser) في الخزان الدفعي، الذي يعمل لمدة عشرين دقيقة لأن الوردية متأخرة عن الجدول الزمني، فسيترك التكتُّلات نفسها سليمة ويُبلِّغ عن طحن خشن. لم يفعل الصبغة أي شيء. بل كانت الطاقة المُدخلة هي الفاعلة.
كثافة المواد الصلبة لها أهمية مماثلة. فإذا زادت تركيز الصبغة، زاد لزوجة المعجون، ولن تتمكن الشفرة من توليد نفس قوة القص، فيصبح قراءة الجهاز أخفَّ (أي تشير إلى جسيمات أكبر). ولهذا السبب قد تكون قراءة المصمم ١٥ ميكرومتر وقراءة المصنع ٣٠ ميكرومتر كلاهما دقيقتين تمامًا لنفس المادة.
المواصفات الغامضة هي السبب الجذري لمعظم النزاعات هنا، وهي سهلة الإصلاح. ويكفي خمسة عناصر لتحقيق ذلك:
يُوصى بإضافة سطرٍ إضافيٍّ لمشتري الخرسانة والموتر: فإذا كان المصنع يمرر الصبغة عبر غربالٍ في الخليط الجاف، فإن قيمة المتبقي هي المهمة فعلاً، بينما تكون قيمة هيغمان في المواصفات مجرد زخرفة.
لا تحتاج إلى مختبر للكشف عن معظم هذه البنود.
إذا اختلفت نتائج اختبار السحب والمعيار المحفوظ، فلديك نقاشٌ حقيقي يجب أن تجريه مع المورِّد، ولديك ما تُظهره. أما الإجراء المعملي نفسه، مع حدّ ΔE الذي اتفقتم على تطبيقه، فقد ورد في تحديد تحمل لوني يمكنك الدفاع عنه . وللسلسلة الكاملة المتعلقة بدفعة جديدة، انظر إلى كيف يُجرى الاختبار التجريبي ، وتحقق من ما الذي يثبته شهادة التحليل (COA) وما لا يثبته قبل أن تعتمد على الشهادة وحدها.
شركة خبي تيانهوي باو التكنولوجية المحدودة تُنتج أصباغ أكسيد الحديد الاصطناعية منذ ٢٦ عامًا، وتوفّر درجات اللون الأحمر والأصفر والأسود والبني للاستخدام في الخرسانة والطلاءات والبلاستيكيات والخزفيات. ويُرفق بكل دفعة شهادة توثّق الاختبارات المذكورة أعلاه، كما نحتفظ بعينة محفوظة في ملفاتنا لمدّة الوقت المحددة في طلبكم. وأدنى كمية طلب هي طنٌّ واحد (١٠٠٠ كجم). ولطلب مراجعة المواصفات أو عينة مطابقة لسيارتكم، يُرجى الكتابة إلى البريد الإلكتروني [email protected] أو الاتصال بالرقم +٨٦-١٣٤٠٠٢١١٦٥٥.
 أخبار عاجلة
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN