×
Röviden: Két labor ugyanazt a vas-oxidos zsákot tesztelheti, és össze nem hasonlítható értékeket jelenthet. Az egyik a Hegman-mérő skáláját olvassa le, és ezt nevezi finomságnak. A másik a szűrőn maradó anyag tömegét méri, és ezt nevezi maradéknak. Mindkét vizsgálat valós, egyik sem részecskeméret, és ha egy megrendelési felhívásban az egyiket nevezik meg, a fogadó üzem pedig a másikat ellenőrzi, vita keletkezik. Ez azt mutatja, hogy mi is az egyes vizsgálatok ténylegesen mérnek, és hogyan írjunk olyan specifikációt, amely mindkét laborban érvényes marad.
Egy vevő a specifikációba írja: „finomság: legfeljebb 25 µm”. A három hét múlva érkező tanúsítványon az áll: „maradék a 45 µm-es szűrőn: 0,2%”. Mindkét fél úgy hiszi, hogy megegyeztek valamiben. Nem egyeztek meg.
A festékek iparágában a finomság általában a zúzás finomságát jelenti: mennyire töredezett szét és mennyire nedvesítődött be egy festékanyag egy folyékony közegbe. A festékanyag-iparban gyakran a szűrőmaradékot jelenti: mennyi durva részecske marad meg egy szűrőn. Ha ezeket a két mondatot ugyanabba a beszerzési rendelésbe írják, senki sem hazudik, amikor aláírja.
A mértékegységek még rosszabbá teszik a helyzetet. Az egyik érték egy mikrométerben mért horpadásból olvasható le. A másik egy százalékérték. Ezek nem alakíthatók át egymásba, és semmilyen aritmetikai művelet nem tudja az egyiket a másikba átalakítani.
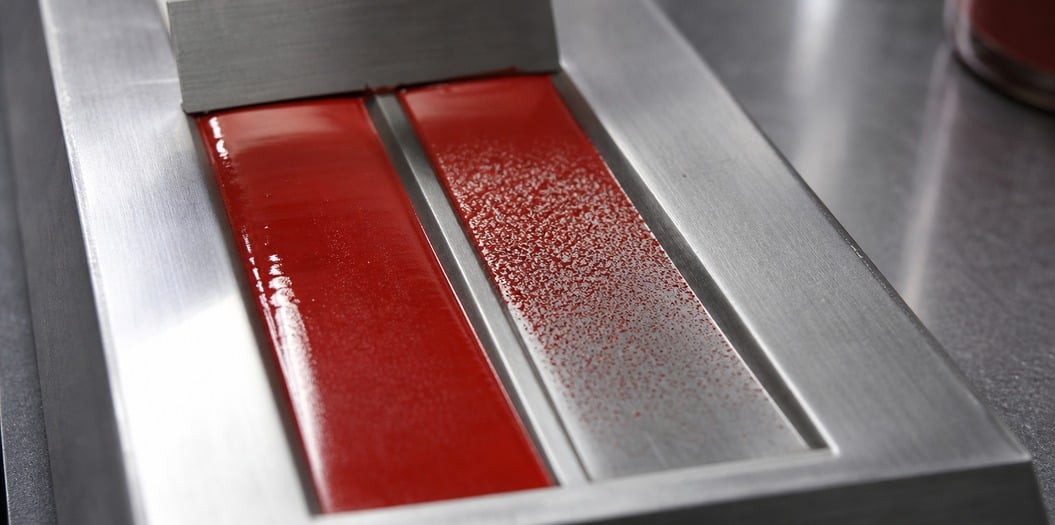
Egy Hegman-mérő egy megmunkált acélblokk, amelybe egy csökkenő mélységű horpadást vágtak, kb. 100 µm-től a mély végén nulláig. A pasztát a mély végébe helyezzük, egy egyenes pengét húzunk át rajta, majd azt a pontot olvassuk le, ahol a karcolások eltűnnek. Ez az érték mikrométerben van megadva, és az ISO 1524 a világ legtöbb országában a specifikációba írt módszer. Az ASTM D1210 ugyanezt a területet fedi le, és általában egy 0 és 8 közötti Hegman-számot ad meg.
Ez az a rész, amit a vásárlók általában figyelmen kívül hagynak. A mérőműszer nem egyedi részecskéket érzékel, hanem a megadott pasztában, az adott gépen, az adott gyanta anyagban maradó legnagyobb fennmaradó fürtöket. Ha megváltoztatja a diszpergálószer összetételét, a malom típusát vagy a keverés időtartamát, a mérési eredmény megváltozik, miközben minden egyes részecske a csomagban pontosan ugyanakkora marad.
Ezért a Hegman-érték egy diszperzióról ad információt, nem pedig egy porról. Amikor egy szállító ilyen értéket közöl egy száraz pigment esetében, azt úgy értelmezze: „ez az eredmény a mi szokásos laborunkban a mi szokásos járműanyagunkban adódott”, és kérdezze meg, mi volt az a járműanyag.
A malom beállítása ugyanolyan mértékben hozzájárul a folyamathoz, mint a pigment maga – ez éppen az alábbi témában szerepel: nanóvas-oxid-vörös diszperziójának elérése .
A szűrőmaradék (a pigment azon része, amelyet egy megadott rácsméretű szűrőn visszatart) a tisztaság ellenőrzésére szolgál. Az ISO 787-7 szabvány szerint a mintát kézzel, vízzel mossák át a szűrőn, majd lemérik a szűrőn maradó anyagot. Ez egy durva vizsgálat, amelynek szűk körű feladata: a túl nagy szemcsék, a reaktorban soha nem diszpergált kemény golyók és esetleges szennyeződések – például egy zsák vagy szállítószalag nyoma – felfedése.
Amire ez a vizsgálat nem képes, az a finom vég észlelése. Egy olyan pigment, amelynél a 45 µm-es szűrőn 0,1 % maradék mérhető, továbbra is súlyosan agglomerálódhat 2 µm-nél, de a szűrő ezt soha nem mutatja ki, mert minden, ami kisebb a rácsnyílásonál, közvetlenül áthalad rajta.
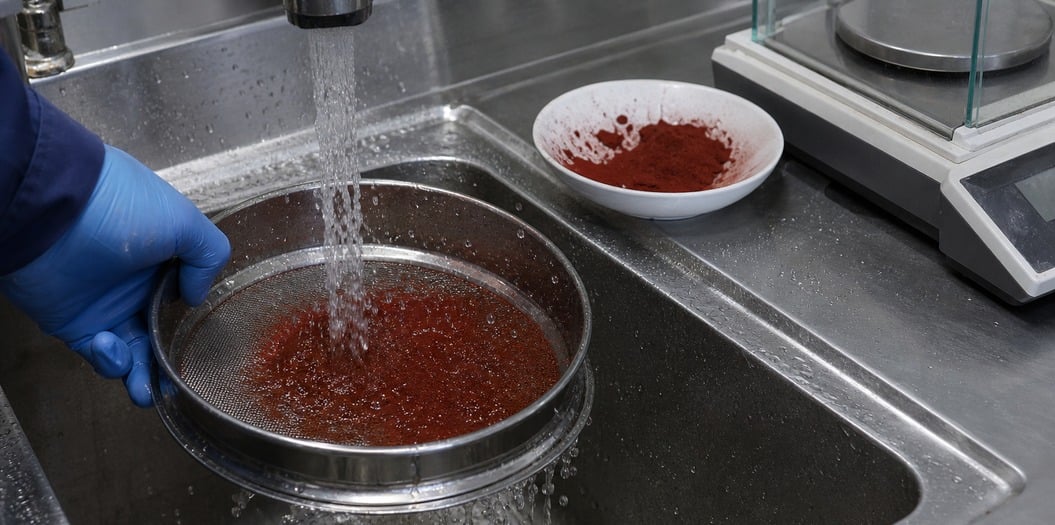
A szűrő emellett olyan információt is szolgáltat, amelyet a mérőműszer nem tud: azt, hogy a probléma egyáltalán elhagyta-e a gyárat. Ha szennyeződés („grit”) marad a szűrőn, akkor az már ott volt, mielőtt a malom megérintette volna.
A lézeres diffrakció egy újabb kérdésre ad választ: milyen a teljes populáció. Egy görbét kap, általában egy D50 értéket (az a méret, amelynél a minta térfogatának fele finomabb) és egy szórásértéket (span). Két pigmentnek lehet azonos a D50 értéke, mégis teljesen másképp viselkedhet, mert az egyik egy keskeny csúcsot, a másik pedig egy hosszú, durva farokkal rendelkező eloszlást mutat.
Három teszt, három kérdés. Csak az eloszlás írja le a porozott anyagot. Csak a mérőműszer mutatja meg, hogy gyárában valójában mit fog látni.
| Amire választ szeretne kapni | Vizsgálat | Alapértelmezett | Jelentés formája | Vakfolt |
|---|---|---|---|---|
| Mennyire szóródik el a saját közegemben | Őrlés finomsága | ISO 1524 vagy ASTM D1210 | µm, vagy Hegman-skála: 0–8 | Függ az őrlőgéptől, a gyanta típusától és az őrlési időtől |
| Tartalmaz-e durva részecskéket a zsák | Szűrőmaradék, vízös módszer | ISO 787-7 | megadott szitán maradó részarány százalékban | Semmit nem mond az adott szita alatti részecskékről |
| A por részecskeláncolatának jellemzője | Lézeres diffrakció | Műszeres módszer | D50-érték és eloszlásgörbe | Semmit nem mond a diszperzióról |
| Egy adott tétel megegyezik-e az előzővel | Színösszehasonlítás megőrzött referencia mintával | ASTM D2244 | δE | Csak azt jelzi, hogy változott, de nem azt, miért |
Egy negyedik oszlopot is hozzá lehetne adni ehhez a táblázathoz, és az minden esetben ugyanazt mondaná: egyik sem helyettesíti a többit, és a tanúsítvány csak azokat a vizsgálatokat tartalmazza, amelyeket a szállító elvégeztetett.
Két gyár, ugyanazon tétel, ugyanazon nap, eltérő eredmények. Ez normális, és nem minőségi probléma.
Egy gyöngymalomi berendezés, amely hosszú átfutást végez, szétszedi a makacs agglomerátumokat, és finom őrlést jelez. Egy nagysebességű diszpergáló berendezés egy kötegkeverő tartályban, amelyet húsz percig üzemeltetnek, mert a műszak le van maradva az ütemtervtől, ugyanazokat az agglomerátumokat érintetlenül hagyja, és durva őrlést jelez. A pigment nem tett semmit. Az energia-bemenet tett.
A szilárd anyag-tartalom is ugyanolyan fontos. Ha növeljük a pigment mennyiségét, a paszta viszkózussá válik, a penge nem tud ugyanakkora nyíróerőt kifejteni, és a mért érték durvábbra tolódik. Ezért lehet egy formulakészítő 15 µm-es és egy gyári 30 µm-es értéke is őszinte mérés ugyanarról az anyagról.
A pontatlan műszaki leírások okozzák a legtöbb vitát itt, és könnyen javíthatók. Öt elem elegendő ehhez:
A beton- és habarcsbeszerzők számára egy további mondat is érdemes: ha a gyár pigmentet szűr be a száraz keverékbe, akkor a maradék az érdekes érték, és a Hegman-érték a műszaki leírásban díszítés csupán.
Nem szükséges laboratórium a legtöbb ilyen hiba észleléséhez.
Ha a húzásos minta és a megőrzött szabvány eltér egymástól, valódi beszélgetést kell folytatnia a szállítóval, és van mit bemutatnia. Ugyanez a laborasztali eljárás, egy előre megegyezett és érvényesítendő ΔE-határral, le van írva: színeltérési tűréshatár beállítása, amelyet meg tud védeni . Az új tétel teljes folyamatához lásd: hogyan kell egy próbát lefuttatni , és ellenőrizze: mit bizonyít és mit nem bizonyít egy COA , mielőtt kizárólag a tanúsítványra támaszkodna.
A Hebei Tianhuibao Technology Co., Ltd. 26 éve gyárt szintetikus vasoxid-pigmenteket, piros, sárga, fekete és barna fokozatokban betonhoz, festékekhez, műanyagokhoz és kerámiákhoz. Minden tételhez mellékeljük a fent említett vizsgálatok tanúsítványát, és egy megőrzött mintát az Ön rendelésén megadott időszakra archiválunk. A minimális rendelési mennyiség 1 tonna (1000 kg). Műszaki adatlapon való átnézéshez vagy járművön kívánt minta elkészítéséhez írjon a [email protected] címre, vagy hívja a +86-13400211655 számot.
 Friss hírek
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN