Կարճ եզրակացությամբ: Երկու լաբորատորիաներ կարող են միևնույն պայուսակի երկաթի օքսիդը փորձարկել և ներկայացնել թվեր, որոնք չեն կարող համեմատվել։ Մեկը կարդում է Հեգմանի սանդղակը և արդյունքը անվանում է մշակման բարձրություն։ Մյուսը կշռում է մաղի վրա մնացած մասը և այն անվանում է մնացորդ։ Երկու փորձարկումներն էլ իրական են, սակայն ո՛չ մեկը չի ցույց տալիս մասնիկների չափը, և եթե գնման պատվերում նշված է մեկ ցուցանիշը, իսկ ստացման կետում ստուգվում է մյուսը, ապա դա կհանգեցնի վեճի։ Սա այն է, ինչ յուրաքանչյուր փորձարկում իրականում ցույց է տալիս, և ինչպես գրել մեկ տող, որը կարող է համատեղվել երկու լաբորատորիաների հետ։
Գնորդը սպեցիֆիկացիայում գրում է՝ «մշակման բարձրություն՝ առավելագույնը 25 մկմ»։ Երեք շաբաթ անց ստացված սերտիֆիկատում գրված է՝ «45 մկմ մաղի վրա մնացորդ՝ 0,2 %»։ Երկու կողմերն էլ հավատում են, որ համաձայնության են եկել ինչ-որ բանի վերաբերյալ։ Սակայն դա այդպես չէ։
Ներկերի առևտրում մանրությունը սովորաբար նշանակում է մանրացման աստիճանը. որքան է ներկի գունանյութը մանրացվել և խոնավացվել հեղուկ միջավայրում: Գունանյութերի առևտրում այն հաճախ նշանակում է մանրացման մնացորդը մանրացնող ցանցի վրա. որքան մեծ է մնացորդը ցանցի վրա: Եթե այս երկու նախադասությունները միաժամանակ ներառվեն մեկ գնման պատվերում, ապա նիշադրումը ստորագրելիս որևէ մեկը չի ստում:
Չափման միավորները վիճակը վատացնում են: Մեկ թիվը կարդում են գրովի մեջ միկրոմետրերով, իսկ մյուսը՝ տոկոսներով: Դրանք չեն կարող փոխակերպվել մեկը մյուսին, և որևէ թվաբանական գործողությամբ չի հնարավոր մեկը մյուսին վերափոխել:
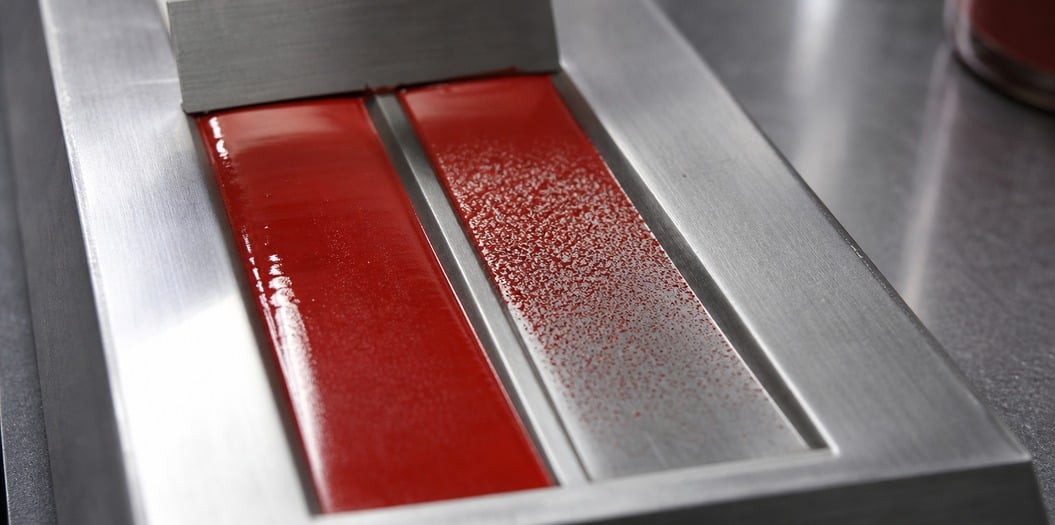
Հեգմանի չափիչ սարքը մետաղական պողպատե բլոկ է, որի մեջ մեքենայացված է թեքվող գրով, որը սկսվում է մոտավորապես 100 մկմ-ից խորը վերջում և ավարտվում է զրոյով: Դուք լցնում եք պաստային նյութը խորը վերջում, այնուհետև ուղիղ սրատակ ձողով քսում եք այն և կարդում եք այն կետը, որտեղ գծագրերը դադարում են երևալ: Այդ կարդացումը տրվում է միկրոմետրերով, իսկ ISO 1524-ը աշխարհի մեծ մասի կողմից սպեցիֆիկացիայում ներառված մեթոդն է: ASTM D1210-ը նույն մեթոդն է ընդգրկում և սովորաբար հաղորդում է Հեգմանի թիվը 0-ից 8-ը միջակայքում:
Ահա մասը, որը գնորդները բաց են թողնում: Չափիչ սարքը չի տեսնում առանձին մասնիկները: Այն տեսնում է տվյալ պաստայի, տվյալ սարքի և տվյալ ռեզինի մեջ մնացած ամենամեծ կլաստերները: Փոխեք դիսպերսանտը, փոխեք մեքենան, փոխեք խմբի շահագործման տևողությունը, և ցուցման արժեքը կփոխվի, մինչդեռ պայուսակի բոլոր մասնիկների չափսը կմնա անփոփոխ:
Այսպիսով, Հեգմանի ցուցանիշը վերաբերում է դիսպերսիային, ոչ թե փոշուն: Երբ մատակարարը նշում է ցուցանիշ չոր գունանյութի համար, դա կարդացեք որպես «սա է մեր ստանդարտ լաբորատորիայի ստացած արդյունքը մեր ստանդարտ միջավայրում», և հարցրեք, թե ինչ էր այդ միջավայրը:
Մեքենայի կարգավորումը նույնքան կարևոր է, որքան գունանյութը, ինչը հենց այս հոդվածի թեման է. նանո երկաթի օքսիդի կարմիրի դիսպերսիայի ստացումը .
Սաղով մնացած մնացորդը (գունանյութի տվյալ չափի ցանցի վրա մնացած մասը) ստուգում է մաքրությունը: ISO 787-7 ստանդարտը նմուշը մեկն անգամ լվանում է ջրով՝ ձեռքով անցկացնելով ցանցի միջով, և կշռում է մնացած մասը: Սա համեմատաբար պարզ փորձ է, որն ունի սահմանափակ նպատակ՝ բռնել չափից մեծ մասնիկներ, կոշտ կուտակումներ, որոնք չեն տարանյացվել ռեակտորում, ինչպես նաև երբեմն պարկից կամ տրանսպորտյորից առաջացած աղտոտում:
Իսկ այն, ինչ այս մեթոդը չի կարող հայտնաբերել, մասնիկների փոքր չափերն են: Գունանյութը, որն ունի 0.1 %-ի մնացորդ 45 մկմ չափի ցանցի վրա, կարող է դեռ վատ ագլոմերացված լինել 2 մկմ չափով, սակայն սաղը երբեք չի ցույց տա դա, քանի որ ցանցի չափից փոքր բոլոր մասնիկները ազատ անցնում են դրա միջով:
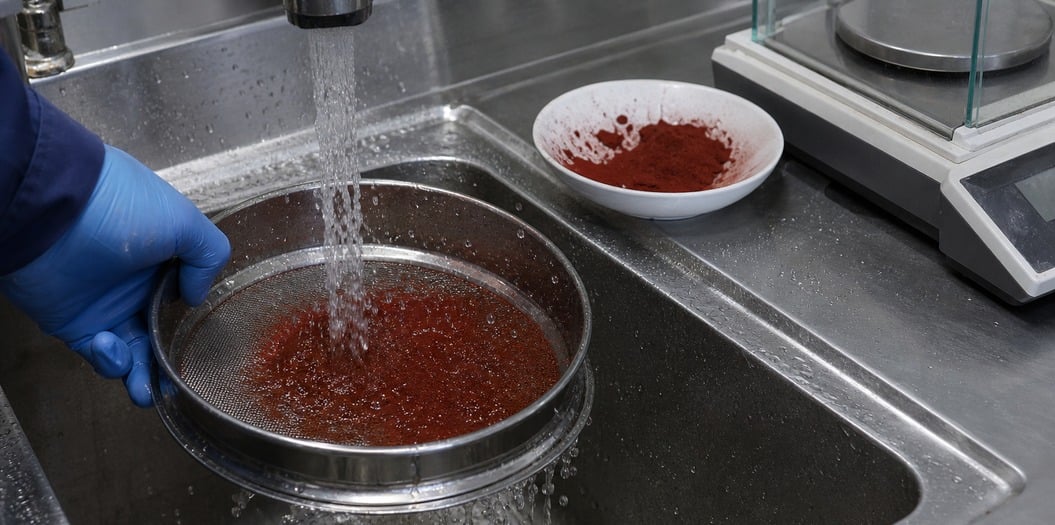
Ցանցը նաև տեղեկացնում է մեկ այլ բան, ինչը չի կարող ցույց տալ չափիչ սարքը. արդյո՞ք խնդիրը համարվում է գործարանից դուրս եկած: Ցանցի վրա հայտնաբերված մասնիկները արդեն առկա էին ձեր մեքենայի շփումից առաջ:
Լազերային դիֆրակցիան պատասխանում է ևս մեկ հարցի. ինչպիսի՞ն է ամբողջ բնակչությունը: Դուք ստանում եք մի կոր, և սովորաբար D50 (ծավալի կեսը փոքր չափս ունեցող մասնիկների չափսը), ինչպես նաև սպենը: Երկու գունանյութեր կարող են ունենալ նույն D50-ը, սակայն վարվել ամբողջովին այլ կերպ, քանի որ մեկը սեղմ գագաթ ունի, իսկ մյուսը՝ երկար մեծ մասնիկների պոչ:
Երեք փորձարկում, երեք հարց: Միայն բաշխումը նկարագրում է փոշին: Միայն չափագրումը ցույց է տալիս, թե ինչ կտեսնի ձեր գործարանը:
| Այն, ինչ ցանկանում եք իմանալ | Փորձարկում | Ստանդարտ | Ներկայացվում է որպես | Կույր գոտի |
|---|---|---|---|---|
| Ինչպես է այն ց рассеվում իմ մեքենայում | Մանրության աստիճան | ISO 1524 կամ ASTM D1210 | մկմ կամ Հեգման 0–8 | Կախված է մեքենայից, ռեզինից և ժամանակից |
| Արդյոք պայուսակը պարունակում է ավազ | Ցանցի մնացորդ, ջրի մեթոդ | ISO 787-7 | տվյալ ցանցի վրա պահված տոկոսը | Ցանցից ցածր բան չի ասում |
| Պողպատի բնակչության մասին տեղեկատվություն | Լազերային դիֆրակցիա | Սարքի մեթոդ | D50 և կոր | Դիսպերսիայի մասին որևէ բան չի ասում |
| Արդյոք շարքը համընկնում է վերջինի հետ | Գույնը համեմատվում է պահպանված ստանդարտի հետ | ASTM D2244 | δE | Ձեզ ասում է, որ այն տեղափոխվել է, բայց ոչ թե ինչու |
Կարելի է այդ աղյուսակին ավելացնել չորսրորդ սյունակ, որը միշտ կպարունակի նույն հայտարարությունը. այս փորձարկումներից որևէ մեկը չի փոխարինում մյուսներին, իսկ սերտիֆիկատը ներառում է միայն այն փորձարկումները, որոնք մատակարարը ընտրել է կատարելու:
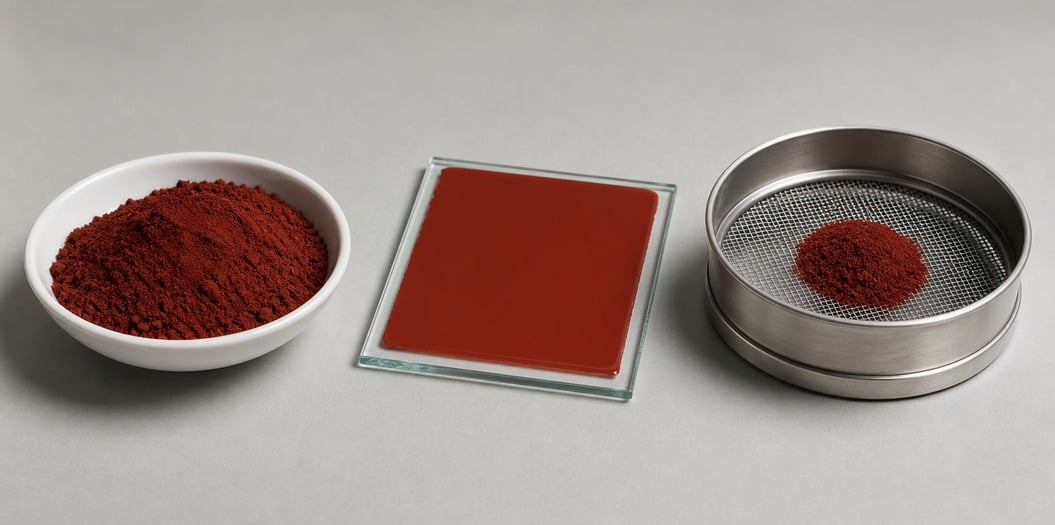
Երկու գործարան, նույն լոտը, նույն օրը, տարբեր արդյունքներ: Սա նորմալ է և չի նշանակում որևէ որակի խնդիր:
Գնդային մեքենան, երկար անցում կատարելիս, կբաժանի դժվար միացած մասնիկները և կհայտարարի մանր մանրացում: Բազմաշերտ տարայում աշխատող բարձր արագությամբ դիսպերսիայի սարքը, որը աշխատում է քսան րոպե, քանի որ շիֆտը հետամնաց է, կթողնի նույն միացած մասնիկները անփոփոխ և կհայտարարի խոշոր մանրացում: Պիգմենտը որևէ բան չի արել: Էներգիայի մուտքն է այդ արդյունքը տվել:
Նյութի լցման մակարդակը նույնպես կարևոր է: Եթե պիգմենտի լցումը մեծացնենք, ապա պաստայի վիսկոզությունը կբարձրանա, սրատակը չի կարողանա նույն շերտավոր ուժը ստեղծել, և չափիչ սարքի ցուցմունքը կշեղվի դեպի խոշոր արժեքներ: Այդ պատճառով է, որ բաղադրատոմսի մշակողի 15 մկմ-ը և գործարանի 30 մկմ-ը կարող են միաժամանակ ճշմարիտ լինել նույն նյութի չափումներ:
Անորոշ սպեցիֆիկացիաները այստեղ մեծամասնության վեճերի արմատն են, և դրանք հեշտ է ուղղել։ Հինգ կետ է բավարարում այդ նպատակին՝
Բետոնի և շաղախի գնորդների համար ավելացնել մեկ տող է արժեքավոր. եթե գործարանը ներկի մանրացված մասնիկները սրվում է չոր խառնուրդի մեջ, ապա մնացորդը է կարևոր ցուցանիշը, իսկ Hegman-ի ցուցանիշը սպեցիֆիկացիայում զարդարանք է։
Դուք չեք պետք լաբորատորիա այս ամենը բռնելու համար։
Եթե գծային համեմատությունը և պահպանված ստանդարտը չեն համընկնում, ձեր մոտ իրական խոսակցություն է սկսվում մատակարարի հետ, և դուք ունեք ցուցադրելու բան։ Նույն սեղանի ստանդարտ ընթացակարգը՝ ΔE-ի սահմանափակմամբ, որը ձեր կողմից հաստատված է կիրառել, ներկայացված է գույնի թույլատրելի շեղման սահմանման մեջ, որը կարող եք պաշտպանել ։ Նոր լոտի շուրջ ամբողջ հաջորդականության համար տես ինչպես պետք է կատարվի փորձը և ստուգեք ինչ է ապացուցում և ինչ չի ապացուցում COA-ն մինչ մեկնարկել սերտիֆիկատի վրա միայն հենվելը։
«Հեբեյ Տյանհույբաո Տեխնոլոջի Կո., Լտդ.» ընկերությունը 26 տարի է, ինչ արտադրում է սինթետիկ երկաթի օքսիդի գունանյութեր՝ կարմիր, դեղին, սև և շագանակագույն գրեյդներով, որոնք նախատեսված են բետոնի, ներկերի, պլաստմասսաների և կերամիկայի համար: Յուրաքանչյուր բաժին ուղարկվում է վերը նշված փորձարկումների վերաբերյալ սերտիֆիկատով, իսկ մեր ֆայլերում պահվում է նմուշի մի մաս՝ ձեր պատվերում նշված ժամանակահատվածի ընթացքում: Նվազագույն պատվերը 1 տոննա (1000 կգ) է: Սպեցիֆիկացիայի վերանայման կամ ձեր մեքենային համապատասխանող նմուշի համար գրեք [email protected] կամ զանգահարեք +86-13400211655:
 Թեժ նորություններ
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN