×

Pe scurt: Două laboratoare pot testa aceeași pungă de oxid de fier și pot raporta valori care nu pot fi comparate. Unul citește o scară Hegman și denumește rezultatul „finețe”. Celălalt cântărește ceea ce rămâne pe o sită și îl denumește „reziduu”. Ambele teste sunt reale, niciunul nu măsoară dimensiunea particulelor, iar o comandă de achiziție care specifică unul dintre parametri, în timp ce planta de recepție verifică celălalt, va duce la o dispută. Iată ce vede de fapt fiecare test și cum să redactați o specificație care să fie acceptată de ambele laboratoare.
Un cumpărător scrie în specificații «finețe: maxim 25 µm». Certificatul care sosește după trei săptămâni indică «reziduu pe sita de 45 µm: 0,2%». Ambele părți cred că au convenit asupra unui anumit parametru. Nu au făcut-o.
În domeniul vopselelor, finețea înseamnă, de obicei, finețea măcinării: cât de mult a fost descompusă o pigmentă și dispersată într-un mediu lichid. În domeniul pigmentelor, această noțiune se referă adesea la reziduul de pe sită: câtă nisipă rămâne pe o sită. Dacă se includ ambele definiții în același ordin de achiziție, nimeni nu spune minciuni când îl semnează.
Unitățile de măsură agravează situația. Un număr este citit dintr-o crestătură, exprimat în micrometri. Celălalt este un procentaj. Aceste două valori nu pot fi convertite una în cealaltă, iar niciun calcul matematic nu poate transforma una în cealaltă.
Un aparat Hegman este un bloc de oțel prelucrat mecanic, cu o crestătură conică gravată în el, având o adâncime de aproximativ 100 µm la capătul cel mai profund și reducându-se treptat la zero. Se aplică o pastă în capătul cel mai profund, se trage o lamă dreaptă peste ea și se citește punctul în care urmele de zgârieturi încetează să apară. Valoarea citită este exprimată în micrometri, iar ISO 1524 este metoda pe care majoritatea țărilor o specifică în documentația tehnică. ASTM D1210 acoperă aceeași procedură și raportează, de obicei, un număr Hegman cuprins între 0 și 8.
Iată partea pe care cumpărătorii o ratează. Aparatul de măsurare nu detectează particulele individuale. Detectează cele mai mari grupuri care au supraviețuit în acea pastă specifică, pe acea mașină specifică, în acea rezină specifică. Schimbați dispersantul, schimbați moara, schimbați durata de funcționare a lotului și valoarea citită se modifică, în timp ce dimensiunea fiecărei particule din sac rămâne exact aceeași.
Astfel, valoarea Hegman este o afirmație despre o dispersie, nu despre un pigment uscat. Când un furnizor indică o astfel de valoare pentru un pigment uscat, interpretați-o ca fiind «acesta este rezultatul obținut în laboratorul nostru standard, folosind vehiculul nostru standard» și întrebați-vă care a fost acel vehicul.
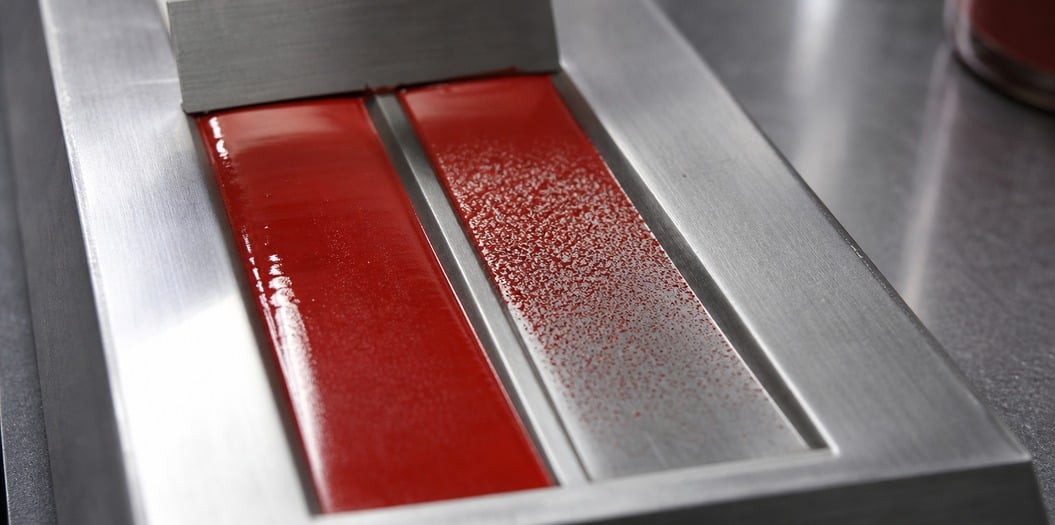
Configurarea morii realizează o parte la fel de importantă a lucrării ca și pigmentul, iar acesta este întregul subiect al obținerii dispersiei oxidului nano de fier roșu .
Reziduul de sită (partea de pigment reținută pe o sită cu o deschidere specificată) este un test de curățenie. ISO 787-7 spală manual proba prin sită cu apă și cântărește ceea ce rămâne. Este un test grosolan cu o sarcină îngustă: detectarea particulelor excesiv de mari, a aglomerărilor dure care nu s-au dispersat niciodată în reactor și, uneori, a contaminanților proveniți dintr-un sac sau de pe o bandă transportoare.
Ceea ce nu poate detecta este extremitatea fină. Un pigment cu 0,1 % reținut pe o sită de 45 µm poate fi totuși aglomerat în mod grav la 2 µm, iar sita nu vă va spune niciodată acest lucru, deoarece tot ceea ce este sub dimensiunea ochiului sită trece direct prin ea.
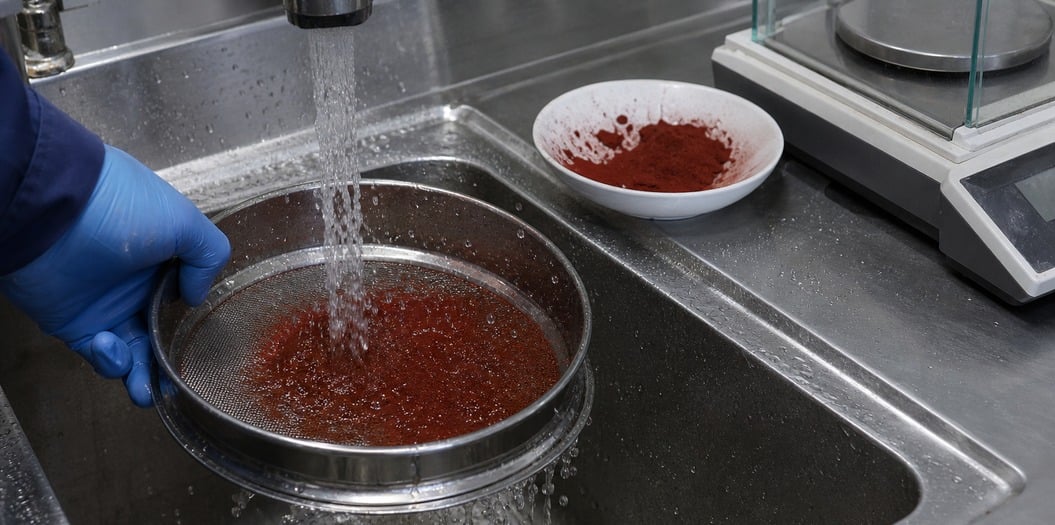
Sită vă oferă, de asemenea, o informație pe care un manometru nu o poate furniza: dacă problema a părăsit sau nu fabrica. Particulele nedorite reținute pe sită erau deja prezente înainte ca măcinătorul dumneavoastră să le atingă.
Difracția laser răspunde la încă o întrebare: cum arată întreaga populație. Obțineți o curbă și, de obicei, o valoare D50 (mărimea la care jumătate din eșantion, în volum, este mai fină) plus un parametru numit „span”. Două pigmente pot avea aceeași valoare D50 și totuși să se comporte complet diferit, deoarece unul are un vârf îngust, iar celălalt are o coadă grosolană prelungită.
Trei teste, trei întrebări. Doar distribuția descrie pulberea. Doar măsura descrie ceea ce va vedea de fapt uzina dumneavoastră.
| Ce dorești să afli | Test | Standard | Raportat ca | Zonă Întunecată |
|---|---|---|---|---|
| Cât de bine se dispersează în vehiculul meu | Finețea măcinării | ISO 1524 sau ASTM D1210 | µm sau Hegman 0–8 | Depinde de mori, rășină și timp |
| Dacă sacul conține particule aspre | Reziduu de sită, metodă cu apă | ISO 787-7 | % reținut pe o sită specificată | Nu indică nimic sub dimensiunea sitei |
| Ce reprezintă populația de pulbere | Difracție laser | Metodă instrumentală | D50 și o curbă | Nu indică nimic despre dispersie |
| Dacă lotul corespunde celui anterior | Culoare citită în comparație cu un standard păstrat | ASTM D2244 | δE | Vă spune că s-a modificat, nu motivul |
O a patra coloană ar putea fi adăugată în acea tabelă și ar spune același lucru de fiecare dată: niciunul dintre aceste teste nu înlocuiește celelalte, iar certificatul conține doar cele pe care furnizorul le-a ales să le efectueze.
Două uzine, aceeași partidă, aceeași zi, rezultate diferite. Acest lucru este normal și nu reprezintă o problemă de calitate.
Un moriș de mărgele care efectuează o trecere lungă va desface un aglomerat tenace și va raporta o granulație fină. Un dispersor de înaltă viteză dintr-un vas de lot, rulat timp de douăzeci de minute pentru că schimbul este în urmă, va lăsa aceleași aglomerate intacte și va raporta o granulație grosolană. Pigmentul nu a făcut nimic. Intrarea de energie a făcut-o.
Concentrația de substanțe solide are la fel de mare importanță. Creșteți concentrația de pigment și pasta devine mai vâscoasă; lamela nu mai poate genera aceeași forță de forfecare, iar valoarea indicată de aparat devine mai grosolană. De aceea, o valoare de 15 µm obținută de un formulat și una de 30 µm obținută în uzină pot fi ambele măsurători corecte ale aceluiași material.
Specificațiile vagi sunt cauza principală a majorității disputelor de aici și sunt ușor de corectat. Cinci elemente rezolvă problema:
Un rând suplimentar merită adăugat pentru cumpărătorii de beton și mortar: dacă uzina amestecă pigmentul într-un amestec uscat, reziduul este valoarea relevantă, iar valoarea Hegman din specificații este doar decorativă.
Nu aveți nevoie de un laborator pentru a detecta majoritatea acestor aspecte.
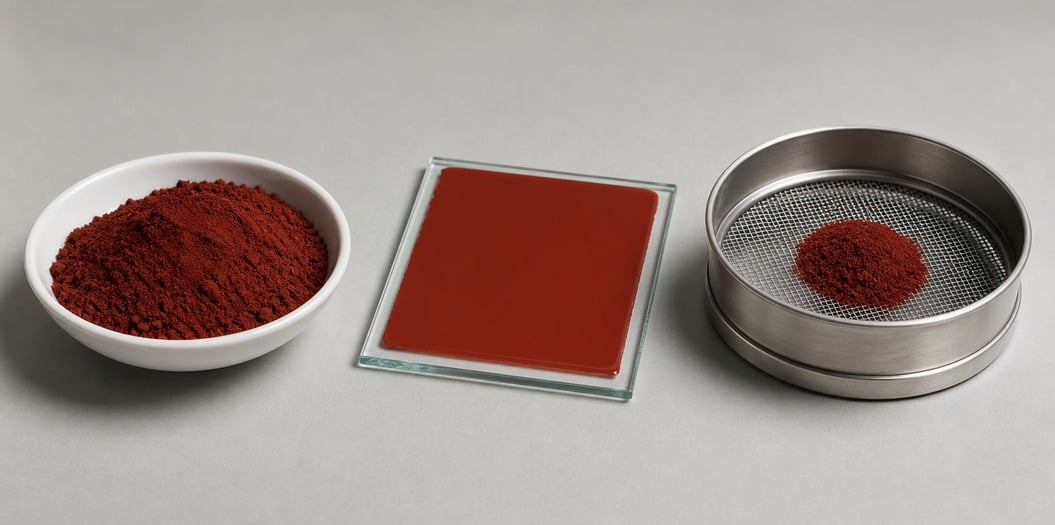
Dacă proba de etalare și standardul păstrat nu coincid, trebuie să aveți o discuție serioasă cu furnizorul și aveți ceva concret de arătat. Aceeași procedură de bancă, cu o limită ΔE pe care ați convenit să o aplicați, este descrisă în stabilirea unei toleranțe de culoare pe care o puteți justifica . Pentru întreaga secvență legată de un lot nou, consultați cum trebuie desfășurată o probă , și verificați ce dovedește și ce nu dovedește o fișă de analiză (COA) înainte de a vă baza exclusiv pe certificat.
Hebei Tianhuibao Technology Co., Ltd. produce pigmenți sintetici de oxid de fier de 26 de ani, cu grade roșu, galben, negru și maro pentru beton, vopsele, mase plastice și ceramici. Fiecare lot este livrat cu un certificat care conține testele menționate mai sus, iar o mostră păstrată rămâne în dosarul nostru pe perioada specificată în comanda dumneavoastră. Comanda minimă este de 1 tonă (1.000 kg). Pentru o analiză a specificațiilor sau pentru o mostră potrivită vehiculului dumneavoastră, scrieți la adresa [email protected] sau sunați la +86-13400211655.
 Știri importante
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN