Коротко говоря: Две лаборатории могут протестировать один и тот же мешок оксида железа и получить несопоставимые результаты. Одна считывает показания по шкале Хегмана и называет результат «дисперсностью». Другая взвешивает остаток на сите и называет его «остатком». Оба испытания реальны, но ни одно из них не определяет размер частиц. Если в заказе указан один параметр, а на заводе-получателе проверяется другой, это приведёт к спору. Ниже объясняется, что именно фиксирует каждый метод и как составить формулировку, которая будет корректно интерпретироваться обеими лабораториями.
Покупатель указывает в техническом задании: «дисперсность: не более 25 мкм». Через три недели приходит сертификат с записью: «остаток на сите 45 мкм: 0,2 %». Обе стороны уверены, что достигли согласия. Это не так.
В торговле лакокрасочными материалами термин «тонкость помола» обычно означает степень измельчения: насколько сильно пигмент был раздроблен и диспергирован в жидкой среде. В торговле пигментами этот термин часто обозначает остаток на сите: какое количество грубых частиц остаётся на сите.
Единицы измерения усугубляют путаницу. Одно значение считывается по канавке в микрометрах, другое — выражается в процентах. Эти величины несоизмеримы, и никакие арифметические операции не позволяют преобразовать одну в другую.
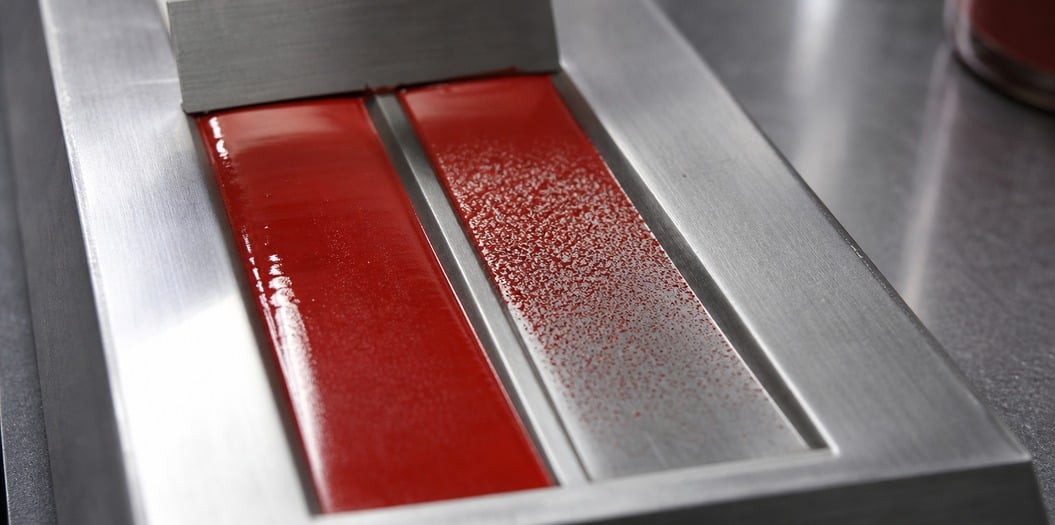
Прибор Хегмана представляет собой стальной блок с фрезерованной канавкой переменной глубины: от примерно 100 мкм на глубоком конце до нуля. Пасту помещают в глубокий конец канавки, проводят по ней прямым лезвием и определяют точку, где исчезают царапины. Полученное значение выражается в микрометрах; метод ISO 1524 является стандартом, который большинство стран включают в технические спецификации. ASTM D1210 описывает тот же метод, но обычно указывает число Хегмана в диапазоне от 0 до 8.
Вот та часть, которую покупатели упускают из виду. Измерительный прибор не фиксирует отдельные частицы. Он фиксирует самые крупные сохранившиеся кластеры в данной конкретной пасте, на данном конкретном станке, в данной конкретной смоле. Измените диспергатор, измените мельницу, измените продолжительность обработки партии — показания изменятся, хотя размер каждой частицы в мешке останется абсолютно неизменным.
Таким образом, значение по шкале Хегмана характеризует дисперсию, а не порошок. Когда поставщик приводит такое значение для сухого пигмента, интерпретируйте его как «такой результат получает наш стандартный лабораторный образец в нашей стандартной связующей среде» и уточните, какой именно была эта связующая среда.
Настройка мельницы выполняет столько же работы, сколько и пигмент, — это и есть вся суть вопроса диспергирования нанооксида железа красного цвета .
Остаток на сите (доля пигмента, задержанная на сите с указанным размером ячеек) — это проверка чистоты. Стандарт ISO 787-7 предусматривает ручное промывание образца водой через сито и взвешивание оставшегося на нём вещества. Это грубый метод, выполняющий узкую задачу: выявление крупных частиц, твёрдых комочков, не рассеявшихся в реакторе, а также случайных загрязнений из мешка или конвейера.
Этот метод не позволяет обнаружить мелкую фракцию. Пигмент с остатком 0,1 % на сите с размером ячеек 45 мкм может быть сильно агломерированным на уровне 2 мкм, однако сито этого не покажет, поскольку всё, что мельче размера ячеек, проходит сквозь него без задержки.
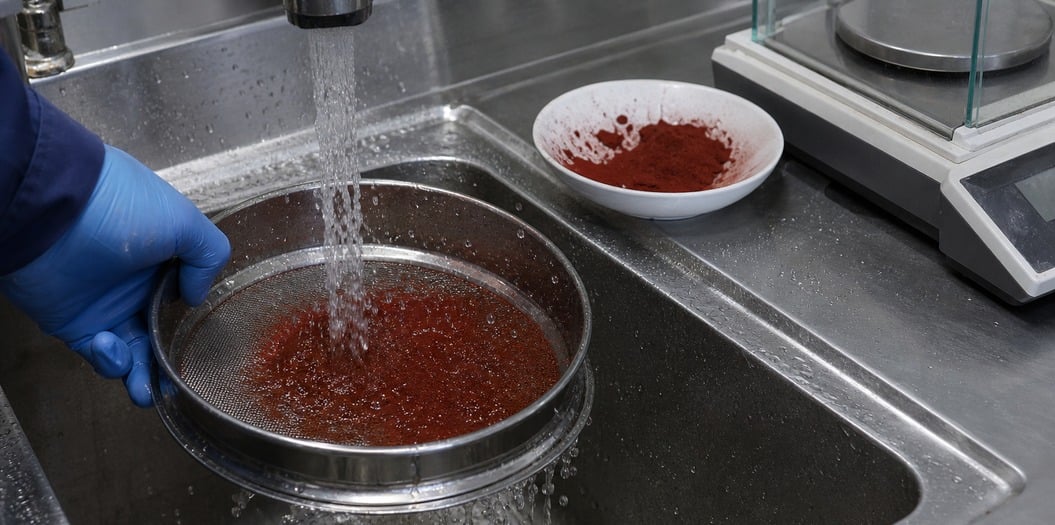
Сито также даёт информацию, недоступную для измерительного прибора: покинул ли проблемный материал завод вообще. Крупинки, задержавшиеся на сите, уже присутствовали до того, как ваша мельница начала его обработку.
Лазерная дифракция отвечает ещё на один вопрос: как выглядит вся совокупность частиц. Вы получаете кривую, а также обычно значение D50 (размер, при котором половина образца по объёму состоит из частиц меньшего размера) и показатель разброса (span). Два пигмента могут иметь одинаковое значение D50, но вести себя совершенно по-разному: один даёт узкий пик, а другой — широкое распределение с длинным «хвостом» крупных частиц.
Три испытания — три вопроса. Только распределение описывает порошок. Только толщиномер показывает, что реально увидит ваш завод.
| Что вы хотите знать | Испытание | Стандарт | Сообщается как | Слепая зона |
|---|---|---|---|---|
| Насколько хорошо он диспергируется в моей среде | Степень помола | ISO 1524 или ASTM D1210 | мкм или шкала Хегмана от 0 до 8 | Зависит от мельницы, смолы и времени |
| Содержит ли мешок гранулы | Остаток на сите, метод с использованием воды | ISO 787-7 | % удерживаемый на указанной сетке | Ничего не говорит о частицах мельче ячейки сетки |
| Что представляет собой совокупность порошка | Лазерная дифракция | Метод с применением прибора | D50 и кривая распределения | Ничего не говорит о дисперсии |
| Соответствует ли данная партия предыдущей | Цвет определяется визуально по эталонному образцу | ASTM D2244 | δE | Указывает, что произошло изменение, но не объясняет его причину |
Можно добавить четвёртую колонку в эту таблицу, и в ней каждый раз будет указано одно и то же: ни один из этих тестов не заменяет другие, а сертификат содержит только те тесты, которые поставщик решил провести.
Два завода, одна и та же партия, один и тот же день, разные результаты. Это нормально и не является проблемой качества.
Бисерная мельница при длительном проходе разрушит упрямый агломерат и покажет тонкое помол. Диспергатор высокой скорости в батарейном резервуаре, работающий двадцать минут из-за отставания смены, оставит те же агломераты нетронутыми и покажет грубый помол. Пигмент ничего не сделал. Изменился ввод энергии.
Важна также загрузка твёрдых веществ. При увеличении загрузки пигмента паста становится более вязкой, лопасть не создаёт прежнего сдвига, и показания прибора смещаются в сторону более грубого значения. Именно поэтому 15 мкм у технолога и 30 мкм на производстве могут быть честными показаниями одного и того же материала.
Размытые технические характеристики — главная причина большинства споров здесь, и их легко устранить. Пять пунктов решают задачу:
Ещё одна строка полезна для покупателей бетона и строительного раствора: если на заводе пигмент просеивается в сухую смесь, то решающее значение имеет показатель остатка, а указание значения по шкале Хегмана в техническом задании носит чисто декоративный характер.
Для выявления большинства этих несоответствий лаборатория не требуется.
Если результат пробного нанесения и сохранённый эталон расходятся, вам предстоит серьёзный разговор с поставщиком — и у вас будет что продемонстрировать. Та же методика испытаний на рабочем столе, с установленным пределом ΔE, который вы договорились применять строго, описана в установлении допуска на цвет, который можно обосновать . Полная последовательность действий при работе с новой партией приведена в как следует проводить испытание , а также проверьте что подтверждает и чего не подтверждает сертификат соответствия (COA) перед тем, как полагаться исключительно на этот сертификат.
Компания Hebei Tianhuibao Technology Co., Ltd. производит синтетические пигменты на основе оксидов железа в течение 26 лет; доступны красные, жёлтые, чёрные и коричневые марки для бетона, покрытий, пластмасс и керамики. Каждая партия поставляется с сертификатом, содержащим результаты перечисленных выше испытаний, а образец остаётся в нашей архивной документации на срок, указанный в вашем заказе. Минимальный объём заказа — 1 тонна (1000 кг). Для согласования технических требований или получения образца, соответствующего вашему автомобилю, направьте запрос на адрес [email protected] или позвоните по номеру +86-13400211655.
 Горячие новости
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN