×
Īsumā: Divas laboratorijas var pārbaudīt vienu un to pašu dzelzs oksīda maisiņu un ziņot skaitļus, kurus nevar salīdzināt. Viena nolasa rezultātu no Hegman mēraparāta un sauc to par smalcinājuma smalkumu. Otra nosver to, kas paliek uz sietā un sauc to par atlikumu. Abi testi ir reāli, neviens no tiem nav daļiņu izmērs, un iepirkuma pasūtījumā, kur norādīts viens parametrs, bet saņemšanas rūpnīcā pārbauda citu, beigās notiks strīds. Šeit ir aprakstīts, ko katrs tests patiesībā mēra, un kā formulēt prasību tā, lai tā būtu spēkā abās laboratorijās.
Pircējs specifikācijā ieraksta „smalcinājuma smalkums: maksimāli 25 µm“. Pēc trim nedēļām saņemtajā sertifikātā ir norādīts „atlikums uz 45 µm sietā: 0,2 %“. Abas puses uzskata, ka ir vienojušās par kaut ko. Tā nav.
Pārklājumu nozarē smalkums parasti nozīmē smalkumu, ko sasniegusi malšana: cik tālu pigmenti ir sadalīti un samitrināti šķidrā vielā. Pigmentu nozarē tas bieži nozīmē sietā atlikušo daļiņu daudzumu: cik daudz smiltīm līdzīgu daļiņu paliek uz sietam.
Mērvienības situāciju pasliktina. Viens skaitlis tiek nolasīts no rievas mikrometros. Otrs ir procentu vērtība. Šos lielumus nevar pārveidot vienu otrā, un nekāda matemātiskā darbība neatradīs sakarību starp tiem.
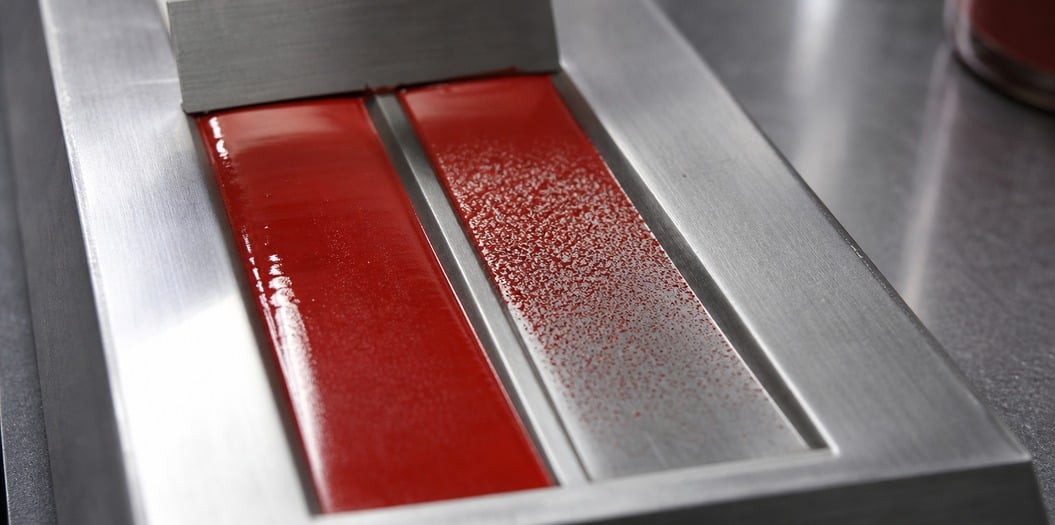
Hegmana mērinstruments ir apstrādāts tērauda bloks, kurā iegriezta slīpa rieva — aptuveni 100 µm dziļumā pie dziļākā gala, kas pakāpeniski samazinās līdz nullei. Jūs ielejat pastu dziļākajā galā, pārvilkt ar taisnu asmeni un nolasa to punktu, kurā vairs nepastāv svītras. Šis rādījums ir mikrometros, un ISO 1524 ir metode, kuru lielākā daļa pasaules iekļauj specifikācijās. ASTM D1210 aptver to pašu jomu un parasti norāda Hegmana skaitli no 0 līdz 8.
Šeit ir tas, ko pircēji nepamanīt. Mērinstrumenta rādījums neatkarīgi no atsevišķu daļiņu izmēriem. Tas reģistrē lielākos palikušos klasturus konkrētajā pastā, uz konkrētās mašīnas un konkrētajā sveķu veidā. Mainot disperģētāju, mainot miltu sasmalcinātāju vai mainot partijas apstrādes ilgumu, rādījums mainās, kamēr katras daļiņas maisā izmērs paliek nemainīgs.
Tāpēc Hegmana skaitlis raksturo dispersiju, nevis pulveri. Kad piegādātājs norāda šo skaitli sauszinātam pigmentam, to jālasa kā "šo rezultātu mūsu standarta laboratorija iegūst mūsu standarta transportsvidē", un jāvaicā, kas bija šī transportsvide.
Miltu sasmalcinātāja uzstādīšana veic tikpat daudz darba kā pigments, un tieši par to ir runa kā panākt nano dzelzs oksīda sarkano pigmenta dispersiju .
Sietā atlikušais atlikums (krāsvielas daļa, kas paliek uz norādītās acu izmēra sietā) ir tīrības pārbaude. ISO 787-7 standarts paraugu mazgā ar roku caur sietu, izmantojot ūdeni, un nosver to, kas paliek uz sietā. Tas ir vienkāršs tests ar šauru uzdevumu: noteikt pārāk lielus smiltīšu graudiņus, cietus gabaliņus, kas nekad nav izkliedējušies reaktorā, un retumis piesārņojumu no maisa vai transportiera.
Tomēr tas neredz smalko galu. Krāsvielai, kurai uz 45 µm sietā ir 0,1 % atlikuma, var būt vēl joprojām ļoti slikti aglomerēti daļiņu klasteri ar izmēru 2 µm, bet sietā tas nekad netiks konstatēts, jo viss, kas ir mazāks par sietā esošo acu izmēru, vienkārši caur to izplūst.
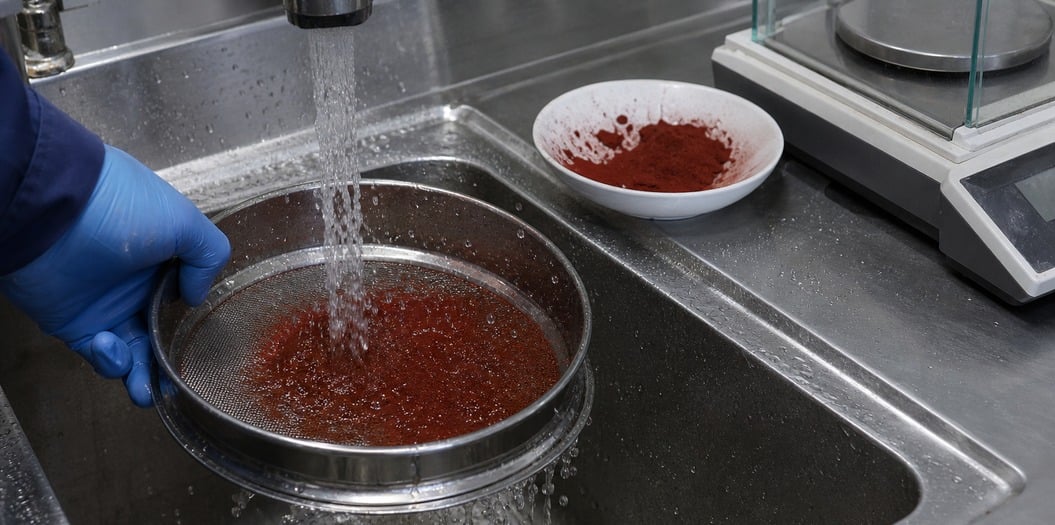
Sietā arī var redzēt to, ko mērītājs nespēj: vai problēma vispār ir iznākusi no rūpnīcas. Smiltīšu graudiņi uz sietā bija tur jau pirms jūsu dzirnavām tos apstrādāja.
Lāzera difrakcija atbild vēl uz vienu jautājumu: kā izskatās visa populācija. Jūs iegūstat līkni un parasti D50 (izmēru, pie kura puse no parauga pēc tilpuma ir smalkāka) un arī izplatības rādītāju. Divas krāsvielas var būt ar vienādu D50, bet uzvesties pilnīgi citādi, jo viena ir cieši koncentrēta un otra — ar garu, rupju asti.
Trīs testi, trīs jautājumi. Tikai sadalījums apraksta pulveri. Tikai mērinstruments norāda, ko jūsu rūpnīca patiesībā redzēs.
| Ko jūs vēlaties zināt | Pārbaude | Standarta | Norādīts kā | Akla vieta |
|---|---|---|---|---|
| Cik labi tas disperģējas manā transportlīdzekļa vidē | Samalcīšanas smalkums | ISO 1524 vai ASTM D1210 | µm vai Hegman no 0 līdz 8 | Atkarīgs no malšanas iekārtas, sveķiem un laika |
| Vai maisiņš satur rupjus graudiņus | Sietas atlikums, ūdens metode | ISO 787-7 | % uz noteiktā sietiņa palikušais | Neko neizrāda zem sietiņa |
| Kāda ir pulvera populācija | Lāzera difrakcija | Instrumentu metode | D50 un līkne | Neko nesaka par disperģēšanu |
| Vai partija sakrīt ar iepriekšējo | Krāsa salīdzināta ar saglabāto standartu | ASTM D2244 | δE | Paziņo, ka tas pārvietojies, bet nekāpēc |
Varētu pievienot ceturtu kolonnu šai tabulai, un tajā katru reizi būtu viens un tas pats: neviens no šiem testiem neatstāj citus, un sertifikāts norāda tikai tos testus, kurus piegādātājs izvēlējies veikt.
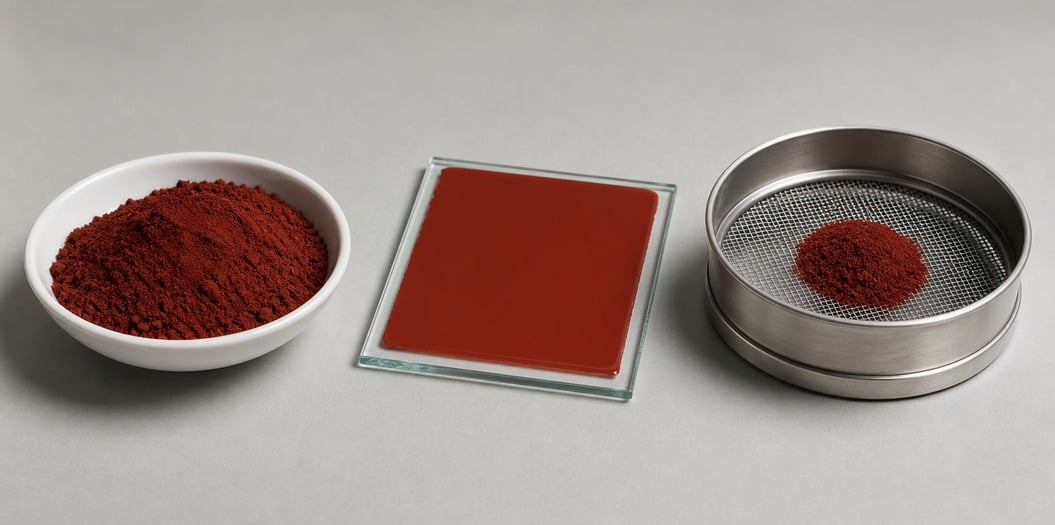
Divas ražošanas vietas, viens un tas pats partijas numurs, viena un tā pati diena, bet atšķirīgi rezultāti. Tas ir normāli, un tas nav kvalitātes problēma.
Lodīšu dzirnaviņas, kas darbojas ilgu laiku, sadalīs stingri saķēdētu aglomerātu un ziņos par smalku malšanu. Augstas ātruma disperģētājs partijas tvertnē, kas darbojas divdesmit minūtes, jo darba maiņa atpaliek no grafika, atstās to pašu aglomerātu nesadalītu un ziņos par rupju malšanu. Pigments neko nav darījis. Enerģijas ievade ir bijusi atšķirīga.
Arī cieto vielu koncentrācija ir svarīga. Palielinot pigmenta koncentrāciju, pasta kļūst viskozāka, asmeņi nevar radīt to pašu šķērsvirzi, un mērījumu rādījumi kļūst rupjāki. Tāpēc formulētāja 15 µm un ražotnes 30 µm var būt abas godīgas vienas un tās pašas materiāla vērtības.
Neprecīzas specifikācijas ir lielākās strīdu cēlonis šeit, un tās ir viegli novērst. Pieci punkti to nodrošina:
Betona un javas pircējiem vēl viena rinda ir noderīga: ja ražotnē pigmentu ievada sausajā maisījumā caur filtru, tad būtiskais ir atlikuma rādītājs, bet Hegmana skaitlis specifikācijā ir tikai dekoratīvs elements.
Lielāko daļu no šīm problēmām var novērst pat bez laboratorijas.
Ja izvelkamais paraugs un saglabātais standarts neatbilst viens otram, jums ir īsta saruna jāveic ar piegādātāju, un jums ir kaut kas, ko parādīt. Tas pats darba vietas process, ar ΔE robežvērtību, kuru esat vienojušies ieviest, ir izklāstīts krāsas novirzes robežvērtības noteikšanā, ko var aizstāvēt . Pilnā secībā jaunai partijai skatīt kā jāveic testa paraugs , un pārbaudiet ko sertifikāts par kvalitātes kontroli (COA) pierāda un ko – nē pirms balstīties tikai uz šo sertifikātu.
Hebei Tianhuibao Technology Co., Ltd. ražo sintētiskus dzelzs oksīda krāsvielu pigments jau 26 gadus, piedāvājot sarkanos, dzeltenos, melnos un brūnos kvalitātes līmeņus betona, pārklājumiem, plastmasām un keramikai. Katrs partijas piegādes sertifikāts ietver augstāk minētos testus, un mūsu arhīvā tiek saglabāta parauga paraugs tādā laika posmā, kāds norādīts jūsu pasūtījumā. Minimālais pasūtījums ir 1 tonna (1000 kg). Lai saņemtu specifikāciju pārskatu vai paraugu, kas atbilst jūsu transportlīdzeklim, rakstiet uz e-pasta adresi [email protected] vai zvaniet pa tālruni +86-13400211655.
 Karstas ziņas
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN