×

Kurz gesagt: Zwei Labore können denselben Beutel Eisenoxid testen und Zahlen liefern, die nicht miteinander verglichen werden können. Das eine liest ein Hegman-Messgerät ab und nennt das Ergebnis ‚Feinheit‘. Das andere wiegt den Rückstand auf einem Sieb und nennt ihn ‚Rückstand‘. Beide Tests sind real, keiner davon misst die Teilchengröße – und eine Bestellung, die einen dieser Begriffe nennt, während das empfangende Werk den anderen prüft, endet zwangsläufig in einer Diskussion. Hier wird dargestellt, was jeder Test tatsächlich misst, und wie man eine Spezifikationszeile formuliert, die in beiden Laboren Bestand hat.
Ein Einkäufer schreibt in die Spezifikation: ‚Feinheit: max. 25 µm‘. Das Zertifikat, das drei Wochen später eintrifft, lautet: ‚Rückstand auf 45-µm-Sieb: 0,2 %‘. Beide Seiten glauben, sich auf etwas geeinigt zu haben. Das ist nicht der Fall.
Im Lackhandel bedeutet Feinheit üblicherweise die Mahlfeinheit: wie stark ein Pigment in ein flüssiges Bindemittel zerlegt und benetzt wurde. Im Pigmenthandel bezieht sie sich häufig auf den Siebrückstand: wie viel Grit auf einem Sieb verbleibt. Stellt man beide Sätze in derselben Bestellung zusammen, lügt niemand, wenn er sie unterschreibt.
Die Einheiten verschärfen das Problem. Eine Zahl wird an einer Nut in Mikrometern abgelesen. Die andere ist eine Prozentangabe. Beide Werte lassen sich nicht ineinander umrechnen, und keinerlei Rechenoperation verwandelt den einen Wert in den anderen.
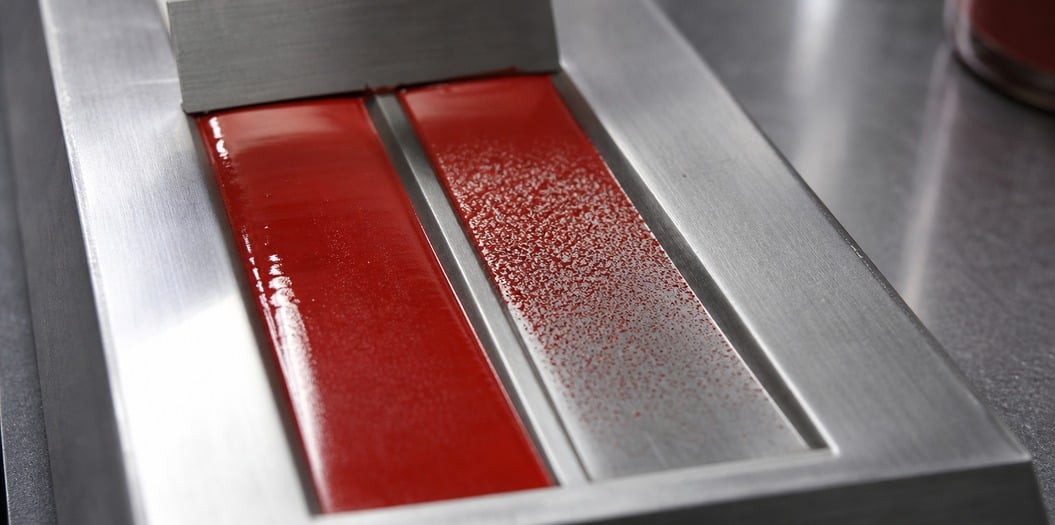
Ein Hegman-Messgerät ist ein präzisionsgefertigter Stahlblock mit einer keilförmigen Nut, die von etwa 100 µm an der tiefsten Stelle bis auf Null abfällt. Man gibt Paste an der tiefsten Stelle ein, zieht eine gerade Klinge darüber und liest die Stelle ab, an der die Kratzer verschwinden. Dieser Wert wird in Mikrometern angegeben; ISO 1524 ist das Verfahren, das weltweit meist in die Spezifikation eingetragen wird. ASTM D1210 behandelt denselben Messvorgang und gibt üblicherweise eine Hegman-Zahl zwischen 0 und 8 an.
Hier ist der Teil, den Käufer übersehen. Das Messgerät erfasst keine einzelnen Partikel. Es erfasst die größten verbliebenen Cluster in dieser speziellen Paste, auf dieser speziellen Maschine, in diesem speziellen Harz. Ändern Sie das Dispergiermittel, ändern Sie die Mahlanlage, ändern Sie die Dauer des Chargenlaufs – und die Messung verschiebt sich, während jede Partikel in der Verpackung exakt dieselbe Größe behält.
Eine Hegman-Zahl ist daher eine Aussage über eine Dispersion, nicht über ein Pulver. Wenn ein Lieferant für ein trockenes Pigment einen Wert angibt, lesen Sie dies als „dies ist das Ergebnis, das unser Standardlabor in unserem Standardfahrzeug erzielt“, und fragen Sie nach, welches Fahrzeug gemeint war.
Die Einstellung der Mahlanlage leistet genauso viel Arbeit wie das Pigment selbst – das ist der gesamte Gegenstand von der Dispergierung von nano-eisenoxidrotem Pigment .
Der Siebrückstand (der Anteil des Pigments, der auf einem Sieb mit angegebener Maschenweite zurückgehalten wird), ist eine Sauberkeitsprüfung. ISO 787-7 spült die Probe per Hand mit Wasser durch das Sieb und bestimmt die Masse des Zurückgehaltenen. Es handelt sich um einen groben Test mit einer eng begrenzten Aufgabe: Grobkörnigen Schmutz, harte Klumpen, die sich im Reaktor niemals dispergiert haben, sowie gelegentliche Verunreinigungen von einem Sack oder einem Förderband zu erfassen.
Was er nicht erkennen kann, ist der feine Bereich. Ein Pigment mit 0,1 % Rückstand auf einem 45-µm-Sieb kann dennoch bei 2 µm stark agglomeriert sein – doch das Sieb verrät es Ihnen nie, denn alles unterhalb der Maschenweite läuft ungehindert hindurch.
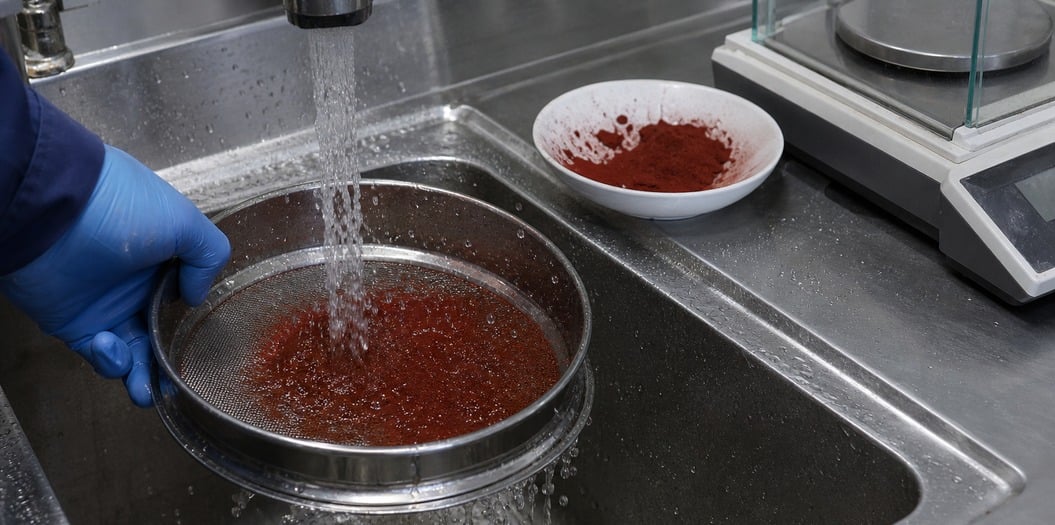
Das Sieb liefert zudem eine Information, die ein Messgerät nicht liefern kann: ob das Problem den Betrieb überhaupt verlassen hat. Körniger Schmutz auf dem Sieb war bereits vorhanden, bevor Ihre Mahlanlage damit in Berührung kam.
Die Laserbeugung beantwortet eine weitere Frage: Wie sieht die gesamte Partikelverteilung aus? Sie erhalten eine Kurve sowie üblicherweise einen D50-Wert (die Größe, bei der 50 % des Proben-Volumens feiner sind) und eine Spannweite. Zwei Pigmente können denselben D50-Wert aufweisen, sich jedoch völlig unterschiedlich verhalten – denn eines weist ein enges Maximum auf, während das andere eine lange grobe Schwanzverteilung besitzt.
Drei Prüfungen, drei Fragen. Nur die Verteilung beschreibt das Pulver. Nur die Messvorrichtung zeigt, was Ihre Anlage tatsächlich „sieht“.
| Was Sie wissen möchten | Prüfung | Standard | Berichtet als | Blind Spot |
|---|---|---|---|---|
| Wie gut es sich in meinem Bindemittel dispergiert | Feinheit der Mahlung | ISO 1524 oder ASTM D1210 | µm oder Hegman 0 bis 8 | Hängt von Mühle, Harz und Zeit ab |
| Ob die Verpackung Sandkörner enthält | Siebrückstand, Wasser-Methode | ISO 787-7 | % auf einem angegebenen Maschenweite zurückgehalten | Sagt nichts über Partikel unterhalb der Maschenweite aus |
| Was die Pulverpopulation ist | Laserbeugung | Instrumentenmethode | D50 und eine Kurve | Sagt nichts über die Dispergierung aus |
| Ob die Charge mit der letzten übereinstimmt | Farbe im Vergleich zu einem aufbewahrten Standard abgelesen | ASTM D2244 | δE | Sagt Ihnen, dass es sich verändert hat, nicht warum |
Eine vierte Spalte könnte dieser Tabelle hinzugefügt werden, und sie würde jedes Mal dasselbe besagen: Keiner dieser Tests ersetzt die anderen, und das Zertifikat enthält ausschließlich diejenigen Tests, die der Lieferant freiwillig durchgeführt hat.
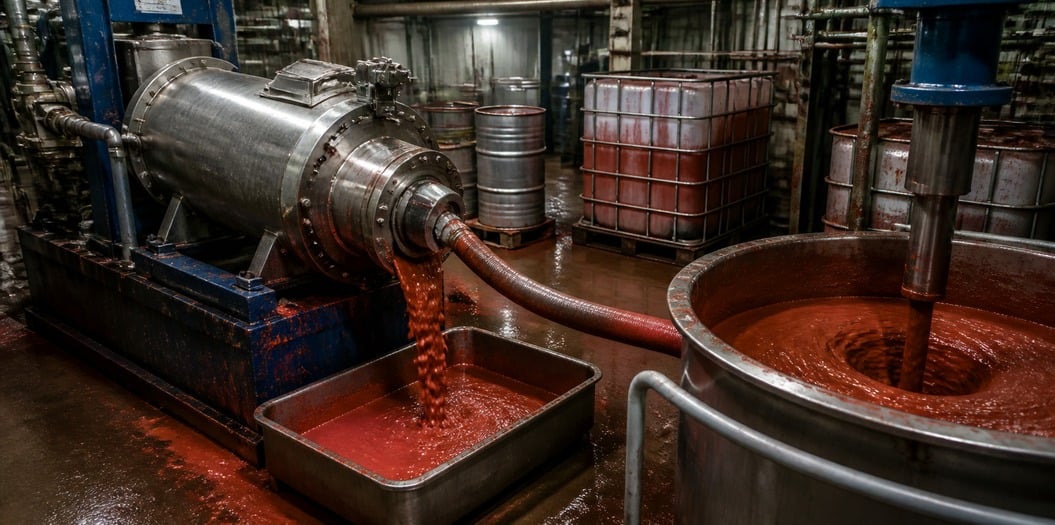
Zwei Anlagen, dieselbe Charge, derselbe Tag, unterschiedliche Ergebnisse. Das ist normal und stellt kein Qualitätsproblem dar.
Eine Perlmühle, die einen langen Durchlauf ausführt, zerlegt hartnäckige Agglomerate und meldet ein feines Mahlergebnis. Ein Hochgeschwindigkeitsdispergierer in einem Chargentank, der zwanzig Minuten lang läuft – weil die Schicht im Zeitplan hinterherhinkt – lässt dieselben Agglomerate unverändert und meldet ein grobes Ergebnis. Das Pigment tat nichts. Die eingebrachte Energie tat es.
Auch die Feststoffbeladung spielt eine entscheidende Rolle. Erhöht man die Pigmentbeladung, steigt die Viskosität der Paste; das Rührblatt kann dann nicht mehr dieselbe Scherspannung erzeugen, und die Messwerte verschieben sich in Richtung gröberer Werte. Deshalb können sowohl die Angabe eines Formulierers (15 µm) als auch die einer Produktionsanlage (30 µm) ehrliche Messwerte desselben Materials sein.
Unklare Spezifikationen sind die Ursache der meisten Streitigkeiten hier – und sie lassen sich leicht beheben. Fünf Punkte reichen aus:
Ein weiterer Satz ist für Käufer von Beton und Mörtel besonders wertvoll: Wenn das Werk das Pigment in eine Trockenmischung einsiebt, ist der Rückstand der entscheidende Wert – und eine Hegman-Zahl in der Spezifikation ist reine Formsache.
Sie benötigen kein Labor, um den Großteil davon zu erkennen.
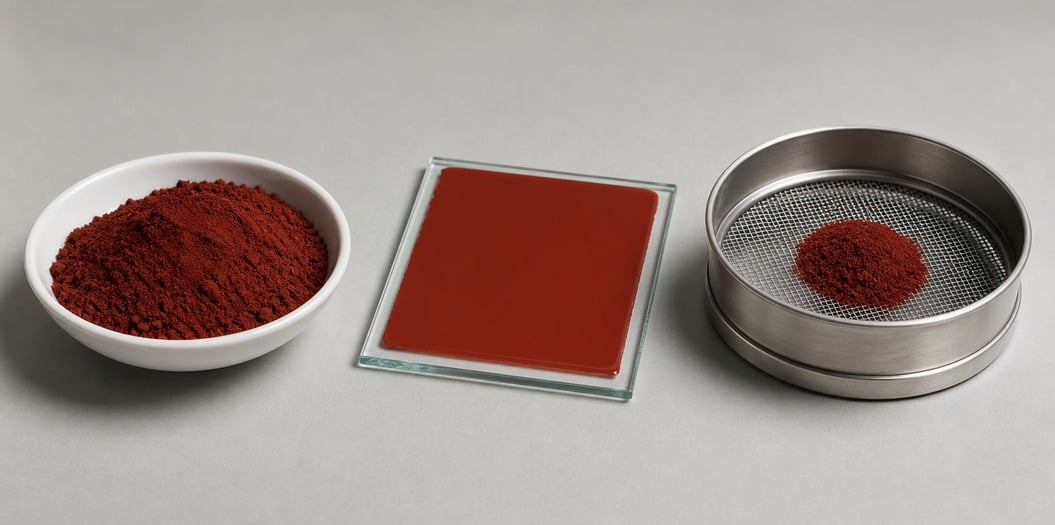
Wenn der Streichversuch und der aufbewahrte Standard voneinander abweichen, müssen Sie ein ernsthaftes Gespräch mit Ihrem Lieferanten führen – und Sie haben etwas Konkretes vorzuweisen. Die gleiche Laborroutine mit einer ΔE-Toleranzgrenze, die Sie vereinbart und durchsetzen, ist festgelegt in festlegung einer verteidigungsfähigen Farbtoleranz . Für die vollständige Abfolge bei einer neuen Charge siehe wie ein Versuch durchzuführen ist , und prüfen Sie was eine COA belegt – und was nicht bevor Sie sich allein auf das Zertifikat verlassen.
Hebei Tianhuibao Technology Co., Ltd. stellt seit 26 Jahren synthetische Eisenoxidpigmente her – in den Farbtönen Rot, Gelb, Schwarz und Braun – für Beton, Beschichtungen, Kunststoffe und Keramik. Jede Charge wird mit einem Zertifikat geliefert, das die oben genannten Prüfungen enthält; zudem bewahren wir eine Referenzprobe für die auf Ihrer Bestellung angegebene Dauer in unseren Akten auf. Die Mindestbestellmenge beträgt 1 Tonne (1.000 kg). Für eine Spezifikationsüberprüfung oder eine Probe, die an Ihr Fahrzeug angepasst ist, schreiben Sie bitte an [email protected] oder rufen Sie +86-13400211655 an.
 Aktuelle Nachrichten
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN