×
สรุป: ห้องปฏิบัติการสองแห่งสามารถทดสอบถุงสีผสมออกไซด์ของเหล็กเดียวกันแล้วรายงานค่าที่เปรียบเทียบกันไม่ได้ แห่งหนึ่งอ่านค่าจากเครื่องวัดเฮกแมนแล้วเรียกผลลัพธ์นั้นว่าความละเอียด อีกแห่งหนึ่งชั่งน้ำหนักสิ่งที่ค้างอยู่บนตะแกรงแล้วเรียกว่าสิ่งตกค้าง ทั้งสองวิธีเป็นการทดสอบจริง แต่ไม่มีวิธีใดให้ค่าขนาดอนุภาค และคำสั่งซื้อที่ระบุวิธีหนึ่งไว้ ในขณะที่โรงงานรับสินค้าใช้อีกวิธีหนึ่งในการตรวจสอบ ก็จะนำไปสู่ข้อโต้แย้ง นี่คือสิ่งที่แต่ละวิธีตรวจจับได้จริง และวิธีเขียนข้อกำหนดให้ผ่านการตรวจสอบทั้งสองห้องปฏิบัติการได้
ผู้ซื้อเขียนไว้ในข้อกำหนดว่า "ความละเอียด: ไม่เกิน 25 ไมโครเมตร" ใบรับรองที่ส่งมาสามสัปดาห์ต่อมาเขียนว่า "สิ่งตกค้างบนตะแกรงขนาด 45 ไมโครเมตร: 0.2%" ทั้งสองฝ่ายเชื่อว่าตกลงกันในสิ่งเดียวกัน แท้จริงแล้วไม่ใช่
ในธุรกิจสี คำว่า 'ความละเอียด' มักหมายถึง ความละเอียดของการบด: ซึ่งบ่งชี้ว่าเม็ดสีถูกบดและกระจายตัวในตัวทำละลายของเหลวจนถึงระดับใด ในธุรกิจเม็ดสี คำนี้มักหมายถึง ปริมาณเศษที่ค้างอยู่บนตะแกรง: คือมีเศษหยาบกี่เปอร์เซ็นต์ที่ไม่สามารถผ่านตะแกรงได้ ถ้าใส่ประโยคทั้งสองนี้ไว้ในใบสั่งซื้อฉบับเดียวกัน ผู้ลงนามก็ไม่ได้กล่าวเท็จแต่อย่างใด
หน่วยการวัดยิ่งทำให้สถานการณ์ยุ่งยากขึ้นไปอีก ค่าหนึ่งอ่านจากความลึกของร่องเป็นไมโครเมตร อีกค่าหนึ่งแสดงเป็นร้อยละ ทั้งสองค่าไม่สามารถแปลงหน่วยกันได้ และไม่ว่าจะใช้การคำนวณทางคณิตศาสตร์แบบใด ก็ไม่อาจเปลี่ยนค่าหนึ่งไปเป็นอีกค่าหนึ่งได้
เครื่องวัดเฮกแมน (Hegman gauge) คือบล็อกเหล็กที่ผ่านการกลึงอย่างแม่นยำ ซึ่งมีร่องทรงกรวยตัดอยู่ด้านบน โดยความลึกของร่องลดลงอย่างต่อเนื่องจากประมาณ 100 ไมโครเมตร ที่ปลายลึกสุด ไปจนถึงศูนย์ วิธีใช้คือ เทสารพаст์ลงที่ปลายลึกสุดของร่อง แล้วลากขอบตรงผ่านพื้นผิว จากนั้นสังเกตตำแหน่งที่รอยขีดข่วนเริ่มหายไป ค่าที่อ่านได้จะระบุเป็นไมโครเมตร และวิธีการตามมาตรฐาน ISO 1524 คือวิธีที่ประเทศส่วนใหญ่ระบุไว้ในข้อกำหนดทางเทคนิค ส่วนมาตรฐาน ASTM D1210 ก็ครอบคลุมหลักการเดียวกัน แต่มักรายงานผลเป็นเลขฮีกแมน (Hegman number) ระหว่าง 0 ถึง 8
นี่คือส่วนที่ผู้ซื้อมักมองข้าม เครื่องวัดไม่สามารถตรวจจับอนุภาคแต่ละตัวได้ แต่ตรวจจับเฉพาะกลุ่มอนุภาคที่ยังคงอยู่ใหญ่ที่สุดในเนื้อพาสต์ชุดนั้น บนเครื่องจักรชิ้นนั้น และในเรซินชนิดนั้น หากเปลี่ยนสารกระจายตัว เปลี่ยนเครื่องบด หรือเปลี่ยนระยะเวลาในการผลิตแต่ละล็อต ค่าที่วัดได้จะเปลี่ยนไป แม้ว่าขนาดของอนุภาคทั้งหมดในถุงนั้นจะยังคงเท่าเดิมทุกประการ
ดังนั้น ค่าเฮกแมน (Hegman) จึงเป็นข้อมูลเกี่ยวกับการกระจายตัว ไม่ใช่ข้อมูลเกี่ยวกับผงแห้ง เมื่อผู้จัดจำหน่ายระบุค่าหนึ่งค่าสำหรับเม็ดสีแห้ง ให้ตีความว่า "นี่คือผลลัพธ์ที่ห้องปฏิบัติการมาตรฐานของเราได้รับเมื่อใช้ตัวทำละลายมาตรฐานของเรา" และควรสอบถามว่าตัวทำละลายดังกล่าวคืออะไร
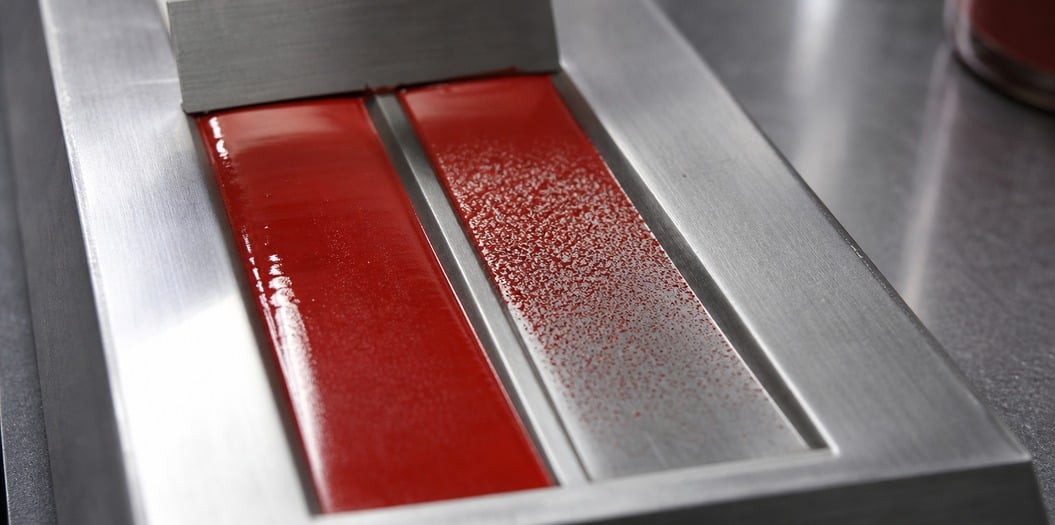
การตั้งค่าเครื่องบดมีบทบาทสำคัญในการทำงานไม่แพ้ตัวเม็ดสีเอง ซึ่งเป็นประเด็นหลักทั้งหมดของ การกระจายตัวของออกไซด์เหล็กนาโนสีแดง .
ส่วนที่ค้างบนตะแกรง (สัดส่วนของเม็ดสีที่ถูกกักไว้บนตะแกรงที่มีขนาดรูระบุไว้) ใช้ตรวจสอบความสะอาด ISO 787-7 ใช้น้ำล้างตัวอย่างผ่านตะแกรงด้วยมือ แล้วชั่งน้ำหนักสิ่งที่ค้างอยู่ นี่เป็นการทดสอบแบบคร่าว ๆ ที่มีวัตถุประสงค์เฉพาะ: ตรวจจับอนุภาคที่มีขนาดใหญ่เกินไป ก้อนแข็งที่ไม่กระจายตัวในปฏิกิริยา และสิ่งปนเปื้อนที่อาจหลุดร่วมมาจากรองเท้าหรือสายพานลำเลียง
สิ่งที่การทดสอบนี้ไม่สามารถตรวจพบได้คือปลายทางของช่วงขนาดเล็ก เม็ดสีที่มีค่าร้อยละ 0.1 ค้างบนตะแกรงขนาด 45 ไมโครเมตร อาจยังคงรวมตัวกันเป็นก้อนอย่างรุนแรงที่ขนาด 2 ไมโครเมตร แต่ตะแกรงจะไม่ให้ข้อมูลนี้แก่คุณเลย เพราะทุกสิ่งที่มีขนาดเล็กกว่ารูตะแกรงจะผ่านไปได้ทั้งหมด
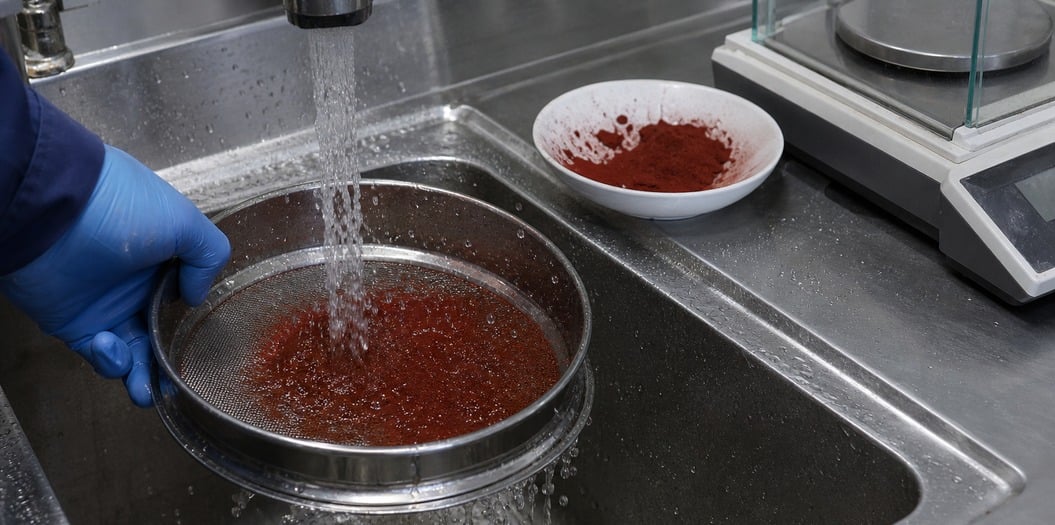
นอกจากนี้ ตะแกรงยังให้ข้อมูลที่เครื่องวัดไม่สามารถให้ได้: ปัญหานั้นออกจากโรงงานหรือยัง อนุภาคหยาบที่ค้างบนตะแกรงมีอยู่ก่อนที่เครื่องบดของคุณจะสัมผัสตัวอย่างนั้นเสียอีก
การเลเซอร์ดิฟแฟรกชันตอบคำถามอีกข้อหนึ่ง: ประชากรทั้งหมดมีลักษณะอย่างไร คุณจะได้กราฟเส้นโค้งหนึ่งเส้น โดยทั่วไปจะระบุค่า D50 (ขนาดที่ปริมาตรครึ่งหนึ่งของตัวอย่างมีความละเอียดน้อยกว่านั้น) พร้อมค่าสเปน (span) ซึ่งสองชนิดของพิกเมนต์อาจมีค่า D50 เท่ากัน แต่แสดงพฤติกรรมที่แตกต่างกันโดยสิ้นเชิง เพราะตัวหนึ่งมีพีคแคบมาก ในขณะที่อีกตัวมีหางด้านหยาบยาว
การทดสอบสามแบบ ถามคำถามสามข้อ เพียงการแจกแจงขนาดเท่านั้นที่อธิบายลักษณะผงได้ครบถ้วน และเพียงเครื่องวัดความหนาแน่นเท่านั้นที่บอกสิ่งที่โรงงานของคุณจะพบจริง
| สิ่งที่คุณต้องการทราบ | การทดสอบ | มาตรฐาน | รายงานเป็น | มุมอับสายตา |
|---|---|---|---|---|
| การกระจายตัวในสารพาหะของฉันดีเพียงใด | ความละเอียดของการบด | ISO 1524 หรือ ASTM D1210 | ไมโครเมตร หรือมาตรวัดเฮกแมน 0 ถึง 8 | ขึ้นอยู่กับเครื่องบด เรซิน และระยะเวลา |
| ถุงบรรจุนี้มีเศษวัสดุหยาบหรือไม่ | เศษที่ค้างอยู่ในตะแกรง วิธีใช้น้ำ | ISO 787-7 | ร้อยละของมวลที่ค้างอยู่บนตาข่ายที่ระบุ | ไม่ระบุสิ่งใดเกี่ยวกับอนุภาคที่เล็กกว่าตาข่าย |
| การกระจายตัวของขนาดอนุภาคในผง | การกระเจิงด้วยเลเซอร์ | วิธีการวัดด้วยเครื่องมือ | ค่า D50 และเส้นโค้งการกระจาย | ไม่ระบุสิ่งใดเกี่ยวกับการกระจายตัวของอนุภาค |
| ว่าชุดผลิตภัณฑ์นี้สอดคล้องกับชุดก่อนหน้าหรือไม่ | การเปรียบเทียบสีกับมาตรฐานที่เก็บไว้ | ASTM D2244 | δE | บอกว่ามันขยับแล้ว แต่ไม่ได้บอกว่าทำไม |
สามารถเพิ่มคอลัมน์ที่สี่ลงในตารางนั้นได้ และคอลัมน์นั้นจะระบุสิ่งเดียวกันทุกครั้ง: ไม่มีการทดสอบใดๆ เหล่านี้แทนกันได้ และใบรับรองจะแสดงเฉพาะการทดสอบที่ผู้จัดจำหน่ายเลือกดำเนินการเท่านั้น
โรงงานสองแห่ง ล็อตเดียวกัน วันเดียวกัน แต่ผลต่างกัน ซึ่งเป็นเรื่องปกติ และไม่ใช่ปัญหาด้านคุณภาพ
เครื่องบดลูกปืนที่ทำงานแบบผ่านยาวจะแยกกลุ่มอนุภาคที่เกาะกันแน่นออกได้หมด และรายงานค่าความละเอียดของอนุภาคที่บดได้เป็นค่าที่ละเอียด ในขณะที่เครื่องกระจายความเร็วสูงที่ทำงานในถังแบบแบตช์เป็นเวลายี่สิบนาที เพราะกะงานล่าช้า จะทิ้งกลุ่มอนุภาคเดิมไว้โดยไม่แตกตัว และรายงานค่าความละเอียดของอนุภาคที่บดได้เป็นค่าที่หยาบ ซึ่งเม็ดสีไม่ได้เปลี่ยนแปลงอะไรเลย แต่พลังงานที่ป้อนเข้าไปต่างหากที่ทำให้เกิดความแตกต่าง
ปริมาณของแข็งที่โหลดเข้าไปก็มีความสำคัญไม่แพ้กัน หากเพิ่มปริมาณเม็ดสีขึ้น แป้งจะเหนียวขึ้น ใบมีดจึงสร้างแรงเฉือนได้น้อยลง และค่าที่วัดได้จะคลาดเคลื่อนไปทางหยาบมากขึ้น นี่คือเหตุผลที่ค่า 15 ไมโครเมตรที่นักสูตรผสมวัดได้ กับค่า 30 ไมโครเมตรที่โรงงานวัดได้ อาจเป็นค่าที่วัดได้จริงและตรงกับวัสดุชนิดเดียวกันทั้งคู่
ข้อกำหนดที่คลุมเครือเป็นต้นเหตุหลักของข้อพิพาทส่วนใหญ่ที่นี่ และสามารถแก้ไขได้ง่าย ด้วยห้าประเด็นดังนี้
ควรเพิ่มบรรทัดหนึ่งสำหรับผู้ซื้อคอนกรีตและปูนปลาสเตอร์: หากโรงงานกรองสีลงในส่วนผสมแบบแห้ง เศษตกค้างคือค่าที่สำคัญที่สุด ส่วนค่า Hegman ที่ระบุไว้ในข้อกำหนดนั้นไม่มีผลต่อการประเมินคุณภาพ
ท่านไม่จำเป็นต้องใช้ห้องปฏิบัติการเพื่อตรวจจับข้อบกพร่องส่วนใหญ่เหล่านี้
หากผลจากการทดสอบการกระจายสี (drawdown) กับมาตรฐานที่เก็บรักษาไว้ไม่สอดคล้องกัน คุณจะต้องมีการสนทนาอย่างจริงจังกับผู้จัดจำหน่าย และคุณจะมีหลักฐานที่สามารถแสดงประกอบได้ ขั้นตอนการทดสอบบนโต๊ะทดลองเดียวกันนี้ พร้อมขีดจำกัดค่า ΔE ที่คุณตกลงร่วมกันว่าจะบังคับใช้ ได้อธิบายไว้ใน การกำหนดค่าความคลาดเคลื่อนสีที่คุณสามารถให้เหตุผลสนับสนุนได้ สำหรับลำดับขั้นตอนทั้งหมดที่เกี่ยวข้องกับล็อตใหม่ โปรดดูที่ วิธีการดำเนินการทดลองอย่างเหมาะสม และตรวจสอบ ใบรับรองการวิเคราะห์ (COA) พิสูจน์อะไรได้บ้าง และไม่สามารถพิสูจน์อะไรได้ ก่อนที่คุณจะพึ่งพาเฉพาะใบรับรองฉบับนี้โดยไม่มีการตรวจสอบเพิ่มเติม
บริษัท เหอเป่ย เถียนฮุ่ยเป่า เทคโนโลยี จำกัด ผลิตสีผสมเหล็กออกไซด์สังเคราะห์มาแล้ว 26 ปี โดยมีสีแดง สีเหลือง สีดำ และสีน้ำตาล สำหรับใช้กับคอนกรีต สารเคลือบ พลาสติก และเซรามิก ทุกชุดจัดส่งจะแนบใบรับรองการทดสอบตามที่ระบุข้างต้นมาด้วย และตัวอย่างต้นฉบับหนึ่งชุดจะถูกเก็บไว้ในแฟ้มของเราตามระยะเวลาที่ระบุไว้ในคำสั่งซื้อของท่าน ปริมาณสั่งซื้อขั้นต่ำคือ 1 ตัน (1,000 กิโลกรัม) หากต้องการตรวจสอบข้อกำหนดเฉพาะ หรือขอตัวอย่างที่ตรงกับยานพาหนะของท่าน กรุณาส่งอีเมลไปยัง [email protected] หรือโทร +86-13400211655
 ข่าวร้อนแรง
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN