×

En résumé : Deux laboratoires peuvent analyser le même sac d’oxyde de fer et produire des résultats non comparables. L’un lit une jauge Hegman et qualifie le résultat de « finesse ». L’autre pèse ce qui reste retenu sur un tamis et l’appelle « résidu ». Les deux essais sont réels, aucun ne mesure une granulométrie, et une commande qui mentionne l’un tandis que l’usine réceptrice vérifie l’autre aboutira à un désaccord. Voici ce que chaque essai mesure réellement, et comment rédiger une spécification valable dans les deux laboratoires.
Un acheteur écrit « finesse : 25 µm au maximum » dans la fiche technique. Le certificat reçu trois semaines plus tard indique « résidu sur tamis de 45 µm : 0,2 % ». Chaque partie croit qu’un accord a été conclu. Ce n’est pas le cas.
Dans le commerce des revêtements, la finesse désigne généralement la finesse de broyage : dans quelle mesure un pigment a été réduit en particules et mouillé dans un véhicule liquide. Dans le commerce des pigments, elle désigne souvent le résidu sur tamis : la quantité de matière granuleuse qui reste retenue sur une passoire. Si l’on inscrit ces deux phrases dans la même commande d’achat, personne ne ment lorsqu’il la signe.
Les unités aggravent encore la situation. L’une des valeurs est lue sur une rainure en micromètres. L’autre s’exprime en pourcentage. Ces deux grandeurs ne sont pas convertibles, et aucune opération arithmétique ne permet de transformer l’une en l’autre.
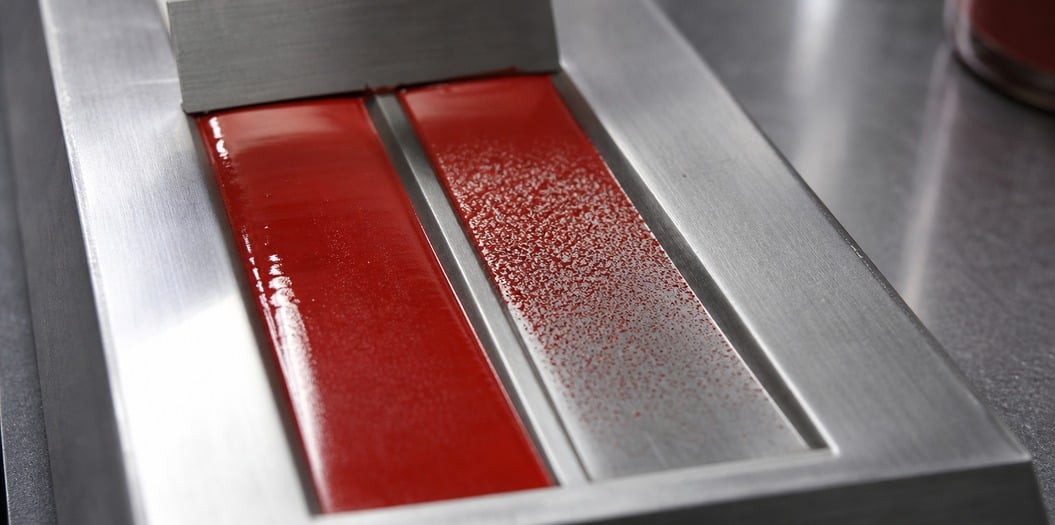
Un comparateur Hegman est un bloc d’acier usiné comportant une rainure conique, dont la profondeur diminue progressivement d’environ 100 µm à l’extrémité profonde jusqu’à zéro. On dépose une pâte à l’extrémité profonde, on étale celle-ci à l’aide d’une lame droite, puis on repère le point où les rayures cessent d’apparaître. Cette valeur est exprimée en micromètres, et la méthode ISO 1524 est celle que la plupart des pays intègrent dans leurs spécifications. La norme ASTM D1210 couvre le même domaine et fournit généralement un indice Hegman compris entre 0 et 8.
Voici ce que les acheteurs négligent. Le micromètre ne détecte pas les particules individuelles. Il détecte les plus grands agrégats encore présents dans cette pâte particulière, sur cette machine particulière, dans cette résine particulière. Modifiez l’agent dispersant, la broyeuse ou la durée de broyage du lot, et la mesure change, tandis que la taille de chaque particule dans le sac reste exactement la même.
Une valeur Hegman reflète donc l’état d’une dispersion, non celui d’une poudre. Lorsqu’un fournisseur indique une telle valeur pour un pigment sec, interprétez-la comme suit : « c’est ce que notre laboratoire standard obtient dans notre véhicule standard », et demandez quel était ce véhicule.
Le réglage de la broyeuse joue un rôle tout aussi important que celui du pigment, ce qui constitue précisément l’objet de la dispersion de l’oxyde de fer rouge nanométrique .
Le résidu sur tamis (la proportion de pigment retenue sur un tamis dont la maille est spécifiée) constitue un contrôle de propreté. La norme ISO 787-7 consiste à laver manuellement l’échantillon à l’eau à travers le tamis, puis à peser ce qui y reste. Il s’agit d’un essai grossier, limité à une tâche précise : détecter les particules trop grosses, les grumeaux durs qui ne se sont jamais dispersés dans le réacteur, ainsi que les rares impuretés provenant d’un sac ou d’un convoyeur.
Ce test ne permet pas de détecter les particules fines. Un pigment présentant 0,1 % de résidu sur un tamis de 45 µm peut toutefois être fortement aggloméré à l’échelle de 2 µm, sans que le tamis ne le révèle, car toute particule inférieure à la maille du tamis passe directement à travers.
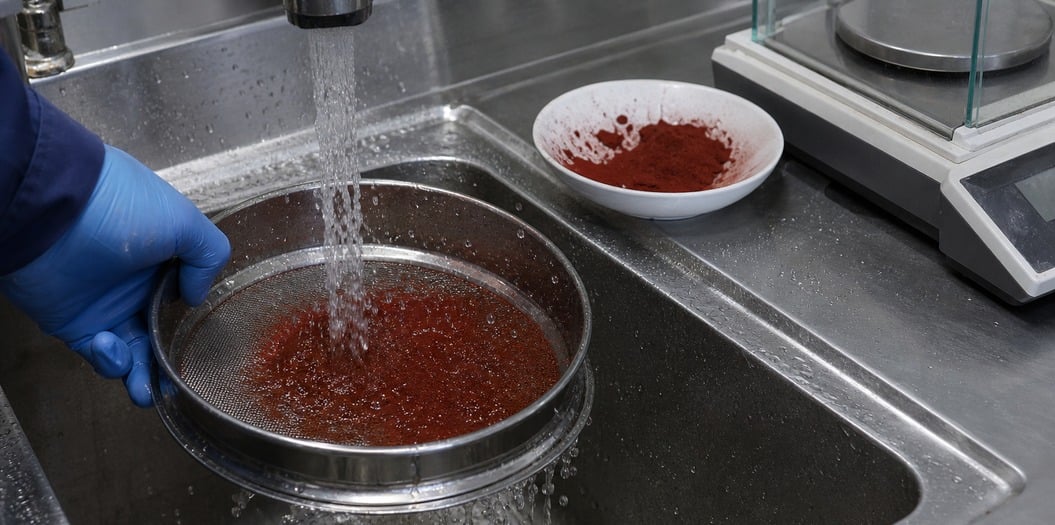
Le tamis fournit également une information que la jauge ne saurait donner : savoir si le problème a quitté ou non l’usine. Les impuretés retenues sur le tamis étaient déjà présentes avant que votre broyeur n’entre en contact avec le produit.
La diffraction laser répond à une autre question : à quoi ressemble l’ensemble de la population. Vous obtenez une courbe, généralement accompagnée d’une valeur D50 (taille pour laquelle 50 % du volume de l’échantillon est constitué de particules plus fines) ainsi que d’un écart. Deux pigments peuvent présenter la même valeur D50 tout en ayant un comportement totalement différent, car l’un présente un pic étroit tandis que l’autre possède une longue queue vers les grosses particules.
Trois essais, trois questions. Seule la distribution décrit la poudre. Seul le comparateur décrit ce que votre usine verra réellement.
| Ce que vous souhaitez savoir | Test | Standard | Indiqué comme | Angle mort |
|---|---|---|---|---|
| Sa capacité de dispersion dans mon véhicule | Finesse de broyage | ISO 1524 ou ASTM D1210 | µm, ou échelle Hegman de 0 à 8 | Dépend du broyeur, de la résine et du temps |
| Si le sac contient des grains abrasifs | Résidu sur tamis, méthode à l’eau | ISO 787-7 | % retenu sur un tamis spécifié | Ne dit rien en dessous du tamis |
| Ce qu’est la population de poudre | Diffraction laser | Méthode instrumentale | D50 et une courbe | Ne dit rien sur la dispersion |
| Si le lot correspond au précédent | Couleur lue par rapport à une référence conservée | ASTM D2244 | δE | Vous indique qu’il a bougé, pas pourquoi |
Une quatrième colonne pourrait être ajoutée à ce tableau, et elle dirait chaque fois la même chose : aucun de ces essais ne remplace les autres, et le certificat ne mentionne que ceux que le fournisseur a choisis d’effectuer.
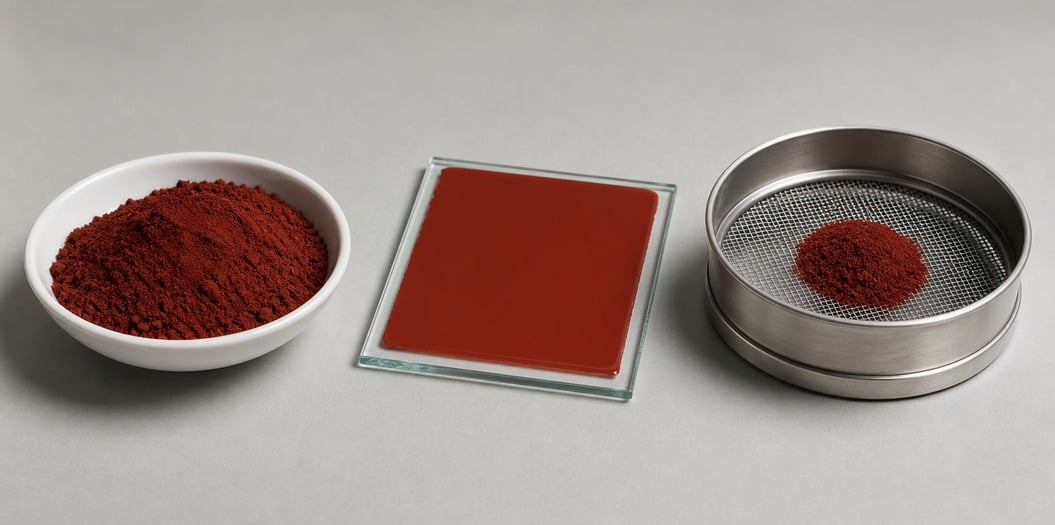
Deux usines, même lot, même jour, résultats différents. Cela est normal et ne constitue pas un problème de qualité.
Un broyeur à billes effectuant un long passage détruira un agglomérat tenace et indiquera une mouture fine. Un dispersoir à haute vitesse dans un bac en mode discontinu, fonctionnant pendant vingt minutes parce que l’équipe est en retard sur le planning, laissera les mêmes agglomérats intacts et indiquera une mouture grossière. Le pigment n’a rien fait. Ce sont les apports énergétiques qui ont fait la différence.
La teneur en matières solides compte tout autant. Augmenter la charge en pigment rend la pâte plus visqueuse ; la lame ne peut alors générer le même cisaillement, et la valeur indiquée par le micromètre augmente, signifiant une granulométrie plus grossière. C’est pourquoi une valeur de 15 µm obtenue par un formulateur et une valeur de 30 µm obtenue en usine peuvent toutes deux refléter honnêtement la même matière.
Les spécifications imprécises sont à l’origine de la plupart des litiges ici, et elles sont faciles à corriger. Cinq éléments suffisent :
Une ligne supplémentaire mérite d’être ajoutée pour les acheteurs de béton et de mortier : si l’usine introduit le pigment dans un mélange sec par tamisage, c’est la valeur de résidu qui compte, tandis qu’une valeur Hegman figurant dans la spécification n’a qu’une valeur décorative.
Un laboratoire n’est pas nécessaire pour détecter la plupart de ces écarts.
Si le tirage et l’échantillon témoin conservé ne concordent pas, vous devez engager une discussion sérieuse avec votre fournisseur, et vous disposez d’un élément tangible à présenter. La même procédure de laboratoire, assortie d’une limite ΔE que vous vous êtes engagés à appliquer, est décrite dans la définition d’une tolérance chromatique que vous pouvez justifier . Pour la séquence complète liée à un nouveau lot, consultez la façon dont un essai doit être mené , et vérifiez ce qu’une déclaration de conformité prouve — et ne prouve pas avant de vous en remettre uniquement au certificat.
Hebei Tianhuibao Technology Co., Ltd. produit des pigments d’oxyde de fer synthétiques depuis 26 ans, dans les teintes rouge, jaune, noir et brun, destinés au béton, aux revêtements, aux plastiques et à la céramique. Chaque lot est livré avec un certificat mentionnant les essais cités ci-dessus, et un échantillon conservé reste dans nos dossiers pendant la durée indiquée sur votre commande. La commande minimale est de 1 tonne (1 000 kg). Pour une analyse des spécifications ou pour recevoir un échantillon adapté à votre véhicule, écrivez à [email protected] ou appelez le +86-13400211655.
 Actualités chaudes
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN