×

छोटे शब्दों में: एक पेवर संयंत्र और एक रेडी-मिक्स संयंत्र एक ही पैलेट आयरन ऑक्साइड खरीद सकते हैं, फिर भी एक ही मात्रा में दो अलग-अलग रंग प्राप्त कर सकते हैं। शुष्क-ढलवाँ इकाइयाँ कुछ सेकंड में प्रेस से निकल जाती हैं। गीला-ढलवाँ मोल्ड में डाला जाता है और वहीं छोड़ दिया जाता है। रंजक का मूल्यांकन उस प्रक्रिया के आधार पर करें जो उसे आकार देती है, फेस-मिक्स मात्रा को बॉडी-मिक्स के विचार से अलग रखें, और अपने स्वयं के प्रेस पर बनाए गए प्लाक पर रंग को मंजूरी दें।
दो संयंत्र एक ही बैच से लाल रंग का ऑर्डर देते हैं। एक वाइब्रो-प्रेस पर पेवर चलाता है, दूसरा स्टील फॉर्म में स्लैब ढालता है। दोनों सीमेंट के वजन के आधार पर मात्रा निर्धारित करते हैं, दोनों बैच कार्ड पर एक ही संख्या लिखते हैं। एक महीने के भीतर एक संयंत्र फोन करके कहता है कि रंग हल्का हो गया है और दूसरा कहता है कि रंग गहरा हो गया है।
रंजक के साथ कुछ भी गलत नहीं था।
शुष्क-ढलाई लाइन पर (शून्य-स्लंप मिश्रण, जिसे भरने के कुछ सेकंडों के भीतर इस्पात के पैलेट पर दबाकर और निकालकर तैयार किया जाता है), रंजक कम पानी से मिलता है और उस पर बहुत अधिक दबाव पड़ता है। गीली-ढलाई लाइन पर (ढालने योग्य मिश्रण को साँचों या फॉर्म्स में डाला जाता है और निकालने से पहले सेट होने के लिए छोड़ा जाता है), रंजक को बहुत अधिक पानी मिलता है और वाइब्रेटर्स शुरू होने तक लगभग कोई दबाव नहीं पड़ता।
एक ही चूर्ण। दो अलग-अलग वातावरण।
रंजक का वास्तविक कार्य नहीं बदलता। इसे सीमेंट पेस्ट के माध्यम से समान रूप से वितरित होना होता है और वहीं स्थिर रहना होता है। जो बदलता है, वह यह है कि अंतिम इकाई की सतह तक कितनी पेस्ट पहुँचती है और वह सतह कितनी घनी बनती है। यहीं रंग निर्धारित होता है, और यह निर्णय मशीन द्वारा लिया जाता है—रंजक को इससे पहले कभी भी कोई वोट नहीं दिया जाता।
शुष्क-ढलाई मिश्रण आर्द्र होता है, तरल नहीं। इसमें केवल इतना पानी होता है कि प्रेस अपना कार्य कर सके, जिसका अर्थ है कि बहुत कम रिसाव, बहुत कम अलगाव और संकुचन के तहत सतह का बंद हो जाना। रंग गहरा दिखाई देता है क्योंकि आप एक घनी, पेस्ट-समृद्ध त्वचा को देख रहे हैं।
गीले-ढलाई विधि में काफ़ी अधिक पानी का उपयोग किया जाता है। इसमें से कुछ पानी ऊपर की ओर उठता है। जब यह ऊपरी सतह पर पहुँचता है, तो वहाँ स्थानीय जल-सीमेंट अनुपात बढ़ जाता है, और सतह पर उच्च अनुपात के कारण सूखने के बाद एक अधिक सुगम्य, हल्के रंग की परत बन जाती है। अब समान रंजक मात्रा हल्की और थोड़ी सफ़ेद-चूर्ण जैसी दिखाई देती है।
पानी वह चरित्र है जिसे कोई भी बैच कार्ड पर नहीं लिखता है।
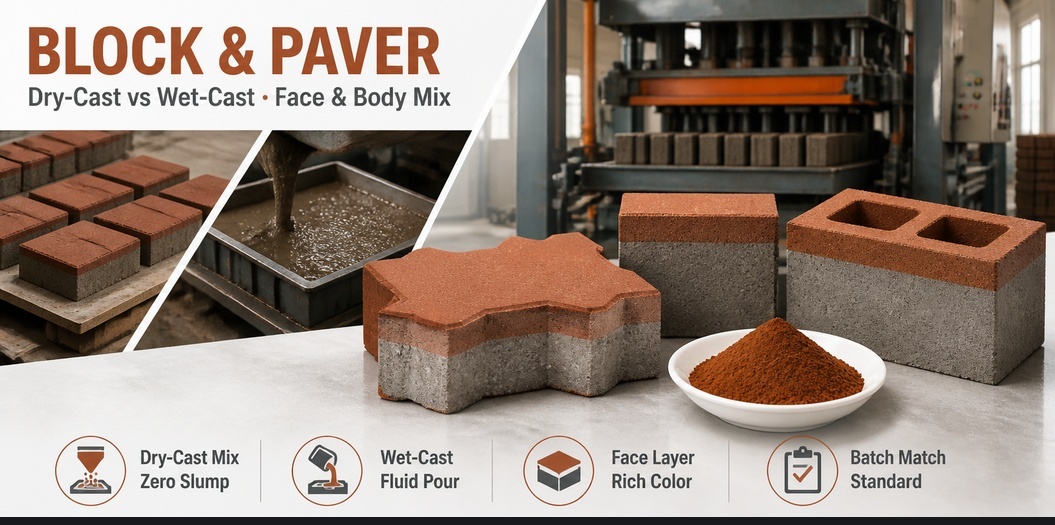
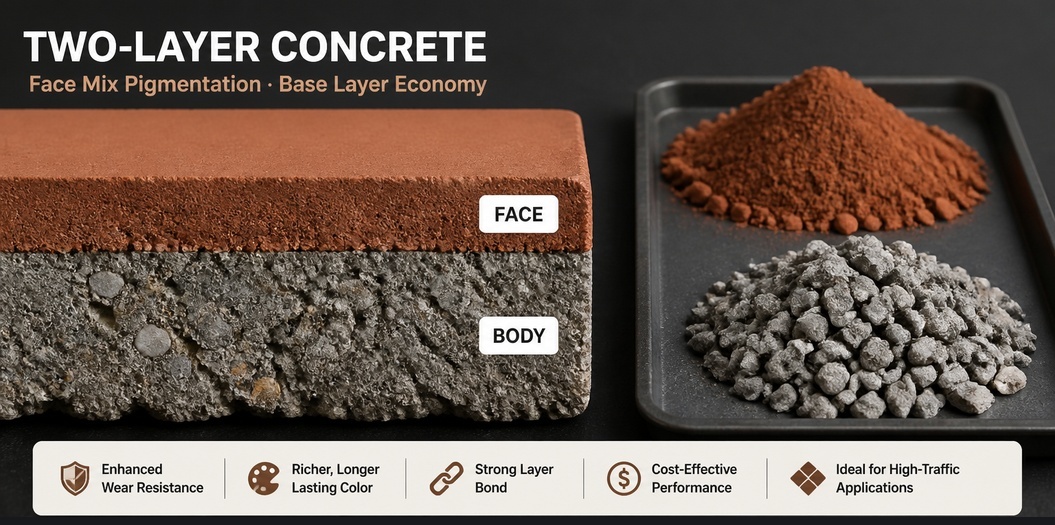
अधिकांश ब्लॉक और पेवर लाइनें दो परतों में काम करती हैं। फ़ेस मिश्रण (रंग लाने वाली पतली, सीमेंट-समृद्ध परत) बॉडी मिश्रण (इकाई को शक्ति प्रदान करने वाली धूसर पृष्ठभूमि परत) के ऊपर स्थित होता है। केवल फ़ेस परत में ही रंजक होता है। बॉडी परत आमतौर पर सादा धूसर होती है और हमेशा कम लागत वाली होती है।
यह रसायन विज्ञान की तुलना में अक्सर लागत निर्धारण को अधिक उलझाता है। एक फ़ेस परत इकाई के कुल द्रव्यमान का एक छोटा सा भाग हो सकती है, इसलिए प्रति टन फ़ेस मिश्रण में रंजक की मात्रा, तैयार उत्पाद के प्रति टन की तुलना में कई गुना अधिक होती है। यदि खरीद का उद्धरण रंजक के प्रति टन मूल्य को उत्पाद के प्रति टन लागत के विरुद्ध दिया गया है, और संयंत्र फ़ेस मिश्रण के प्रति टन के आधार पर रंजक मिलाता है, तो ये दोनों आंकड़े कभी भी समान नहीं होंगे। कोई व्यक्ति निष्कर्ष निकालता है कि रंजक महंगा है। ऐसा नहीं है। यह केवल गणित की गलती है।
फ़ेस मिश्रणों में आमतौर पर शरीर की तुलना में अधिक महीन एग्रीगेट और अलग सीमेंट मात्रा का उपयोग किया जाता है। अधिक महीन एग्रीगेट का अर्थ है कि एक ही रंजक के लिए अधिक सतह क्षेत्र प्रतिस्पर्धा कर रहा है, इसलिए रंग कम प्रबल दिखाई देता है जैसा कि रंजक की मात्रा से सुझाव मिलता है।
एक घन मीटर कंक्रीट में कितना रंजक मिलाया जाता है, यह एक अलग प्रश्न है, और इसका वर्णन आयरन ऑक्साइड पिगमेंट डोज़ेज फॉर कंक्रीट में किया गया है। यहाँ जो मायने रखता है, वह यह है कि आंकड़ा तैयार इकाई के प्रति टन के बजाय फ़ेस मिश्रण के प्रति टन के आधार पर दिया जाना चाहिए।
दो प्रेस जो समान फेस मिक्स फॉर्मूला पर काम कर रहे हों, वे समान रंग नहीं देंगे। कंपन का समय, दबाव और आर्द्रता सभी पेस्ट को चारों ओर ले जाते हैं, और जो फेस आपको मिलता है, वह उन सेटिंग्स का एक रिकॉर्ड होता है।
अधिक कंपन करने पर पेस्ट सतह पर फैल जाता है: एक समृद्ध, गहरा, कांच जैसा फेस जो बाद में दरार ले सकता है। कम कंपन करने पर फेस खुला रहता है: हल्का, धूल भरा, और हैंडलिंग के निशान जल्दी दिखाने वाला। दोनों प्रेस से संबंधित समस्याएँ हैं जिन्हें रंगद्रव्य संबंधी शिकायत के रूप में दर्ज किया जाता है।
जब कोई शिकायत फोन की तस्वीर के साथ आती है, तो उपयोगी प्रश्न उबाऊ होते हैं। कौन-सी प्रेस? कौन-सा पैलेट? मिश्रण को हॉपर में दबाए जाने से पहले कितनी देर तक रखा गया? एक घंटे तक खड़ा रहा मिश्रण वही मिश्रण नहीं होता।
| क्या परिवर्तन होते हैं | शुष्क-ढलाई (ब्लॉक, पेवर) | गीली-ढलाई (स्लैब, प्रीकास्ट, स्थान पर ढलाई) |
|---|---|---|
| मिश्रण की स्थिरता | नम, शून्य स्लंप | उड़ेलने योग्य, स्लंप द्वारा सेट |
| आकार देना | दबाया गया और कंपनित, तुरंत अलग किया गया | ढाला गया, कंपनित, सेट होने के बाद छीला गया |
| रक्तस्राव जल | बहुत कम | महत्वपूर्ण, शीर्ष पर जल-सीमेंट अनुपात बढ़ाता है |
| रंग कहाँ स्थित होता है | घना सतह त्वचा | सतह पेस्ट, हल्का और कम समान |
| सामान्य रंग शिकायत | फेस-मिक्स डोज ड्रिफ्ट, प्रेस सेटिंग्स | जल भिन्नता, उम्र बढ़ाना, सतह ब्लूम |
| सर्वश्रेष्ठ स्वीकृति नमूना | उत्पादन दबाव प्रेस पर दबाया गया प्लैक | उत्पादन मिश्रण से ढलवां घन या प्लैक |
| जोड़ने के लिए अतिरिक्त विनिर्देश | चालनी अवशेष, आर्द्रता | जल-विलेय पदार्थ, परिपक्वन रिकॉर्ड |
रंगीन इकाई पर सफेद फूलना लवण समस्या है। ये लवण सीमेंट से, रेत से, मिश्रण के पानी से, कभी-कभी इकाई के ऊपर रखे गए भूमि से आते हैं। आयरन ऑक्साइड इन्हें नहीं देता है। कारणों और उनके विरुद्ध उपायों का वर्णन इसमें किया गया है रंगीन कंक्रीट में एफ़्लोरेसेंस .
रंजक का काम यह तय करना होता है कि फूलना कितना स्पष्ट दिखाई देता है। एक गहरे रंग के पृष्ठ पर सफेद जमाव दोष की तरह लगता है। एक बफ़ या टेराकोटा रंग के पृष्ठ पर वही जमाव मौसमी प्रभाव के रूप में माना जाता है। यदि आपका बाज़ार फूलने के प्रति कठोर है, तो यह आपके चुने गए पृष्ठ रंग के लिए एक तर्क है, और खरीद आदेश पर जल-विलेय आंकड़े को कड़ा करने के लिए भी एक तर्क है।
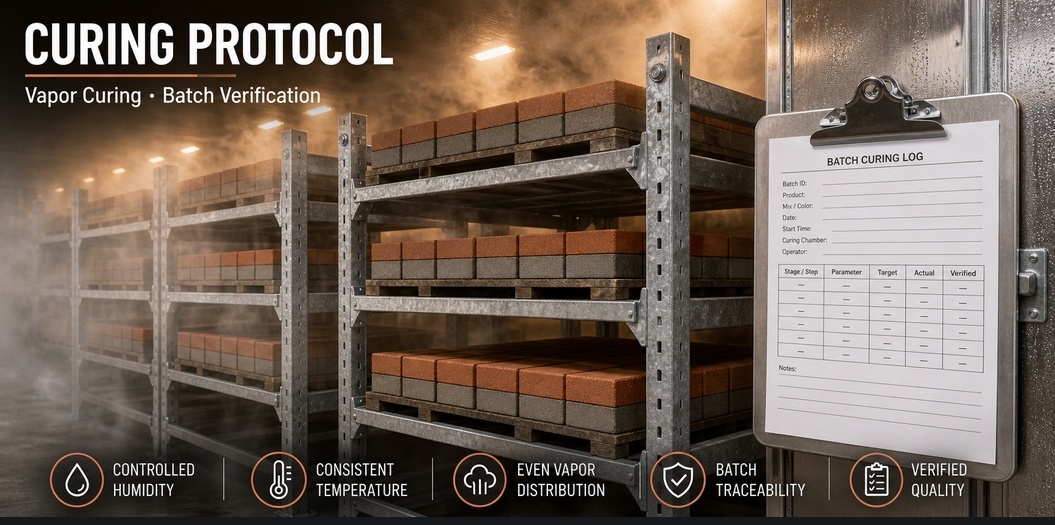
शुष्क-ढलवां इकाइयाँ आमतौर पर भाप या धुंध के साथ एक कक्ष में परिपक्व होती हैं, जिसका तापमान संयंत्र नियंत्रित करता है। गीला-ढलवां प्रक्रिया मॉल्ड के अंदर, शीटिंग के नीचे, या खुले में परिपक्व हो सकती है। दोनों प्रकार की इकाइयाँ फूल सकती हैं। केवल कक्ष आपको एक नियंत्रण बटन प्रदान करता है।
एकल शुद्धता आंकड़ा कोई विनिर्देश नहीं है। ये वे मापदंड हैं जो वास्तव में यह तय करते हैं कि दो बैच आपकी लाइन पर समान रूप से व्यवहार करेंगे या नहीं।
यदि सहनशीलता का आंकड़ा स्वयं अभी भी बहस का विषय है, δE सहनशीलता निर्धारित करना एक ऐसी सहनशीलता चुनने की प्रक्रिया को समझाता है जिसे आप औचित्यपूर्ण रूप से स्पष्ट कर सकें।
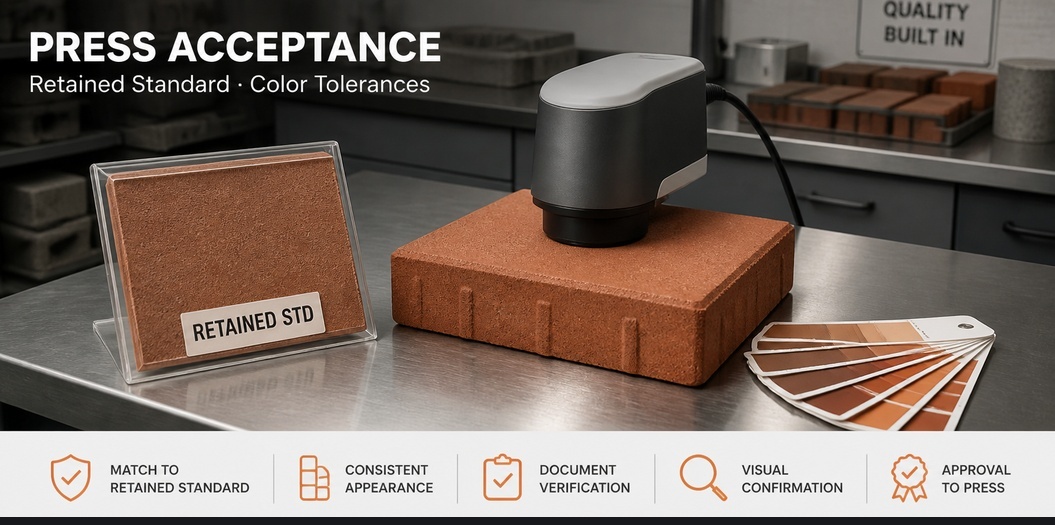
प्रयोगशाला प्लैक्स एक आपूर्तिकर्ता के मूल्यांकन के लिए उपयोगी होते हैं। ये मंजूरी नहीं हैं। मंजूरी आपकी मशीन पर, आपके मिश्रण में, और आपके उपचार के साथ होती है।
यह प्रेस-साइड संस्करण है नए लॉट परीक्षण प्रोटोकॉल का , जिसे एक ब्लॉक पौधे द्वारा एक शिफ्ट में फिट किए जा सकने वाले अनुसार संक्षिप्त किया गया है।
इनमें से कुछ भी जटिल नहीं है, और लगभग कुछ भी डेटा शीट पर नहीं है। यह आपके प्रेस, आपके रेत और आपके क्योरिंग कमरे पर निर्भर करता है। एक आपूर्तिकर्ता जिसने पर्याप्त संख्या में संयंत्र देखे हैं, आपको तुरंत यह बता देगा, बजाय एक खुराक तालिका का उद्धरण देने के।
हेबेई तियानहुईबाओ टेक्नोलॉजी कंपनी, लिमिटेड २६ वर्षों से सिंथेटिक आयरन ऑक्साइड रंगों का उत्पादन कर रही है, जिसमें लाल (Fe2O3), पीला (α-FeOOH, एक जलयुक्त आयरन ऑक्साइड), काला (Fe3O4), भूरा और संयुक्त हरे और नीले ग्रेड शामिल हैं, जो कंक्रीट, कोटिंग्स, प्लास्टिक्स और सिरैमिक्स के लिए हैं। न्यूनतम आदेश १ टन (१,००० किग्रा) है। हम वह बनाए रखे गए मानक, बैच अंकन और परीक्षण डेटा आपूर्ति करते हैं जो एक फेस-मिक्स मंजूरी के लिए वास्तव में आवश्यक होते हैं, और हम आपको बताएँगे जब कोई रंग समस्या आपके प्रेस में होगी, न कि हमारे बैग में।
अपने स्वयं के फेस मिक्स के खिलाफ एक परीक्षण शुरू करने के लिए मुख्यप्रबंधक@thb-minerals.com पर ईमेल करें या +८६-१३४००२११६५५ पर कॉल करें।
 गर्म समाचार
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN