×

Krátko povedané: Závod na výrobu dlažobných kôpok a závod na výrobu hotového betónu môžu kúpiť rovnakú paletu oxidu železného a napriek tomu dosiahnuť dve odlišné farby pri rovnakej dávke. Výrobky z suchého betónu sa vytlačia z lisu do niekoľkých sekúnd. Pri mokrom betóne sa zmes naleje do formy a nechá sa v nej stuhnúť. Posudzujte pigment vzhľadom na technologický proces, ktorý ho tvaruje; dávkovanie pigmentu pre povrchovú zmes treba oddeliť od úvah o dávkovaní do celkovej zmesi a schváliť farbu na vzorke vyrobenej na vašom vlastnom lise.
Dva závody objednajú červený pigment zo stejnej dávky. Jeden vyrába dlažobné kocky na vibrolise, druhý liatie dosiek do oceľových foriem. Oba dávkujú pigment podľa hmotnosti cementu a oba zapíšu rovnaké číslo na výrobnú kartu. Do jedného mesiaca sa jeden z nich ozve s tým, že farba je bledšia, a druhý, že sa farba stala tmavšou.
S pigmentom nebolo nič v poriadku.
Na suchom liatkovom pásu (zmes s nulovým sklonom, stlačená a odstránená na oceľový paletový podklad do niekoľkých sekúnd po naplnení) sa pigment stretne s veľmi malým množstvom vody a veľkým tlakom. Na mokrom liatkovom pásu (liatková zmes, ktorá sa vlieva do foriem alebo šablón a necháva sa tu nastaviť pred odstránením) sa stretne s veľkým množstvom vody a takmer žiadnym tlakom, kým sa nezapnú vibrátory.
Rovnaký prášok. Dva prostredia.
Skutočná úloha pigmentu sa nemení. Musí sa rovnomerne rozptýliť v cementovej pasty a zostať tam. Mení sa len množstvo pasty, ktorá dosiahne povrch hotového prvku, a hustota tohto povrchu. Tu sa rozhoduje o farbe a rozhoduje sa o tom stroj ešte predtým, než pigment vôbec dostane hlas.
Suchá liatková zmes je vlhká, nie tekutá. Je v nej len toľko vody, koľko je potrebné na to, aby stlačovací stroj mohol vykonávať svoju prácu, čo znamená veľmi malé vytekanie, veľmi malé oddelenie zložiek a povrch, ktorý sa pri stlačovaní uzatvorí. Farba sa javí intenzívna, pretože sa pozriete na hustú, pastou bohatú povrchovú vrstvu.
Mokrá výroba obsahuje výrazne viac vody. Časť z nej stúpa nahor. Keď sa dostane na horný povrch, zvyšuje tam lokálny pomer voda–cement a vyšší pomer na povrchu znamená po vyschnutí jednotky poróznejšiu a svetlejšiu vrstvu. Rovnaké množstvo pigmentu sa teraz javí svetlejšie a mierne kriedovitejšie.
Voda je premenná, ktorú nikto nezapisuje na výrobný štik.
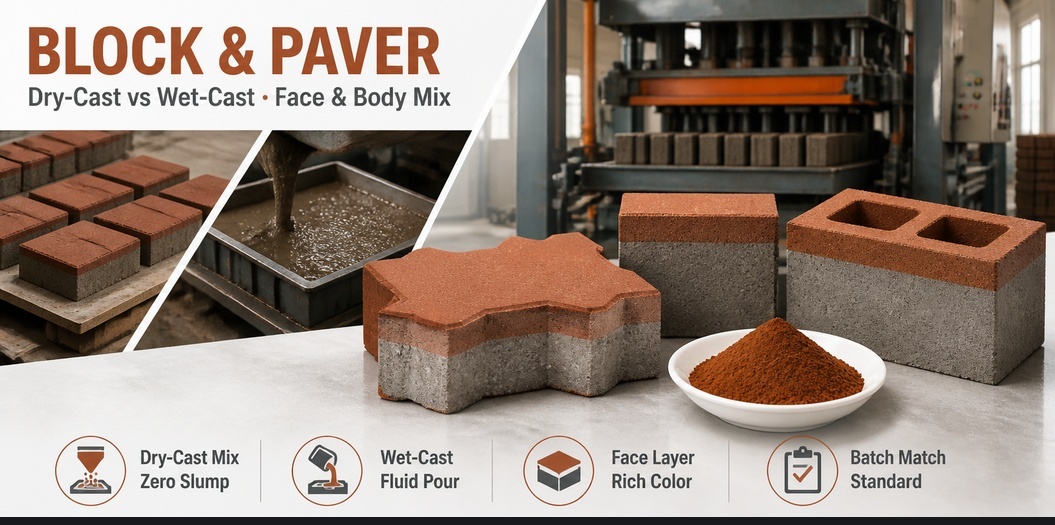
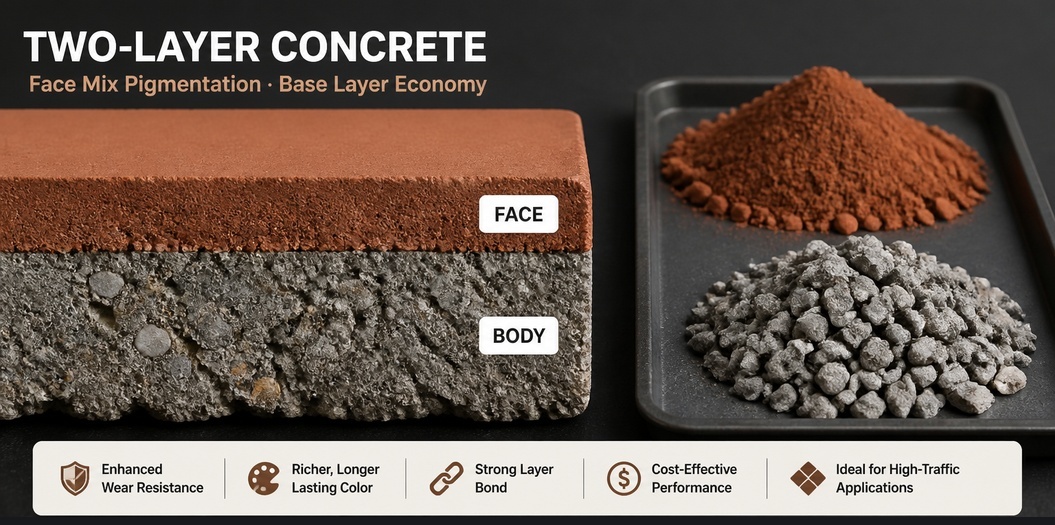
Väčšina výrobných liniek pre betónové bloky a dlažobné kocky pracuje s dvoma vrstvami. Povrchová zmes (tenká, cementovo bohatá vrstva, ktorá nesie farbu) leží na vrchu základnej zmesi (šedej podkladovej vrstvy, ktorá udáva jednotke pevnosť). Pigment obsahuje len povrchová zmes. Základná zmes je zvyčajne jednoducho šedá a vždy lacnejšia.
Toto komplikuje náklady častejšie ako chémiu. Vrstva povrchu môže tvoriť len malú zlomkovú časť celkovej hmotnosti jednotky, preto je dávka pigmentu na tonu povrchovej zmesi niekoľkokrát vyššia ako dávka na tonu hotového výrobku. Ak dodávateľ uvádza cenu pigmentu za tonu proti nákladom za tonu výrobku a výrobná prevádzka dávkuje pigment na tonu povrchovej zmesi, tieto dve čísla sa nikdy nezhodnú. Niekto potom usúdi, že pigment je drahý. Nie je. Problém je v aritmetike.
Povrchové zmesi tiež zvyčajne používajú jemnejší štrk a iný obsah cementu ako telesná zmes. Jemnejší štrk znamená väčšiu povrchovú plochu, ktorá súťaží o rovnaký pigment, preto farba vyzerá slabšie, než by naznačovala dávka.
Koľko pigmentu sa pridá do jedného kubického metra betónu, je samostatnou otázkou, ktorá sa rieši v dávkovanie oxidov železa pre betón . Tu je dôležité, aby sa toto číslo uvádzalo na tonu povrchovej zmesi, nie na tonu hotového výrobku.
Dve lisovacie stroje, ktoré používajú identický vzorec zmesi pre prednú stranu, nevytvoria identickú farbu. Čas vibrácie, tlak a vlhkosť všetky ovplyvňujú pohyb pasty a výsledná predná strana je záznamom týchto nastavení.
Príliš dlhá vibrácia spôsobí, že pasta vyplní povrch: bohatá, tmavá, sklovitá predná strana, ktorá sa neskôr môže prasknúť. Nedostatočná vibrácia ponechá povrch otvorený: bledý, prachový a rýchlo zobrazujúci stopy manipulácie. Obe sú problémy s lisovaním, ktoré sa často nesprávne zaznamenávajú ako sťažnosti týkajúce sa pigmentov.
Keď príde sťažnosť sprevádzaná telefónnym foto, užitočné otázky sú nudné. Ktorý lis? Ktorý palet? Ako dlho zmes stála v zásobníku pred lisovaním? Zmes, ktorá stála jednu hodinu, už nie je tá istá zmes.
| Aké zmeny | Suché lisovanie (bloky, dlaždice) | Mokré lisovanie (dosky, prefabrikované prvky, výroba priamo na mieste) |
|---|---|---|
| Konzistencia zmesi | vlhká, nulový zhutnenie | liateľná, tuhnutie určené zhutnením |
| Tvarovanie | lisované a vibrované, okamžité odstránenie formy | litý, vibráciou upravený, odstránený po zatuhnutí |
| Vytlačená voda | veľmi málo | významný, zvyšuje pomer vody ku cementu na povrchu |
| Miesto, kde sa nachádza farba | hustá povrchová vrstva | povrchová pasta, svetlejšia a menej rovnaká |
| Bežná sťažnosť týkajúca sa farby | odchýlka dávkovania farby na povrchu, nastavenia lisu | zmeny množstva vody, dozrievanie, povrchový nálet |
| Najlepší schválený vzorkový kus | doska stlačená na výrobnom lisovacom stroji | kocka alebo doska odliata zo výrobnej zmesi |
| Dodatočná špecifikácia na pridané | zvyšok na sieti, vlhkosť | vodou rozpustné látky, záznam o dozrievaní |
Biely povlak na farebnej jednotke je problém so solami. Soli pochádzajú z cementu, z piesku, z miešacej vody, niekedy aj zo zeme, na ktorej je jednotka uložená. Oxid železa ich neposkytuje. Príčiny a protiopatrenia sú uvedené v výkvety v farebnom betóne .
Farbivo rozhoduje o tom, ako výrazne sa povlak prejavuje. Biely povlak na tmavom povrchu vyzerá ako chyba. Na svetlohnedom alebo terakotovom povrchu sa ten istý povlak považuje za poveternostné poškodenie. Ak je Váš trh veľmi náročný vo vzťahu k povlaku, je to argument pre výber farby povrchu a tiež argument pre prísnejší limit hodnoty vodou rozpustných látok v objednávke.
Suché odlievacie jednotky sa zvyčajne dozrievajú v komore so štrukovou parou alebo mlhou pri teplote, ktorú riadi výrobná prevádzka. Mokré odlievacie jednotky sa môžu dozrievať v forme, pod fóliou alebo vo voľnom priestore. Obe môžu tvoriť povlak. Iba komora poskytuje možnosť regulácie.
Jediná hodnota čistoty nie je špecifikácia. Práve tieto riadky rozhodujú, či sa dve dávky na vašej linky správajú rovnako.
Ak sa stále diskutuje o samotnej hodnote tolerancie, nastavenie tolerancie ΔE vysvetľuje, ako si vybrať takú hodnotu, ktorú dokážete obhájiť.
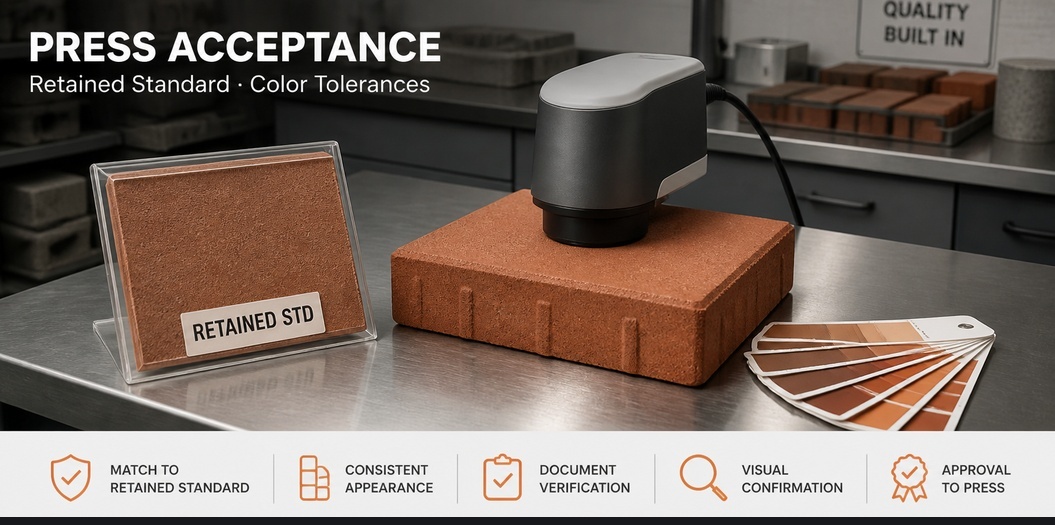
Laboratórne dosky sú užitočné na predbežné posúdenie dodávateľa. Nie sú však schválením. Schválenie sa uskutoční na vašom stroji, vo vašej zmesi a s vaším tuhnutím.
Toto je verzia protokolu pre lisovaciu stranu nového skúšobného protokolu pre šaržu , skrátená tak, aby sa zmestila do jednej smeny v betónovom blokovom závode.
Nič z toho nie je zložité a takmer nič z toho sa nenachádza v technickom liste. Záleží to na vašom lisovacom stroji, vašom piesku a vašej miestnosti na tuhnutie. Dodávateľ, ktorý videl už dostatok výrobných závodov, vám to povie hneď na začiatku namiesto toho, aby vám poskytol tabuľku dávkovania.
Spoločnosť Hebei Tianhuibao Technology Co., Ltd. vyrába syntetické pigmenty oxidu železnatého už 26 rokov a ponúka červené (Fe2O3), žlté (α-FeOOH, hydratovaný oxid železnatý), čierne (Fe3O4), hnedé a kompozitné zelené a modré farby pre betón, nátery, plasty a keramiku. Minimálna objednávka je 1 tona (1 000 kg). Poskytujeme zachovaný štandard, označenie šarží a skúšobné údaje, ktoré sú skutočne potrebné na schválenie tvárového miešania, a upozorníme vás, ak problém s farbou vzniká v vašom lisovacom stroji a nie v našom vreci.
Na zahájenie skúšobnej dodávky pre vaše vlastné tvárové miešanie nám napíšte na e-mail [email protected] alebo nás zavolajte na číslo +86-13400211655.
 Najnovšie správy
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN