×
In breve: Un impianto per pietre da pavimentazione e un impianto per calcestruzzo preconfezionato possono acquistare la stessa pallet di ossido di ferro e ottenere comunque due colori diversi pur utilizzando la stessa dose. Gli elementi a getto secco escono dalla pressa in pochi secondi. Quelli a getto umido vengono colati e lasciati nello stampo. Valutare il pigmento in relazione al processo che lo modella, tenere distinta la dose per lo strato superficiale dal ragionamento applicato alla miscela per il corpo, e approvare il colore su una placca realizzata con la propria pressa.
Due impianti ordinano il rosso dallo stesso lotto. Uno produce lastre su una pressa vibrante, l’altro getta lastre in forme di acciaio. Entrambi dosano in base al peso del cemento e scrivono lo stesso numero sulla scheda del lotto. Entro un mese uno chiama per segnalare che il colore è sbiadito, l’altro dice che è diventato scuro.
Niente era difettoso nel pigmento.
Su una linea a getto secco (miscela a consistenza zero, pressata e sformata su un pallet d’acciaio entro pochi secondi dal riempimento), il pigmento incontra pochissima acqua e una grande quantità di pressione. Su una linea a getto umido (miscela fluida versata in stampi o forme e lasciata indurire prima dello sformato), incontra molta acqua e quasi nessuna pressione fino all’attivazione dei vibratori.
Stessa polvere. Due ambienti.
Il compito effettivo del pigmento non cambia. Deve distribuirsi in modo uniforme nella pasta di cemento e rimanervi. Quello che cambia è la quantità di pasta che raggiunge la superficie dell’elemento finito e quanto densa risulti tale superficie. È proprio lì che si determina il colore, ed è la macchina a decidere prima ancora che il pigmento possa esprimere la propria influenza.
La miscela per getto a secco è umida, non fluida. C’è appena tanta acqua da consentire al pressatore di svolgere il proprio lavoro, il che significa una fuoriuscita minima e una segregazione molto ridotta, oltre a una superficie che si compatta e chiude sotto pressione. Il colore appare intenso perché si osserva una pelle densa e ricca di pasta.
La miscela per getto a umido contiene molta più acqua. Parte di essa risale verso l’alto. Quando raggiunge la superficie superiore, aumenta localmente il rapporto acqua-cemento in quel punto; un rapporto più elevato in superficie comporta uno strato più poroso e più chiaro una volta asciugato l’elemento. Lo stesso dosaggio di pigmento ora appare più chiaro e leggermente opaco.
L’acqua è la variabile che nessuno annota sul foglio di produzione.
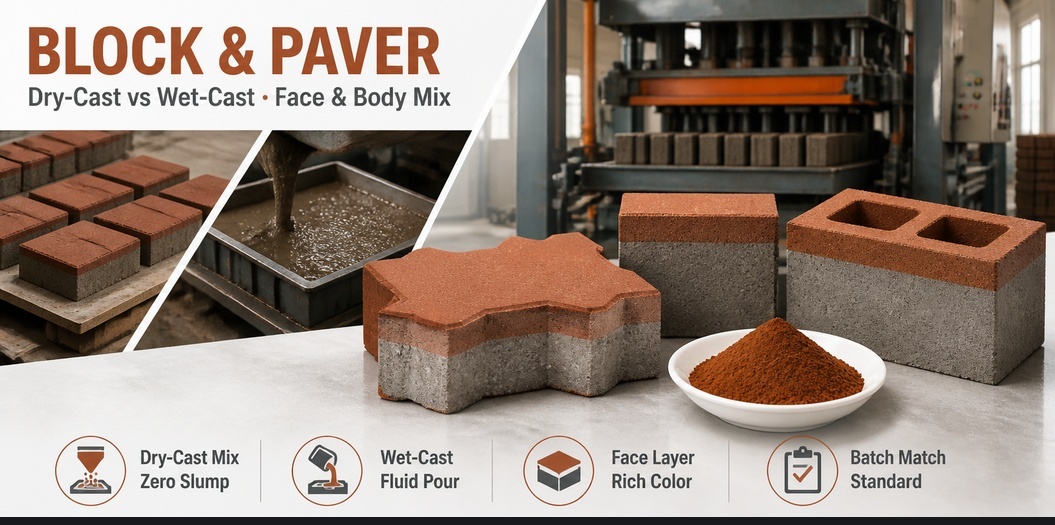
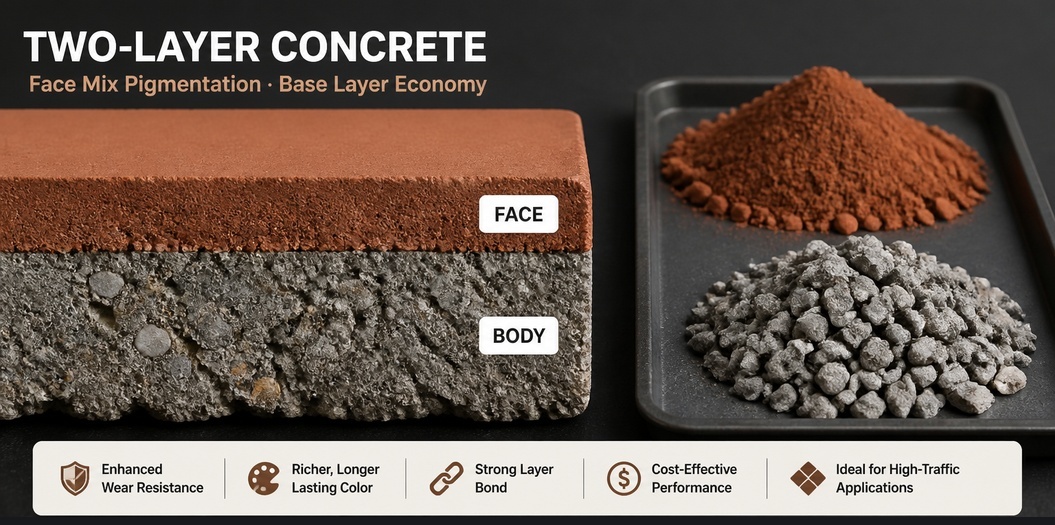
La maggior parte delle linee per blocchi e pavimentazioni prevede due strati. Lo strato superficiale (il sottile strato ricco di cemento che conferisce il colore) poggia sullo strato portante (lo strato grigio di supporto che fornisce resistenza all’elemento). Solo lo strato superficiale contiene pigmento. Lo strato portante è solitamente grigio neutro ed è sempre meno costoso.
Questo genera errori di calcolo dei costi più spesso che problemi chimici. Lo strato superficiale può rappresentare solo una piccola frazione della massa totale dell’elemento, quindi la dose di pigmento per tonnellata di miscela superficiale è diverse volte superiore rispetto alla dose per tonnellata di prodotto finito. Se il preventivo di acquisto indica un prezzo al kg di pigmento in relazione a un costo al kg di prodotto finito, mentre l’impianto dosa il pigmento in base alla tonnellata di miscela superficiale, i due valori non coincideranno mai. Qualcuno conclude che il pigmento sia costoso. Non lo è. È semplicemente un errore di calcolo.
Le miscele superficiali tendono inoltre a utilizzare aggregati più fini e un contenuto di cemento diverso rispetto allo strato portante. Aggregati più fini significano maggiore superficie disponibile in competizione per la stessa quantità di pigmento, quindi la tonalità appare meno intensa di quanto suggerisca la dose effettiva.
Quanto pigmento viene inserito in un metro cubo di calcestruzzo è una domanda a sé stante, trattata in dosaggio di pigmenti ossidi di ferro per calcestruzzo . Ciò che conta qui è che la cifra deve essere indicata per tonnellata di miscela superficiale, non per tonnellata di elemento finito.
Due presse che eseguono la stessa formula di miscela superficiale non produrranno un colore identico. Il tempo di vibrazione, la pressione e l’umidità spostano tutti la pasta, e la superficie ottenuta costituisce una registrazione di tali parametri.
Una vibrazione eccessiva fa affiorare la pasta in superficie: una superficie ricca, scura e vetrificata, che potrebbe successivamente sviluppare fessurazioni. Una vibrazione insufficiente lascia la superficie porosa: chiara, polverosa e particolarmente soggetta a segni di manipolazione. Entrambe sono problematiche legate alla pressa, ma vengono spesso attribuite erroneamente al pigmento.
Quando arriva un reclamo accompagnato da una foto scattata con il telefono, le domande utili sono quelle apparentemente noiose: quale pressa? Quale pallet? Per quanto tempo la miscela è rimasta nell’imbuto prima della pressatura? Una miscela che ha riposato per un’ora non è più la stessa miscela.
| Quali modifiche | Getto a secco (blocco, pietra per pavimentazione) | Getto umido (lastra, prefabbricato, gettato in opera) |
|---|---|---|
| Consistenza della miscela | umido, senza abbassamento | versatile, indurimento determinato dall’abbassamento |
| Modellazione | pressato e vibrato, sformato immediatamente | gettato, vibrato, sformato dopo l’indurimento |
| Acqua di segregazione | molto poco | significativa, aumenta il rapporto acqua-cemento nella parte superiore |
| Dove si trova il colore | superficie compatta | pasta superficiale, più chiara e meno uniforme |
| Reclamo abituale sul colore | deriva della dose di miscelazione in faccia, impostazioni della pressa | variazione dell’acqua, indurimento, fioritura superficiale |
| Campionatura di approvazione migliore | placca pressata sulla pressa di produzione | cubo o placca colata dalla miscela di produzione |
| Specifica aggiuntiva da inserire | residuo al setaccio, umidità | materia solubile in acqua, registro di indurimento |
La fioritura bianca su un elemento colorato è un problema di sali. I sali provengono dal cemento, dalla sabbia, dall’acqua di impasto e, talvolta, dal terreno sul quale l’elemento è accatastato. Gli ossidi di ferro non li forniscono. Le cause e le contromisure sono illustrate in efflorescenza nel calcestruzzo colorato .
Il pigmento determina semplicemente quanto intensamente la fioritura risulta visibile. Un deposito bianco su una superficie scura appare come un difetto. Su una superficie beige o terracotta lo stesso deposito viene interpretato come un effetto naturale dell’invecchiamento. Se il vostro mercato è particolarmente esigente riguardo alla fioritura, ciò rappresenta un argomento a favore della scelta del colore superficiale e un argomento a favore di un valore più rigoroso per i sali solubili nell’ordine d’acquisto.
Gli elementi prodotti con tecnica a secco di solito maturano in una camera con vapore o nebbia, a una temperatura controllata dall’impianto. Quelli prodotti con tecnica a umido possono maturare nello stampo, sotto telo oppure all’aperto. Entrambi i tipi possono presentare fioritura. Solo la camera offre un parametro regolabile.
Una singola cifra di purezza non è una specifica. Sono queste le linee che determinano effettivamente se due lotti si comportano allo stesso modo sulla vostra linea.
Se la stessa tolleranza è ancora oggetto di discussione, stabilire una tolleranza ΔE spiega passo dopo passo come sceglierne una difendibile.
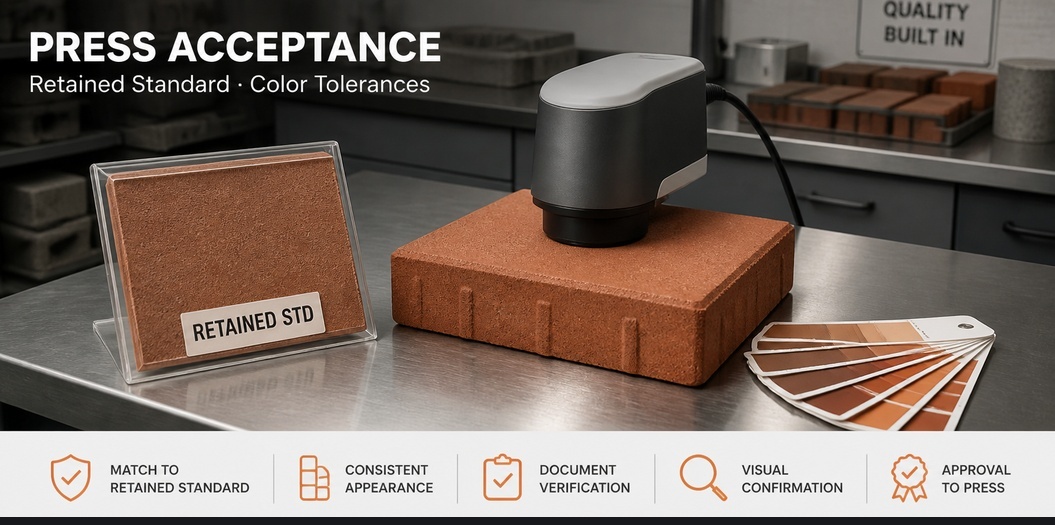
I provini di laboratorio sono utili per la selezione preliminare di un fornitore. Non costituiscono un’approvazione. L’approvazione avviene sulla propria macchina, nella propria miscela, con il proprio ciclo di polimerizzazione.
Questa è la versione per la pressa del nuovo protocollo di prova su lotto , ridotto alle attività che uno stabilimento per blocchi può completare in un solo turno.
Niente di tutto questo è complicato, e quasi niente è riportato su un foglio dati tecnici. Dipende dalla vostra pressa, dalla vostra sabbia e dalla vostra stanza di indurimento. Un fornitore che ha visitato un numero sufficiente di impianti ve lo dirà fin dall’inizio, invece di fornirvi una tabella di dosaggio.
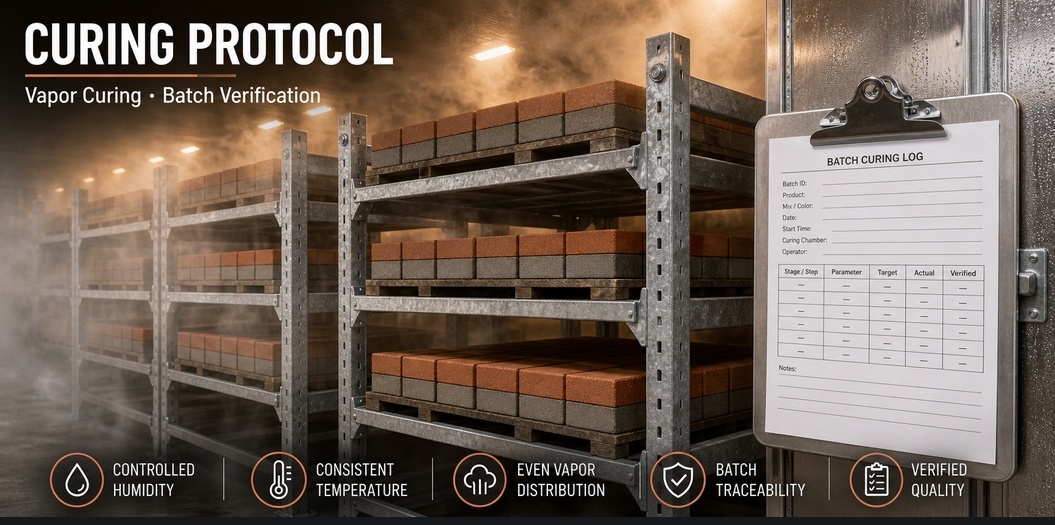
Hebei Tianhuibao Technology Co., Ltd. produce pigmenti sintetici di ossido di ferro da 26 anni, coprendo le tonalità rosso (Fe2O3), giallo (α-FeOOH, un ossido di ferro idratato), nero (Fe3O4), marrone e miscele composite verdi e blu per calcestruzzo, rivestimenti, materie plastiche e ceramica. L’ordine minimo è di 1 tonnellata (1.000 kg). Forniamo lo standard conservato, la marcatura del lotto e i dati dei test effettivamente richiesti per l’approvazione di una miscela superficiale, e vi informeremo immediatamente se un problema di colore risiede nella vostra pressa anziché nel nostro sacco.
Inviate un’e-mail a [email protected] o chiamate il numero +86-13400211655 per avviare una prova con la vostra miscela superficiale.
 Notizie in primo piano
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN