×
به طور خلاصه: یک کارخانه تولید سنگفرش و یک کارخانه بتن آماده میتوانند از یک پالت یکسان از اکسید آهن خریداری کنند، ولی با وجود استفاده از یک دُز یکسان، به دو رنگ متفاوت برسند. واحدهای خشکریخته در عرض چند ثانیه از روی پرس خارج میشوند. در روش مرطوبریخته، مخلوط ریخته شده و در قالب باقی میماند. رنگدانه را با توجه به فرآیندی که آن را شکل میدهد ارزیابی کنید؛ دُز لایه سطحی را از تفکر مربوط به دُز بدنه جدا نگه دارید و رنگ را بر اساس نمونهای که روی پرس خودتان ساخته شده تأیید کنید.
دو کارخانه از یک دسته رنگدانه قرمز سفارش میدهند. یکی سنگفرش را روی پرس لرزاننده تولید میکند و دیگری صفحات بتنی را در قالبهای فولادی ریختهگری میکند. هر دو بر اساس وزن سیمان دُز میزنند و عدد یکسانی را روی کارت اندازهگیری ثبت میکنند. ظرف یک ماه، یکی تماس میگیرد و میگوید رنگ کمرنگ شده، و دیگری اعلام میکند رنگ تیرهتر شده است.
هیچ مشکلی در رنگدانه وجود نداشت.
در خط تولید خشکریخته (مخلوط بدون روانی، که در عرض چند ثانیه پس از پر شدن، تحت فشار قرار گرفته و روی سینی فولادی جدا میشود)، رنگدانه با مقدار بسیار کمی آب و فشار بسیار زیادی روبهرو میشود. در خط تولید مرطوبریخته (مخلوط روانی که در قالب یا فرمها ریخته شده و پیش از جدا کردن، زمانی برای گیرش دارد)، رنگدانه با مقدار زیادی آب و تقریباً بدون فشار روبهرو میشود—تا زمانی که ویبراتورها فعال شوند.
همان پودر. دو محیط متفاوت.
وظیفه واقعی رنگدانه تغییر نمیکند: باید بهصورت یکنواخت در ماتریس سیمانی قرار گیرد و در آنجا باقی بماند. آنچه تغییر میکند، مقدار ماتریسی است که به سطح واحدِ تمامشده میرسد و چگالی نهایی آن سطح. اینجاست که رنگ تعیین میشود، و این تصمیم توسط ماشین گرفته میشود—پیش از آنکه رنگدانه حتی فرصتی برای تأثیرگذاری داشته باشد.
مخلوط خشکریخته مرطوب است، نه روان. مقدار آب تنها به اندازهای است که فشردهساز بتواند کار کند؛ بنابراین نشت و جدایش بسیار کم است و سطح جلویی تحت فشردگی بسته میشود. رنگ عمیق خوانده میشود، چرا که شما به پوستهای چگال و غنی از ماتریس نگاه میکنید.
ریختن تر مقدار بسیار بیشتری آب را به همراه دارد. بخشی از این آب بالا میآید. هنگامی که به سطح بالایی میرسد، نسبت آب به سیمان را در آنجا افزایش میدهد و نسبت بالاتر در سطح، پس از خشک شدن واحد، لایهای متخلخلتر و روشنتر ایجاد میکند. همین مقدار رنگدانه اکنون روشنتر و کمی گچیتر به نظر میرسد.
آب متغیری است که هیچکس آن را روی کارت اندازهگیری ذکر نمیکند.
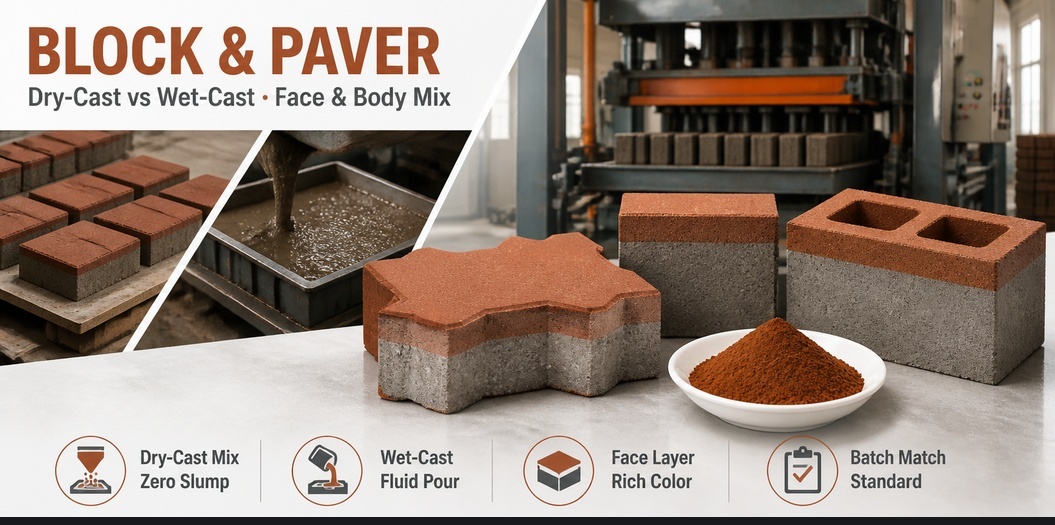
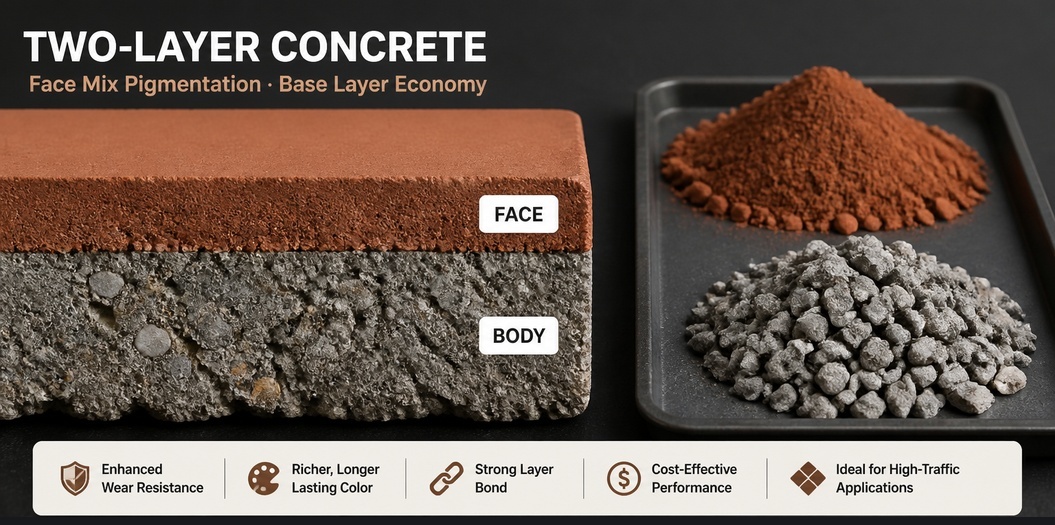
بیشتر خطوط تولید بلوک و پاوِر دو لایه را تولید میکنند. مخلوط سطحی (لایه نازک و سیمانداری که رنگ را حمل میکند) روی مخلوط بدنه (لایه پشتی خاکستری که استحکام واحد را فراهم میکند) قرار میگیرد. فقط مخلوط سطحی رنگدانه دارد. مخلوط بدنه معمولاً خاکستری ساده است و همیشه ارزانتر است.
این مسئله بیشتر در محاسبات هزینهها از آنچه در شیمی باعث مشکل میشود، اختلال ایجاد میکند. لایهٔ رویی ممکن است تنها بخش کوچکی از جرم کل واحد را تشکیل دهد؛ بنابراین مقدار رنگدانه در هر تن از مخلوط رویی چندین برابر مقدار آن در هر تن از محصول نهایی است. اگر قیمت خرید بر اساس هر تن رنگدانه اعلام شود، در حالی که هزینهٔ محصول نهایی بر اساس هر تن محاسبه میشود و کارخانه مقدار رنگدانه را بر اساس هر تن مخلوط رویی تنظیم کند، این دو عدد هرگز با یکدیگر تطبیق پیدا نمیکنند. کسی نتیجه میگیرد که رنگدانه گران است. اما اینطور نیست. مشکل صرفاً در محاسبات ریاضی بوده است.
همچنین مخلوطهای رویی معمولاً از سنگدانههای ریزتر و محتوای سیمان متفاوتی نسبت به بدنۀ محصول استفاده میکنند. سنگدانههای ریزتر سطح تماس بیشتری دارند و در نتیجه برای جذب رنگدانه با یکدیگر رقابت میکنند؛ این امر باعث میشود رنگ به نظر ضعیفتر از مقدار واقعی رنگدانهٔ اضافهشده برسد.
مقدار رنگدانهای که در هر مترمکعب بتن استفاده میشود، سؤالی جداگانه است و در دُز رنگدانه اکسید آهن برای بتن پوشش داده شده است. آنچه در اینجا اهمیت دارد این است که این مقدار باید بر اساس هر تن مخلوط رویی و نه بر اساس هر تن از واحد نهایی اعلام شود.
دو دستگاه فشاردهنده که از یک فرمول ترکیب رنگ یکسان استفاده میکنند، لزوماً رنگ یکسانی تولید نمیکنند. زمان ارتعاش، فشار و رطوبت همه بر جابهجایی خمیر تأثیر میگذارند و سطح نهایی حاصل، ثبتی از آن تنظیمات است.
اگر ارتعاش بیش از حد باشد، خمیر به سطح میآید: سطحی غنی، تیره و شیشهای که بعداً ممکن است ترکخورده شود. اگر ارتعاش کافی نباشد، سطح باز میماند: کمرنگ، گردآلود و به سرعت نشانههای دستزدن را نشان میدهد. هر دو مورد مشکل دستگاه فشاردهنده هستند که به اشتباه به عنوان شکایات مربوط به رنگدانه ثبت میشوند.
وقتی شکایتی همراه با عکس تلفنی ارسال میشود، سؤالات مفید، سؤالات معمولی و سادهاند: چه دستگاه فشاردهندهای استفاده شده؟ چه پالتی به کار رفته؟ ترکیب چند ساعت در هاپر قبل از فشاردهی باقی مانده است؟ ترکیبی که یک ساعت ایستاده باشد، دیگر همان ترکیب قبلی نیست.
| چه چیزی تغییر میکند | ریختهگری خشک (بلوک، پاوِر) | ریختهگری مرطوب (صفحه، پیشساخته، ریختهگری درجا) |
|---|---|---|
| سفتی ترکیب | نمناک، بدون فرونشست | قابل ریختن، تعیین زمان گیرش با فرونشست |
| شکلدهی | فشرده و مرتعش شده، بلافاصله جدا میشود | ریختهگری، لرزاندن، جداکردن پس از گیرش |
| آب نشتیشده | خیلی کم | مهم، نسبت آب به سیمان را در سطح بالا افزایش میدهد |
| محل قرارگیری رنگ | پوستهی سطحی متراکم | خمیر سطحی، سبکتر و نامنظمتر |
| شکایت معمول دربارهی رنگ | انحراف دوز مخلوط رویهای، تنظیمات فشار | تغییرات آب، عملآوری، ظهور سطحی |
| نمونهی تأیید بهترین | صفحهای که روی پرس تولید فشرده شده است | مکعب یا صفحهای که از مخلوط تولید ریختهگری شده است |
| مشخصات اضافی برای افزودن | باقیمانده الک و رطوبت | مواد محلول در آب و سوابق سختشدن |
پدیدهٔ سفیدرنگ روی واحد رنگی نشاندهندهٔ مشکل نمکی است. این نمکها از سیمان، از شن، از آب مخلوطکننده و گاهی از زمینی که واحد روی آن انباشته شده است، ناشی میشوند. اکسید آهن منشأ این نمکها نیست. علل و راهکارهای مقابله با آن در افلورسنس در بتن رنگی .
رنگدانه نقشی در تعیین شدت دیدهشدن پدیدهٔ افلورسنس دارد. رسوب سفید روی سطح تیره بهعنوان عیبی ظاهر میشود. اما همان رسوب روی سطح بوف یا قهوهای-خاکی معمولاً بهعنوان پدیدهٔ فرسایش طبیعی تلقی میشود. اگر بازار شما نسبت به پدیدهٔ افلورسنس بسیار حساس است، این موضوع دلیلی برای انتخاب رنگ سطحی مناسبتر و همچنین دلیلی برای درج عدد دقیقتری برای مواد محلول در آب در سفارش خرید است.
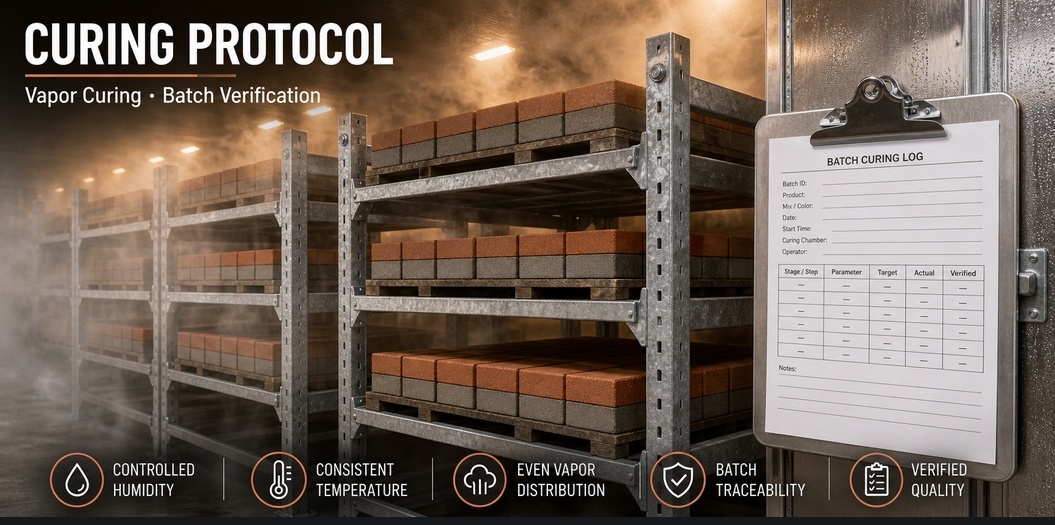
واحدهای روش خشکریخته معمولاً در اتاقکی با بخار یا مه و در دمایی که کارخانه کنترل میکند، سخت میشوند. واحدهای روش ترریخته ممکن است در قالب، زیر پوشش نایلونی یا در فضای باز سخت شوند. هر دو نوع ممکن است دچار پدیدهٔ افلورسنس شوند. اما تنها اتاقک سختشدن امکان تنظیم دقیق شرایط را فراهم میکند.
یک عدد واحد برای خلوص، مشخصات فنی محسوب نمیشود. این خطوط هستند که واقعاً تعیین میکنند آیا دو دسته از مواد در خط تولید شما رفتار یکسانی دارند یا خیر.
اگر خود عدد تحمل هنوز مورد بحث و جدل باشد، تعیین تحمل ΔE مراحل انتخاب عددی را توضیح میدهد که بتوانید در برابر آن دفاع کنید.
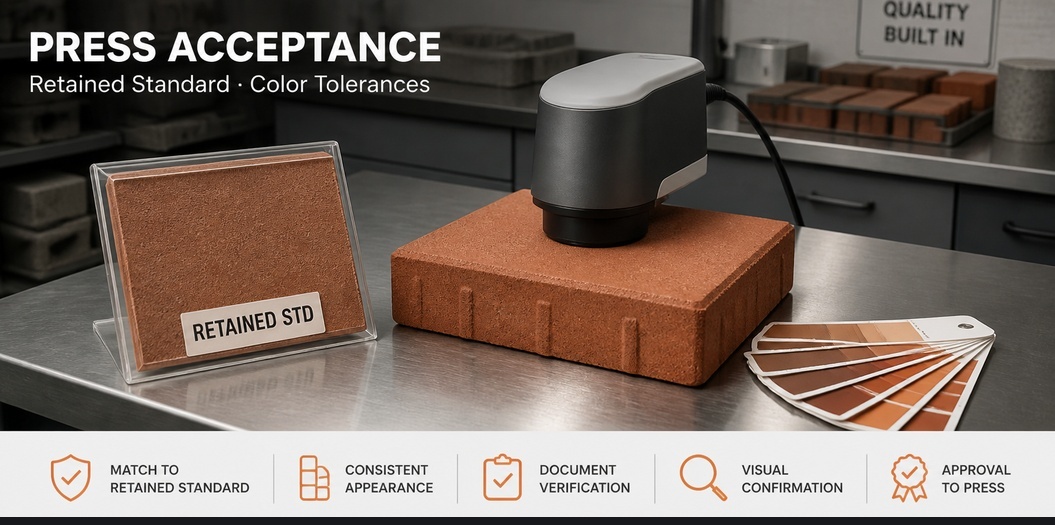
نمونههای آزمایشگاهی برای غربالگری تأمینکننده مفید هستند، اما تأیید نهایی محسوب نمیشوند. تأیید نهایی روی دستگاه شما، در مخلوط شما و با فرآیند پخت شما انجام میشود.
این نسخهٔ مربوط به پرس از پروتکل آزمایش دستهٔ جدید است که برای اینکه یک کارخانه بلوک بتواند آن را در یک شیفت انجام دهد، خلاصه شده است.
هیچکدام از این موارد پیچیده نیست و تقریباً هیچکدام در برگهٔ اطلاعات فنی آمده نیست. این مسئله به ماشین چاپ شما، شن شما و اتاق سختشدن شما بستگی دارد. تأمینکنندهای که کارخانههای کافی را دیده باشد، این موضوع را از ابتدا به شما اعلام میکند، نه اینکه جدولی از دُزهای پیشنهادی ارائه دهد.
شرکت هِبِی تیان هوِی باو فناوری، به مدت ۲۶ سال است که رنگدانههای اکسید آهن مصنوعی تولید میکند و محصولات آن شامل رنگدانههای قرمز (Fe2O3)، زرد (α-FeOOH، اکسید آهن آبدار)، سیاه (Fe3O4)، قهوهای و درجات ترکیبی سبز و آبی برای بتن، پوششها، پلاستیکها و سرامیکها میشود. حداقل سفارش ۱ تن (۱۰۰۰ کیلوگرم) است. ما استاندارد حفظشده، علامتگذاری دستهها و دادههای آزمایشی را که برای تأیید مخلوط رویی لازم است، ارائه میدهیم و در صورتی که مشکل رنگی از ماشین چاپ شما ناشی شده باشد — نه از بستهٔ ما — به شما اطلاع خواهیم داد.
برای آغاز آزمایش با مخلوط رویی خودتان، به آدرس ایمیل [email protected] ایمیل بفرستید یا با شمارهٔ +۸۶-۱۳۴۰۰۲۱۱۶۵۵ تماس بگیرید.
 اخبار داغ
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN