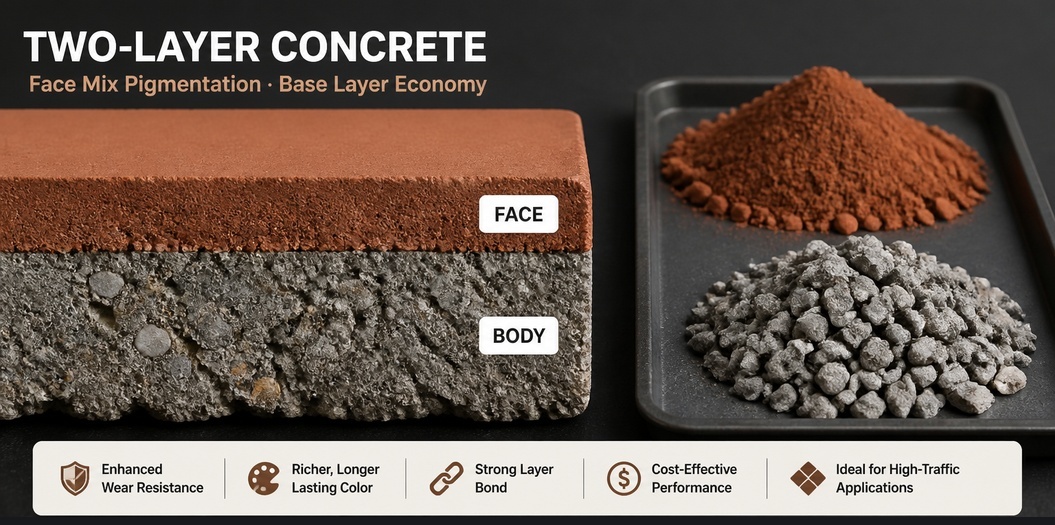
Коротше кажучи: Підприємство з виробництва бруківки й завод з готового бетону можуть закупити одну й ту саму палету ферумоксидного пігменту й отримати два різних кольори навіть при однаковій дозі. Вироби із сухим литтям виходять із пресу за кілька секунд. При вологому литті суміш заливають у форму й залишають там затвердівати. Оцінюйте пігмент з урахуванням технологічного процесу, що його формують; дозу для лицьової суміші слід розраховувати окремо від дози для основної суміші; затверджуйте колір за зразком, виготовленим на вашому власному пресі.
Два заводи замовляють червоний пігмент із одного й того самого партії. Один виробляє бруківку на вібропресі, інший — лиття плит на сталевих формах. Обидва дозують пігмент за вагою цементу, обидва вказують одне й те саме число у картці партії. Упродовж місяця один завод зателефоновує назад і каже, що колір став блідим, а інший — що він потемнів.
З пігментом нічого не було не в порядку.
На лінії сухого лиття (суміш із нульовим осіданням, яку пресують і знімають зі сталевої палети протягом кількох секунд після заповнення) пігмент стикається з дуже малою кількістю води та величезним тиском. На лінії вологого лиття (рідка суміш, яку заливають у форми чи опалубки й залишають твердіти перед зніманням) пігмент стикається з великою кількістю води й практично без тиску — до моменту, поки не почнуть працювати вібратори.
Один і той самий пігмент. Два різні середовища.
Справжня роль пігменту не змінюється. Він має рівномірно розподілятися в цементному розчині й залишатися там. Змінюється лише кількість розчину, що досягає поверхні готового виробу, та щільність цієї поверхні. Саме тут визначається колір, і визначає його машина — ще до того, як пігмент отримує жодного голосу.
Суміш для сухого лиття волога, але не рідка. У ній лише стільки води, скільки потрібно пресу для виконання роботи, тож витікання мінімальне, розшарування практично відсутнє, а поверхня «закривається» під час ущільнення. Колір виглядає насиченим, бо ви бачите щільну, багату на розчин шарувату поверхню.
У суміші для вологого лиття значно більше води. Частина її піднімається нагору. Досягнувши верхньої поверхні, вода підвищує локальне співвідношення води до цементу, а вище співвідношення на поверхні означає більш пористий і світліший шар після висихання виробу. При тій самій кількості пігменту колір тепер виглядає світлішим і трохи крейдоподібним.
Вода — це змінна, яку ніхто не вказує в картці замовлення.
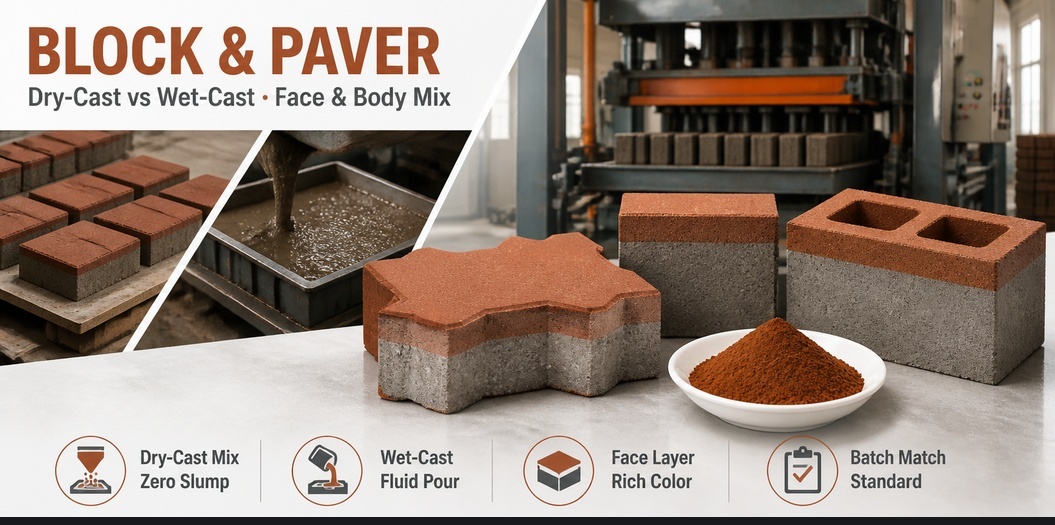
Більшість ліній для виготовлення бруківки та плитки працюють із двома шарами. Лицевий розчин (тонкий шар, багатий цементом, що забезпечує колір) розташований поверх основного розчину (сірий підкладний шар, який надає виробу міцності). Лише лицевий шар містить пігмент. Основний шар зазвичай має простий сірий колір і завжди коштує дешевше.
Це призводить до помилок у розрахунках вартості частіше, ніж до хімічних ускладнень. Лицевий шар може становити незначну частку загальної маси виробу, тому доза пігменту на тону лицевого розчину в кілька разів перевищує показник на тону готового виробу. Якщо постачальник наводить ціну за тону пігменту порівняно з вартістю за тону продукції, а завод дозує пігмент на тону лицевого розчину, ці дві цифри ніколи не збіжаться. Хтось робить висновок, що пігмент дорогий. Це не так. Просто арифметика була неправильною.
Крім того, у лицевих розчинах зазвичай використовують дрібніший заповнювач і відмінний від основного розчину вміст цементу. Дрібніший заповнювач означає більшу площу поверхні, яка «конкурує» за один і той самий пігмент, тому колір сприймається слабшим, ніж передбачає дозування.
Скільки пігменту додається до одного кубічного метра бетону — це окреме питання, яке розглядається в дозування оксидів заліза для бетону . Тут важливо, щоб цифру наводили на тонну лицевої суміші, а не на тонну готового виробу.
Два преси, що працюють за однаковою формулою лицевої суміші, не дають ідентичного кольору. Час вібрації, тиск і вологість зміщують цементне тесто, а отримана лицева поверхня є відображенням саме цих параметрів.
Надмірна вібрація призводить до того, що тесто спливає на поверхню: утворюється насичена, темна, скляниста поверхня, яка згодом може потріснутися. Недостатня вібрація залишає поверхню пористою: блідою, пилуватою й швидко виявляє сліди обробки. Обидва випадки — це проблеми пресування, але їх часто помилково приписують пігменту.
Коли скарга надходить разом із телефонним фото, корисними є нудні запитання: який прес, який палет, скільки часу суміш перебувала в бункері перед пресуванням. Суміш, що стояла годину, вже не є тією самою сумішшю.
| Які зміни | Сухе лиття (блок, бруківка) | Вологе лиття (плити, збірні, монолітні) |
|---|---|---|
| Консистенція суміші | волога, безосадова | текуча, затвердіння визначається осадкою |
| Формування | пресування й вібрація, розопалювання одразу | лиття, вібрація, розопалювання після затвердіння |
| Водовиділення | дуже мало | значне, підвищує водно-цементне відношення на поверхні |
| Місце розташування кольору | щільна поверхнева шкірка | паста для поверхні, світліша й менш рівномірна |
| Типове зауваження щодо кольору | зміщення дозування при змішуванні на лицьовій стороні, налаштування преса | коливання вмісту води, процес затвердіння, поверхневе «квітіння» |
| Найкращий зразок для схвалення | пластина, відпресована на виробничому пресі | куб або пластина, відлиті з виробничої суміші |
| Додаткові специфікації для внесення | залишок на сітці, вологість | водорозчинні речовини, запис про затвердіння |
Білий наліт на забарвленому виробі — це проблема солей. Солі надходять із цементу, піску, води для замішування, а іноді й із ґрунту, на якому зберігаються вироби. Оксид заліза їх не постачає. Причини та заходи протидії описано в висолон у кольоровому бетоні .
Пігмент визначає, наскільки помітним виглядає наліт. Білий наліт на темному фоні сприймається як дефект. На бежевому чи теракотовому фоні такий самий наліт вважається природним старінням. Якщо ваш ринок не прощає нальоту, це аргумент на користь вибору певного кольору фасаду й аргумент на користь строгішого показника водорозчинних речовин у замовленні.
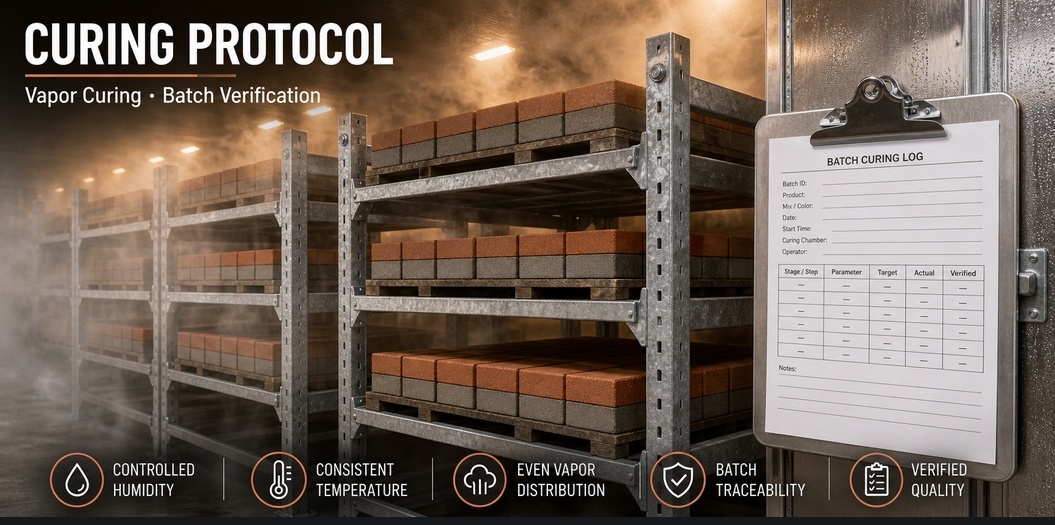
Сухоформовані вироби зазвичай твердіють у спеціальній камері з парою або туманом при температурі, яку регулює підприємство. Вологе формування може відбуватися в формі, під плівкою або навіть на відкритому повітрі. Обидва способи можуть призводити до висоління. Лише камера дає вам можливість регулювати процес.
Один показник чистоти — це не специфікація. Саме ці параметри визначають, чи поводитимуться дві партії однаково на вашій лінії.
Якщо сама цифра допуску все ще є предметом суперечки, встановлення допуску ΔE пояснює, як обрати такий допуск, який можна обґрунтувати.
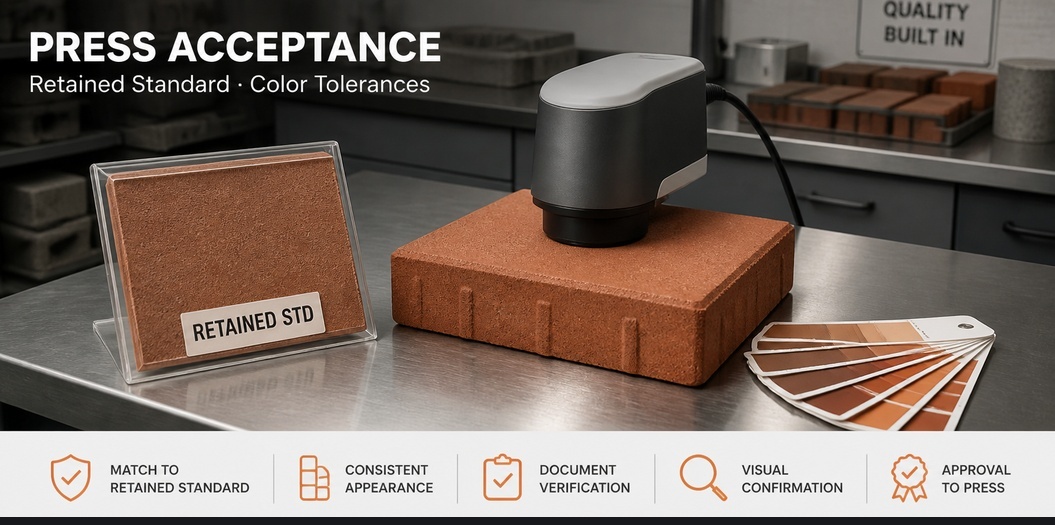
Лабораторні зразки корисні для попереднього відбору постачальника. Вони не є офіційним схваленням. Схвалення відбувається на вашому обладнанні, у вашій суміші й із вашим процесом затвердіння.
Це версія протоколу випробування нової партії для робочого місця біля преса новий протокол випробування партії , скорочений до обсягу, який блоковий завод здатен виконати протягом одного змінного циклу.
Нічого з цього не є складним, і майже нічого з цього немає в технічному описі. Це залежить від вашого преса, вашого піску та вашої кімнати затвердіння. Постачальник, який побував у достатній кількості підприємств, повідомить вам про це заздалегідь замість того, щоб надавати таблицю дозування.
Hebei Tianhuibao Technology Co., Ltd. виробляє синтетичні пігменти оксиду заліза протягом 26 років; асортимент включає червоні (Fe2O3), жовті (α-FeOOH — гідратований оксид заліза), чорні (Fe3O4), коричневі, а також композитні зелені й сині марки для бетону, покриттів, пластмас і кераміки. Мінімальне замовлення — 1 тонна (1000 кг). Ми постачаємо зразки стандартного зразка, маркування партії та результати випробувань, які справді потрібні для затвердження суміші «face-mix», і повідомимо вас, якщо проблема з кольором виникає у вашому пресі, а не в нашому мішку.
Надішліть електронного листа на адресу [email protected] або зателефонуйте за номером +86-13400211655, щоб розпочати пробне використання разом із вашою власною сумішшю «face mix».
 Гарячі новини
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN