×

Накратко: Завод за производство на плочи и завод за готов бетон могат да закупят една и съща палета желязен оксид и все пак да получат два различни цвята при една и съща доза. При сухото формоване единиците излизат от пресата за секунди. При влажното формоване сместа се налива в формите и остава там. Оценявайте пигмента спрямо процеса, който го оформя; дозирането за лицевия слой трябва да се разглежда отделно от дозирането за цялото тяло; одобрявайте цвета върху пробна плочка, произведена на вашата собствена преса.
Два завода поръчват червен цвят от една и съща партида. Единият произвежда плочи на вибрационна преса, а другият отлива плочи в стоманени форми. И двата завода дозират спрямо теглото на цимента и записват едно и също число в картата на замеса. В рамките на един месец единият се обажда и казва, че цветът е блед, а другият — че станал по-тъмен.
С пигмента нямаше нищо нередно.
На линия за сухо формоване (смес с нулева утъпчивост, пресована и извадена върху стоманена палета в рамките на секунди след напълването) пигментът се среща с много малко вода и голямо налягане. На линия за мокро формоване (течна смес, отливана в форми или калъпи и оставяна да се затвърди преди изваждането) той се среща с много вода и почти никакво налягане, докато не се включат вибраторите.
Същият прах. Две различни среди.
Реалната задача на пигмента не се променя. Той трябва да се разпредели равномерно в циментовата паста и да остане там. Променя се само количеството паста, достигащо до повърхността на готовия елемент, и плътността на тази повърхност. Точно там се определя цветът, а решението се взема от машината, преди пигментът изобщо да има право на глас.
Сместа за сухо формоване е влажна, но не течна. Има точно толкова вода, колкото е необходимо, за да изпълни пресата своята функция, което означава много малко изтичане, много малко разделяне и повърхност, която се затваря под компактиране. Цветът изглежда наситен, защото виждате плътна, богата на паста повърхност.
Влажното формоване използва значително повече вода. Част от нея се издига нагоре. Когато достигне горната повърхност, тя увеличава локалното съотношение вода-цимент там, а по-високото съотношение на повърхността означава по-порест и по-светъл слой след изсъхването на изделието. Същото количество пигмент сега изглежда по-светло и леко мелано.
Водата е променливата, която никой не записва в картичката за замес.
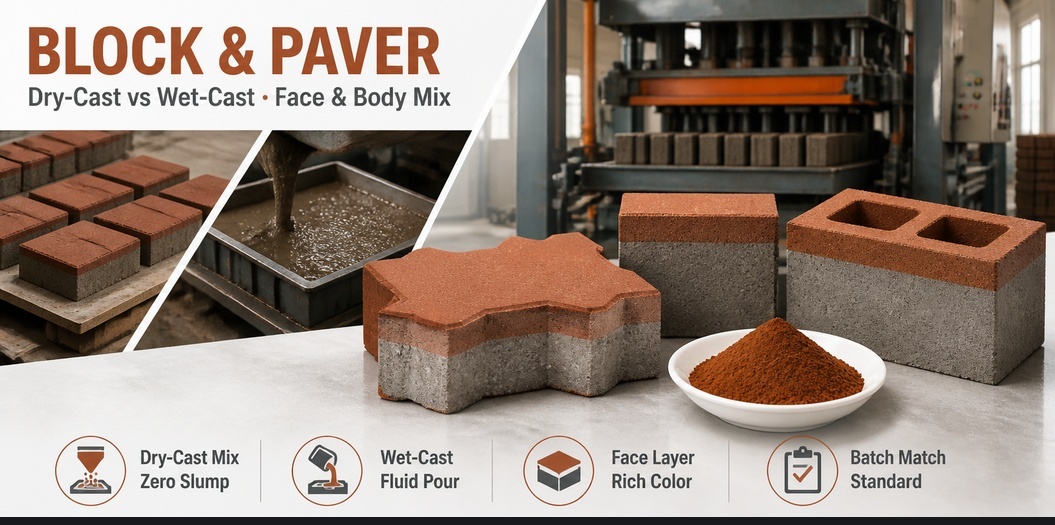
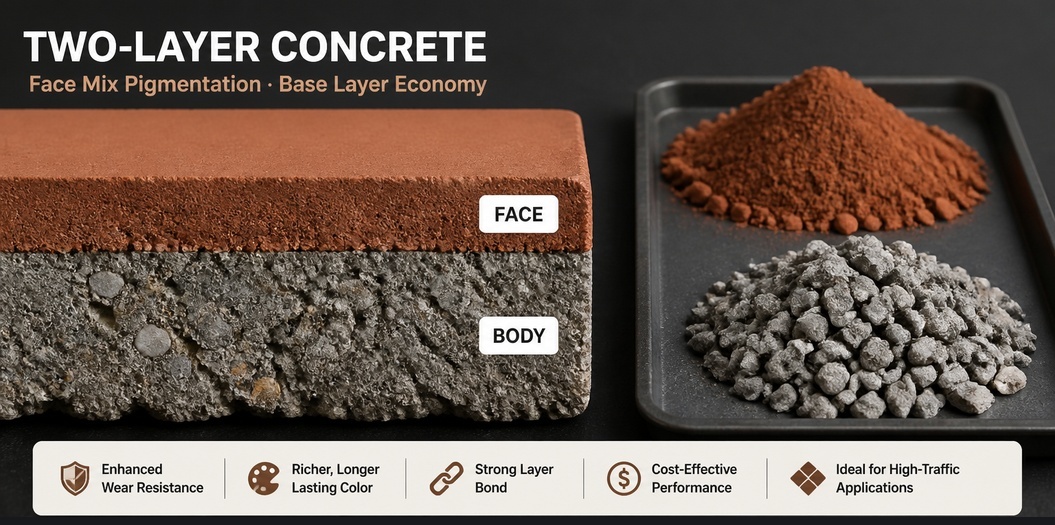
Повечето производствени линии за блокове и плочи работят с два слоя. Сместа за лицевата страна (тънкият, богат на цимент слой, който носи цвета) се намира върху сместа за тялото (сивият поддържащ слой, който осигурява здравината на изделието). Само лицевата смес съдържа пигмент. Тялото обикновено е просто сиво и винаги по-евтиното.
Това води до по-чести грешки в сметките, отколкото в химията. Лицевият слой може да представлява само малка част от общата маса на единицата, поради което дозата пигмент на тон лицева смес е няколко пъти по-висока от дозата на тон готов продукт. Ако доставчикът цитира цена на тон пигмент спрямо разхода на тон продукт, а производствената площадка дозира на тон лицева смес, двете числа никога няма да съвпаднат. Някой заключава, че пигментът е скъп. Той не е. Проблемът е в аритметиката.
Лицевите смеси също обикновено използват по-фин агрегат и различно съдържание на цимент в сравнение с тялото. По-финият агрегат означава по-голяма повърхност, която конкурира за един и същи пигмент, поради което цветът изглежда по-слаб от това, което предполага дозата.
Колко пигмент се добавя в един кубичен метър бетон, е отделен въпрос, който се разглежда в дозиране на желязноокисни пигменти за бетон . Тук има значение само това, че цифрата трябва да се посочва на тон лицева смес, а не на тон готова единица.
Две преси, които работят с една и съща формула за лицевата смес, няма да произведат идентичен цвят. Времето на вибрация, налягането и влажността преместват пастата и полученото лице е запис на тези параметри.
Прекалено дълга вибрация води до излизане на пастата на повърхността: богато, тъмно и стъклено лице, което по-късно може да се напука. Недостатъчна вибрация оставя лицето отворено: бледо, прашно и бързо показващо следи от обработка. И двете са проблеми, свързани с пресата, но често се регистрират като оплаквания относно пигментите.
Когато постъпи оплакване с телефонна снимка, полезните въпроси са скучни. Коя преса? Кой палет? Колко време е стояла сместа в хопъра преди пресоване? Сместа, която е стояла един час, не е същата смес.
| Какви промени | Сухо формована (блок, павирана плоча) | Мокро формована (плоча, предварително формована, формована на място) |
|---|---|---|
| Консистенция на сместа | влажна, без утъпчивост | течна, затвърдява се според утъпчивостта |
| Формиране | пресована и вибрирана, демонтира се веднага | отлят, вибриран, отстранен след затвърдяване |
| Изтичаща вода | много малко | значително, повишава водно-цементното съотношение отгоре |
| Мястото, където се намира цветът | плътна повърхностна коричка | повърхностна паста, по-светла и по-неравномерна |
| Най-честата оплаквана от цвета | отклонение в дозирането на лицевата смес, настройки на пресата | вариация в количеството вода, отглеждане, повърхностно избеляване |
| Най-добрият одобрен образец | плака, пресована на производствената преса | куб или плака, отлята от производствената смес |
| Допълнителна спецификация за добавяне | остатък от сито, влага | водоразтворими вещества, протокол за твърдене |
Бялото изцветяване върху оцветена единица е проблем със солите. Солите идват от цимента, от пясъка, от водата за смесване и понякога от земята, върху която се подреждат единиците. Оксидът на желязото не ги доставя. Причините и мерките за противодействие са изложени в избеляване в оцветен бетон .
Пигментът определя само колко ярко се забелязва изцветяването. Бялата депозиция върху тъмна повърхност изглежда като дефект. Върху бежова или теракотена повърхност същата депозиция се приема за естествено стареене. Ако пазарът ви е нетолерантен към изцветяване, това е аргумент какъв цвят за лицевата страна да изберете и аргумент за по-строга стойност за водоразтворимите вещества в поръчката.
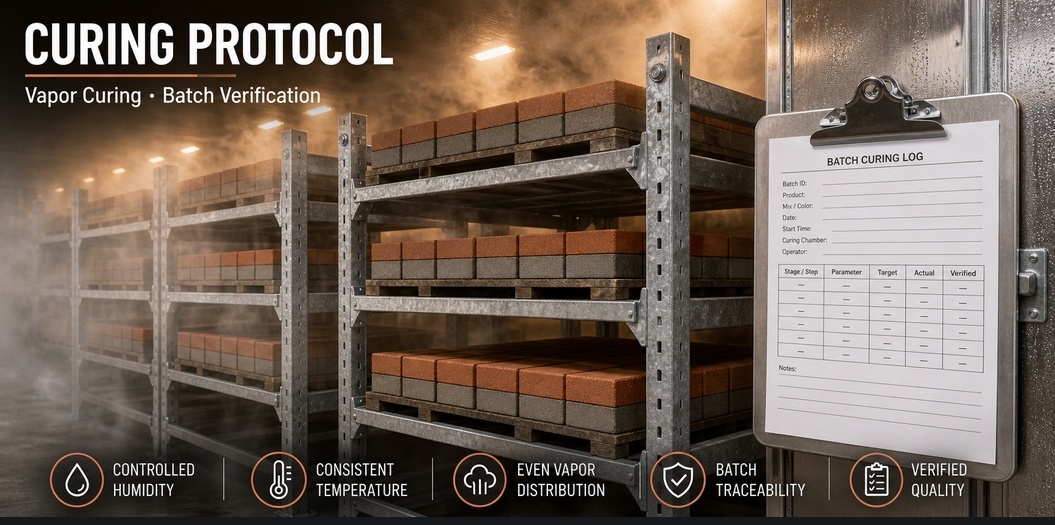
Сухопресованите единици обикновено се твърдят в камера с пара или мъгла при температура, контролирана от производственото предприятие. Влажнопресованите единици могат да се твърдят в формите, под фолио или на открито. И двете вида могат да проявяват изцветяване. Само камерата предоставя възможност за регулиране.
Единствената цифра за чистота не е спецификация. Това са линиите, които всъщност определят дали две партиди ще се държат по един и същи начин на вашата производствена линия.
Ако самата толерантна стойност все още се обсъжда, задаването на толерантност ΔE обяснява как да изберете такава, която можете да защитите.
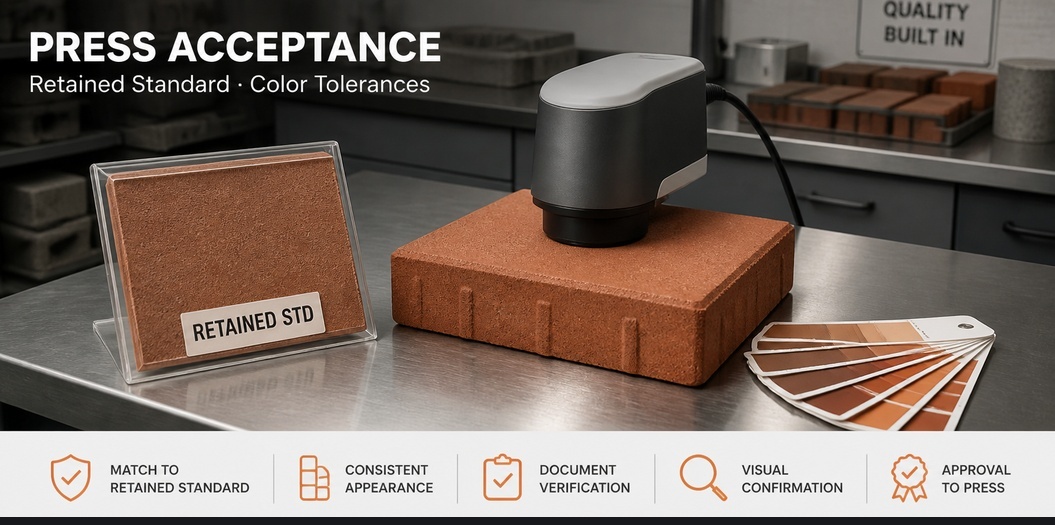
Лабораторните плочки са полезни за предварителна проверка на доставчик. Те не представляват одобрение. Одобряването става на вашата машина, във вашата смес и с вашата термична обработка.
Това е версията за работното място при пресата на новия протокол за изпитание на партида , съкратен до обема, който блоковият завод може да изпълни за един смени.
Нищо от това не е сложно и почти нищо от него не се посочва в техническия документ. То зависи от вашата преса, вашия пясък и вашата стая за отвръхване. Доставчик, който е посетил достатъчно производствени обекти, ще ви го каже още в началото, вместо да ви предложи таблица с дозиране.
Hebei Tianhuibao Technology Co., Ltd. произвежда синтетични пигменти от желязен оксид от 26 години, като асортиментът включва червени (Fe2O3), жълти (α-FeOOH, хидратиран желязен оксид), черни (Fe3O4), кафяви и комбинирани зелени и сини марки за бетон, покрития, пластмаси и керамика. Минималната поръчка е 1 тон (1 000 кг). Доставяме запазения стандарт, маркировката на партидата и изпитателните данни, които всъщност са необходими за одобрение на лицевата смес, и ще ви уведомим, когато проблемът с цвета се намира във вашата преса, а не в нашата опаковка.
Изпратете имейл до [email protected] или се обадете на +86-13400211655, за да започнете пробна доставка срещу вашата собствена лицева смес.
 Горещи новини
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN