×
בקיצור: מפעל לבטונים מודבקים ומפעל לבטון מוכן יכולים לקנות את אותה הפאלטה של חומץ ברזל ועדיין להשיג שני צבעים שונים מההוספה אותה כמות. יחידות מודבקות יבשות יוצאות מהמכבש תוך שניות. מודבקים רטובים נמזגים ונשארים בתבנית. יש להעריך את הצבע על פי התהליך שמייצר אותו, לשמור על הוספת צבע לערבוב פנים בנפרד מחשיבה של ערבוב גוף, ולאשר את הצבע על לוחית המיוצרת במכבש שלכם.
שני מפעלים מזמינים אדום מאותו אצווה. אחד מייצר בטונים מודבקים על מכבש ויברוצי, והשני מזריק לוחות לתבניות פלדה. שניהם מוסיפים את הצבע לפי משקל הצמנט, ושניהם כותבים את אותו המספר בכרטיס ההכנה. תוך חודש אחד מהמפעלים מתקשר בחזרה ואומר שהצבע בהיר מדי, והשני אומר שהצבע נעשה כהה מדי.
לא היה שום דבר לא תקין בצבע.
בשורת יציקה יבשה (תערובת ללא נזילה, מודבקת ומשוחררת על פלטת פלדה תוך שניות מהמלאה) הפיגמנט נפגש עם כמות מינימלית של מים ועם לחץ רב. בשורת יציקה רטובה (תערובת ניתנת לשפיכה, המוצקת לתבניות או לצורות ומשאירים אותה להתקרר לפני השחרור) הפיגמנט נפגש עם כמות גדולה של מים ועם כמעט אין לחץ עד להפעלת המניעים המרטיבים.
אותו אבקה. שתי סביבות.
התפקיד האמיתי של הפיגמנט אינו משתנה. עליו לשבת באופן אחיד לאורך ערבובית הצמנט ולעמוד במקום. מה שמשתנה הוא הכמות של ערבובית שמגיעה לפני השטח של היחידה הסופית, וכיצד צפופה תהיה שכבת הפנים הזו. כאן נקבע הצבע, והוא נקבע על ידי המכונה עוד לפני שהפיגמנט מקבל כל זכות הצבעה.
תערובת היציקה היבשה היא לחיה, לא נוזלית. יש רק מספיק מים כדי לאפשר למדפסת לפעול, כלומר יש דליפה מינימלית, הפרדה מינימלית, ופני השטח נסגרות תחת הדחיסה. הצבע נראה מעמיק כי אתה מסתכל על שכבת פנים צפופה עשירה בערבובית.
ביציקה רטובה יש הרבה מים יותר. חלק מהם עולים. כשהם מגיעים לפני השטח הם מגדילים את יחס המים-צמנט המקומי שם, ויחס גבוה יותר לפני השטח גורם לשכבה נקבובית ובהירה יותר לאחר ייבוש היחידה. אותה כמות פיגמנט נראית כעת בהירה יותר ומעט גבסי.
המים הם המשתנה שאיש לא כותב על כרטיס הגיבוש.
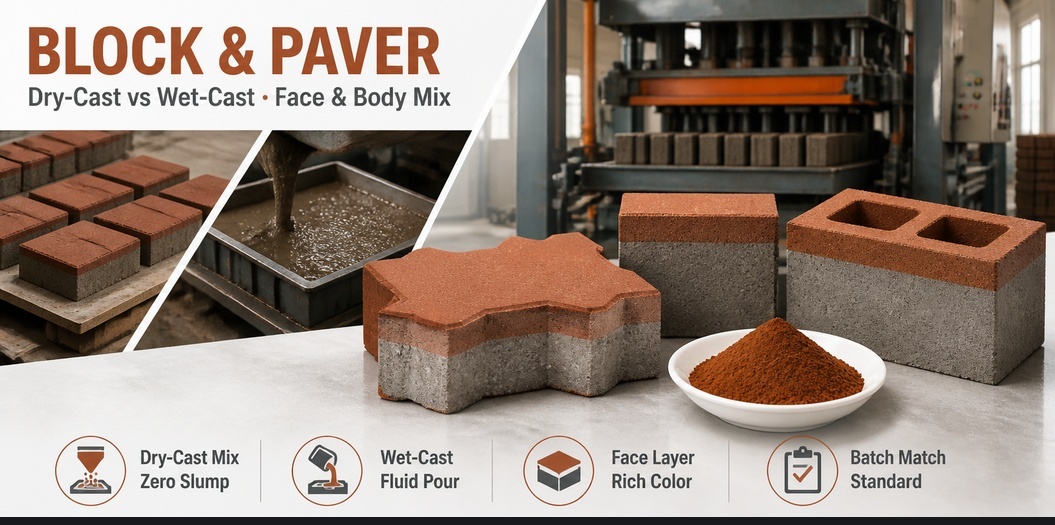
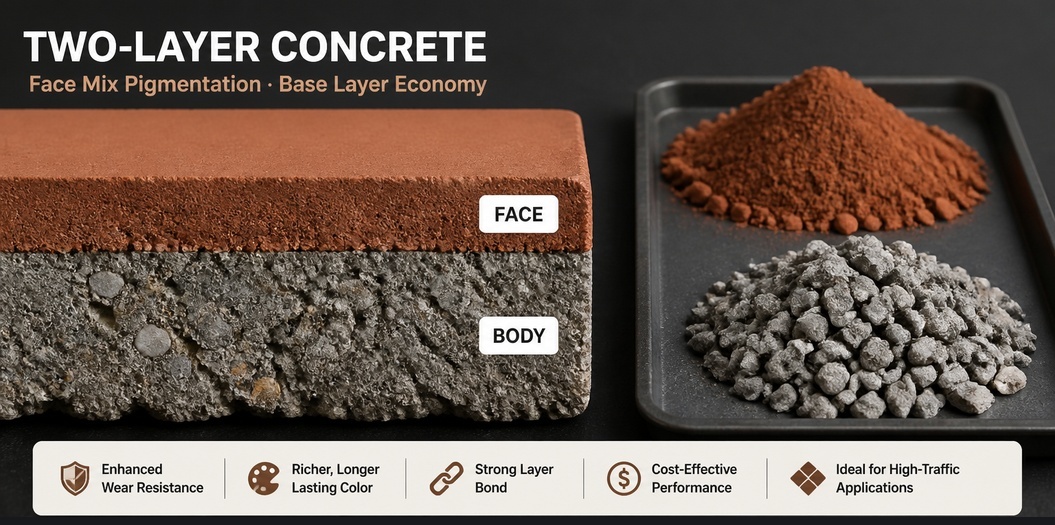
רוב קווי הייצור של בלוקים ומדרכים פועלים בשתי שכבות. תערובת הפנים (שכבה דקה עשירה בצמנט שנושאת את הצבע) נמצאת מעל תערובת הגוף (שכבה אפורה תומכת שנותנת ליחידה את עוצמתה). רק תערובת הפנים מכילה פיגמנט. תערובת הגוף היא בדרך כלל אפורה פשוטה ותמיד זולה יותר.
זוהי טעות שגורמת לבעיות במערכת עלות יותר מאשר במערכת הכימיה. שכבה חזיתית עשויה להיות רק שבריר קטן מהמסה הכוללת של היחידה, ולכן כמות הצבע לטון אחד של תערובת חזיתית היא פי כמה מהכמות לטון אחד של המוצר הסופי. אם מחיר הקנייה מוצג לטון אחד של צבע לעומת עלות לטון אחד של מוצר, ואילו במפעל מתבצעת הדגשה לטון אחד של תערובת חזיתית, שני המספרים לעולם לא יתאימו. מישהו מסיק שהצבע יקר. זה לא נכון. הבעיה היא בחישוב.
תערובות חזיתיות נוטות להשתמש באגרגטים עדינים יותר ובהרכב סמנטי שונה מגוף היחידה. אגרגטים עדינים יותר פירושם שטח פנים גדול יותר שמתחרה על אותו כמות צבע, ולכן הצבע נראה חלש יותר מאשר שמרמזת הכמות המדויקה שלו.
כמה צבע מוכנס למטר מעוקב של בטון – זו שאלה נפרדת, והיא מוסברת ב כמות פיגמנט חמצני ברזל לבטון . מה שחשוב כאן הוא שהמספר חייב להינתן לטון אחד של תערובת חזיתית, ולא לטון אחד של יחידה סופית.
שתי מכונות דחיסה שמריצות את אותה נוסחה של תערובת פנים לא יפיקו צבע זהה. זמן הרטט, הלחץ והלחות מזיזים את הפיסטה, והפנייה שתקבלו היא רישום של ההגדרות האלה.
אם מריטטים יותר מדי, הפיסטה נשפכת לפני השטח: פנייה עשירה, כהה וזכוכיתית שיכולה לתקוע מאוחר יותר. אם מריטטים פחות מדי, הפנים נשארת פתוחה: בהירה, אבקנית ומראה סימני טיפול במהירות. שתיהן בעיות של מכונת דחיסה שמוגשות כתלונה על פיגמנטים.
כשנכנסת תלונה עם תמונה מהטלפון, השאלות המועילות הן שאלות משעממות. באיזו מכונת דחיסה? על איזו פלטה? כמה זמן עמדת התערובת במחסן לפני הדחיסה? תערובת שעמדה שעה אחת אינה אותה תערובת.
| מה משתנה | ייצור יבש (בלוקים, מדרכות) | ייצור לח (לוחות, יציקות מוכנות מראש, יציקה במקום) |
|---|---|---|
| עקבות התערובת | לח, ללא שקיעה | מזילה, מתקרשת לפי מידת השקיעה |
| Формовка | נדחסה ונרוטטה, ונמסרה מיד | מוצק, מרטיט, מוסר לאחר הקיבוע |
| מים ניגוז | מאוד מעט | משמעותי, מגביה את היחס מים-צמנט בחלק העליון |
| המקום בו הצבע נמצא | שכבת פנים צפופה | פסטה שטחית, קלה ופחות אחידה |
| התלונה הנפוצה ביותר על הצבע | סטייה בדוסיס של תערובת הפנים, הגדרות המנורה | שינוי בכמות המים, עיבוד, פריחת שטח |
| mẫu האישור הטוב ביותר | לוחית המודפסת על מדריך היצור | קוביה או לוחית המוזרקת מתערובת היצור |
| תובענה נוספת להוספה | שאריות מסננת, רטיבות | חומר מסיס במים, תיעוד הקשיה |
הצטברות לבנה על יחידה צבועה היא בעיה של מלחים. המלחים מגיעים מהצמנט, מהחול, ממי התערובת, ולפעמים מהקרקע שעליה מאחסנים את היחידה. אוקסיד ברזל אינו מספק אותם. הסיבות והאמצעים למניעתם מפורטים ב- בצקת בקונקריט צבעוני .
הצבע קובע עד כמה בולטת הצטברות המלחים. שכבת חומר לבנה על פנים כהות נראית כפגם. על פנים בצבע בף או טרקוטה אותה שכבת חומר נתפסת כתופעת מזג אוויר. אם השוק שלכם לא סובל סליחה לצטברות, זהו נימוק לבחירת צבע הפנים, וכן נימוק לדרישה ממוצעת נמוכה יותר של חומר מסיס במים בהזמנה.
יחידות יציקה יבשה מקשיות בדרך כלל בחדר עם אדים או אבקת מים, בטמפרטורה שאותה מבקרת המפעל. יציקה רטובה עשויה לקשить בתבנית, מתחת לכיסוי, או בפתוח. שתיהן עלולות להציג הצטברות מלחים. רק החדר מאפשר לך לשלוט בפרמטר.
מספר טוהר אחד אינו מפרט. אלה הקווים שבאמת מחליטים אם שני גורמים מתנהגים אותו הדבר על הקו שלכם.
אם גם סף הסובלנות עצמו עדיין נידון במחלוקת, הגדרת סובלנות ΔE מסביר כיצד לבחור סובלנות שניתן להגן עליה.
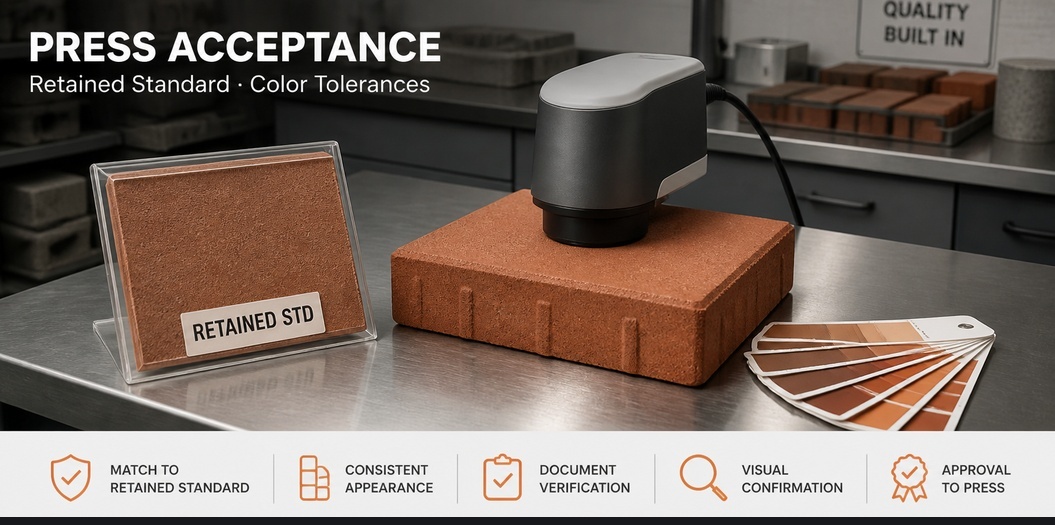
לוחיות מעבדה מועילות לסינון ספק. הן אינן אישור. האישור מתקבל על מכונתך, בתערובת שלך, עם התהליך שלך.
זו הגרסה להלחיצה של פרוטוקול הניסוי לאצווה חדשה , מקוצר למה שמכונה בלוקים יכולה לבצע בתוך משמרת אחת.
אף אחד מזה אינו מסובך, וכמעט שום דבר לא מופיע בגיליון הנתונים. זה תלוי במכונה שלך, בחול שלך ובחדר הקישוט שלך. ספק שראה מספיק מפעלים יגיד לך זאת מראש במקום לספק טבלת דוזה.
חברת Hebei Tianhuibao Technology Co., Ltd. מייצרת פיגמנטים סינתטיים של אוקסיד ברזל כבר 26 שנה, כולל צבעים אדום (Fe2O3), צהוב (α-FeOOH, אוקסיד ברזל הידרטי), שחור (Fe3O4), חום וגרדיאנטים מורכבים של ירוק וכחול ליישומים בבטון, בצפים, בפלסטיק ובקרמיקה. הכמות המינימלית להזמנה היא טון אחד (1,000 ק"ג). אנו מספקים את הסטנדרט המוחזק, את סימון האצווה ואת נתוני הבדיקות הדרושים לאישור תערובת פנים, ונדע לך אם בעיית הצבע נמצאת במכונת ההדפסה שלך ולא באיזור החומר שלנו.
שלחו דוא"ל לכתובת [email protected] או התקשרו למספר +86-13400211655 כדי להתחיל ניסוי עם התערובת הפנימית שלכם.
 חדשות חמות
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN