×

W skrócie: Zakład produkujący kostkę brukową i zakład betonu towarowego mogą zakupić tę samą paletę pigmentu tlenku żelaza i mimo jednakowej dawki otrzymać dwa różne kolory. Elementy suchoformowane opuszczają prasę w ciągu kilku sekund. W metodzie mokrej mieszanka jest wlewana do form i pozostawiana w nich. Ocenić pigment należy w kontekście procesu, który nadaje mu kształt; dawkę pigmentu do warstwy czołowej należy traktować osobno od dawki pigmentu do masy całkowitej; zatwierdzenie koloru powinno odbywać się na próbce wykonanej na własnej prasie.
Dwie fabryki zamawiają czerwień z tej samej partii. Jedna produkuje kostkę brukową na prasie wibracyjnej, druga odlewa płyty do stalowych form. Obie dawkują barwnik względem masy cementu i obie wpisują tę samą liczbę na karcie partii. W ciągu miesiąca jedna dzwoni z powodu zbyt bladej barwy, a druga – z powodu zbyt ciemnej.
Z barwnikiem nie było nic złego.
Na linii suchego odlewania (mieszanka o zerowej osiadłości, prasowana i usuwana z palety stalowej w ciągu kilku sekund po napełnieniu) barwnik styka się z bardzo małą ilością wody i dużym ciśnieniem. Na linii mokrego odlewania (mieszanka przelewana do form lub matryc i pozostawiana do stwardnienia przed usunięciem) barwnik styka się z dużą ilością wody i niemal brakiem ciśnienia – dopóki nie uruchomione zostaną wibratorzy.
Ten sam proszek. Dwa różne środowiska.
Rzeczywista rola pigmentu się nie zmienia. Musi on być równomiernie rozłożony w masie cementowej i pozostawać tam. To, co się zmienia, to ilość masy docierającej do powierzchni gotowego wyrobu oraz gęstość tej powierzchni. To właśnie tam decyduje się o kolorze – a decyzja ta zapada już w maszynie, zanim pigment zdąży w ogóle „głosować”.
Mieszanka odlewnicza sucha ma wilgotność, lecz nie jest płynna. Ilość wody jest minimalna – wystarczająca jedynie do działania prasy, co oznacza bardzo niewielkie wyciekanie wody i bardzo słabe rozwarstwianie się składników; powierzchnia „zamyka się” pod wpływem zagęszczania. Kolor wydaje się głęboki, ponieważ patrzysz na gęstą, bogatą w masę cementową warstwę powierzchniową.
Mieszanka odlewnicza mokra zawiera znacznie więcej wody. Część jej wznosi się ku górze. Gdy dociera do górnej powierzchni, zwiększa tam lokalne stosunki woda–cement; wyższy stosunek wody do cementu na powierzchni daje po wyschnięciu wyrobu warstwę bardziej porowatą i jaśniejszą. Ta sama ilość pigmentu teraz wydaje się jaśniejsza i lekko matowa.
Woda to zmienna, której nikt nie wpisuje na karcie partii.
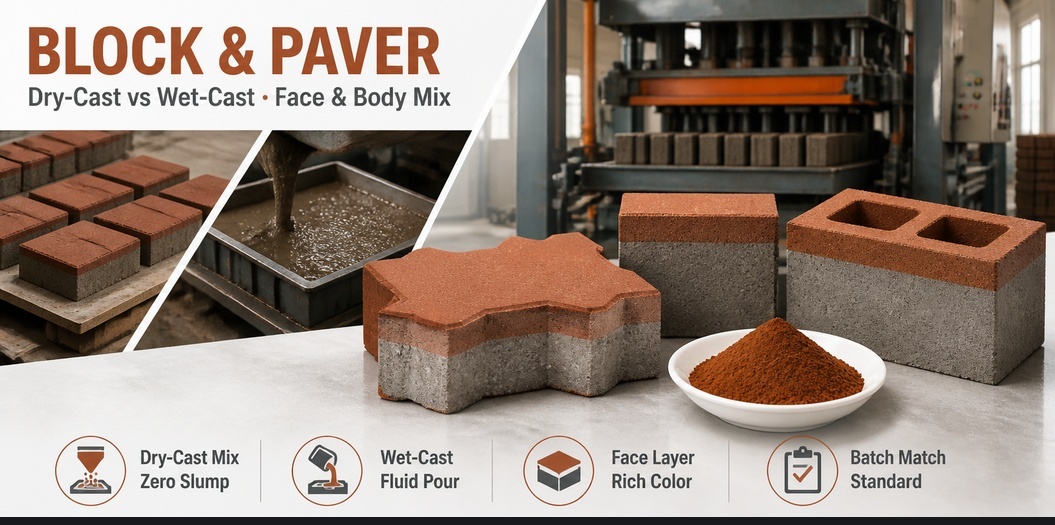
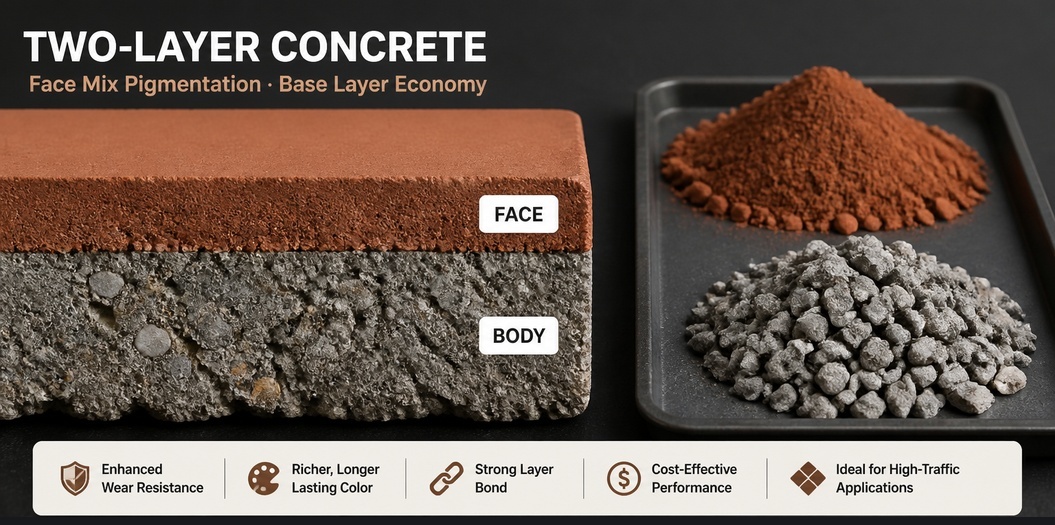
Większość linii do produkcji kostki brukowej i płyt chodnikowych działa w dwóch warstwach. Warstwa czołowa (cienka, bogata w cement warstwa nadająca kolor) znajduje się na szczycie warstwy podstawowej (szarej warstwy wspierającej zapewniającej wytrzymałość elementu). Tylko warstwa czołowa zawiera barwnik. Warstwa podstawowa jest zazwyczaj jednolicie szara i zawsze tańsza.
To powoduje błędy w kalkulacjach częściej niż problemy chemiczne. Warstwa czołowa może stanowić niewielką część całkowitej masy elementu, więc dawka barwnika na tonę mieszanki czołowej jest kilkukrotnie wyższa niż dawka na tonę gotowego produktu. Jeśli cena zakupu podawana jest za tonę barwnika w stosunku do kosztu za tonę produktu, a zakład dawkuje barwnik na tonę mieszanki czołowej, te dwie wartości nigdy się nie pokryją. Ktoś wnioskuje, że barwnik jest drogi. Tak nie jest. Błąd leży w obliczeniach.
Mieszanki czołowe zazwyczaj zawierają również drobniejszy kruszyw i inną zawartość cementu niż mieszanki podstawowe. Drobsze kruszywo oznacza większą powierzchnię, która konkurowo pochłania ten sam barwnik, więc odcień wygląda słabszy niż sugeruje dawka.
Ile pigmentu trafia do jednego metra sześciennego betonu, to osobne pytanie, omówione w dawkowaniu pigmentów tlenków żelaza do betonu . Istotne jest tutaj, że wartość tę należy podawać na tonę mieszanki czołowej, a nie na tonę gotowego wyrobu.
Dwa prasy działające według identycznego wzoru mieszanki czołowej nie wydadzą identycznego koloru. Czas wibracji, ciśnienie i wilgotność przesuwają zaprawę, a powierzchnia, jaką otrzymujemy, stanowi zapis tych ustawień.
Przeciążenie wibracją powoduje, że zaprawa zalewa powierzchnię: bogata, ciemna, szklisto lśniąca warstwa, która później może pękać. Niedowibracja sprawia, że powierzchnia pozostaje otwarta: blada, pylistą i szybko wykazująca ślady obsługi. Oba przypadki to problemy związane z pracą prasy, które często błędnie przypisuje się pigmentowi.
Gdy skarga przychodzi razem z fotografiami z telefonu, użyteczne pytania są banalne: która prasa, który palet, jak długo mieszanka przebywała w żurawiu przed wciśnięciem. Mieszanka stojąca przez godzinę to już inna mieszanka.
| Jakie zmiany | Suchy beton (bloki, kostka brukowa) | Odlewanie na mokro (płyty, prefabrykowane elementy, odlewanie w miejscu) |
|---|---|---|
| Konsystencja mieszanki | wilgotna, bez osiadania | do wylewania, zastyganie określone przez osiadanie |
| Kształtowanie | prasywana i wibrowana, demontaż natychmiast po uformowaniu | odlewana, wibrowana, demontaż po zastygnięciu |
| Woda wydzielająca się na powierzchni | bardzo mało | znaczna, podnosi stosunek woda-cement na górnej warstwie |
| Miejsce, w którym znajduje się barwnik | gęsta powierzchniowa warstwa skórki | pasta powierzchniowa, jaśniejsza i mniej jednolita |
| Zwykła skarga dotycząca koloru | odchylenie dawki mieszanki do twarzy, ustawienia prasy | zmienność zawartości wody, utwardzanie, wykwit na powierzchni |
| Najlepszy wzór zatwierdzony | plakietka wytłoczona na prasie produkcyjnej | sześcian lub plakietka odlewane z mieszanki produkcyjnej |
| Dodatkowa specyfikacja do dodania | reszta na sicie, wilgotność | substancje rozpuszczalne w wodzie, dokumentacja utwardzania |
Biały wykwit na jednostce kolorowej to problem soli. Sole pochodzą z cementu, z piasku, z wody mieszającej, a czasem z podłoża, na którym ustawiane są jednostki. Tlenek żelaza ich nie dostarcza. Przyczyny i środki zapobiegawcze opisano w wykwit na betonie kolorowym .
Barwnik decyduje jedynie o tym, jak intensywnie wykwit jest widoczny. Biały osad na ciemnej powierzchni wygląda jak wada. Na powierzchni beżowej lub ceglanej ten sam osad uznaje się za efekt starzenia się. Jeśli rynek jest surowy w ocenie wykwitu, stanowi to argument za wybranym kolorem powierzchni oraz za ścisłym określaniem zawartości rozpuszczalnych w wodzie składników w zamówieniu zakupowym.
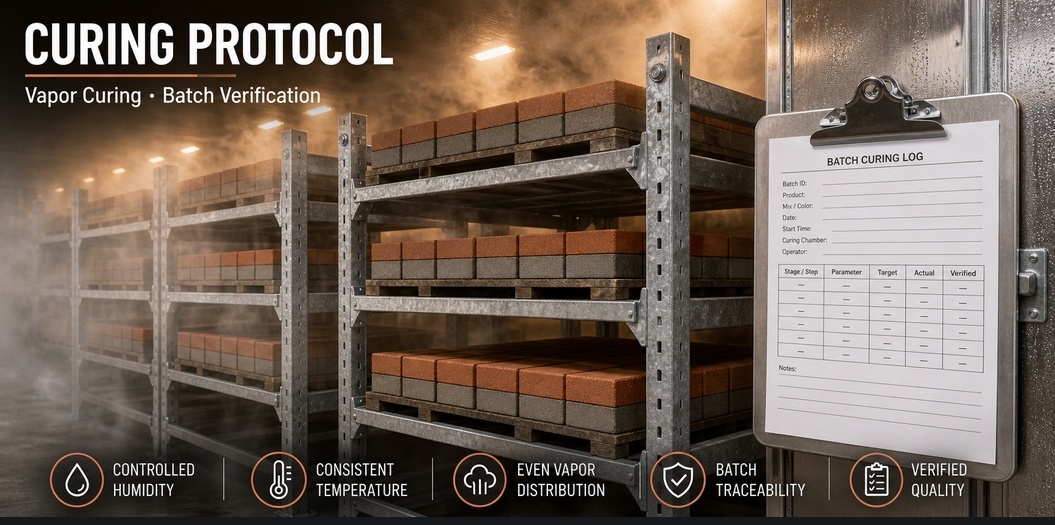
Jednostki wykonane metodą suchego odlewania zwykle dojrzewają w komorze z parą lub mgłą, w temperaturze kontrolowanej przez zakład produkcyjny. Jednostki wykonane metodą mokrego odlewania mogą dojrzewać w formach, pod folią lub na otwartym powietrzu. Oba typy mogą wykazywać wykwit. Jedynie komora umożliwia regulację warunków.
Pojedyncza wartość czystości nie jest specyfikacją. To właśnie te linie rzeczywiście decydują, czy dwie partie zachowują się identycznie na Państwa linii produkcyjnej.
Jeśli sama wartość tolerancji nadal jest przedmiotem sporu, ustalenie tolerancji ΔE objaśnia krok po kroku, jak wybrać taką wartość, której można się bronić.
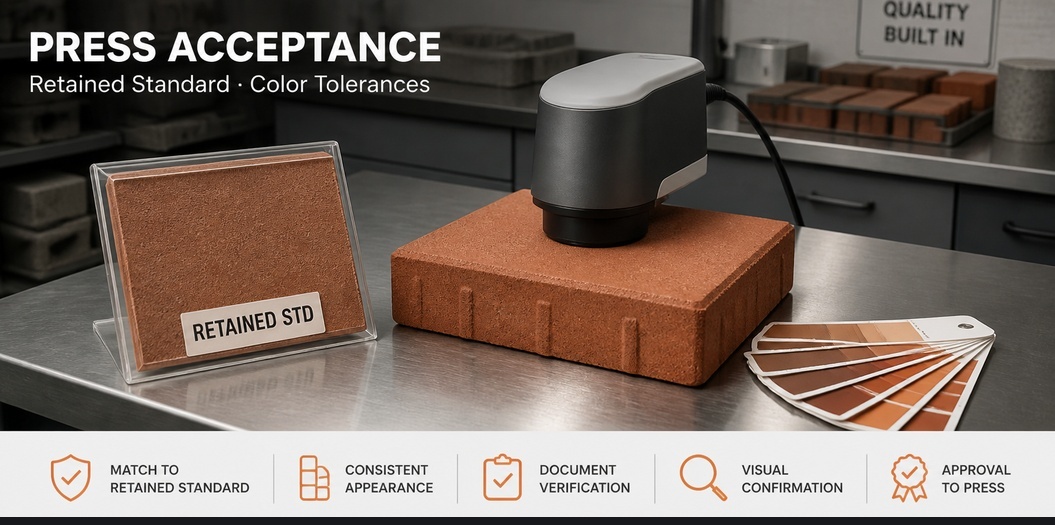
Próbki laboratoryjne są przydatne do wstępnego oceniania dostawcy. Nie stanowią jednak zatwierdzenia. Zatwierdzenie następuje na własnej maszynie, w własnej mieszance i przy własnym procesie utwardzania.
Jest to wersja protokołu nowej partii próbnej , skrócona tak, by zmieściła się w jednej zmianie na zakładzie produkcji betonu.
Nic z tego nie jest skomplikowane, a prawie nic z tego nie znajduje się w arkuszu danych technicznych. Wszystko zależy od Twojej prasy, piasku oraz pomieszczenia do utwardzania. Dostawca, który widział wystarczająco wiele zakładów, powie Ci to od razu, zamiast podawać tabelę dawkowania.
Hebei Tianhuibao Technology Co., Ltd. produkuje syntetyczne barwniki tlenku żelaza od 26 lat, obejmując barwy czerwoną (Fe2O3), żółtą (α-FeOOH, uwodniony tlenek żelaza), czarną (Fe3O4), brązową oraz złożone odcienie zielone i niebieskie przeznaczone dla betonu, powłok, tworzyw sztucznych i ceramiki. Minimalna zamówiona ilość to 1 tona (1000 kg). Dostarczamy standardu zachowanego, oznaczenia partii oraz danych testowych – wszystkiego, czego wymaga faktyczna aprobaty mieszanki na miejscu. Powiemy Ci również, gdy problem z kolorem wynika z Twojej prasy, a nie z naszego worka.
Wyślij wiadomość e-mail na adres [email protected] lub zadzwoń pod numer +86-13400211655, aby rozpocząć próbę z użyciem własnej mieszanki na miejscu.
 Gorące wiadomości
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN