×

Em resumo: Uma fábrica de pavimentos e uma fábrica de concreto usinado podem comprar a mesma paleta de óxido de ferro e ainda obter duas cores diferentes com a mesma dosagem. Unidades moldadas a seco saem da prensa em segundos. A moldagem a úmido é feita por vazamento e o material permanece no molde. Avalie o pigmento em função do processo que o molda; mantenha a dosagem para camada superficial separada do raciocínio aplicado à mistura integral; e aprove a cor em uma placa produzida na sua própria prensa.
Duas fábricas encomendam vermelho do mesmo lote. Uma produz pavimentos em prensa vibratória; a outra funde lajes em formas de aço. Ambas calculam a dosagem com base no peso de cimento; ambas anotam o mesmo número na ficha de produção. Dentro de um mês, uma liga de volta dizendo que a cor ficou pálida, e a outra afirma que escureceu.
Nada estava errado com o pigmento.
Numa linha de fundição a seco (mistura sem fluidez, prensada e desmoldada sobre uma palete de aço poucos segundos após o enchimento), o pigmento entra em contato com muito pouca água e uma grande quantidade de pressão. Numa linha de fundição a úmido (mistura fluida vertida em moldes ou formas e deixada curar antes da desmoldagem), ele entra em contato com muita água e quase nenhuma pressão até os vibradores entrarem em funcionamento.
O mesmo pó. Dois ambientes.
A função real do pigmento não muda. Ele precisa distribuir-se uniformemente pela pasta de cimento e permanecer nela. O que muda é a quantidade de pasta que atinge a superfície da unidade acabada e quão densa essa superfície acaba ficando. É aí que a cor é definida — e ela é definida pela máquina antes mesmo de o pigmento ter qualquer voz na decisão.
A mistura a seco é úmida, não fluida. Há apenas água suficiente para permitir que a prensa execute seu trabalho, o que significa muito pouca exsudação, muito pouca segregação e uma face que se fecha sob compactação. A cor aparece intensa porque você está observando uma camada superficial densa e rica em pasta.
A moldagem úmida carrega muito mais água. Parte dela sobe. Ao chegar à superfície superior, eleva a relação local água-cimento nessa região, e uma relação mais alta na superfície resulta numa camada mais porosa e mais clara após a secagem da unidade. A mesma carga de pigmento agora aparece mais clara e levemente esbranquiçada.
A água é a variável que ninguém anota no cartão de dosagem.
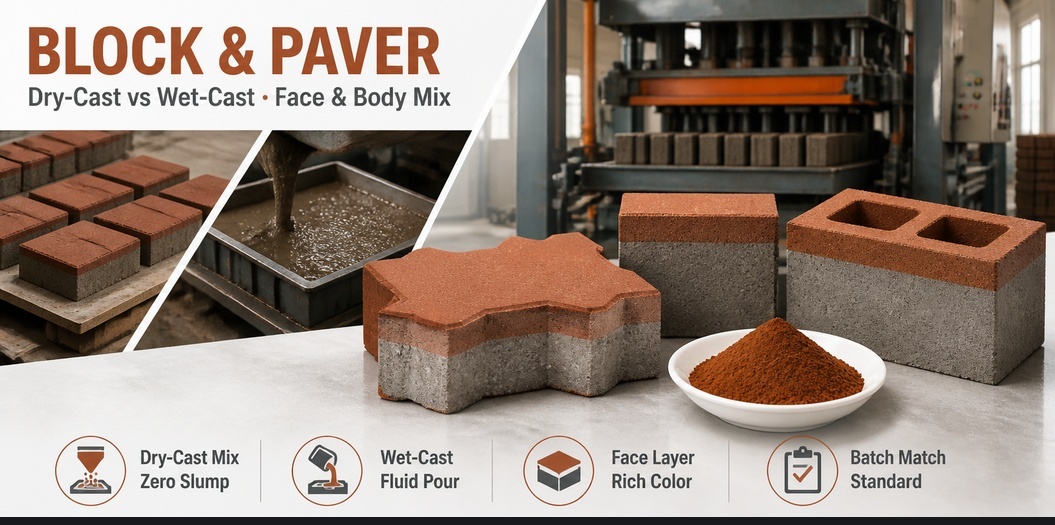
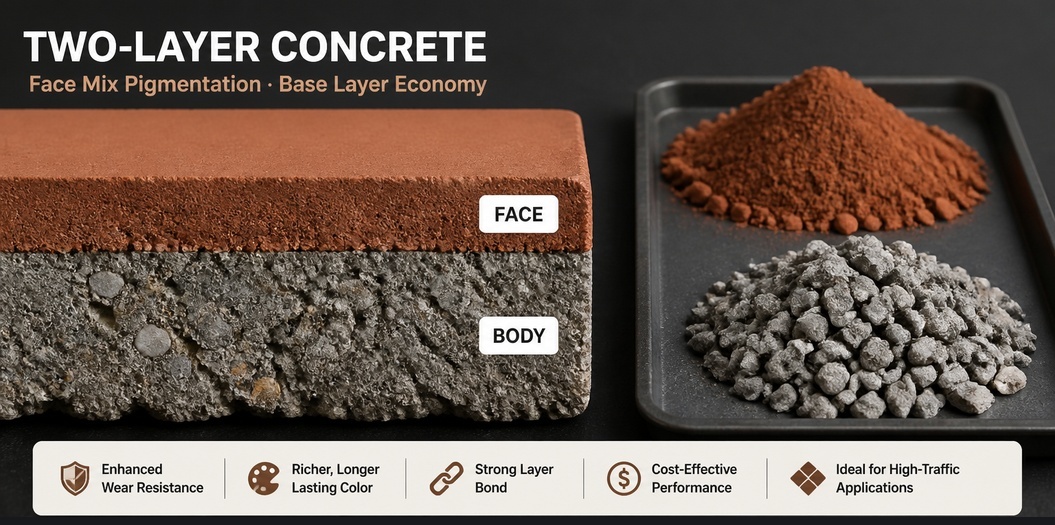
A maioria das linhas de blocos e pavimentos opera com duas camadas. A mistura de face (a fina camada rica em cimento que confere a cor) fica sobreposta à mistura de corpo (a camada cinza de suporte que confere resistência à unidade). Apenas a mistura de face contém pigmento. A mistura de corpo é normalmente cinza lisa e sempre mais econômica.
Isso causa mais problemas de custo do que de química. A camada frontal pode representar apenas uma pequena fração da massa total da unidade, de modo que a dose de pigmento por tonelada de mistura frontal é várias vezes maior do que o valor por tonelada do produto acabado. Se a cotação de compra indicar um preço por tonelada de pigmento com base em um custo por tonelada de produto, e a fábrica aplicar a dose por tonelada de mistura frontal, esses dois números nunca coincidirão. Alguém conclui que o pigmento é caro. Não é. O erro está nos cálculos.
As misturas frontais também tendem a usar agregados mais finos e um teor distinto de cimento em comparação com a massa. Agregados mais finos significam maior área superficial competindo pelo mesmo pigmento, de modo que a cor parece mais fraca do que a dose sugeriria.
Quanto pigmento entra em um metro cúbico de concreto é uma questão distinta, abordada em dosagem de Pigmento de Óxido de Ferro para Concreto . O que importa aqui é que o valor deve ser informado por tonelada de mistura frontal, não por tonelada da unidade acabada.
Duas prensas operando com uma fórmula idêntica de mistura de face não produzirão cores idênticas. O tempo de vibração, a pressão e a umidade movem a pasta ao redor, e a face obtida é um registro desses parâmetros.
Vibrar em excesso faz com que a pasta transborde para a superfície: uma face rica, escura e vítreo-brilhante, que pode trincar posteriormente. Vibrar insuficientemente mantém a face aberta: pálida, empoeirada e propensa a exibir marcas de manuseio rapidamente. Ambos são problemas de prensagem frequentemente registrados erroneamente como reclamações relativas ao pigmento.
Quando uma reclamação chega acompanhada de uma foto tirada pelo telefone, as perguntas úteis são as mais simples: qual prensa? Qual palete? Por quanto tempo a mistura permaneceu na tremonha antes de ser prensada? Uma mistura que ficou em repouso por uma hora não é mais a mesma mistura.
| Quais Alterações | Fundição a seco (bloco, pavimento) | Fundição úmida (placa, pré-moldado, moldagem in loco) |
|---|---|---|
| Consistência da mistura | úmida, sem rebaixamento | fluída, com endurecimento controlado pelo rebaixamento |
| Modelagem | prensada e vibrada, desenformada imediatamente | fundido, vibrado, desmoldado após a pega |
| Água de exsudação | muito pouco | significativo, aumenta a relação água-cimento na parte superior |
| Onde a cor se localiza | camada superficial densa | pasta superficial, mais clara e menos uniforme |
| Reclamação de cor mais comum | desvio na dosagem da mistura de superfície, configurações da prensa | variação de água, cura, eflorescência superficial |
| Melhor amostra para aprovação | placa prensada na prensa de produção | cubo ou placa fundido a partir da mistura de produção |
| Especificação adicional a incluir | resíduo na peneira, umidade | matéria solúvel em água, registro de cura |
A eflorescência branca em uma unidade colorida é um problema de sais. Os sais provêm do cimento, da areia, da água de mistura e, por vezes, do solo sobre o qual a unidade é empilhada. O óxido de ferro não os fornece. As causas e as medidas corretivas estão descritas em eflorescência em concreto colorido .
O pigmento determina apenas a intensidade com que a eflorescência se evidencia. Um depósito branco numa face escura parece um defeito. Na mesma face bege ou terracota, esse depósito é interpretado como envelhecimento natural. Se o seu mercado é rigoroso quanto à eflorescência, isso constitui um argumento a favor da cor escolhida para a face e também um argumento para exigir um valor mais restrito de matéria solúvel em água na ordem de compra.
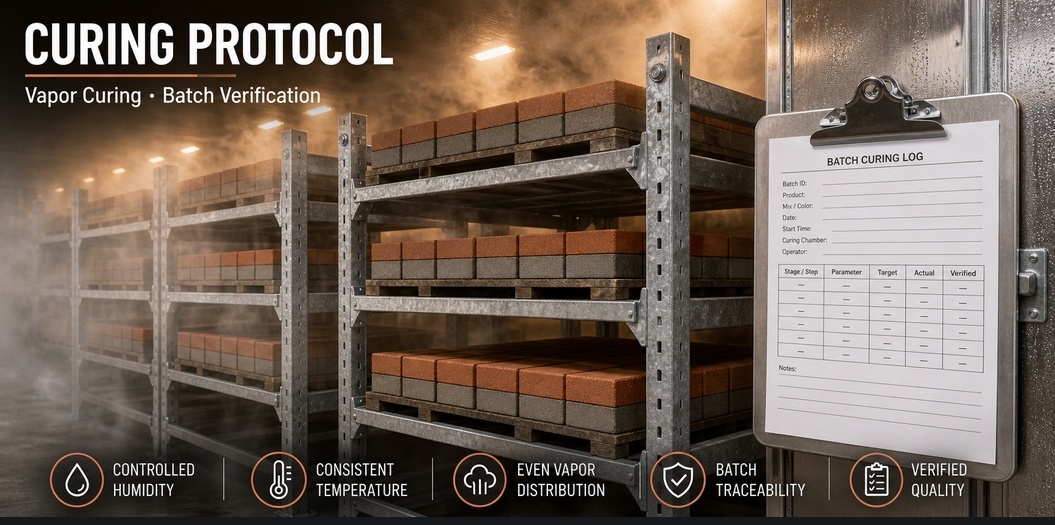
As unidades de vibrocompressão normalmente são curadas em uma câmara com vapor ou névoa, a uma temperatura controlada pela fábrica. As unidades de moldagem úmida podem ser curadas dentro do molde, sob lona ou ao ar livre. Ambas podem apresentar eflorescência. Apenas a câmara oferece um parâmetro ajustável.
Um único valor de pureza não é uma especificação. Essas são as linhas que realmente determinam se dois lotes se comportam da mesma forma na sua linha.
Se o próprio valor da tolerância ainda estiver sendo discutido, definir uma tolerância ΔE explica passo a passo como escolher uma que você possa defender.
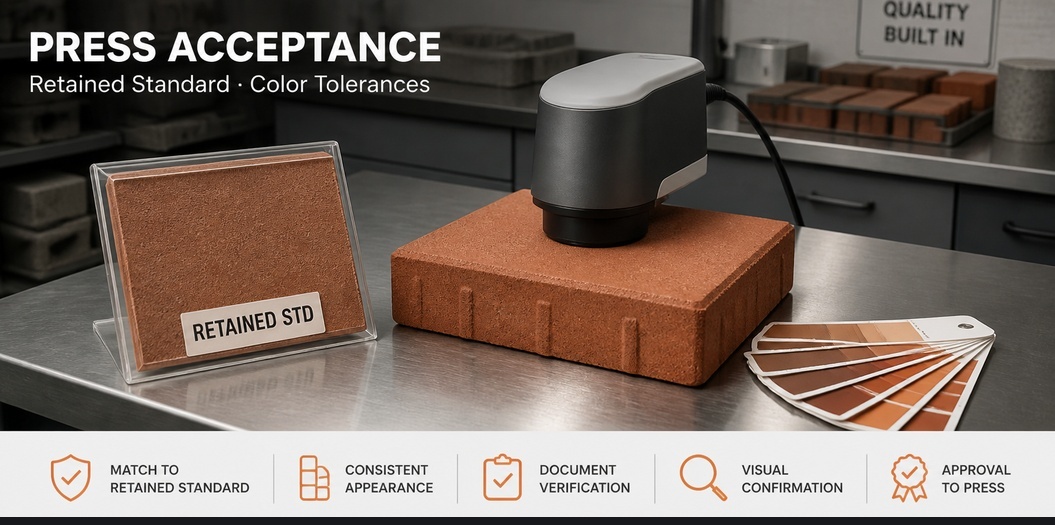
Placas de laboratório são úteis para avaliar preliminarmente um fornecedor. Não constituem aprovação. A aprovação ocorre em sua máquina, na sua mistura, com a sua cura.
Esta é a versão para o lado da prensa do novo protocolo de ensaio de lote , reduzido ao que uma fábrica de blocos consegue executar em um único turno.
Nada disso é complicado, e quase nada disso consta numa ficha técnica. Depende da sua prensa, da sua areia e da sua câmara de cura. Um fornecedor que já tenha visitado um número suficiente de instalações informar-lhe-á isso desde o início, em vez de lhe apresentar uma tabela de dosagem.
A Hebei Tianhuibao Technology Co., Ltd. produz pigmentos sintéticos de óxido de ferro há 26 anos, abrangendo tons vermelho (Fe2O3), amarelo (α-FeOOH, um óxido de ferro hidratado), preto (Fe3O4), marrom e tonalidades compostas verde e azul, destinados a concreto, revestimentos, plásticos e cerâmicas. A encomenda mínima é de 1 tonelada (1.000 kg). Fornecemos o padrão retido, a identificação do lote e os dados dos ensaios de que uma aprovação de mistura superficial realmente necessita; além disso, informaremos quando um problema de cor se deve à sua prensa — e não ao nosso saco.
Envie um e-mail para [email protected] ou ligue para +86-13400211655 para iniciar um ensaio com a sua própria mistura superficial.
 Notícias Quentes
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN