×

Singkatnya: Sebuah pabrik paving dan sebuah pabrik beton siap pakai dapat membeli palet oksida besi yang sama namun tetap menghasilkan dua warna berbeda meski dosisnya identik. Unit cetak-kering keluar dari pres dalam hitungan detik. Sementara itu, cetak-basah dituangkan lalu dibiarkan mengeras dalam cetakan. Nilailah pigmen berdasarkan proses pembentukannya, pisahkan dosis campuran permukaan dari pertimbangan campuran badan, serta sahkan warna berdasarkan contoh pelat yang dibuat menggunakan pres milik sendiri.
Dua pabrik memesan warna merah dari lot yang sama. Salah satunya memproduksi paving dengan vibro-pres, sedangkan yang lain mencetak slab ke dalam cetakan baja. Keduanya menghitung dosis berdasarkan berat semen, dan keduanya menuliskan angka yang sama pada kartu batch. Dalam waktu satu bulan, satu pabrik menghubungi kembali menyatakan warnanya pudar, sementara pabrik lain menyatakan warnanya menjadi gelap.
Tidak ada yang salah dengan pigmen tersebut.
Pada jalur cetak kering (campuran tanpa slump, ditekan dan dilepaskan ke palet baja dalam hitungan detik setelah diisi), pigmen bersentuhan dengan sangat sedikit air dan tekanan yang sangat tinggi. Pada jalur cetak basah (campuran yang dapat dituangkan ke dalam cetakan atau bekisting dan dibiarkan mengeras sebelum dilepaskan), pigmen bersentuhan dengan banyak air dan hampir tanpa tekanan sampai vibrator mulai beroperasi.
Serbuk yang sama. Dua lingkungan berbeda.
Tugas sebenarnya pigmen tidak berubah. Pigmen harus tersebar merata di seluruh pasta semen dan tetap berada di sana. Yang berubah adalah seberapa banyak pasta mencapai permukaan unit jadi, serta seberapa padat permukaan tersebut akhirnya menjadi. Di sanalah warna ditentukan—dan keputusan itu diambil oleh mesin jauh sebelum pigmen punya kesempatan memberikan suara.
Campuran cetak kering lembap, bukan cair. Hanya ada cukup air agar alat pres dapat bekerja secara optimal, artinya sangat sedikit rembesan, sangat sedikit pemisahan komponen, serta permukaan depan yang menutup rapat akibat pemadatan. Warna tampak dalam karena Anda melihat lapisan kulit yang padat dan kaya pasta.
Pengecoran basah mengandung jauh lebih banyak air. Sebagian air tersebut naik ke atas. Ketika mencapai permukaan atas, air meningkatkan rasio air-semen setempat di sana; rasio yang lebih tinggi di permukaan menghasilkan lapisan yang lebih porus dan lebih pucat setelah unit mengering. Beban pigmen yang sama kini tampak lebih terang dan sedikit berkapur.
Air adalah variabel yang tidak pernah dicantumkan siapa pun pada kartu batch.
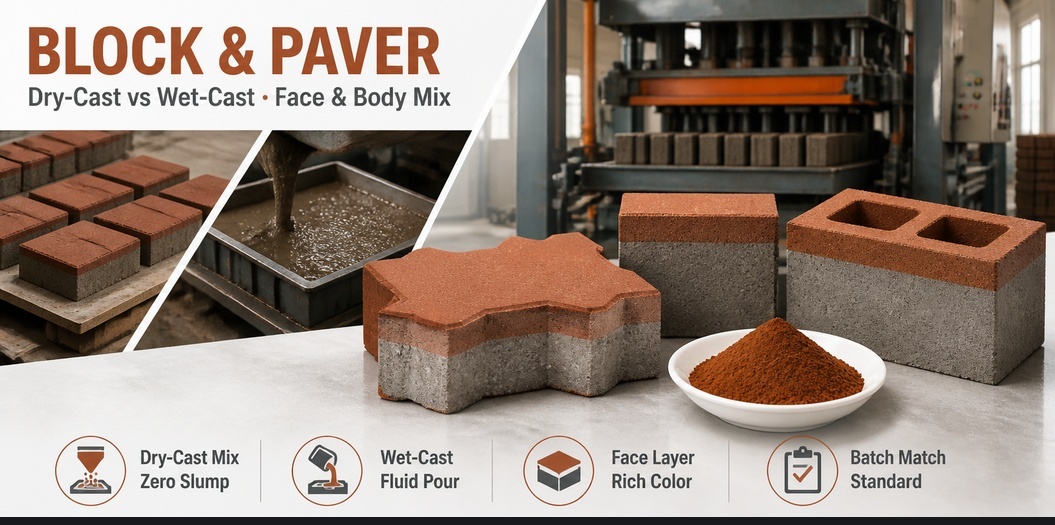
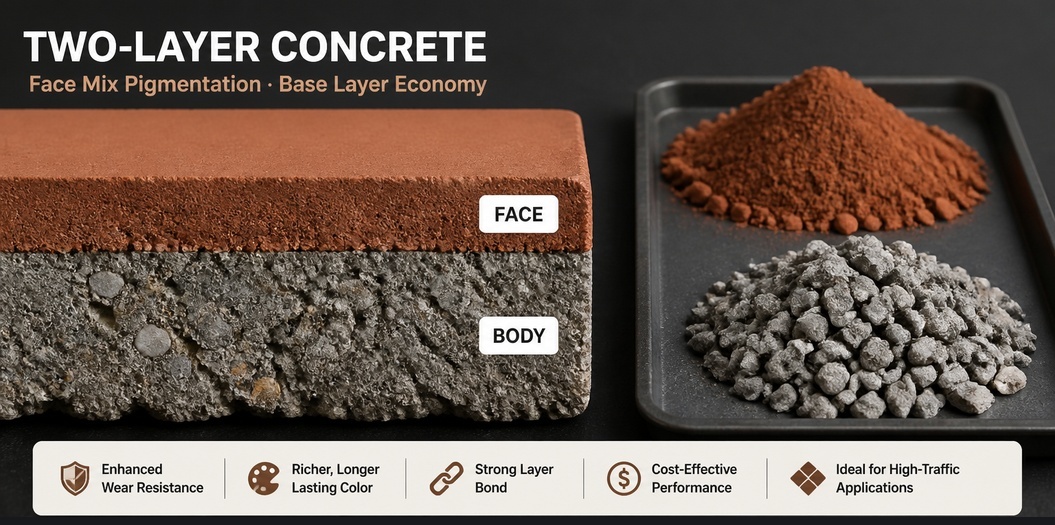
Sebagian besar lini blok dan paving block memproduksi dua lapisan. Campuran permukaan (lapisan tipis kaya semen yang membawa warna) berada di atas campuran badan (lapisan penyangga abu-abu yang memberikan kekuatan pada unit). Hanya campuran permukaan yang mengandung pigmen. Campuran badan biasanya berwarna abu-abu polos dan selalu lebih murah.
Hal ini lebih sering menyulitkan perhitungan biaya daripada menyulitkan kimia. Lapisan permukaan mungkin hanya merupakan sebagian kecil dari massa total unit, sehingga dosis pigmen per ton campuran permukaan beberapa kali lebih besar daripada angka per ton produk jadi. Jika penawaran pembelian mencantumkan harga per ton pigmen berdasarkan biaya per ton produk, sedangkan pabrik mengatur dosis per ton campuran permukaan, kedua angka tersebut tidak akan pernah cocok. Seseorang menyimpulkan bahwa pigmen itu mahal. Padahal tidak. Yang bermasalah hanyalah perhitungan aritmetikanya.
Campuran permukaan juga cenderung menggunakan agregat yang lebih halus dan kandungan semen yang berbeda dibandingkan dengan badan beton. Agregat yang lebih halus berarti luas permukaan yang lebih besar bersaing untuk mendapatkan pigmen dalam jumlah yang sama, sehingga warna tampak lebih lemah daripada yang disarankan oleh dosisnya.
Berapa banyak pigmen yang dimasukkan ke dalam satu meter kubik beton adalah pertanyaan terpisah, dan hal ini dibahas dalam dosis Pigmen Iron Oxide untuk Beton . Yang penting di sini adalah angka tersebut harus dinyatakan per ton campuran permukaan, bukan per ton unit jadi.
Dua mesin pres yang menjalankan formula campuran permukaan yang identik tidak akan menghasilkan warna yang identik. Waktu getaran, tekanan, dan kelembapan semuanya memengaruhi pergerakan pasta, sehingga permukaan akhir yang dihasilkan mencerminkan pengaturan-pengaturan tersebut.
Terlalu lama digetarkan menyebabkan pasta meluap ke permukaan: permukaan kaya, gelap, dan berkilau seperti kaca yang berisiko retak-retak di kemudian hari. Kurang getaran membuat permukaan tetap terbuka: pucat, berdebu, dan cepat menunjukkan bekas sentuhan. Kedua kondisi ini merupakan masalah pada proses pengepresan, namun sering dikategorikan keliru sebagai keluhan terkait pigmen.
Ketika keluhan diterima bersama foto dari ponsel, pertanyaan-pertanyaan yang berguna justru terdengar membosankan. Mesin pres mana? Palet mana? Berapa lama campuran disimpan di hopper sebelum dipres? Campuran yang telah didiamkan selama satu jam bukanlah campuran yang sama.
| Perubahan Apa Saja | Pengecoran kering (blok, paving block) | Pengecoran basah (slab, precast, cor di tempat) |
|---|---|---|
| Konsistensi campuran | lembap, tanpa slump | dapat dituangkan, pengaturan waktu pengerasan berdasarkan slump |
| Pembentukan | dipres dan digetarkan, dilepas segera | dicor, divibrasi, dilepaskan setelah mengeras |
| Air rembesan | sangat sedikit | signifikan, meningkatkan rasio air-semen di bagian atas |
| Lokasi warna berada | kulit permukaan yang padat | pasta permukaan, lebih ringan dan kurang merata |
| Keluhan warna paling umum | pergeseran dosis campuran permukaan, pengaturan tekanan | variasi air, perawatan, munculnya lapisan pada permukaan |
| Contoh persetujuan terbaik | plakat yang ditekan pada mesin pres produksi | kubus atau plakat yang dicor dari campuran produksi |
| Spesifikasi tambahan untuk ditambahkan | sisa ayakan, kelembapan | zat larut dalam air, catatan pengeringan |
Bloom putih pada unit berwarna menunjukkan masalah garam. Garam tersebut berasal dari semen, pasir, air pencampur, dan kadang-kadang dari tanah tempat unit ditumpuk. Oksida besi tidak menghasilkan garam tersebut. Penyebab dan langkah penanggulangannya diuraikan dalam efloresensi pada beton berwarna .
Pigmen berfungsi menentukan seberapa mencolok bloom tersebut terlihat. Endapan putih pada permukaan gelap tampak seperti cacat. Namun, endapan yang sama pada permukaan krem atau terakota dianggap sebagai proses pelapukan alami. Jika pasar Anda sangat ketat terhadap munculnya bloom, hal ini menjadi pertimbangan penting dalam memilih warna permukaan unit serta alasan untuk menetapkan batas lebih ketat bagi kandungan zat larut dalam air dalam pesanan pembelian.
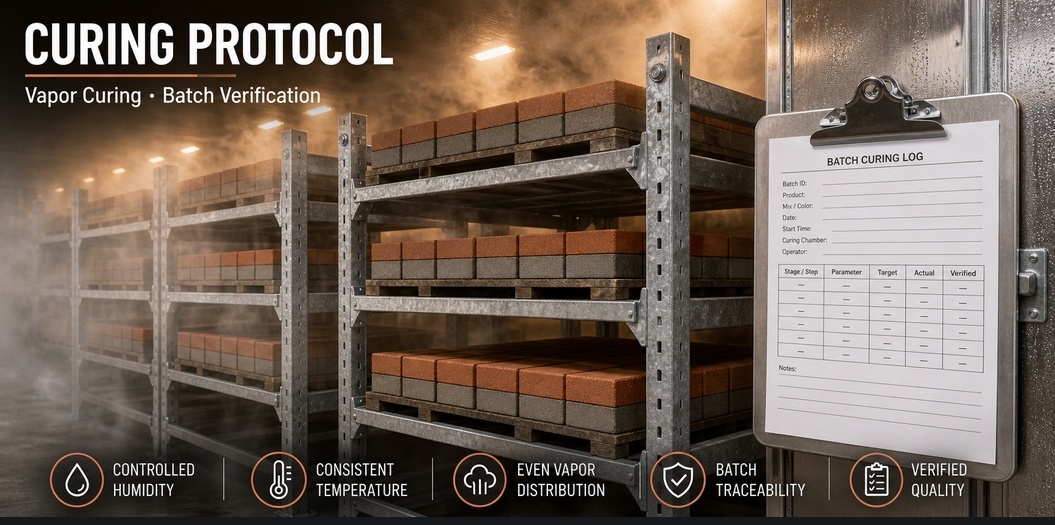
Unit cetak-kering biasanya dikeringkan dalam ruang uap atau kabut dengan suhu yang dikendalikan pabrik. Unit cetak-basah dapat dikeringkan di dalam cetakan, di bawah penutup plastik, atau di udara terbuka. Keduanya berpotensi mengalami bloom. Hanya ruang pengeringan yang memberikan kendali langsung atas proses tersebut.
Angka kemurnian tunggal bukanlah spesifikasi. Ini adalah parameter-parameter yang benar-benar menentukan apakah dua lot akan berperilaku sama di jalur produksi Anda.
Jika angka toleransi itu sendiri masih diperdebatkan, menetapkan toleransi ΔE menjelaskan langkah-langkah memilih nilai yang dapat Anda pertahankan.
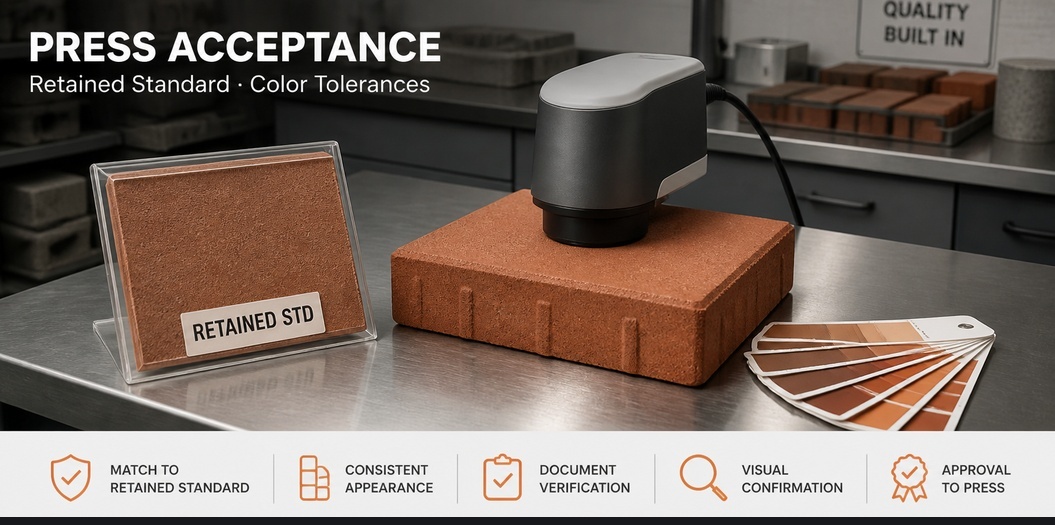
Pelat lab berguna untuk menyaring pemasok. Namun pelat lab bukanlah persetujuan. Persetujuan diberikan pada mesin Anda, dalam campuran Anda, dengan proses curing Anda.
Ini adalah versi protokol uji lot baru untuk sisi pres , dipersingkat agar dapat dilaksanakan pabrik blok dalam satu shift.
Tidak ada yang rumit di sini, dan hampir tidak ada yang tercantum dalam lembar data. Semua ini bergantung pada mesin cetak Anda, pasir Anda, dan ruang pengeringan Anda. Pemasok yang telah mengunjungi cukup banyak pabrik akan memberi tahu Anda hal ini sejak awal, bukan hanya memberikan tabel dosis.
Hebei Tianhuibao Technology Co., Ltd. telah memproduksi pigmen besi oksida sintetis selama 26 tahun, mencakup warna merah (Fe2O3), kuning (α-FeOOH, suatu oksida besi terhidrasi), hitam (Fe3O4), cokelat, serta gradasi hijau dan biru komposit untuk beton, pelapis, plastik, dan keramik. Pesanan minimum adalah 1 ton (1.000 kg). Kami menyediakan standar yang dipertahankan, penandaan lot, dan data uji yang benar-benar dibutuhkan untuk persetujuan campuran permukaan (face-mix), serta akan memberi tahu Anda bila masalah warna berasal dari mesin cetak Anda, bukan dari kantong produk kami.
Kirim surel ke [email protected] atau hubungi +86-13400211655 untuk memulai uji coba dengan campuran permukaan (face mix) Anda sendiri.
 Berita Terkini
2026-10-10
2026-10-08
2026-09-17
2026-09-11
2026-09-10
2026-09-04
 EN