×
Ta strona dokumentuje rzeczywisty projekt. Została przygotowana na podstawie informacji dostarczonych przez klienta na temat własnej działalności i celowo oddziela to, co zgłosił klient, od danych niepomierzonych. Tam, gdzie brak danej liczbowej, nie podano żadnej wartości.
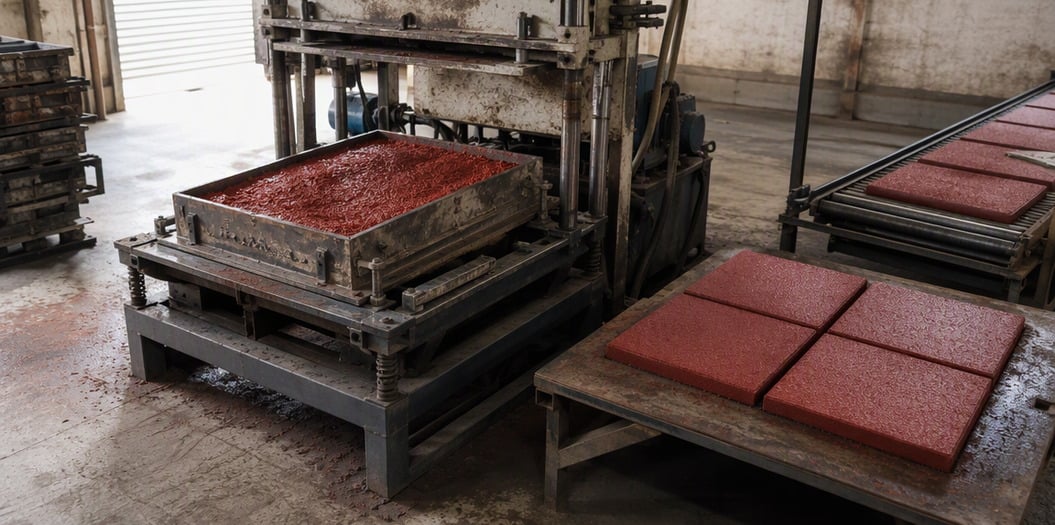
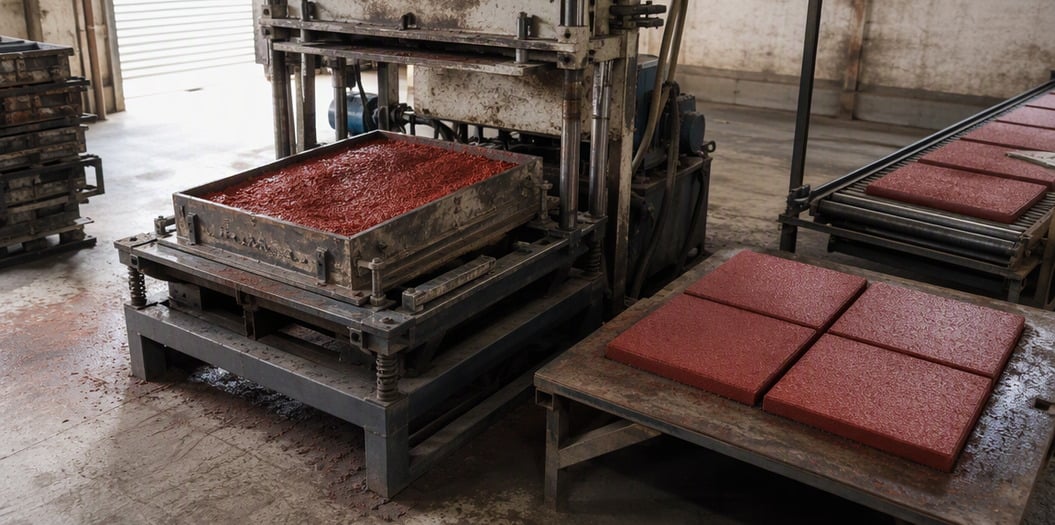
Klient prowadzi zakład produkcyjny płytek betonowych do podłóg i bruków w Pakistan . Jego proces produkcyjny to standardowa linia do produkcji płytek metodą suchego lub mokrego odlewania stosowana w regionie: cement, piasek i kruszywo są dawkowane i mieszane, barwnik jest dodawany do mieszanki, a zabarwiona warstwa wierzchnia jest zagęszczana w formie za pomocą wibracji i ciśnienia przed utwardzeniem.
Problem, z którym klient się do nas zwrócił, nie dotyczył wytrzymałości, jakości powierzchni ani terminów dostawy. Dotyczył kolor płytki z ich partii produkcyjnych wykazywały niestabilne odczyty — zamierzony odcień czerwieni pojawiał się na powierzchni płytek z widoczną zmiennością odcieni, przez co płytki wyprodukowane w różnych terminach, a w niektórych przypadkach nawet płytki z tej samej partii produkcyjnej, nie tworzyły jednolitego koloru.
Dla producenta płytek jest to drogą wadą. Płytki układane są w dużych, ciągłych powierzchniach, więc różnica odcieni, która byłaby niewidoczna na pojedynczej jednostce, staje się oczywista już w momencie ułożenia kilkuset metrów kwadratowych razem. Opisany przez klienta problem dotyczył jednolitości koloru, a ich założeniem roboczym było, że źródłem problemu jest barwnik.
Współpraca rozpoczęła się od mieszanki, a nie od katalogu.
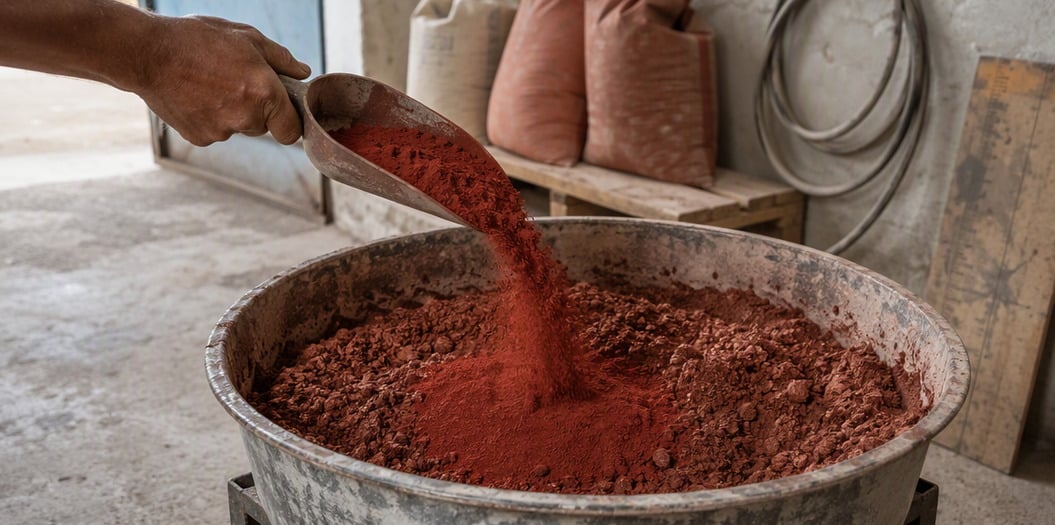
Krok 1 — Określenie rzeczywistego, docelowego odcienia czerwieni. Zamiast podawać gatunek barwnika, którego klient już używał, zaczęliśmy od celu: koloru, jaki klient próbował uzyskać na swoim własnym cementie i własnym piasku. Ponieważ kolor utwardzonej płytki zależy od barwnika, plus tonu podstawowego cementu, koloru kruszywa, zawartości wody oraz trybu zagęszczania i utwardzania, gatunek podany bez uwzględnienia tych warunków stanowi jedynie domysł. Mieszankę barwną (warstwę czołową), mieszankę podstawową oraz proces utwardzania przeanalizowano łącznie.
Krok 2 — dopasowanie gatunku. Na tej podstawie zaleciliśmy Żelazny tlenek czerwony 190 jako barwnik do kolorowej mieszanki czołowej. Uzasadnieniem była dopasowanie odcienia i natężenia, a nie zwiększenie wydajności: w rodzinie syntetycznych tlenków żelaza czerwonych numer gatunku wskazuje pozycję na osi odcieni, a pozycja 190 leży bliżej głębszego, bardziej niebieskawego końca skali. W przypadku linii płytek betonowych, gdzie celem było uzyskanie spójnego, jednolitego pola koloru czerwonego, konkretną zmianą było dopasowanie właśnie tej pozycji odcienia do podstawy z cementu i piasku klienta.
Krok 3 — Spójność dostaw. Jedna dobrze dobrana próbka nic nie rozwiązuje, jeśli kolejna przesyłka ma inną barwę na osi odcieni. Z tego powodu układ dostaw traktuje spójność partii jako kluczowe wymaganie; dane dotyczące spójności koloru w wielu partiach (różnica ΔE względem ustalonego wzorca) są dostępne jako kontrola, a nie jako stwierdzenie marketingowe.
Krok 4 — Dokumentacja. Pigment dostarczany jest z certyfikatem analizy określonym dla konkretnej partii i obejmującym parametry wpływające na kolor w systemie cementowym: zawartość Fe2O3, siłę koloryzującą, pochłanianie oleju, pozostałość na sicie, zawartość rozpuszczalną w wodzie oraz różnicę koloru względem wzorca. Posiadane certyfikaty obejmują REACH, RoHS, CE oraz ISO, a także IATA DGR do transportu lotniczego i Kod IMDG do transportu morskiego; dla pakistańskiego nabywcy wysyłającego sklasyfikowany pigment drogą morską dokumentacja IMDG stanowi część praktycznego procesu zamówienia, a nie jedynie formalność.
W tej sekcji zwykle podawane są wyniki pomiarów. Dla tego projektu nie dostarczono żadnych zmierzonych danych, więc tutaj nie podano żadnych wartości. Zarejestrowano dane jakościowe i przedstawiono je jako dane jakościowe:
Co byłoby potrzebne do właściwego ziliczbienia tego projektu. Producent płytek mierzący ten sam poziom poprawy śledziłby: zmianę wartości ΔE płyt produkcyjnych względem zachowanego wzorca referencyjnego w każdej serii produkcyjnej; procent płytek odrzuconych lub zdegradowanych ze względu na barwę przed i po wprowadzeniu zmian; wydajność na formę; oraz zmianę stawki dodawania niezbędną do osiągnięcia docelowej głębokości barwy. Te cztery wartości przekształciłyby powyższy wynik jakościowy w liczbę o znaczeniu komercyjnym. Nie zostały one tutaj zebrane, a na tej stronie nie dokonano ich szacunku.
Na co klient przypisał zaobserwowaną poprawę. W ramach konta klienta trzy rzeczy: lepsze zachowanie się naszego pigmentu pod względem rozpraszania w ich mieszance, nasza rekomendacja odcienia, który bardziej dokładnie pasował do podstawy z cementu i piasku niż stopień, którego wcześniej używali, oraz stabilna jakość w kolejnych partiach dostaw. Warto wyrazić to jasno: pierwsza z tych trzech kwestii — czyli rozpraszanie — to mechanizm, który najbardziej bezpośrednio wpływa na jednolitość koloru powierzchni, ponieważ cząstki pigmentu, które równomiernie ulegają dezaglomeracji, rozprowadzane są równomiernie w matrycy, podczas gdy aglomeraty tworzą lokalne skupiska, które pojawiają się jako plamy na gotowej powierzchni. Równie istotne jest stwierdzenie, że barwa podstawy z piasku i cementu, zawartość wody oraz sposób utwardzania znajdują się po stronie klienta i również wpływają na kolor utwardzonego materiału. Dobór pigmentu to tylko jedna ze zmiennych wpływających na końcowy efekt, a nie całość tego wpływu.
Nie podano cytatu dosłownego przeznaczonego do publikacji w związku z tym projektem, dlatego ta strona go nie odtwarza. Poniżej znajduje się obiektywne podsumowanie opinii klienta, jak zostało to zarejestrowane: potwierdził on, że różnice w kolorze płytek, które zgłosił jako problem, zostały rozwiązane po przejściu na barwnik Iron Oxide Red 190, a poprawę przypisał zachowaniu się barwnika podczas dyspersji, zalecanej gatunkowości oraz spójnej jakości w kolejnych dostawach.
Projekt został przedstawiony anonimowo zgodnie z poziomem ujawnienia ustalonym przez klienta: podano kraj i branżę, natomiast nazwa klienta, nazwa zakładu, ilość zamówienia, cena ani data projektu nie są publikowane.
Uzasadnienie doboru gatunku w ramach tego projektu — czyli różnice w odcieniu i siłę barwniczą między gatunkiem 130 a gatunkiem 190 oraz sposób określenia każdego z nich tak, aby wybór można było zweryfikować w badaniach — zawarte są w naszym artykule Tlenek żelaza czerwony 130 kontra 190: który stopień określić i dlaczego , opublikowanym w sekcji Wiadomości na tej stronie.
Hebei Tianhuibao Technology Co., Ltd. produkuje barwniki tlenku żelaza od 26 lat, z roczną zdolnością produkcyjną wynoszącą 50 000 ton, dostarczając klientów w ponad 150 krajach i regionach. Seria tlenku żelaza czerwonego obejmuje gatunki 110, 130 i 190, a także gatunki nanometryczne i nadmiernie drobnoziarniste, gatunki łatwe do dyspersji w gumie, gatunki odporno na kwasy i zasady, gatunek przeznaczony do kontaktu z żywnością oraz dopasowanie kolorów bezpośrednio w zakładzie. Posiada certyfikaty REACH, RoHS, CE i ISO, a także IATA DGR i Kod IMDG. Minimalna ilość zamówienia wynosi 1 tonę metryczną w workach wiklinowych o pojemności 25 kg, dostępna z magazynu; próbki w małych ilościach są udostępniane do testów i nie wliczane do minimalnej ilości zamówienia. Towary ze stanu magazynowego wysyłane są w ciągu 3–5 dni roboczych, towary niestandardowe – w ciągu 7–15 dni roboczych. Kontrola jakości obejmuje badania surowców aż po inspekcję gotowego produktu, a dane ΔE dla wielu partii są dostępne na żądanie.
Jeśli pracujesz nad linią kolorowych płytek betonowych lub kostki brukowej i chcesz dopasować gatunek do własnego cementu oraz piasku, prześlij nam docelowy kolor lub wzorzec wzorcowy oraz poproś o arkusz specyfikacji i próbkę próbna. Kontakt: [email protected] / +86-13400211655.
 EN