 EN



বর্ণনা
আয়রন অক্সাইড রেড ১৩০ হলো এমন একটি গ্রেড যা নির্দিষ্ট করা হয় যখন একটি প্রিকাস্ট পেভারকে ব্রিক বা টেরাকোটা-রঙের চেয়ে গাঢ় ও নীলচে লাল রঙের পরিবর্তে দেখানো হবে। এটি একটি সিনথেটিক আয়রন অক্সাইড — আলফা-Fe₂O₃, কালার ইনডেক্স পিগমেন্ট রেড ১০১ (CI ৭৭৪৯১), CAS ১৩০৯-৩৭-১ — যা রঙিন ফেস মিক্সে মিশ্রিত করা হয় এবং পরে পৃষ্ঠে প্রয়োগ না করে পূর্ণ পরিধান স্তরের গভীরতা জুড়ে বহন করা হয়। এই পৃষ্ঠায় এই গ্রেডটি কী, পেভার ফেস মিক্সে এটি কীভাবে আচরণ করে, প্রতি ঘনমিটারে উৎপাদন কারখানার প্রত্যাশিত যোগ হার, এবং উৎপাদন চালু করার আগে কী কী যাচাই করা আবশ্যিক — সেসব নিয়ে আলোচনা করা হয়েছে।
নমুনা পান — পরীক্ষা ও মূল্যায়নের জন্য ছোট পরিমাণ সরবরাহ করা হয়; এগুলো ন্যূনতম অর্ডার পরিমাণের মধ্যে গণ্য হয় না, এবং পরিবহন খরচ ক্রেতার দ্বারা বহন করা হয়। স্পেসিফিকেশন শীট ও পরীক্ষামূলক নমুনা জন্য অনুরোধ করুন।
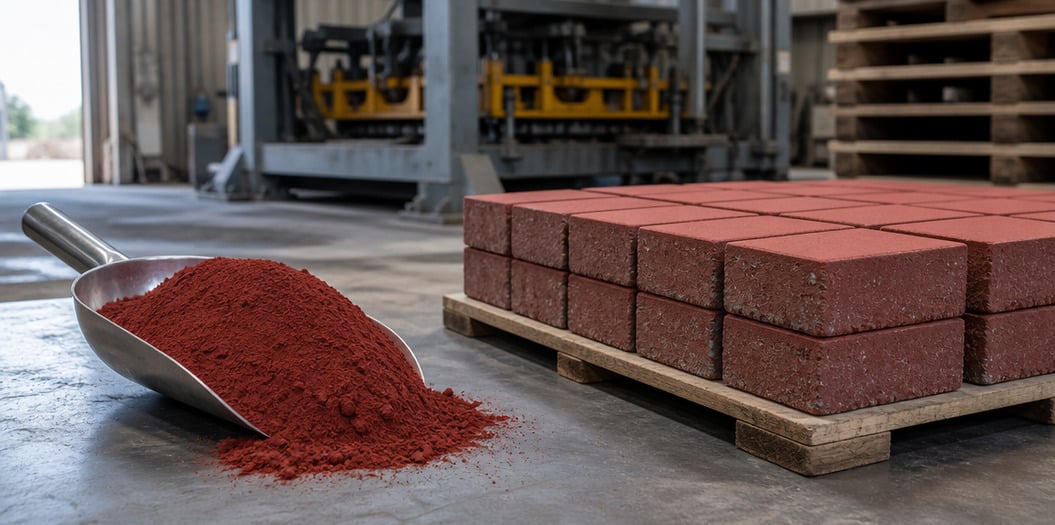
আয়রন অক্সাইড রেড ১৩০ কী এবং লাল রঙের ব্যান্ডে এটি কোথায় অবস্থিত
একটি পেভিং ব্লক হলো একটি সমতল, অবিচ্ছিন্ন, সমগ্রভাবে রঞ্জিত পৃষ্ঠ, এবং এটিই এখানে গ্রেড নির্বাচনকে অধিকাংশ অ্যাপ্লিকেশনের চেয়ে বেশি গুরুত্বপূর্ণ করে তোলে। রঞ্জক পদার্থটি মুখের স্তরের মধ্যে মিশ্রিত হয়, মিশ্রণের সাথে সঙ্কুচিত হয় এবং স্থানেই পাকানো হয়, ফলে রংটি কংক্রিটের নিজস্ব বৈশিষ্ট্য হয়ে ওঠে। যে রংটি সামান্য অফসেট হয়ে যায়, তা কোনো সৌন্দর্যবর্ধক বিবরণ নয়: একটি অবিচ্ছিন্ন ক্ষেত্রে সাজানো হলে একটি ছোটো টোন পার্থক্য স্পষ্ট হয়ে যায়, কারণ চোখ পাশাপাশি অবস্থিত ইউনিটগুলিকে তুলনা করে, কোনো আলগা নমুনা মনে রাখে না।
লাল ১৩০ এবং লাল ১৯০ একই রাসায়নিক গঠন ও একই রংয়ের সূচক রেফারেন্স ব্যবহার করে। গ্রেড নম্বরটি হলো সরবরাহকারীর সংক্ষিপ্ত চিহ্ন, আন্তর্জাতিক মানদণ্ড নয়—কোনো আইএসও বা এএসটিএম শ্রেণিবিভাগে "১৩০" নামক কোনো নির্দিষ্ট মান সংজ্ঞায়িত করে না—এবং একটি নির্মাতার পরিবারের মধ্যে এই সংখ্যাগুলি রংয়ের একটি অক্ষের উপর অবস্থান নির্দেশ করে। সিনথেটিক আয়রন অক্সাইড লালের সাধারণত প্রতিবেদিত ক্রম অনুযায়ী, ১১০, ১৩০ এবং ১৯০ গ্রেডগুলি হলো হলুদ-ছোঁয়া লাল থেকে নীল-ছোঁয়া লালের দিকে যাওয়া ক্রম, যেখানে ১৩০ মাঝখানে অবস্থিত। যেহেতু এই সংখ্যাগুলি বৈশ্বিক স্কেল নয়, বরং একটি নির্দিষ্ট পরিবারের ভিতরে অবস্থান নির্দেশক, তাই একটি কারখানা থেকে পাওয়া ১৩০ গ্রেড এবং অন্য কোনো কারখানা থেকে পাওয়া ১৩০ গ্রেড এখনও ভিন্ন হতে পারে; এই কারণে গ্রেড নম্বরগুলি নতুন বিশ্লেষণ প্রত্যয়নপত্র ছাড়া সরবরাহকারীদের মধ্যে স্থানান্তরযোগ্য নয়।
ক্রমটির পেছনের যান্ত্রিক ব্যাখ্যা হলো কণার আকার, শুধুমাত্র শক্তি নয়। সিনথেটিক আলফা-Fe2O3-এ, সাধারণত প্রতিবেদিত আচরণ হলো যে, ছোট প্রাথমিক কণাগুলো গরম ও হলুদ রঙের মতো দেখায়, আর বড় কণাগুলো গভীর ও নীল রঙের মতো দেখায়। সুতরাং, ১৩০ এবং ১৯০ একই রঙের দুটি ভিন্ন শক্তি নয়—এগুলো দুটি আলাদা রংয়ের টোন, যারা শক্তিতেও ভিন্ন, এবং একটিকে অন্যটির পরিবর্তে ব্যবহার করলে প্রথমে রংয়ের টোন পরিবর্তিত হয় এবং দ্বিতীয়ত গভীরতা পরিবর্তিত হয়। গ্রেড পরিবর্তন মানে মিশ্রণের পুনর্নকশা, সমতুল্য প্রতিস্থাপন নয়।
| প্যারামিটার | সাধারণত প্রতিবেদিত ১৩০-ধরনের লাল | নোট |
|---|---|---|
| রাসায়নিক শ্রেণি | সিনথেটিক আয়রন অক্সাইড, আলফা-Fe2O3 | CI পিগমেন্ট রেড ১০১ (৭৭৪৯১), CAS ১৩০৯-৩৭-১ |
| এফই২ও৩ পরিমাণ | ন্যূনতম ৯৫% (১৩০-ধরনের) | প্রতিটি লটের বিশ্লেষণ সার্টিফিকেট পড়ুন |
| রঞ্জন শক্তি | ৯৫–১০৫%, সরবরাহকারীর মানের বিরুদ্ধে উদ্ধৃত | প্রতিটি লট অনুযায়ী প্রতিষ্ঠিত, পরিবার অনুযায়ী নয় |
| তেল স createStackNavigatororption | 15–25% | মুখের মিশ্রণে ভেজানোর চাহিদা নির্ধারণ করে |
| রংয়ের অবস্থান | ১১০ / ১৩০ / ১৯০ ক্রমের মধ্যে মাঝারি টোনের লাল | ১৯০-এর চেয়ে গরম, ১১০-এর চেয়ে গভীর |
এগুলো হল ১৩০-ধরনের গ্রেডের প্রকাশিত প্রযুক্তিগত ডেটা শীটে সাধারণত উল্লেখিত পরিসর। এগুলো ক্রয় নির্ধারণের মানদণ্ড, কোনো একক সরবরাহকারীর পণ্যের জন্য নির্দিষ্ট বিবরণ নয়, এবং প্রতিটি পার্চেজের সার্টিফিকেটই প্রাধান্য পায়।
কেন বিস্তার (ডিসপার্শন) মাত্রার (ডোজ) চেয়ে মুখের রং নির্ধারণে বেশি গুরুত্বপূর্ণ
লাল আয়রন অক্সাইড আলোকে শোষণ ও বিক্ষিপ্ত করে রং তৈরি করে, তাই সম্পূর্ণ হওয়া পেভারের মুখে চোখ যা দেখে তা হল পৃষ্ঠ স্তরে রংয়ের কণাগুলোর স্থানিক বণ্টন। যে রংয়ের কণাগুলো সমানভাবে বিচ্ছিন্ন হয়, সেগুলো সমানভাবে বণ্টিত হয় এবং মুখটি একটি একক টোন হিসেবে দেখা যায়। যে রংয়ের কণাগুলো গুচ্ছাকারে থাকে, সেগুলো স্থানীয়ভাবে গুচ্ছাকারে জমা হয়; সেই গুচ্ছগুলো মুখে দাগ-দাগ হিসেবে দেখা যায় এবং উৎপাদনের বিভিন্ন চক্রে টোনের পরিবর্তন ঘটে—যদিও ওজন করা মাত্রা (ডোজ) একই থাকে।
উদ্ভিদ পার্শ্বের তিনটি বিষয় নির্ধারণ করে যে রং-কণা কতটুকু আসলে বিচ্ছিন্ন হয়: মিশ্রণের সময় রং-কণার সাথে যে আর্দ্রতা ও শিয়ার ক্রিয়া ঘটে, ফেস মিক্সের জলের পরিমাণ এবং ব্যাচ ক্রমের কোন পয়েন্টে রং-কণা যোগ করা হয়। তারপর কম্প্যাকশন ফলাফলটিকে চূড়ান্তভাবে স্থির করে। ফেস মিক্সটি ছাঁচে কম্পন ও চাপের অধীনে চাপা হয়, এবং রং-কণা ফাইনস ফ্র্যাকশনের সাথে গতিশীল হয়, তাই অসমভাবে বিস্তৃত মিশ্রণকে প্রেসে পুনরুদ্ধার করা সম্ভব নয়।
এটিই রং-কণা আলোচনার সত্যিকারের সীমানা। বালু ও সিমেন্টের ভিত্তি টোন, জল-সিমেন্ট অনুপাত, কম্প্যাকশন সেটিং এবং কিউরিং পদ্ধতি—সবগুলোই শেষ রঙের পরিবর্তন ঘটায়, এবং এগুলো সবই গ্রাহকের পক্ষের সীমানার অন্তর্ভুক্ত। একটি উদ্ভিদের সিমেন্ট ও বালুতে যে গ্রেডটি লক্ষ্য মানের সাথে মিলে, তা অন্য কোনো উদ্ভিদের সিমেন্ট ও বালুতে স্বয়ংক্রিয়ভাবে মিলবে না।
| শেষ রঙের পাভার কোন কারণে পরিবর্তিত হয় | যেখানে এটি অবস্থিত | এটি কীভাবে কাজ করে |
|---|---|---|
| সিমেন্ট ও বালুর ভিত্তি টোন | গ্রাহক পার্শ্ব | গভীরতার ন্যূনতম ও সর্বোচ্চ সীমা নির্ধারণ করে; গাঢ়, লৌহ-সমৃদ্ধ বালু গ্রেড নির্বিশেষে শুষ্ক রঙের টোনকে পরিবর্তন করে |
| জল-সিমেন্ট অনুপাত | গ্রাহক পার্শ্ব | পৃষ্ঠের ঘনত্ব ও রঙের গভীরতা পরিবর্তন করে; উচ্চ অনুপাত পৃষ্ঠের সিদ্ধতা বৃদ্ধি করে |
| রঞ্জকের গ্রেড ও মাত্রা | রঞ্জকের পার্শ্ব | সিমেন্টের নির্দিষ্ট পরিমাণে ছায়ার অবস্থান ও গভীরতা নির্ধারণ করে |
| পৃষ্ঠ মিশ্রণে রঞ্জকের বিস্তার | ভাগ করা হয়েছে | রঞ্জকটি সমানভাবে ছড়ানো হয়েছে কিনা তা নির্ধারণ করে; দুর্বল বিস্তার মোটলিং ও ব্যাচ-টু-ব্যাচ বিচ্যুতি হিসাবে প্রকাশ পায় |
| সংকোচন ও পরিপক্কতা | গ্রাহক পার্শ্ব | রঞ্জক-সমৃদ্ধ পৃষ্ঠ স্তরের কতটুকু হস্তান্তরের সময় অবশিষ্ট থাকে তা নির্ধারণ করে |
| পৃষ্ঠ সমাপ্তি ও জয়েন্ট পূরণ | গ্রাহক পার্শ্ব | একটি গ্রাউন্ড, শট-ব্লাস্টেড বা ধোয়া পৃষ্ঠ এবং একটি মসৃণ পৃষ্ঠ একই মিশ্রণকে ভিন্নভাবে উপস্থাপন করে |
পেভার ফেস মিশ্রণে রেড ১৩০ মাপসই করা
ইন্টিগ্রালি রঙিন কংক্রিট সাধারণত মিশ্রণে সিমেন্টের পরিমাণের শতকরা হারে মাপসই করা হয়, মোট ব্যাচ ওজনের শতকরা হারে নয়। স্থাপত্য, পেভিং এবং প্রিকাস্ট কাজের জন্য সাধারণত যে পরিসরটি উল্লেখ করা হয় তা হল সিমেন্টের ওজনের ২% থেকে ৫% পর্যন্ত। যেহেতু মাপসই করা সিমেন্টের পরিমাণের সঙ্গে যুক্ত, তাই একই শতকরা হার বিভিন্ন মিশ্রণ ডিজাইনে প্রতি ঘনমিটারে বিভিন্ন পরিমাণ রঞ্জক উৎপন্ন করে।
| সিমেন্টের পরিমাণ | সিমেন্টের ২% | সিমেন্টের ৩% | সিমেন্টের ৫% |
|---|---|---|---|
| ২৫০ কিলোগ্রাম/ঘনমিটার | ৫.০ কিলোগ্রাম/ঘনমিটার | ৭.৫ কিলোগ্রাম/ঘনমিটার | ১২.৫ কিলোগ্রাম/ঘনমিটার |
| ৩০০ কেজি/ঘনমিটার | ৬.০ কেজি/ঘনমিটার | ৯.০ কেজি/ঘনমিটার | ১৫.০ কেজি/ঘনমিটার |
| ৩৫০ কেজি/ঘনমিটার | ৭.০ কেজি/ঘনমিটার | ১০.৫ কেজি/ঘনমিটার | ১৭.৫ কেজি/ঘনমিটার |
| ৪০০ কেজি/ঘনমিটার | ৮.০ কেজি/ঘনমিটার | ১২.০ কেজি/ঘনমিটার | ২০.০ কেজি/ঘনমিটার |
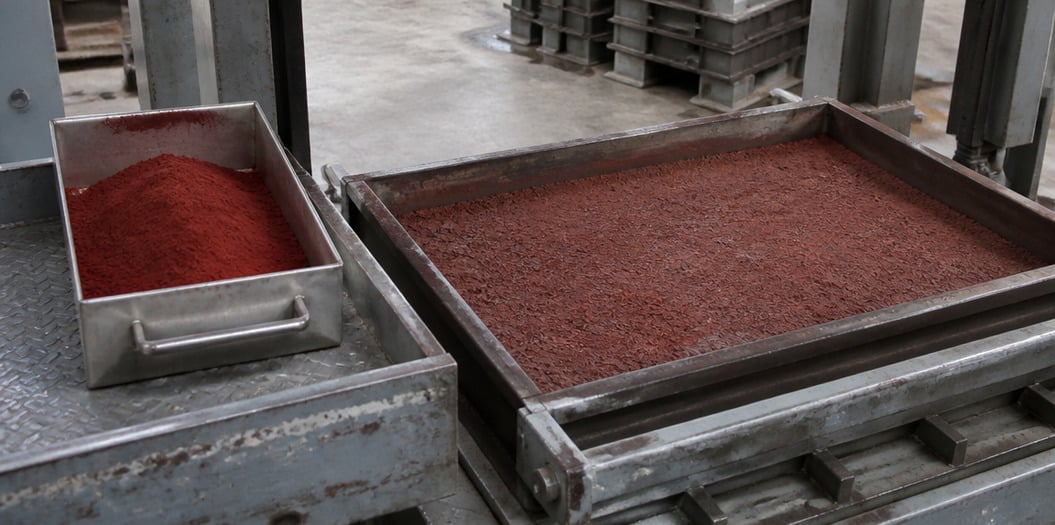
একটি পেভিং ব্লক সাধারণত দুটি স্তরে তৈরি করা হয়: একটি রঙিন ফেস মিশ্রণ, যা একটি বেজ মিশ্রণের উপর চাপ দেওয়া হয়। রং শুধুমাত্র ফেস মিশ্রণে যোগ করা হয়, তাই রংযোগের হার প্রতি ঘনমিটার ফেস মিশ্রণের জন্য উল্লেখ করা হয়, এবং ফেস মিশ্রণটি বেজ মিশ্রণ থেকে আলাদাভাবে প্রস্তুত করা হয়। আর একটি গুরুত্বপূর্ণ পার্থক্য স্পেসিফিকেশনে অন্তর্ভুক্ত করা উচিত: ইন্টিগ্রাল কালারিং এবং সারফেস-অ্যাপ্লাইড ড্রাই-শেক হার্ডেনার—এই দুটি সম্পূর্ণ ভিন্ন স্কেলে প্রয়োগ করা হয়। ইন্টিগ্রালি কালার করা ফেস মিশ্রণে রং স্তরটির পূর্ণ গভীরতা জুড়ে প্রতি ঘনমিটার হিসাবে যোগ করা হয়; অন্যদিকে, ড্রাই-শেক হার্ডেনার তাজা সারফেসের উপর প্রতি বর্গমিটার হিসাবে ছড়িয়ে দেওয়া হয়, যা প্রতি একক উপাদানের হিসাবে অনেক বেশি হয়। যেসব স্পেসিফিকেশনে এই দুটি একককে মিশ্রিত করা হয়, সেগুলো হয় অপর্যাপ্ত রংযুক্ত সারফেস তৈরি করে, নয়তো কাজের সাথে সম্পর্কহীন হার্ডেনার বাজেট নির্ধারণ করে।
উপরের হারটি একটি শুরুর বিন্দু, চূড়ান্ত সেটিং নয়। কোনো প্লান্টের আসলে যে হারে চালানো উচিত, তা নির্ধারণ করতে হয় সিমেন্ট, বালু, এগ্রিগেট ও অ্যাডমিকচারের পরীক্ষামূলক ফলাফল থেকে, কারণ সিমেন্টের মূল রং হলো কোনো নির্দিষ্ট রংয়ের গভীরতা অর্জনের জন্য কতটুকু রং-বস্তু প্রয়োজন তার উপর সবচেয়ে বড় প্রভাব ফেলে। ব্যান্ডের উচ্চ প্রান্তটিও অব্যবহৃত ক্ষমতা নয়: রং-বস্তুর পরিমাণ অতিক্রম করলে মিশ্রণের যান্ত্রিক শক্তি হ্রাস পায়, এই কারণে যদি রংয়ের গভীরতা যথেষ্ট না হয়, তবে সাধারণত গ্রেড পরিবর্তন করা হয় বা সিমেন্ট ও বালু পুনরায় পরীক্ষা করা হয়— রং-বস্তুর পরিমাণ বাড়ানো হয় না।
প্রয়োগ
- খণ্ডিত পেভিং ব্লক ও ইন্টারলকিং পেভার — রং-বর্ণিত মুখ সহ অরঙিন বেস মিশ্রণ; এই গ্রেডের সাধারণ প্রয়োগ হলো ইট-লাল ও টেরাকোটা রং অর্জন।
- কার্বস, এজিং ও চ্যানেল ইউনিট — একই ডোজিং যুক্তি প্রয়োগ করা হয়, যেখানে রং-বর্ণিত মুখটি ট্রাফিক ও আবহাওয়ার সংস্পর্শে রাখা হয়।
- প্যাটিও, ড্রাইভওয়ে ও পদচারী স্ল্যাব পেভিং — যেসব স্থাপনে বড় আকারের সাজানো অঞ্চলে একটি সমান ক্ষেত্র রঙ গুরুত্বপূর্ণ, সর্বোচ্চ গভীরতা তার চেয়ে কম গুরুত্বপূর্ণ।
- কবল এবং সেট-ধরনের ইউনিট — ছোট ইউনিটগুলি, যাদের যোগসূত্রের ক্ষেত্রফলের অংশ বড়, যেখানে বালি-পূর্ণ যোগসূত্রগুলি নিজেই ধারণাগত টোনে অবদান রাখে।
- লাল মুখবিশিষ্ট স্থাপত্য প্রিকাস্ট — ফ্যাসাড এবং ক্ল্যাডিং প্যানেল যেখানে রঞ্জিত স্তরটি দৃশ্যমান সমাপ্তি।
এই অ্যাপ্লিকেশনগুলির জন্য দুটি সীমা উল্লেখযোগ্য। প্রথমত, রঞ্জক নিজে রঙের গভীরতা নির্ধারণ করতে পারে না: সিমেন্ট এবং বালির মূল টোন অর্জনযোগ্য পরিসর নির্ধারণ করে, এবং লৌহ-সমৃদ্ধ গাঢ় বালি কোনও গ্রেড ব্যবহার করা হোক না কেন, শুকনো হওয়ার পর টোন পরিবর্তন করে। দ্বিতীয়ত, লাল মুখবিশিষ্ট পৃষ্ঠে, এফলোরেসেন্স থেকে সাদা পৃষ্ঠ ব্লুম রঞ্জক সঠিকভাবে কাজ করলেও রঙের ত্রুটি হিসাবে বিবেচিত হয়, তাই প্রতিরোধের দায়িত্ব রঞ্জক প্রতিস্থাপনের চেয়ে জল-সিমেন্ট অনুপাত, কম্প্যাকশন এবং কিউরিং পদ্ধতিতে ন্যস্ত।
পণ্যের বিবরণ এবং সরবরাহ তথ্য
| আইটেম | বিস্তারিত |
|---|---|
| মডেল | আয়রন অক্সাইড রেড ১৩০ (কংক্রিট এবং পেভিং গ্রেড) |
| রং সূচক | পিগমেন্ট রেড ১০১ (সিআই ৭৭৪৯১), সিএএস ১৩০৯-৩৭-১ |
| ফর্ম | শুষ্ক গুঁড়ো |
| এফই২ও৩ পরিমাণ | ন্যূনতম ৯৫% (১৩০-টাইপ); ব্যাচের বিশ্লেষণ সার্টিফিকেট প্রযোজ্য |
| রঞ্জন শক্তি | সরবরাহকারীর মান অনুযায়ী প্রতি ব্যাচের জন্য উদ্ধৃত |
| রং | ১১০ / ১৩০ / ১৯০ ক্রমের মধ্যে ইট / টেরাকোটা দিকনির্দেশে মাঝারি-টোন লাল |
| দ্রাব্যতা | জলে দissolve না যায় |
| তাপ আচরণ | আয়রন অক্সাইড রেড হল আয়রন অক্সাইডের নিরুদকৃত রূপ এবং, আয়রন অক্সাইড ইয়েলোর বিপরীতে, প্রক্রিয়া তাপমাত্রায় হারানোর জন্য কোনো জালিকা জল ধারণ করে না |
| পিগমেন্ট পরীক্ষা | অখণ্ড রঙিন কংক্রিটের জন্য পিগমেন্টগুলিকে সাধারণত জল ভেজানো যাওয়ার যোগ্যতা, আলোর স্থায়িত্ব, ক্ষার প্রতিরোধ এবং আবহাওয়া প্রতিরোধের জন্য এএসটিএম সি৯৭৯ / সি৯৭৯এম-১৬ এর সূচিতে পরীক্ষা করা হয় |
| উদ্বায়ী পদার্থ | আইএসও ৭৮৭-২ অনুযায়ী ১০৫ °সে-তে নির্ধারিত |
| সার্টিফিকেশন | রিচ, রোহস, সি ই, আইএসও; বায়ু পরিবহনের জন্য আইএটিএ ডিজিআর এবং সমুদ্র পরিবহনের জন্য আইএমডিজি কোড |
| ন্যূনতম অর্ডার পরিমাণ | ১ মেট্রিক টন; পরীক্ষার জন্য যে নমুনা সরবরাহ করা হয় তা ন্যূনতম অর্ডার পরিমাণের মধ্যে গণ্য হয় না |
| প্যাকিং | ২৫ কেজি ওভেন ব্যাগ, স্টক থেকে উপলব্ধ |
| সরবরাহ ক্ষমতা | বছরে ৫০,০০০ টন উৎপাদন ক্ষমতা |
| লিড টাইম | স্টক আইটেম ৩–৫ কর্মদিবস; কাস্টমাইজড আইটেম ৭–১৫ কর্মদিবস |
| কাস্টমাইজেশন | রঙ মিলানো, কণা আকার সামঞ্জস্য করা এবং প্যাকেজিং কাস্টমাইজেশন অনুরোধ অনুযায়ী |
| গুণগত নিয়ন্ত্রণ | কাঁচামাল পরীক্ষা থেকে শেষ পণ্য পরীক্ষা পর্যন্ত; বহু-ব্যাচ রঙের সামঞ্জস্যতা ডেটা (ডেল্টা ই) অনুরোধ করলে পাওয়া যায় |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আমাকে কি পেভিং ব্লকের জন্য লাল ১৩০ না লাল ১৯০ উল্লেখ করতে হবে? লক্ষ্য রঙের উপর ভিত্তি করে সিদ্ধান্ত নিন, প্রতি কিলোগ্রাম মূল্যের উপর নয়। ইট, টেরাকোটা এবং মৃৎপাত্রের লাল রঙের জন্য সাধারণত ১৩০-ধরনের গ্রেড শুরুর বিন্দু হিসেবে ব্যবহৃত হয়, যা ছায়া ক্রমে মধ্য-ব্যান্ডে অবস্থিত; আর গভীর, নীলচে, আরও সমৃদ্ধ লাল রঙ পাওয়ার লক্ষ্যে ১৯০-ধরনের গ্রেড সাধারণত শুরুর বিন্দু হিসেবে ব্যবহৃত হয়। এই দুটি ভিন্ন রং এবং ভিন্ন তীব্রতা বহন করে, তাই সরাসরি প্রতিস্থাপন করলে রং এবং গভীরতা—উভয়ই পরিবর্তিত হয়। যখন কোনো প্রকল্পে হালকা বা সাদা-টিন্টেড মিশ্রণ ব্যবহার করা হয়, তখন এই দুটি সবচেয়ে স্পষ্টভাবে পৃথক হয়ে যায়।
পেভার ফেস মিশ্রণের এক ঘনমিটারে কতটুকু লাল ১৩০ যোগ করা হয়? সাধারণত প্রতিবেদিত ২% থেকে ৫% ওজন সিমেন্টের একটি ব্যান্ড থেকে কাজ করে, প্রতি ঘনমিটারে ৩৫০ কেজি সিমেন্ট সহ একটি ফেস মিক্সে প্রতি ঘনমিটারে প্রায় ৭.০ থেকে ১৭.৫ কেজি পিগমেন্ট লাগে, এবং প্রতি ঘনমিটারে ৪০০ কেজি সিমেন্ট সহ একটি মিক্সে প্রায় ৮.০ থেকে ২০.০ কেজি লাগে। চূড়ান্ত হারটি আপনার নিজস্ব সিমেন্ট, বালি এবং অ্যাডমিক্সচারের উপর একটি পরীক্ষা করে নির্ধারণ করতে হবে, কারণ সিমেন্টের বেস টোন হল একটি নির্দিষ্ট রংয়ের গভীরতা অর্জনের জন্য প্রয়োজনীয় পিগমেন্টের পরিমাণের উপর সবচেয়ে বড় একক প্রভাবক।
বাইরে রঙ ফিকে যাবে? আয়রন অক্সাইড রং-উপাদানগুলি অজৈব এবং এগুলি আলোক স্থায়িত্ব ও আবহাওয়া প্রতিরোধের বৈশিষ্ট্যের জন্য পরিচিত, যার বিপরীতে এগুলি আলোর সংস্পর্শে রঙ হারায় না; এই কারণে এগুলি সম্পূর্ণ রংযুক্ত কংক্রিটের জন্য স্বতঃস্ফূর্তভাবে ব্যবহৃত রং-উপাদান। এই দুটি বৈশিষ্ট্য এএসটিএম সি৯৭৯ / সি৯৭৯এম-১৬-এ উল্লিখিত পরীক্ষা পরিকল্পনার অন্তর্ভুক্ত বিষয়গুলির মধ্যে অন্যতম, যা সম্পূর্ণ রংযুক্ত কংক্রিটের জন্য উদ্দিষ্ট রং-উপাদানগুলির জন্য প্রযোজ্য। সময়ের সাথে সাথে একটি পেভিং ক্ষেত্রের চেহারা পরিবর্তন করে সাধারণত রং-উপাদান নয়— বরং পৃষ্ঠের ক্ষয়, ধূলিকণা জমা, যোগস্থলের বালি হারানো এবং মুখের উপরিভাগে কোনো এফলোরেসেন্স ব্লুম।
রং-উপাদানটি কি পেভিং ব্লকের শক্তি হ্রাস করে? পিগমেন্ট মিশ্রণে যোগ করা হলে এটি সিমেন্ট-ভিত্তিক ম্যাট্রিক্সের একটি অংশের পরিবর্তে অতিরিক্ত শুষ্ক কঠিন পদার্থ হয়ে ওঠে, এবং সাধারণ যোগ করার পরিসীমার চেয়ে বেশি পরিমাণে যোগ করলে সাধারণত যান্ত্রিক শক্তি কমে যায়। সাধারণত উল্লেখিত ২% থেকে ৫% পরিসীমার মধ্যে, ব্যবহারিক প্রভাব হলো যে রঙের গভীরতা অর্জনের জন্য সঠিক গ্রেড নির্বাচন করা হবে অথবা সিমেন্ট ও বালির ভিত্তি পর্যালোচনা করা হবে, কিন্তু পরিসীমার বাইরে পরিমাণ বাড়ানো হবে না। শক্তির মান নিজস্ব মিশ্রণ ডিজাইন এবং কিউরিং পদ্ধতির উপর ভিত্তি করে নিজেই যাচাই করতে হবে।
রঙ মিলানোর জন্য আমাকে কী প্রদান করতে হবে? আপনার ব্যবহৃত সিমেন্ট ও বালি, লক্ষ্য রঙের একটি মাস্টার নমুনা অথবা কিউর্ড রেফারেন্স ইউনিট, এবং যে পরিমাণ বা গভীরতা অর্জন করতে চান তা পাঠান। কারণ কিউর্ড রঙ পিগমেন্ট ও সিমেন্ট ভিত্তির টোন, এগ্রিগেটের রঙ, জলের পরিমাণ, এবং কম্প্যাকশন ও কিউরিং পদ্ধতির উপর নির্ভর করে, সুতরাং এই তথ্যগুলো ছাড়া দেওয়া কোনো গ্রেড একটি অনুমান মাত্র, রঙ মিলানোর নিশ্চিত ফলাফল নয়।
সংশ্লিষ্ট পাঠ
উপরের যোগ হার সারণী এবং পূর্ণ তিন-পর্যায়ের যাচাইকরণ প্রোটোকল আমাদের নিবন্ধে আরও বিস্তারিতভাবে উল্লেখ করা হয়েছে কংক্রিটের জন্য আয়রন অক্সাইড পিগমেন্টের মাত্রা: প্রি-মিক্স ও প্রি-কাস্ট উৎপাদনকারীদের জন্য প্রতি ঘনমিটারে কিলোগ্রাম হিসাবে নির্দেশিকা , যা এই সাইটের সংবাদ বিভাগে আর্কাইভ করা হয়েছে। ১৩০-ধরনের এবং ১৯০-ধরনের মানের মধ্যে পার্থক্য নির্ধারণকারী ছায়া-অক্ষ যুক্তি নিয়ে আলোচনা করা হয়েছে আয়রন অক্সাইড রেড ১৩০ বনাম ১৯০: কোন গ্রেড নির্দিষ্ট করবেন এবং কেন , এবং একটি কংক্রিট টাইল কারখানায় মান মিলিয়ে উৎপাদনের একটি নথিভুক্ত উদাহরণ আমাদের কেস স্টাডিতে বর্ণনা করা হয়েছে পাকিস্তানের একটি কংক্রিট ফ্লোর টাইল প্রস্তুতকারকের জন্য আয়রন অক্সাইড রেড ১৯০ .
যোগাযোগ
হিবেই তিয়ানহুইবাও প্রযুক্তি কোম্পানি, লিমিটেড প্রিকাস্ট পেভারের জন্য আয়রন অক্সাইড রেড ১৩০ সরবরাহ করে। এই কোম্পানি ২৬ বছর ধরে আয়রন অক্সাইড পিগমেন্ট উৎপাদন করছে, যার বার্ষিক উৎপাদন ক্ষমতা ৫০,০০০ টন, এবং এটি ১৫০-এর বেশি দেশ ও অঞ্চলের গ্রাহকদের সেবা প্রদান করে। লাল শ্রেণির পিগমেন্টগুলিতে ১১০, ১৩০ ও ১৯০ গ্রেডসহ ন্যানো ও অতি-সূক্ষ্ম গ্রেড, সহজ-বিস্তারযোগ্য রাবার গ্রেড, অ্যাসিড- ও ক্ষার-প্রতিরোধী গ্রেড, খাদ্য-যোগাযোগ গ্রেড এবং কারখানা-থেকে-সরাসরি রং মিলানো সেবা অন্তর্ভুক্ত। প্রাপ্ত সার্টিফিকেশনগুলির মধ্যে রয়েছে REACH, RoHS, CE ও ISO, এবং বায়ু পরিবহনের জন্য IATA DGR ও সমুদ্র পরিবহনের জন্য IMDG কোড। ন্যূনতম অর্ডার পরিমাণ ১ মেট্রিক টন, যা ২৫ কেজি ওয়াভেন ব্যাগে স্টক থেকে পাওয়া যায়; পরীক্ষার জন্য ছোট নমুনা আলাদাভাবে সরবরাহ করা হয় এবং এগুলি MOQ-এর অংশ হয় না। স্টকে থাকা পণ্যগুলি ৩–৫ কর্মদিবসের মধ্যে পাঠানো হয় এবং কাস্টমাইজড পণ্যগুলি ৭–১৫ কর্মদিবসের মধ্যে পাঠানো হয়। মান নিয়ন্ত্রণ কাঁচামাল পরীক্ষা থেকে শুরু করে চূড়ান্ত পণ্য পরীক্ষা পর্যন্ত পরিচালিত হয়, এবং বহু-ব্যাচ রং সামঞ্জস্যের তথ্য অনুরোধ করলে প্রদান করা হয়।
যদি আপনি পেভিং ব্লক লাইনের জন্য আয়রন অক্সাইড রেড ১৩০ নির্দিষ্ট করছেন, তবে আমাদের আপনার সিমেন্ট ও বালির বিবরণ, আপনার লক্ষ্য রং এবং যে হারে এটি যোগ করা হবে—সেই বিবরণ পাঠান। আমরা একটি স্পেসিফিকেশন শীট, লট সার্টিফিকেট অফ অ্যানালাইসিস এবং একটি ট্রায়াল নমুনা সরবরাহ করব, যাতে উৎপাদনে যাওয়ার আগে আপনার নিজস্ব ফেস মিক্সে গ্রেডটি পরীক্ষা করা যায়। যোগাযোগ: [email protected] / +৮৬-১৩৪০০২১১৬৫৫।