×
דף זה מתאר תצורה טיפוסית של יישום , ולא פרויקט ספציפי של לקוח. לא מזוהה לקוח, מפעל או הזמנה, מאחר שלא שוחרר לפרסום חומר פרויקטי ספציפי. מה שמופיע להלן הוא התצורה הרגילה המופעלת כאשר יצרן מ mortר יבש, דבק לרצפות או מילוי רצפות זקוק לצבע שמשמר את ערכו מאצווה לאצווה: אילו דרגות צבע נכללות, באיזו נקודה בתהליך נקבע הצבע בפועל, והתנאים שבהם התוצאה עלולה להשתנות. מכיוון שהתסריט הוא טיפוסי ולא מבוסס על מדידות, לא מופיעים כאן נתונים של 'לפני ואחרי' — סעיף 3 מפרט בדיוק מה על המפעל למדוד כדי לייצר אותם.
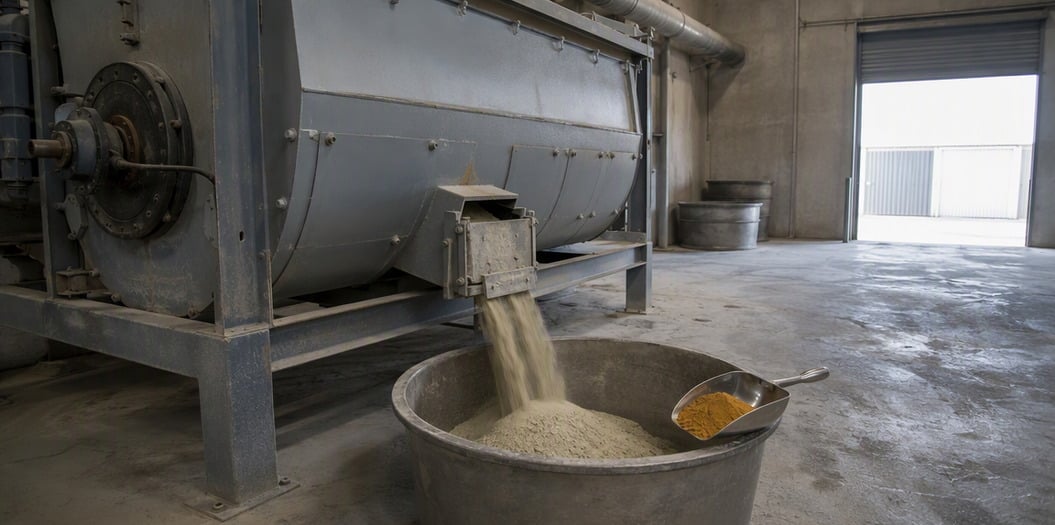
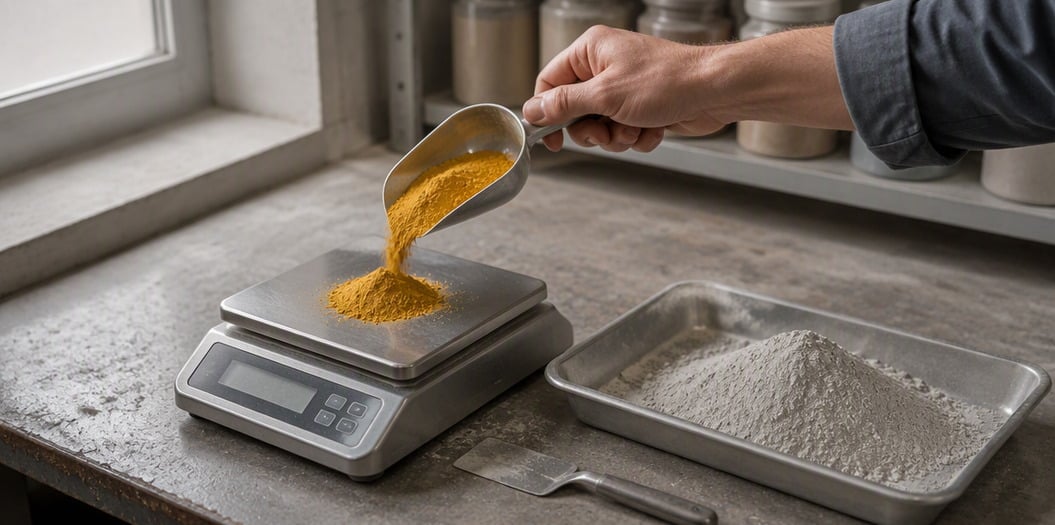
מörtר תערובת יבשה או מ mortר לרצפות הוא אבקה שמעורבת במפעל — צמנט בתוספת ממלא מדורג (חול סיליקה, אבקת אבן גיר או תערובת של שניהם), בתוספת חומרים נוספים כגון אתר סלולוזה לשמירה על המים ופולימר שמתפזר מחדש לדבקות. הוא נארז באבקה יבשה ומיושר במים באתר. מאחר שאין מים במערבל, הפקטור מתווסף כאבקה יבשה ומעורב עם השאריות האחרות. זהו תהליך שונה מהוספת סלרי צבע לתערובת בטון מוכנה מראש, וזה הסיבה שבשלב ייצור התערובות היבשות מופיעים סוגי כישלון המפורטים להלן, ולא בתחנת ערבוב הבטון.
התלונות על הצבע שמייצרני התערובות היבשות דיווחו עליהן באופן נפוץ מתחלקות לארבע קבוצות:
שלב 1 — הקבעת המטרה לבסיס של הלקוח. הצבע המוגמר של מ_joint מחובר בצמנט הוא צבע הצבעון בתוספת הבסיס: הבהירות האפורה של הצמנט, הצליל של החומר הממלא, המים שמתווספים באתר וההיערבות. דרגה שצוינה ללא נתוני קלט אלו היא ניחוש, ולכן הנקודת התחלה היא הצליל המבוקש או דוגמית מסתדרת שמוחזקת, יחד עם דוגמית של אבקת הבסיס של הלקוח.
שלב 2 — בחרו את הדרגה לפי מיקום הצליל, לא לפי הרגל. בתוך משפחת יצרן אחד, מספר הדרגה מסמן מיקום על ציר הצליל. אוכסידי הברזל הסינתטיים האדומים — למשל דרגה 130 ודרגה 190 — הם בעלי אותה כימיה (אלפא-Fe2O3, צבעון אדום 101 באינדקס הצבעונים, מספר CAS 1309-37-1); המספר הוא קיצור שמשתמשים בו הספקים, ואין סיווג של ISO או ASTM שמגדיר מה פירושו '130'. הצליל משתנה בהתאם לגודל החלקיקים הראשיים, ולכן החלפת דרגה אחת באחרת היא שינוי מתכון, ולא החלפה שווה ערך.
| דרגה | משפחת הצלילים | המקום שבו היא משמשת בדרך כלל במוצרים מיובשים לערבוב | הערה בעת הגדרת הדרישה |
|---|---|---|---|
| אكسיד ברזל צהוב 313 | אוכר חם עד חול | ציפויים צבעוניים, תערובת למילוי מפרצים, מלט צבעוני בגוון החול | קריאת צבע זית על צמנט אפור; גוונים פסטליים בהירים דורשים בסיס לבן או בהיר |
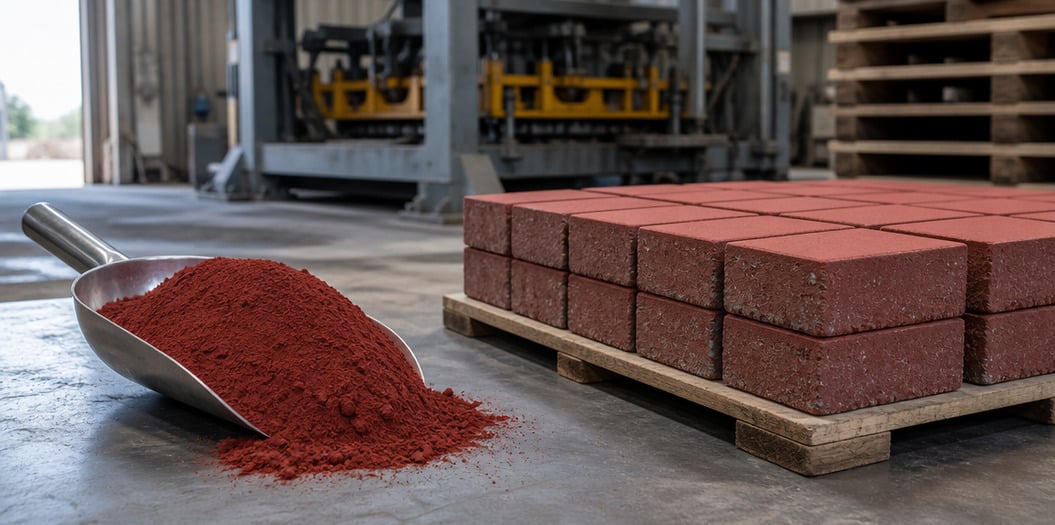
| חמצת ברזל אדום 130 | טראקוטה עד אדום לבנים | ממסר באפקט טראקוטה, מסגרת צבעונית, תערובת להנחת ריצוף | נמצא בטווח האמצעי של הסדרה 110 → 130 → 190; יש לבדוק מול הדגם המוביל לאחר התייבשות, לא במצב רטוב |
| חמצון ברזל שחור 330 | אפור נייטרלי עד שחור | ממסר אפור, הצללה כהה, הפחתת חום בתערובות חמות | תוספות קטנות משנות את הגון במהירות — ערבוב לפי משקל, לא לפי נפח |
| ברזל אוקסיד חום 630 | חום אדמה | ממסר חום ובייג' , תערובת יסוד עם גרגרים מוצגים | מעורבב עם צבע צהוב כדי להגיע לגוונים חומים בינוניים; היחס חייב להיות קבוע בתוכנית הייצור |
שלב 3 — לקבוע את קצב ההוספה על סמך משקל הקושר, לא על סמך הנפח מוצרים של תערובת יבשה מודרגים לפי משקל, ולכן הכמות של הצבע נקבעת כאחוז ממשקל הסימנט (הקושר). בתערובות סמנטיות צבעוניות אינטגרליות, קצב ההוספה מדווח בדרך כלל במספרים חד-ספרתיים נמוכים כאחוז ממשקל הסימנט; הערך העבדותי נקבע על ידי הגוון המבוקש ועל ידי מידת החשוך של הבסיס. החישוב הוא ישיר:
| אחוז הצבע ממשקל הסימנט | כמות צבע לטון אחד של סימנט |
|---|---|
| 1% | 10 ק"ג |
| 2% | 20 ק"ג |
| 3% | 30 ק"ג |
| 5% | 50 ק"ג |
מעבר לתחום המדווח בדרך כלל, המלט המוקשה — ולא הצבע — הופך לגורם המגביל, משום שהעומס של הצבע מתחרה בשברת הקושר שנותנת את העוצמה המכנית. כאשר הגוון המבוקש אינו מושג בתוך התחום הזה, התגובה הנכונה היא לשנות דרגה או לבחון מחדש את חומרי הבסיס, ולא להמשיך להוסיף צבע
שלב 4 — לשלוט בהתפלגות התערובת היבשה פיגמנט שנשפך על גבי אצווה מלאה צריך להילקח על ידי הבלנדר לכל חלק בתערובת, והוא לא תמיד מגיע לשם. נוהג אופייני הוא לערבב מראש את הפיגמנט עם חלק מחומר המילוי תחילה, לשמור על מפלס המילוי במיקסר בטווח שעבורו תוכנן הבלנדר, ולדגום את האצווה המוגמרת בשלוש נקודות - למעלה, באמצע ובפליטה - כדי לוודא שהגוון אחיד לפני אריזה. הסיבה לכך היא אופטית: אגרגטים לא מפוזרים מתנהגים ככמה חלקיקים כהים גדולים ולא כחלקיקים קטנים רבים המפוזרים באופן שווה, כך שהם נראים ככתמים ופסים גם כאשר משקל הפיגמנט באצווה נכון בדיוק.
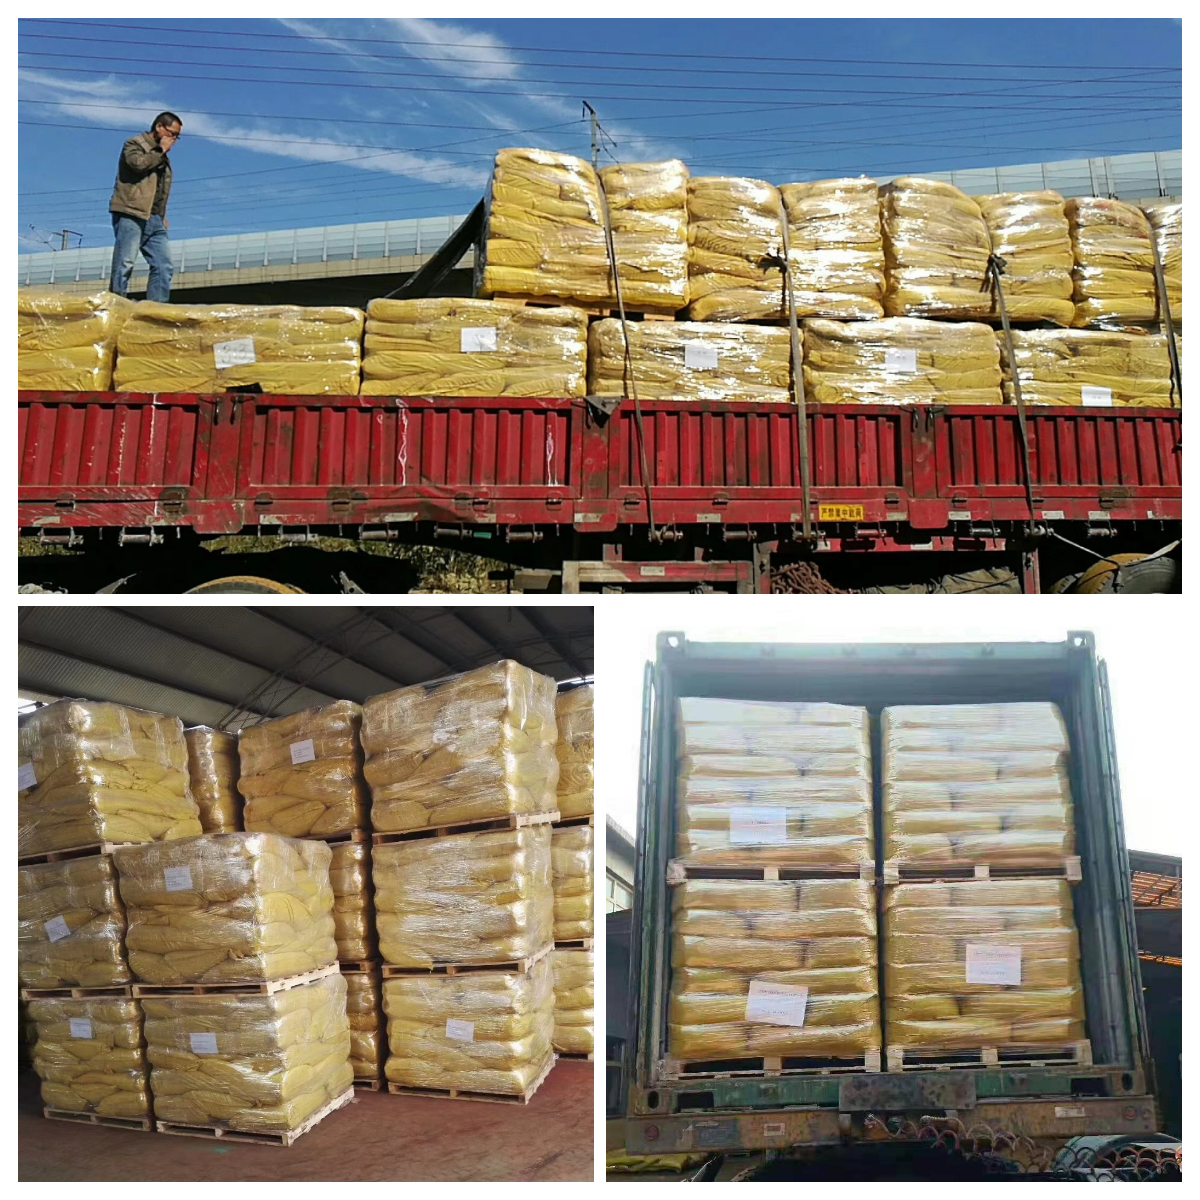
שלב 5 - תקן את צד ההיצע. הפרמטרים הנושאים צבע במערכת צמנט הם אלה שיש לרשום במפרט הרכישה: תכולת Fe2O3, חוזק צביעה, ספיגת שמן, שאריות על המסך, תכולה מסיסה במים, חומרים נדיפים (ISO 787-2, שיטות בדיקה כלליות לצבעים ומלאים — חלק 2: קביעת החומר הנספג בטמפרטורה של 105 מעלות צלזיוס ), וההבדל בצבע ביחס לתקן מוסכם. כאשר קונה פועל על פי מסמך מסגרת, הרלוונטיים הם ASTM C979 / C979M-16 ( תעודה סטנדרטית לצבעונים לבטון צבעוני אינטגרלי ) ו-EN 12878 (צבעים לצביעה של חומרי בניין מבוססי צמנט ו/או סיד). האישורים הקיימים הם REACH, RoHS, CE ו-ISO, יחד עם IATA DGR להובלה אווירית וקוד IMDG להובלה ימית; למפעל מלט המייבא צבע מסווג בדרך הים, מסמכי ה-IMDG הם חלק מהזמנה, לא פורמליות. הכמות המינימלית להזמנה היא 1 טון מטרי בדליים ארוגים של 25 ק"ג, זמינים במלאי; דוגמיות קטנות מסופקות לבדיקה ואינן נספרות לקראת ה-MOQ.
דף זה מכיל אין נתונים מודדים ,מכיוון שזה מתאר תצורה טיפוסית ולא פרויקט מסופק. הצגת אחוזים, ערכים של הבדלים בצבע או שיעורי דחייה כאן פירושה המצאה שלהם.
מה שניתן לטעון הוא אילו משתנים קובעים את התוצאה ומי אחראי על כל אחד מהם:
| משתנה | בקרה על ידי | השפעה על צבע המפרק המוקשה |
|---|---|---|
| גוון הבסיס של הצמנט והשונות שלו בין משלוחים | יצרן המורטר | מגדיר את העומק ואת האיזון הנייטרלי-חמים של כל גוון בתערובת |
| גוון המילוי ותכולת הברזל בו | יצרן המורטר | חול כהה או עשיר בברזל משנה את כל התערובת; גוון צהוב יכול להיראות כזית ללא כל שינוי בפקטור |
| דרגת הפקטור וקצב ההוספה שלו | יצרן המורטר, עם התאמה של דרגת הספק | ממקם את הגוון והעומק |
| פיזור יבש-מעורבב | יצרן המורטר | פיזור אחיד יוצר שדה צבע אחיד; אגומראטים יוצרים נקודות וסחיפה של משלב |
| מדידת כמות המים המוספת באתר | מתקין אריחים | יותר מים פירושם מ_joint יותר פרוץ, בהיר יותר וסיכון גבוה יותר לבלום על פני השטח |
| השתקעות והumidity הסביבתית | אתר | קצב היבוש משפיע על הצפיפות הפנים, ובכך גם על האופן שבו המ_joint נראה |
| רוחב המ_joint, עומקו ועיצובו | אתר | M_jointים צרים מציגים חתך דק של מלט, ולכן אותו תערובת עלולה להיראות בהירה יותר |
| ניקוי לאחר ההתקנה | אתר | מוצרי ניקוי לכתם המלט שמבוססים על חומצה פוגעים בקושר הצמנט בשפת המ_joint, ולכן יש לקבוע את הצבע לאחר הניקוי, ולא לפני כן |
מפעל מלט שמעדיף נתונים מספריים במקום הצהרה איכותנית יבצע מעקב אחר ארבעה מדדים בכל משלחת: הפרש הצבע (ΔE) של המלט המוקשה לעומת mẫu הבדיקה שמור; משקל הפקמן שהוכנס בפועל לכל טון קושר, בהשוואה ליעד; מספר המשלחות שנדרשו לצביעת חזרה; והתאמה בין צבע המ_joint לצבע האריח, שנבדקה לאחר הקישוח – ולא בתערובת הרטובה. ארבעת המדדים הללו ממירים את הטבלה לעיל לספרה מסחרית.
שווה להפריד בין שתי בעיות שנראות זהות באתר. פריחת מלחים — הפליטה הלבנה של קרבונטים המופיעה על משטחים שמחוברים בצמנט — איננה פגם בצבע וcannot לְהִתָּקֵן על ידי שינוי צבע. היא נגרמת ממלחים מסיסים שנישאים למשטח על ידי מים ומתפחמים שם; השליטה בה נעשית באמצעות כמות המים, תהליך הבישול והיבוש של התשתית. מנגנון זה מתואר בפירוט רב יותר במאמר שלנו על פריחת מלחים בבטון צבעוני.
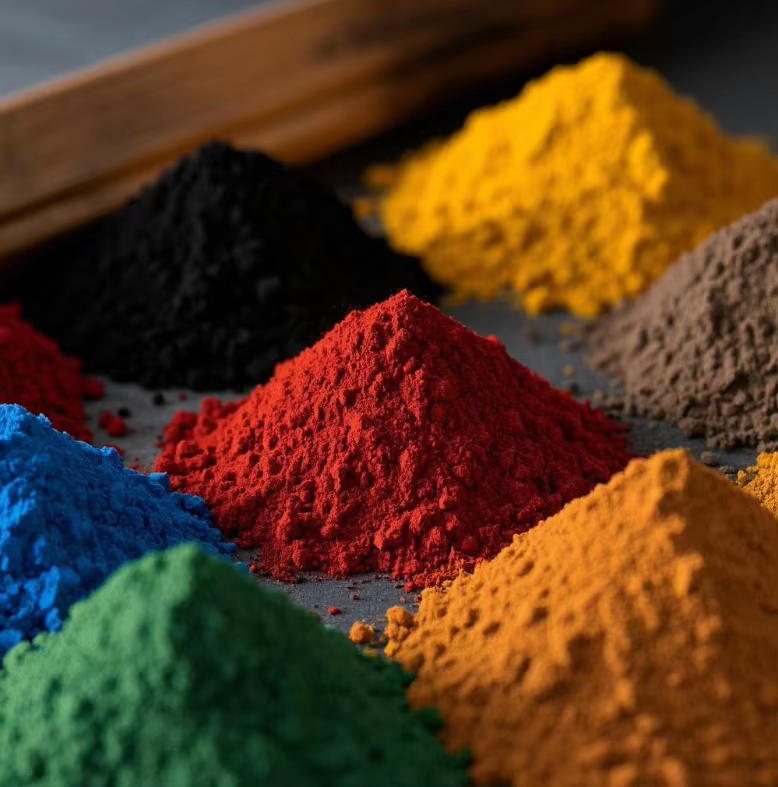
חברת הייביי טיאןהוי באו טקנולג'י קורפוריישן, לטעד., מייצרת צבעוני אוקסיד ברזל במשך 26 שנה, עם קיבולת ייצור שנתית של 50,000 טון, ומספקת לקוחות ב-150 מדינות ואזורים. סדרת האודם של אוקסיד הברזל כוללת את הגרדאות 110, 130 ו-190, וכן גרادات נאנו וגרادات על-דקיקות, גרادات גומי עם פיזור קל, גרادات עמידות לחומציות ולבסיסיות, גרادة לשימוש במגע עם מזון, ותאמה ישירה לצבע במפעל; הסדרות הצהובה, השחורה, החומה, הירוקה והכחולה מכוסות את משפחות הצבעים הנותרות המשמשות במוצרים של תערובות יבשות. בין האישורים שהחברה מחזיקה נמנים REACH, RoHS, CE ו-ISO, וכן IATA DGR ו-IMDG Code. בקרת האיכות מתבצעת מהבדיקה הראשונית של חומרי הגלם ועד לבדיקת המוצר הסופי, ונתוני עקביות צבעית מרובה- партиות (ΔE לעומת סטנדרט שנקבע) זמינים upon request.
אם אתם מייצרים מלט יבש צבעוני, דבק לרצפות או מילוי פרצים ורוצים שפסל חומצה פחמנית עתידי יתאים לאבקת היסוד שלכם, שלחו לנו את הצבע המבוקש או דוגמה מאוחסנת, יחד עם הסימנט והממלא שאתם משתמשים בהם, וביקשו גיליון مواصفות ודוגמה ניסיונית. יצירת קשר: [email protected] / +86-13400211655.
 EN