×
Diese Seite beschreibt eine typische Anwendungskonfiguration , kein benanntes Kundenprojekt. Kein Kunde, kein Werk und keine Bestellung werden genannt, da kein projektspezifisches Material zur Veröffentlichung freigegeben wurde. Im Folgenden wird die Konfiguration dargestellt, die üblicherweise dann angewendet wird, wenn ein Hersteller von Trockenmörtel, Fliesenkleber oder Fliesenfugenmasse eine Farbe benötigt, die von Charge zu Charge konstant bleibt: welche Pigmentqualitäten zum Einsatz kommen, an welcher Stelle des Prozesses die Farbe tatsächlich festgelegt wird und unter welchen Bedingungen das Ergebnis schwanken kann. Da das Szenario typisch und nicht gemessen ist, erscheinen hier keine Vorher-Nachher-Zahlen – Abschnitt 3 nennt genau das, was ein Werk messen müsste, um sie zu ermitteln.
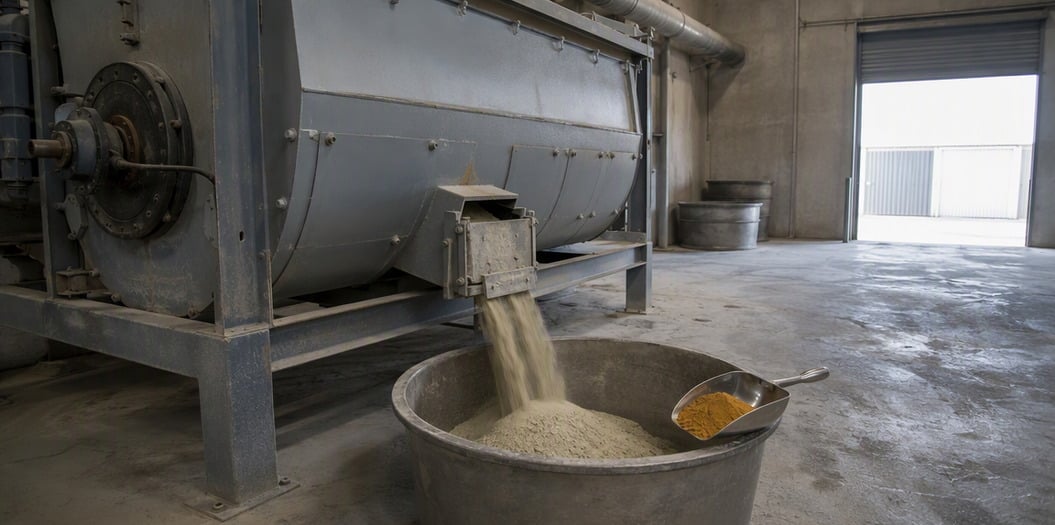
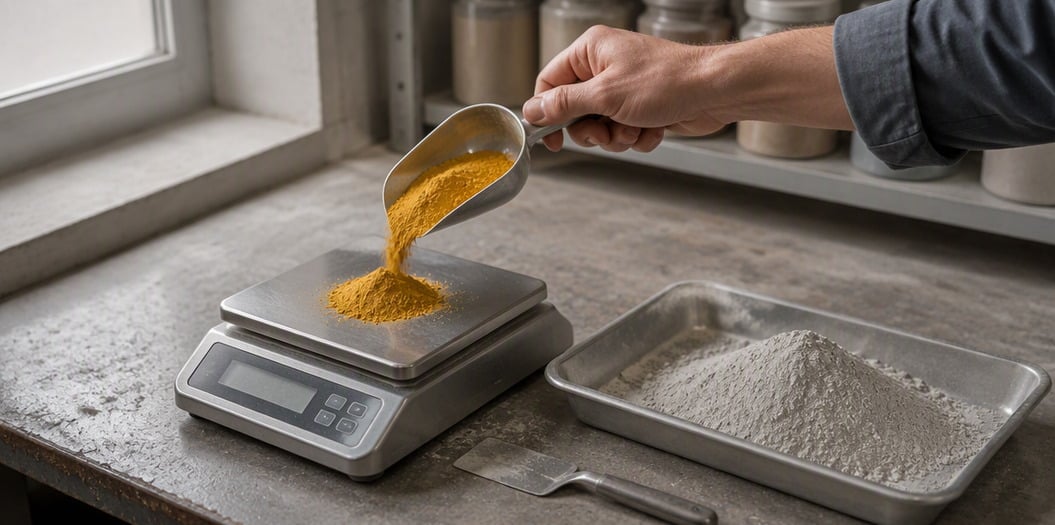
Ein Trockenmörtel oder ein Fliesenfugenmörtel ist ein werkseitig gemischtes Pulver – Zement plus ein sortiertes Füllstoffgemisch (Kieselsand, Kalksteinpulver oder eine Mischung aus beiden) sowie Zusatzstoffe wie Celluloseether zur Wasserrückhaltung und ein wiederverteilbarer Polymer für die Haftung. Er wird trocken in Säcken abgefüllt und vor Ort mit Wasser angemischt. Da im Mischer kein Wasser vorhanden ist, wird das Pigment als trockenes Pulver zugegeben und mit den anderen Feststoffen vermischt. Dies stellt einen anderen Vorgang dar als das Dosieren einer Farbsuspension in Frischbeton und ist der Grund dafür, dass die nachfolgend beschriebenen Fehlerarten in Trockenmörtelanlagen und nicht in Betonmischanlagen auftreten.
Die Farbprobleme, über die Trockenmörtelhersteller üblicherweise berichten, lassen sich in vier Gruppen einteilen:
Schritt 1 – Fixieren Sie das Ziel auf der eigenen Unterlage des Kunden. Die ausgehärtete Farbe einer zementgebundenen Fuge ergibt sich aus dem Pigment plus der Grundmasse: der Grautönung des Zements, dem Farbton des Füllstoffs, dem vor Ort zugegebenen Wasser und dem Aushärteprozess. Eine angegebene Farbtonstufe ohne diese Einflussfaktoren ist lediglich eine Schätzung; daher ist als Ausgangspunkt entweder der gewünschte Farbton oder eine aufbewahrte Referenzprobe zusammen mit einer Probe des eigenen Basispulvers des Kunden erforderlich.
Schritt 2 — Wählen Sie die Farbtonstufe nach ihrer Position im Farbkreis, nicht aus Gewohnheit. Innerhalb einer Herstellerfamilie kennzeichnet die Stufenzahl eine Position auf der Farbtonachse. Die synthetischen Eisenoxid-Rotpigmente — beispielsweise Stufe 130 und Stufe 190 — weisen dieselbe Chemie auf (alpha-Fe2O3, Colour Index Pigment Red 101, CAS 1309-37-1); die Zahl ist eine Lieferantenkurzform, und weder eine ISO- noch eine ASTM-Klassifizierung definiert, was „130“ bedeutet. Der Farbton verschiebt sich mit der Größe der Primärpartikel; ein Austausch einer Stufe durch eine andere stellt daher eine Rezeptänderung dar, keine gleichwertige Substitution.
| Sorte | Farbtonfamilie | Ort der üblichen Verwendung in Trockenmischprodukten | Hinweis bei der Spezifikation |
|---|---|---|---|
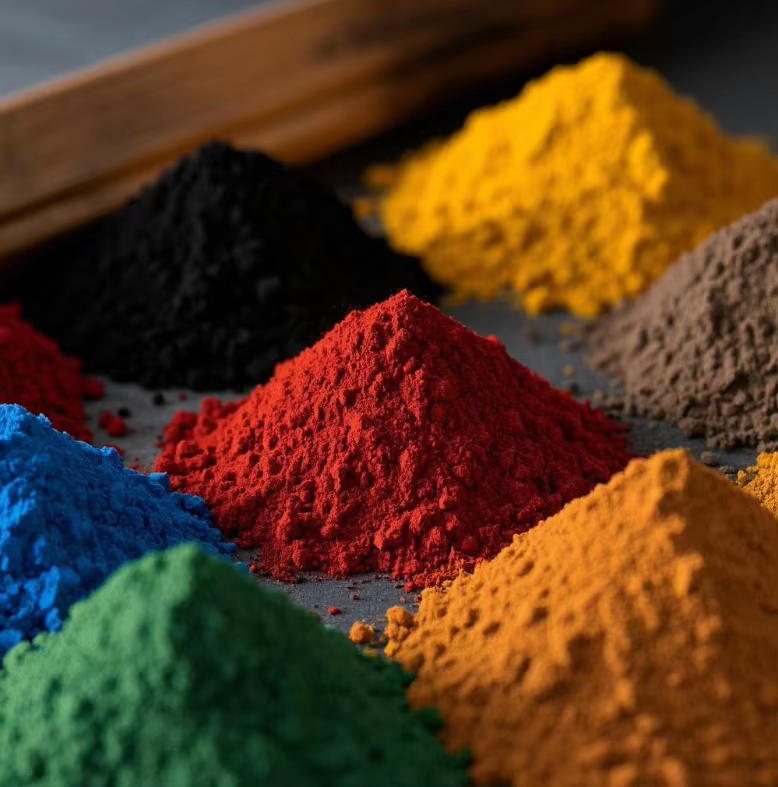
| Eisenoxid-Gelb 313 | Warme Ocker- bis Sandtöne | Farbige Putze, Fugenmörtel, sandfarbener Fugenmörtel | Zeigt Oliv auf grauem Zement; helle Pastelltöne benötigen eine weiße oder helle Grundlage |
| Eisenoxid rot 130 | Terrakotta bis ziegelrot | Terrakotta-Effekt-Fugenmasse, farbige Estriche, Pflastermörtel | Liegt in der Mitte der Abfolge 110 → 130 → 190; Vergleich mit der Mustermusterprobe nach dem Aushärten, nicht im nassen Zustand |
| Eisenoxid-Schwarz 330 | Neutralgrau bis schwarz | Graue Fugenmasse, dunkle Schattierung, Abstimmung warmer Mischungen | Kleine Zugaben verschieben den Farbton rasch – Anmischung nach Gewicht, nicht nach Volumen |
| Eisenoxidbraun 630 | Erdfarbenes Braun | Braun-beige Fugenmasse, Sichtkorn-Bettungsmörtel | Mit Gelb gemischt, um mittlere Brauntöne zu erreichen; das Verhältnis muss in der Rezeptur festgelegt sein |
Schritt 3 — Legen Sie die Zugabemenge auf Basis des Bindemittelgewichts fest, nicht auf Basis des Volumens. Trockenmischprodukte werden nach Gewicht portioniert, daher wird das Pigment als Prozentsatz des Zement-(Bindemittel-)Gewichts angegeben. Bei integral gefärbten zementgebundenen Mischungen wird die Zugabemenge üblicherweise im unteren einstelligen Prozentbereich bezogen auf das Zementgewicht angegeben; der praktisch verwendete Wert wird durch den Zielton und die bereits vorhandene Dunkelheit der Grundmasse bestimmt. Die Berechnung ist unmittelbar:
| Pigment als % des Zementgewichts | Pigment pro Tonne Zement |
|---|---|
| 1% | 10 kg |
| 2% | 20 kg |
| 3% | 30 kg |
| 5% | 50 kg |
Oberhalb des üblicherweise angegebenen Bereichs wird – nicht die Farbe, sondern – der erhärtete Mörtel zum limitierenden Faktor, da die Pigmentzugabe mit dem Bindemittelanteil konkurriert, der die mechanische Festigkeit trägt. Wenn ein Farbton innerhalb dieses Bereichs nicht erreicht wird, ist die richtige Maßnahme, die Pigmentqualität zu wechseln oder die Ausgangsmaterialien zu überprüfen – nicht weiteres Pigment zuzugeben.
Schritt 4 — Steuern Sie die Verteilung der Trockenmischung. Ein Pigment, das auf eine vollständige Charge aufgegeben wird, muss vom Mischer in jeden Teil der Mischung eingetragen werden; dies gelingt jedoch nicht immer. Üblicherweise wird das Pigment zunächst mit einem Teil des Füllstoffs vorgemischt, um den Füllstand im Mischer innerhalb des für den Mischer ausgelegten Bereichs zu halten, und die fertige Charge wird an drei Stellen – oben, in der Mitte und beim Austrag – entnommen, um vor dem Verpacken zu bestätigen, dass die Farbton-Verteilung gleichmäßig ist. Der Grund hierfür ist optischer Natur: Nicht dispergierte Agglomerate verhalten sich wie wenige große dunkle Partikel statt wie viele kleine, gleichmäßig verteilte Partikel; sie erscheinen daher als Flecken und Streifen, selbst wenn die Pigment-Masse in der Charge exakt stimmt.
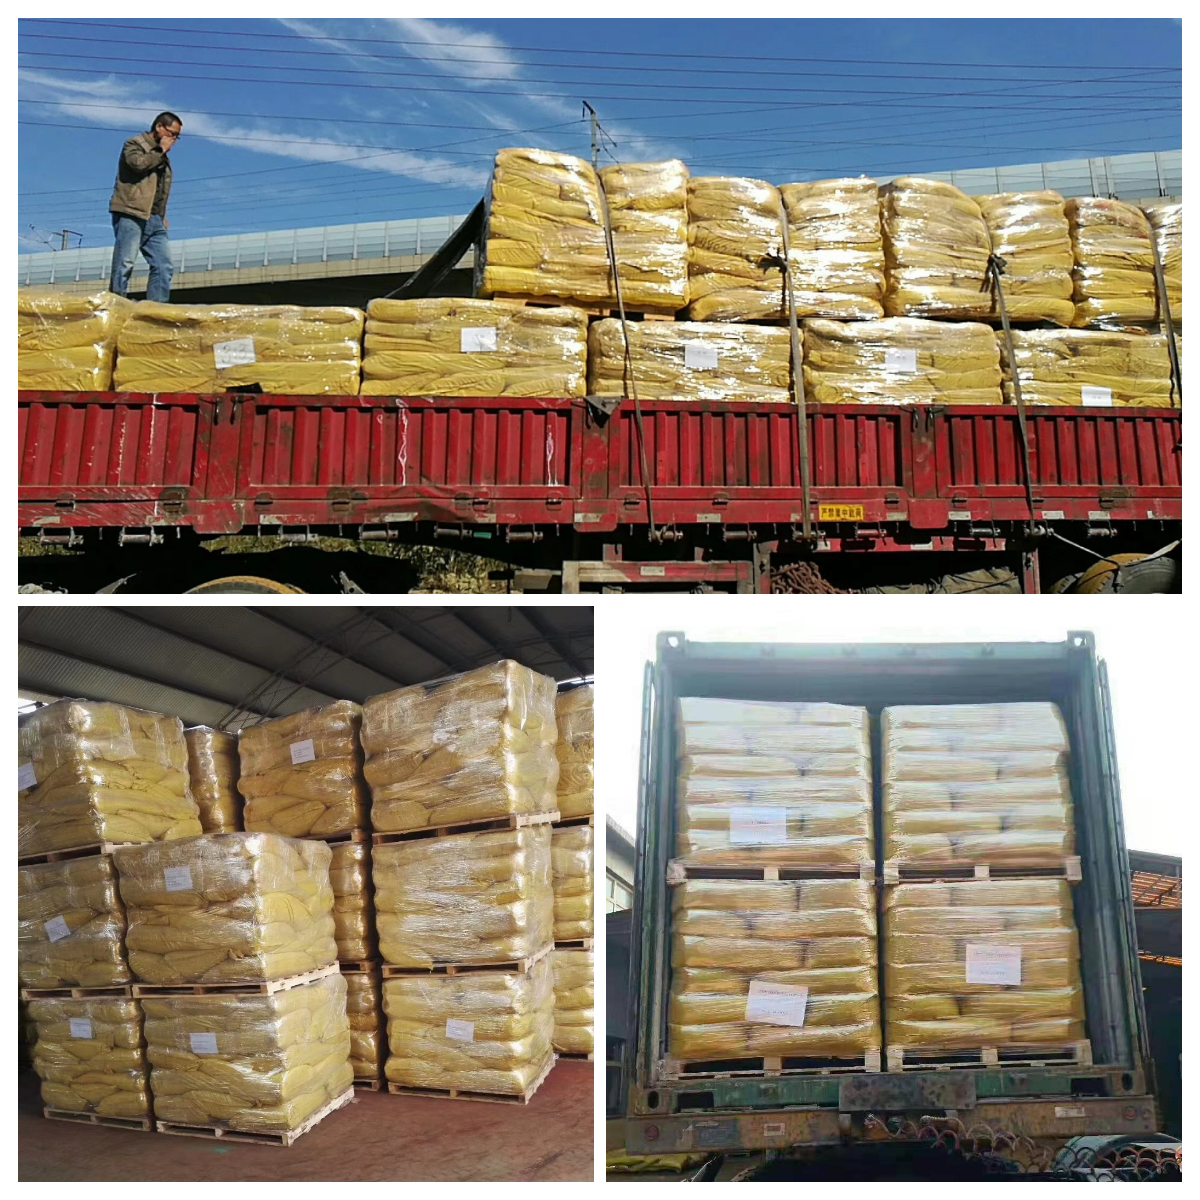
Schritt 5 – Die Lieferseite optimieren. Die Parameter, die die Farbe in einem Zement-System bestimmen, sind diejenigen, die in die Einkaufsspezifikation aufzunehmen sind: Fe2O3-Gehalt, Tinting Strength, Öl-Absorptionsvermögen, Rückstand auf dem Sieb, wasserlöslicher Gehalt, flüchtige Bestandteile (ISO 787-2, Allgemeine Prüfverfahren für Pigmente und Füllstoffe — Teil 2: Bestimmung der bei 105 °C flüchtigen Substanz ) sowie Farbunterschied gegenüber einem vereinbarten Standard. Wenn ein Käufer nach einem Rahmen-Dokument arbeitet, sind die relevanten Normen ASTM C979 / C979M-16 ( Standard-Spezifikation für Pigmente für integral gefärbten Beton ) und EN 12878 (Pigmente zur Farbgebung von Baustoffen auf Zement- und/oder Kalkbasis). Die gehaltenen Zertifizierungen umfassen REACH, RoHS, CE und ISO sowie IATA DGR für den Lufttransport und den IMDG-Code für den Seetransport; für eine Mörtelanlage, die klassifizierte Pigmente per Seetransport einführt, ist die IMDG-Dokumentation Teil der Bestellung und keine bloße Formalität. Die Mindestbestellmenge beträgt 1 metrische Tonne in 25-kg-Gewebesäcken, verfügbar ab Lager; kleine Proben werden zum Testen geliefert und zählen nicht zur MOQ.
Diese Seite enthält keine gemessenen Werte , da es eine typische Konfiguration und nicht ein fertiges Projekt beschreibt. Prozentangaben, Farbunterschiedswerte oder Ausschussraten an dieser Stelle anzugeben, hieße, sie zu erfinden.
Festgestellt werden kann jedoch, welche Variablen das Ergebnis bestimmen und wer jeweils für welche verantwortlich ist:
| Variable | Gesteuert durch | Einfluss auf die Farbe der ausgehärteten Fuge |
|---|---|---|
| Grundton des Zements und dessen Schwankung zwischen Lieferungen | Mörtelhersteller | Legt die Tiefe sowie das neutral-warme Gleichgewicht jeder Farbnuance in der Mischung fest |
| Farbton des Füllstoffs und sein Eisengehalt | Mörtelhersteller | Ein dunklerer oder eisenreicher Sand verschiebt die gesamte Mischung; ein Gelb kann ohne jegliche Pigmentänderung oliv wirken |
| Qualität des Pigments und Zugabemenge | Mörtelhersteller, wobei die Qualität der Zulieferer genau abgestimmt wird | Positioniert den Farbton und die Tiefe |
| Trockenmisch-Verteilung | Mörtelhersteller | Gleichmäßige Dispersion ergibt ein einheitliches Farbfeld; Agglomerate erzeugen Flecken und Chargenschwankungen |
| Dosierung des vor Ort zugegebenen Wassers | Fliesenleger | Mehr Wasser bedeutet eine porösere, hellere Fuge und ein höheres Risiko für Oberflächenausblühungen |
| Aushärtung und Umgebungsfeuchtigkeit | Standort | Die Trocknungsrate beeinflusst die Oberflächendichte und damit das optische Erscheinungsbild der Fuge |
| Fugenbreite, -tiefe und Fugenausrundung | Standort | Schmale Fugen zeigen einen schmalen Mörtelquerschnitt, weshalb dieselbe Mischung heller wirkt |
| Reinigung nach der Installation | Standort | Säurebasierte Fugenreiniger greifen den Zementbinder an der Fugenoberfläche an, daher sollte die Farbe erst nach der Reinigung und nicht vorher beurteilt werden. |
Eine Mörtelanlage, die Zahlen statt einer qualitativen Aussage benötigt, verfolgt pro Charge vier Kennzahlen: die Farbdifferenz (ΔE) des gehärteten Mörtels im Vergleich zur aufbewahrten Referenzprobe; das tatsächlich dosierte Pigmentgewicht pro Tonne Bindemittel im Vergleich zum Sollwert; die Anzahl der Chargen, die nachgetönt werden mussten; sowie die Farbangleichung zwischen Fuge und Fliese nach dem Aushärten statt in der frischen Mischung. Diese vier Kennzahlen wandeln die obige Tabelle in eine kommerzielle Größe um.
Es lohnt sich, zwei Probleme zu unterscheiden, die vor Ort identisch erscheinen. Ausblühung – die weiße Karbonat-Belagbildung auf zementgebundenen Oberflächen – ist kein Pigmentfehler und lässt sich nicht durch eine Änderung des Pigments beheben. Sie entsteht durch wasserlösliche Salze, die vom Wasser an die Oberfläche transportiert und dort karbonatisiert werden; die Steuerungsparameter sind der Wassergehalt, die Erhärtung und die Trocknung des Untergrunds. Dieser Mechanismus ist in unserem Artikel zur Ausblühung in farbigem Beton ausführlicher dargestellt.
Hebei Tianhuibao Technology Co., Ltd. stellt seit 26 Jahren Eisenoxidpigmente her, mit einer jährlichen Produktionskapazität von 50.000 Tonnen und beliefert Kunden in über 150 Ländern und Regionen. Die Eisenoxidrot-Serie umfasst die Qualitätsstufen 110, 130 und 190 sowie Nano- und ultrafeine Qualitäten, leicht dispergierbare Kautschukqualitäten, säure- und alkalibeständige Qualitäten, lebensmittelkontakttaugliche Qualitäten sowie werkseigene Farbtonabstimmung; die Gelb-, Schwarz-, Braun-, Grün- und Blauserien decken die übrigen Farbfamilien ab, die in Trockenmischprodukten verwendet werden. Zu den Zertifizierungen zählen REACH, RoHS, CE und ISO sowie IATA DGR und IMDG Code. Die Qualitätskontrolle erstreckt sich von der Rohstoffprüfung bis zur Endproduktinspektion; auf Anfrage sind Daten zur Farbtonkonstanz über mehrere Chargen hinweg (ΔE gegenüber einem vereinbarten Standard) verfügbar.
Falls Sie farbigen Trockenmörtel, Fliesenkleber oder Fugenmasse herstellen und das Eisenoxidpigment für Mörtel und Fugenmasse an Ihr eigenes Basispulver anpassen möchten, senden Sie uns bitte Ihren Zielton oder eine Referenzprobe zusammen mit dem von Ihnen verwendeten Zement und den Füllstoffen und fordern Sie ein Datenblatt sowie eine Probemenge an. Kontakt: [email protected] / +86-13400211655.
 EN