×
Cette page décrit une configuration d’application typique , et non un projet client nommé. Aucun client, usine ou commande n’est identifié, car aucun matériau spécifique à un projet n’a été autorisé à être publié. Ce qui suit est la configuration habituellement appliquée lorsqu’un producteur de mortier prêt à l’emploi, d’adhésif pour carrelage ou de jointoiement de carrelage a besoin d’une couleur stable d’un lot à l’autre : quels grades de pigment sont utilisés, à quel moment précis du procédé la couleur est réellement déterminée, et dans quelles conditions le résultat peut varier. Comme ce scénario est typique et non mesuré, aucune donnée comparative « avant/après » n’apparaît ici — la section 3 précise exactement ce qu’une usine devrait mesurer pour les produire.
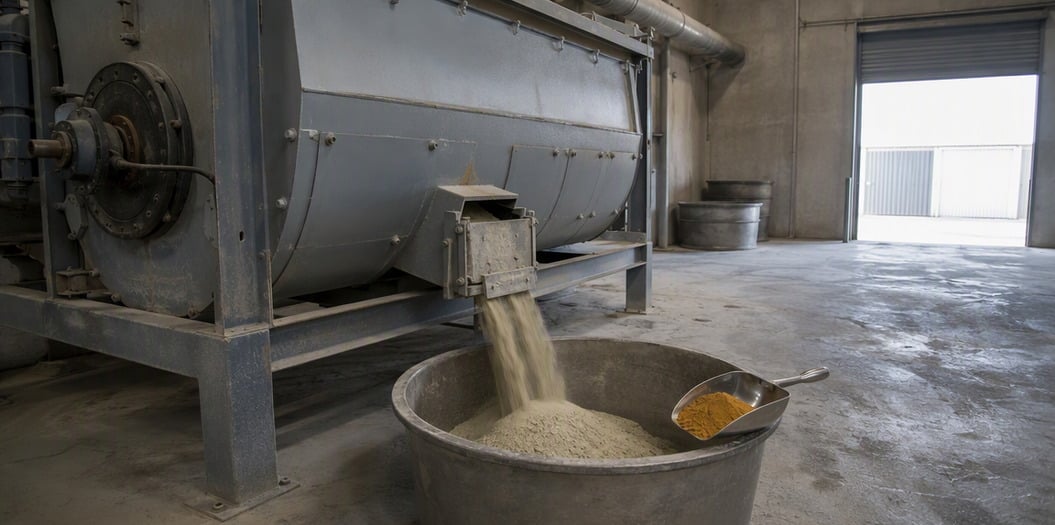
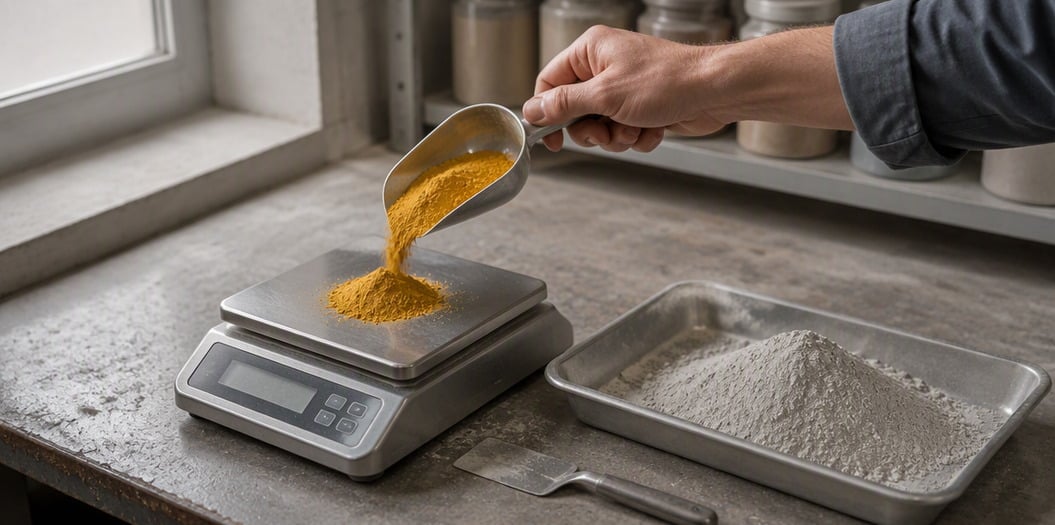
Un mortier sec ou un coulis pour carrelage est une poudre pré-mélangée en usine — composée de ciment, d’un filler calibré (sable de silice, poudre de calcaire ou un mélange des deux) et d’additifs tels que de l’éther de cellulose pour la rétention d’eau et un polymère redispersible pour l’adhérence. Il est conditionné à l’état sec dans des sacs et mélangé sur site avec de l’eau. Comme aucun liquide n’est présent dans le mélangeur, le pigment est ajouté sous forme de poudre sèche et homogénéisé avec les autres constituants solides. Cette opération diffère de l’ajout d’une suspension colorée dans du béton prêt à l’emploi, et c’est pourquoi les modes de défaillance décrits ci-dessous surviennent dans des usines de production de mortiers secs plutôt que dans des centrales à béton.
Les réclamations liées à la couleur signalées couramment par les producteurs de mortiers secs se regroupent en quatre catégories :
Étape 1 — Fixer l’échantillon cible sur la base propre au client. La teinte obtenue après durcissement d’un joint à base de ciment résulte de la combinaison du pigment et de la base : la teinte grise du ciment, la nuance de la charge, l’eau ajoutée sur site et le processus de durcissement. Une nuance indiquée sans ces paramètres est une simple estimation ; ainsi, le point de départ doit être soit la teinte cible, soit un échantillon témoin conservé, accompagné d’un échantillon de la poudre de base fournie par le client.
Étape 2 — Choisir la nuance en fonction de sa position chromatique, et non par habitude. Au sein de la gamme d’un même fabricant, le numéro de nuance indique une position précise sur l’axe chromatique. Les oxydes de fer synthétiques rouges — par exemple les nuances 130 et 190 — possèdent la même composition chimique (Fe₂O₃ alpha, indice de couleur Pigment Red 101, numéro CAS 1309-37-1) ; ce chiffre n’est qu’un raccourci utilisé par le fournisseur, et aucune classification ISO ou ASTM ne définit ce que signifie « 130 ». La teinte varie avec la taille des particules primaires ; remplacer une nuance par une autre modifie donc la formule, et ne constitue pas un remplacement équivalent.
| Qualité | Famille chromatique | Domaine d’emploi habituel dans les produits prémélangés secs | Remarque lors de la spécification |
|---|---|---|---|
| Oxyde de fer jaune 313 | Ocre chaud à sable | Enduits colorés, mortiers de jointoiement, joints de carrelage teintés dans la masse | Donne un ton olive sur ciment gris ; les teintes pastel vives nécessitent une base blanche ou claire |
| Oxyde de fer rouge 130 | Du terre cuite au rouge brique | Jointoiement effet terre cuite, chape colorée, mortier pour dallage | Se situe dans la gamme moyenne de la séquence 110 → 130 → 190 ; vérifier à l’aide de l’échantillon type après durcissement, pas à l’état humide |
| Oxyde de fer noir 330 | Gris neutre au noir | Jointoiement gris, ombrage foncé, atténuation des mélanges chauds | De petites additions modifient rapidement la teinte — doser par poids, non par volume |
| Oxyde de fer brun 630 | Brun terrestre | Jointoiement brun et beige, mortier de pose à granulats exposés | Mélangé avec du jaune pour obtenir des brun moyen ; le rapport doit être fixé dans la recette |
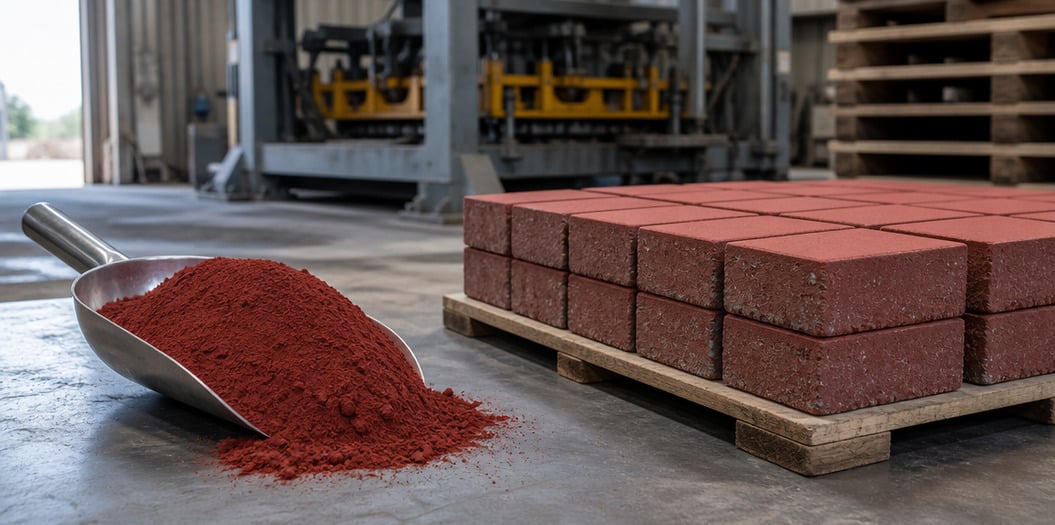
Étape 3 — Régler le taux d’ajout en fonction du poids du liant, et non du volume. Les produits à mélange sec sont dosés par poids ; le pigment est donc spécifié en pourcentage du poids du ciment (liant). Dans les mélanges à base de ciment colorés intégralement, le taux d’ajout est couramment indiqué par un chiffre simple faible, exprimé en pourcentage du poids du ciment ; la valeur opérationnelle est déterminée par la teinte cible et par le degré de sombre déjà présent dans la base. Le calcul est direct :
| Pigment en % du poids du ciment | Pigment par tonne de ciment |
|---|---|
| 1% | 10 kg |
| 2% | 20 kg |
| 3% | 30 kg |
| 5% | 50 kg |
Au-delà de la fourchette couramment indiquée, ce n’est plus la couleur, mais le mortier durci qui devient le facteur limitant, car la charge pigmentaire entre en concurrence avec la fraction de liant qui assure la résistance mécanique. Lorsqu’une teinte n’est pas atteinte dans cette fourchette, la réaction appropriée consiste à changer de grade ou à revoir les matériaux de base, et non à continuer d’ajouter du pigment.
Étape 4 — Maîtriser la distribution du mélange sec. Le pigment versé sur une cuvée complète doit être transporté par le mélangeur dans toutes les parties du mélange, mais cela ne se produit pas toujours. La pratique courante consiste à pré-mélanger d’abord le pigment avec une partie du chargeur, afin de maintenir le niveau de remplissage du mélangeur dans la plage pour laquelle il a été conçu, et à prélever des échantillons de la cuvée finie en trois points — haut, milieu et sortie — afin de confirmer l’uniformité de la teinte avant conditionnement de la cuvée. Cela importe pour des raisons optiques : les agglomérats non dispersés se comportent comme quelques grosses particules sombres plutôt que comme de nombreuses petites particules réparties uniformément, ce qui donne l’apparence de taches et de stries, même lorsque la masse de pigment dans la cuvée est exactement conforme.
Étape 5 — Régler le côté approvisionnement. Les paramètres qui déterminent la couleur dans un système à base de ciment sont ceux qu’il faut inscrire dans la spécification d’achat : teneur en Fe2O3, pouvoir colorant, absorption d’huile, résidu sur tamis, teneur en matières solubles dans l’eau, matière volatile (ISO 787-2, Méthodes générales d’essai des pigments et des charges — Partie 2 : Détermination de la matière volatile à 105 °C ) et de la différence de couleur par rapport à une référence convenue. Lorsqu’un acheteur travaille selon un document-cadre, les normes pertinentes sont ASTM C979 / C979M-16 ( Spécification normalisée relative aux pigments destinés au béton coloré dans la masse ) et EN 12878 (pigments destinés à la coloration de matériaux de construction à base de ciment et/ou de chaux). Les certifications détenues sont REACH, RoHS, CE et ISO, ainsi que le règlement IATA DGR pour le transport aérien et le code IMDG pour le transport maritime ; pour une usine de mortier importatrice de pigments classifiés par voie maritime, la documentation IMDG fait partie de la commande, et non d’une simple formalité. La quantité minimale de commande est de 1 tonne métrique, conditionnée en sacs tissés de 25 kg, disponible immédiatement en stock ; des échantillons réduits sont fournis à des fins d’essai et ne sont pas comptabilisés dans la QMC.
Cette page contient aucune valeur mesurée , car cela décrit une configuration typique plutôt qu’un projet livré. Présenter ici des pourcentages, des valeurs de différence de couleur ou des taux de rejet reviendrait à les inventer.
Ce qui peut être affirmé, c’est quels facteurs déterminent le résultat et qui en est responsable :
| Variable | Contrôlé par | Effet sur la teinte de la jointure durcie |
|---|---|---|
| Teinte de base du ciment et ses variations d’une livraison à l’autre | Producteur de mortier | Définit la profondeur et l’équilibre neutre-chaud de chaque nuance dans le mélange |
| Teinte du filler et teneur en fer | Producteur de mortier | Un sable plus foncé ou riche en fer modifie l’ensemble du mélange ; un jaune peut paraître olive sans aucune modification du pigment |
| Qualité du pigment et taux d’ajout | Producteur de mortier, avec une qualité de fournisseur conforme | Positionne la teinte et la profondeur |
| Distribution par mélange à sec | Producteur de mortier | Une dispersion uniforme donne un champ de couleur homogène ; les agglomérats produisent des taches et des variations entre lots |
| Mesure de l’eau ajoutée sur site | Poseur de carrelage | Plus d’eau signifie un joint plus poreux et plus clair, ainsi qu’un risque accru de floraison en surface |
| Cure et humidité ambiante | Le site | La vitesse de séchage affecte la densité en surface, et donc l’apparence du joint |
| Largeur, profondeur et façonnage du joint | Le site | Les joints étroits montrent une section fine de mortier, si bien qu’un même mélange peut paraître plus clair |
| Nettoyage après installation | Le site | Les décapants pour résidus de coulis à base d’acide attaquent le liant cimentaire à la surface des joints, donc la couleur doit être évaluée après le nettoyage, et non avant. |
Une usine de mortier qui souhaite disposer de chiffres plutôt que d’une appréciation qualitative suivrait quatre indicateurs par lot : la différence de couleur (ΔE) du mortier durci comparé à l’échantillon témoin conservé ; la masse réelle de pigment dosée par tonne de liant, comparée à la valeur cible ; le nombre de lots ayant nécessité une retouche colorimétrique ; et la correspondance de couleur entre joint et carrelage, évaluée après durcissement et non sur le mélange frais. Ces quatre indicateurs transforment le tableau ci-dessus en un indicateur commercial.
Il convient de distinguer deux problèmes qui semblent identiques sur site. L’efflorescence — cette floraison blanche de carbonate apparaissant sur les surfaces liées au ciment — n’est pas un défaut de pigment et ne peut être corrigée en modifiant le pigment. Elle provient de sels solubles transportés à la surface par l’eau, puis carbonatés sur place ; les facteurs de contrôle sont la teneur en eau, le durcissement et le séchage du support. Ce mécanisme est décrit plus en détail dans notre article consacré à l’efflorescence dans le béton coloré.
Hebei Tianhuibao Technology Co., Ltd. produit des pigments d’oxyde de fer depuis 26 ans, avec une capacité de production annuelle de 50 000 tonnes, et fournit des clients dans plus de 150 pays et régions. La série rouge d’oxyde de fer comprend les grades 110, 130 et 190, ainsi que des grades nanométriques et ultrafins, des grades caoutchouc à dispersion facile, des grades résistants aux acides et aux alcalis, un grade conforme au contact alimentaire et une correspondance chromatique directe usine ; les séries jaune, noire, brune, verte et bleue couvrent les autres familles de teintes utilisées dans les produits prémélangés secs. Les certifications détenues incluent REACH, RoHS, CE et ISO, ainsi que les normes IATA DGR et IMDG Code. Le contrôle qualité s’étend des essais des matières premières à l’inspection du produit fini, et des données sur la cohérence chromatique entre plusieurs lots (ΔE par rapport à une référence convenue) sont disponibles sur demande.
Si vous produisez des mortiers secs prédosés colorés, des colles à carrelage ou des joints et que vous souhaitez un pigment d’oxyde de fer adapté à votre poudre de base, envoyez-nous votre nuance cible ou un échantillon témoin conservé, ainsi que le ciment et les charges que vous utilisez, et demandez une fiche technique et un échantillon d’essai. Contact : [email protected] / +86-13400211655.
 EN