×
Questa pagina descrive una configurazione applicativa tipica , non un progetto cliente specifico. Nessun cliente, impianto o ordine è identificato, poiché nessun materiale specifico per il progetto è stato rilasciato per la pubblicazione. Quanto segue è la configurazione normalmente applicata quando un produttore di malta pronta, adesivo per piastrelle o fughe per piastrelle necessita di un colore costante da lotto a lotto: quali qualità di pigmento sono coinvolte, in quale fase del processo viene effettivamente determinato il colore e le condizioni entro cui il risultato può variare. Poiché lo scenario descritto è tipico e non misurato, qui non compaiono dati prima/dopo — la Sezione 3 specifica esattamente quali misure un impianto dovrebbe effettuare per ottenerli.
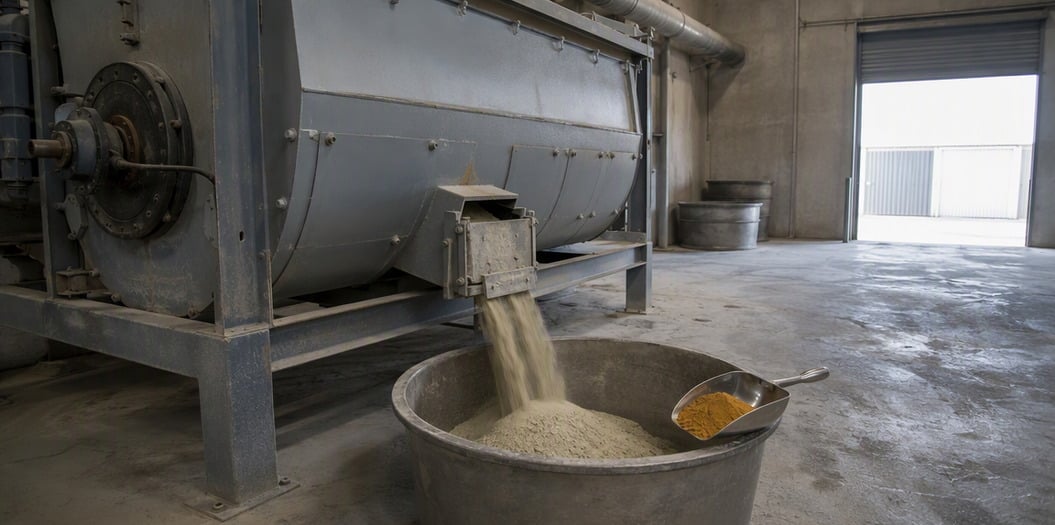
Una malta a secco o una malta per fughe è una polvere preconfezionata in fabbrica, composta da cemento, un filler granulometricamente controllato (sabbia di silice, polvere di calcare o una miscela dei due) e additivi come l’etere cellullosico per la ritenzione idrica e un polimero ridispersabile per l’adesione. Viene confezionata in sacchi in forma asciutta e dosata con acqua in cantiere. Poiché non è presente acqua nel mescolatore, il pigmento viene aggiunto sotto forma di polvere asciutta e miscelato con gli altri componenti solidi. Questa operazione differisce dal dosaggio di una sospensione colorata nel calcestruzzo preconfezionato ed è la ragione per cui i guasti descritti di seguito si verificano negli impianti per malte a secco, piuttosto che negli impianti per calcestruzzo preconfezionato.
I reclami relativi al colore più frequentemente segnalati dai produttori di malte a secco rientrano in quattro categorie:
Fase 1 — Fissare il campione obiettivo sulla base del cliente. Il colore indurito di una giunzione a base di cemento è dato dal pigmento più la base: la tonalità grigia del cemento, la sfumatura dell’aggregato, l’acqua aggiunta in cantiere e il processo di indurimento. Una gradazione indicata senza tenere conto di questi fattori è pura congettura; pertanto, il punto di partenza deve essere la tonalità desiderata o un campione master conservato, insieme a un campione della polvere base fornita dal cliente.
Passo 2 — Scegliere la gradazione in base alla posizione della tinta, non per abitudine. All’interno della gamma di un singolo produttore, il numero della gradazione indica una posizione sull’asse della tinta. Gli ossidi di ferro sintetici rossi — ad esempio la gradazione 130 e la gradazione 190 — hanno la stessa composizione chimica (alfa-Fe2O3, Colour Index Pigment Red 101, CAS 1309-37-1); il numero è una sigla interna del fornitore e nessuna classificazione ISO o ASTM definisce il significato di «130». La tinta varia con la dimensione delle particelle primarie; pertanto, sostituire una gradazione con un’altra equivale a modificare la ricetta, non a effettuare una sostituzione equivalente.
| Classe | Famiglia di tinte | Dove viene normalmente utilizzata nei prodotti in miscela secca | Nota da indicare al momento della specifica |
|---|---|---|---|
| Ossido di ferro giallo 313 | Ocra calda fino alla tonalità sabbia | Rivestimenti colorati, malta per fughe, malta per giunti nella tonalità sabbia | Legge oliva su cemento grigio; le tonalità pastello brillanti richiedono una base bianca o chiara |
| Ossido ferroso rosso 130 | Terracotta fino al rosso mattone | Fuga effetto terracotta, malta colorata, malta per pavimentazioni | Si colloca nella fascia intermedia della sequenza 110 → 130 → 190; verificare sul campione master dopo la maturazione, non a umido |
| Ossido di ferro nero 330 | Grigio neutro fino al nero | Fuga grigia, sfumatura scura, attenuazione delle miscele calde | Piccole aggiunte modificano rapidamente la tonalità — dosare per peso, non per volume |
| Ossido di ferro marrone 630 | Marrone terroso | Fuga marrone e beige, malta di posa a granuli esposti | Miscelato con giallo per ottenere marroni intermedi; il rapporto deve essere fissato nella ricetta |
Passaggio 3 — Impostare la velocità di aggiunta in base al peso del legante, non al volume. I prodotti per miscelazione a secco vengono dosati in base al peso, quindi il pigmento è indicato come percentuale del peso del cemento (legante). Nelle miscele a base di cemento con colore integrato, la velocità di aggiunta viene comunemente espressa con valori bassi a una sola cifra, come percentuale del peso del cemento; il valore operativo è determinato dalla tonalità desiderata e dal grado di scurezza già presente nella base. Il calcolo è diretto:
| Pigmento come percentuale del peso del cemento | Pigmento per tonnellata di cemento |
|---|---|
| 1% | 10 kg |
| 2% | 20 kg |
| 3% | 30 kg |
| 5% | 50 kg |
Al di sopra della fascia comunemente riportata, non il colore ma la malta indurita diventa il fattore limitante, poiché il carico di pigmento compete con la frazione di legante che garantisce la resistenza meccanica. Quando la tonalità desiderata non viene raggiunta all’interno di tale fascia, la risposta corretta consiste nel modificare la classe del pigmento o nel riesaminare i materiali di base, non nel continuare ad aggiungere pigmento.
Passaggio 4 — Controllare la distribuzione della miscela secca. Il pigmento versato sulla sommità di un intero lotto deve essere trasportato dall’agitatore in ogni parte della miscela, ma non sempre vi arriva. La prassi tipica prevede di pre-miscelare il pigmento con una porzione del caricante prima ancora di avviare la miscelazione, per mantenere il livello di riempimento dell’agitatore entro i limiti per cui è stato progettato e per prelevare campioni del lotto finito in tre punti — in alto, al centro e all’uscita — al fine di verificare che la tinta sia uniforme prima dell’imballaggio del lotto. Il motivo per cui questo aspetto è rilevante è di natura ottica: gli agglomerati non dispersi si comportano come poche grandi particelle scure anziché come molte piccole particelle distribuite in modo omogeneo, quindi appaiono come macchie e striature anche quando la quantità in peso del pigmento nel lotto è esattamente corretta.
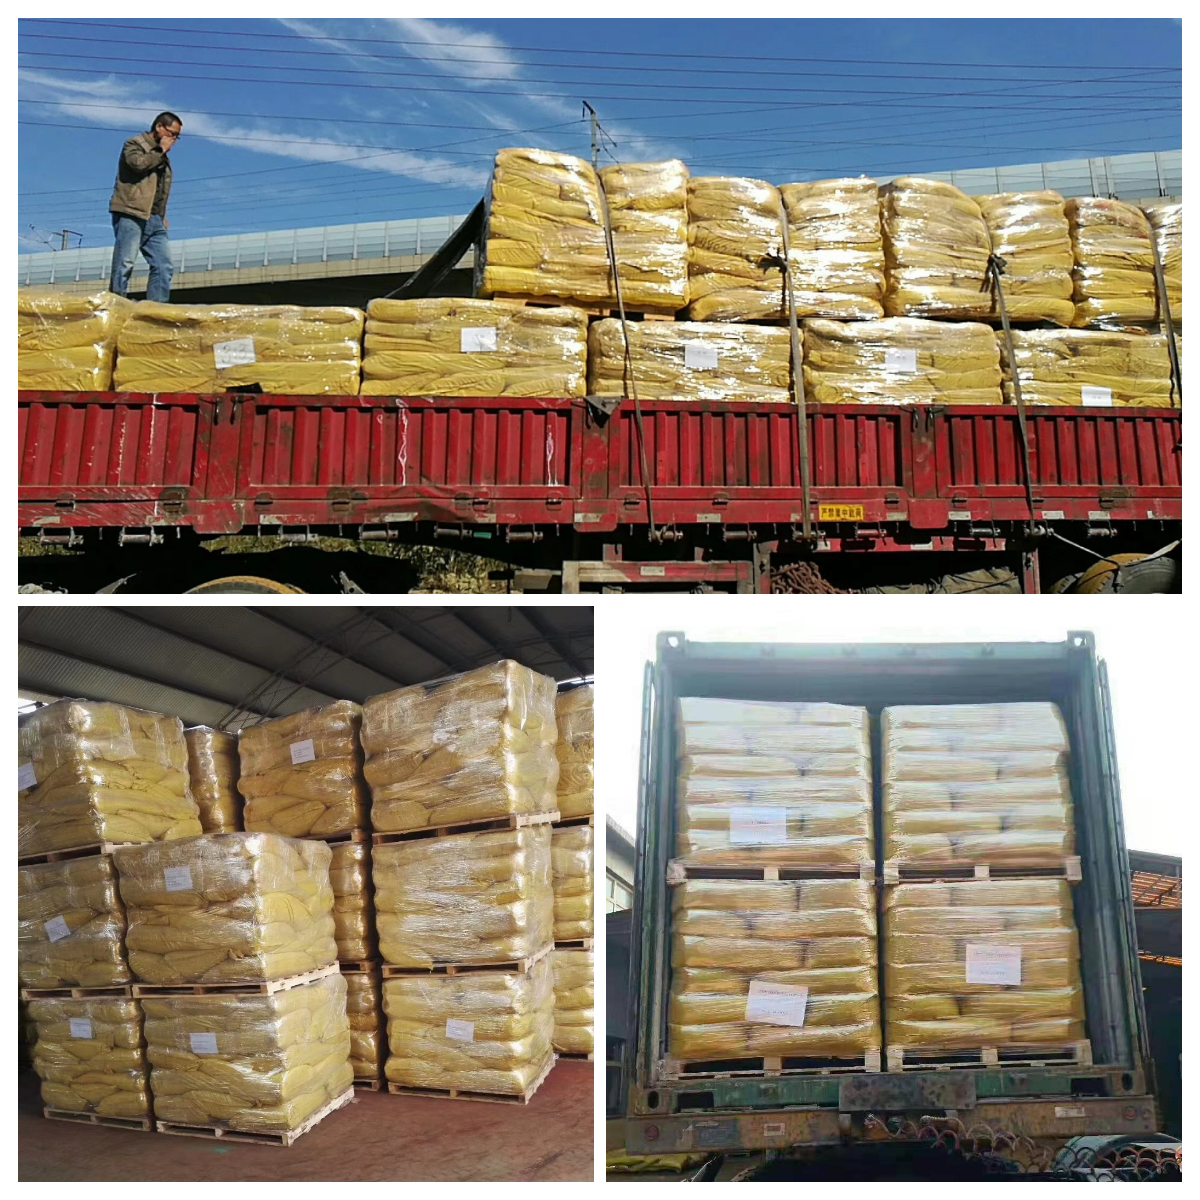
Passo 5 — Correggere il lato fornitura. I parametri che determinano il colore in un sistema a base di cemento sono quelli da inserire nella specifica d’acquisto: contenuto di Fe2O3, potere tintorio, assorbimento d’olio, residuo sul setaccio, contenuto di sostanze solubili in acqua, materia volatile (ISO 787-2, Metodi generali di prova per pigmenti e sostanze estensibili — Parte 2: Determinazione della materia volatile a 105 °C ) e la differenza di colore rispetto a uno standard concordato. Qualora un acquirente operi sulla base di un documento quadro, i riferimenti pertinenti sono ASTM C979 / C979M-16 ( Specifiche standard per pigmenti destinati a calcestruzzo colorato in massa ) e EN 12878 (pigmenti per la colorazione di materiali da costruzione a base di cemento e/o calce). Le certificazioni detenute sono REACH, RoHS, CE e ISO, nonché IATA DGR per il trasporto aereo e IMDG Code per il trasporto marittimo; per un impianto di malte che importa pigmenti classificati via mare, la documentazione IMDG fa parte dell’ordine, non è una semplice formalità. La quantità minima d’ordine è 1 tonnellata metrica in sacchi intrecciati da 25 kg, disponibile a magazzino; campioni ridotti vengono forniti per prove e non concorrono al MOQ.
Questa pagina riporta nessun dato misurato , perché descrive una configurazione tipica piuttosto che un progetto effettivamente realizzato. Presentare percentuali, valori di differenza cromatica o tassi di rifiuto in questo contesto significherebbe inventarli.
Ciò che può essere affermato è quali variabili determinano il risultato e chi detiene il controllo su ciascuna di esse:
| Variabile | Controllato da | Effetto sul colore del giunto indurito |
|---|---|---|
| Tono della base cementizia e la sua variabilità tra diverse consegne | Produttore di malta | Determina la profondità e l’equilibrio neutro-caldo di ogni tonalità nella miscela |
| Tono dell’aggregato e contenuto di ferro | Produttore di malta | Una sabbia più scura o ricca di ferro sposta l’intera miscela; una tonalità gialla può apparire olivastra senza alcun cambiamento nel pigmento |
| Grado del pigmento e percentuale di aggiunta | Produttore di malta, con corrispondenza del grado fornito dal fornitore | Posiziona la tonalità e la profondità |
| Distribuzione a secco | Produttore di malta | La dispersione uniforme genera un campo colore omogeneo; gli agglomerati producono macchie e variazioni tra lotti |
| Misurazione dell’acqua aggiunta in cantiere | Posatore di piastrelle | Più acqua significa una giuntatura più porosa e chiara, con maggiore rischio di efflorescenze superficiali |
| Maturazione e umidità ambientale | Sito | La velocità di essiccazione influenza la densità superficiale e, di conseguenza, l’aspetto della giuntatura |
| Larghezza, profondità e rifinitura del giunto | Sito | I giunti stretti mostrano una sezione sottile di malta, quindi la stessa miscela può apparire più chiara |
| Pulizia dopo l'installazione | Sito | I detergent per residui di malta a base acida attaccano il legante cementizio sulla superficie del giunto, quindi è preferibile valutare il colore dopo la pulizia, non prima |
Un impianto di produzione di malta che desidera dati numerici anziché una descrizione qualitativa monitorerebbe quattro parametri per ogni lotto: la differenza di colore (ΔE) della malta indurita rispetto al campione di riferimento conservato; il peso effettivo del pigmento dosato per tonnellata di legante rispetto al valore obiettivo; il numero di lotti che hanno richiesto una ritinteggiatura; e la corrispondenza cromatica tra giunto e piastrella valutata dopo l’indurimento, non sull’impasto fresco. Questi quattro parametri trasformano la tabella sopra riportata in un dato commerciale.
Vale la pena distinguere due problemi che in apparenza sembrano identici. L’efflorescenza — la fioritura bianca di carbonati che compare sulle superfici a base di cemento — non è un difetto del pigmento e non può essere risolta modificando il pigmento. Essa deriva da sali solubili trasportati in superficie dall’acqua e successivamente carbonatati; i fattori da controllare sono il contenuto d’acqua, la maturazione e l’essiccazione del supporto. Questo meccanismo è descritto in maggiore dettaglio nel nostro articolo sull’efflorescenza nel calcestruzzo colorato.
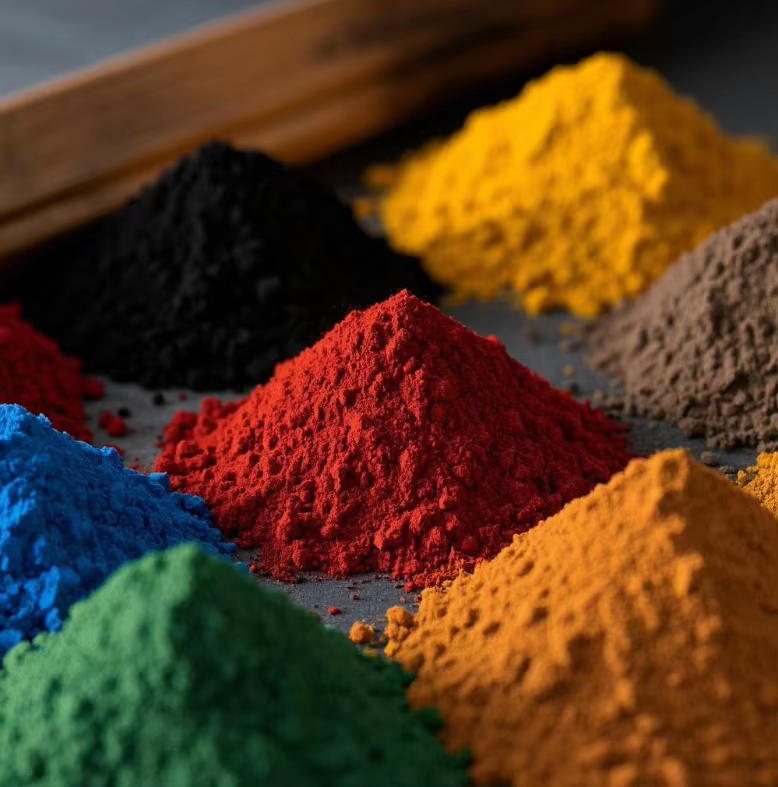
Hebei Tianhuibao Technology Co., Ltd. produce pigmenti di ossido di ferro da 26 anni, con una capacità produttiva annuale di 50.000 tonnellate e fornisce clienti in oltre 150 paesi e regioni. La serie di ossido di ferro rosso comprende le qualità 110, 130 e 190, oltre a qualità nano e ultrafini, qualità per gomma a facile dispersione, qualità resistenti ad acidi e basi, qualità per contatto con alimenti e abbinamento colore diretto in fabbrica; le serie gialla, nera, marrone, verde e blu coprono le restanti famiglie di tonalità utilizzate nei prodotti a miscela secca. Le certificazioni ottenute includono REACH, RoHS, CE e ISO, nonché IATA DGR e IMDG Code. Il controllo qualità si estende dai test sulle materie prime all’ispezione del prodotto finito, e i dati sulla coerenza cromatica tra più lotti (ΔE rispetto a uno standard concordato) sono disponibili su richiesta.
Se producete malte pronte all’uso colorate, adesivi per piastrelle o fughe e desiderate pigmenti a base di ossido di ferro per malte e fughe per piastrelle abbinati alla vostra polvere di base, inviateci la tonalità desiderata o un campione master conservato, insieme al cemento e al filler che utilizzate, e richiedete una scheda tecnica e un campione sperimentale. Contatto: [email protected] / +86-13400211655.
 EN